- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

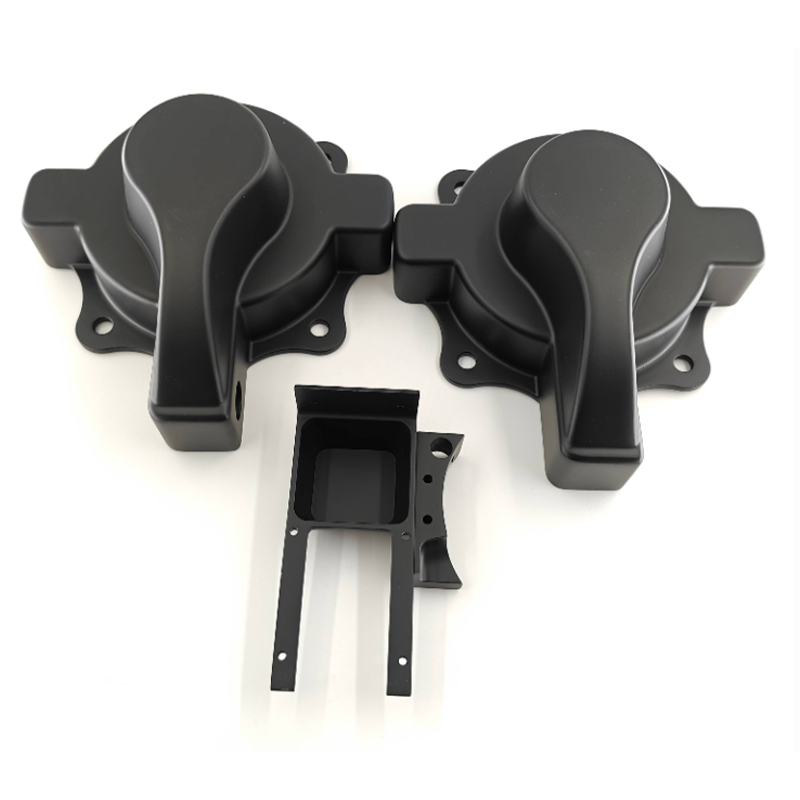
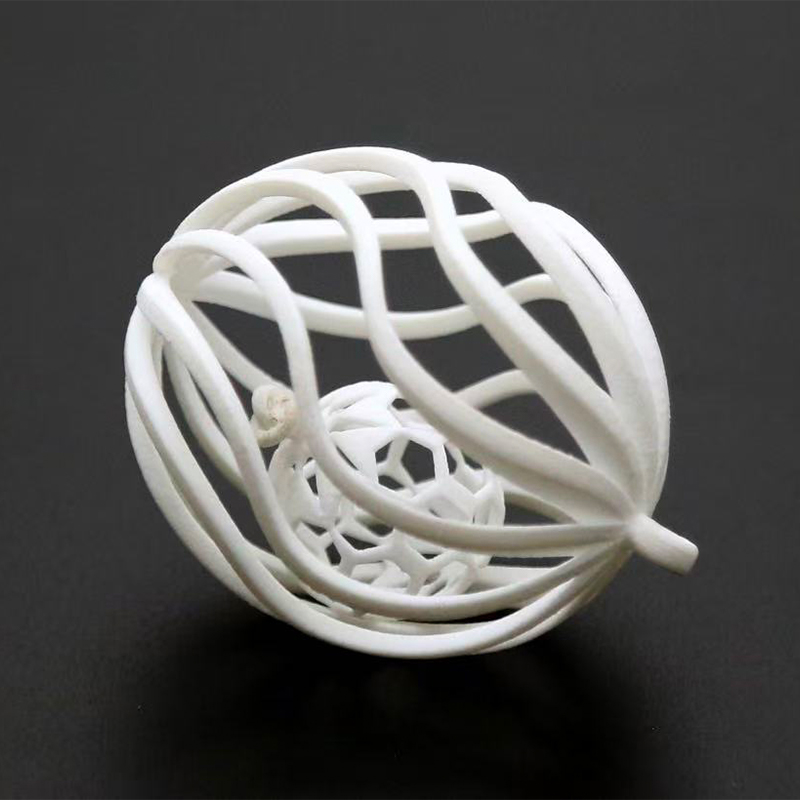
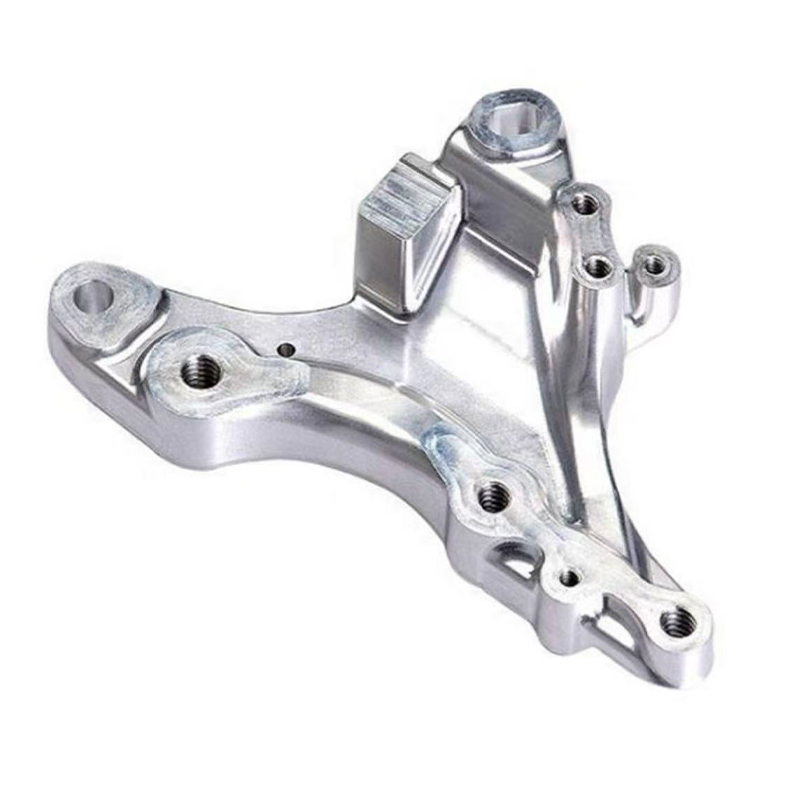
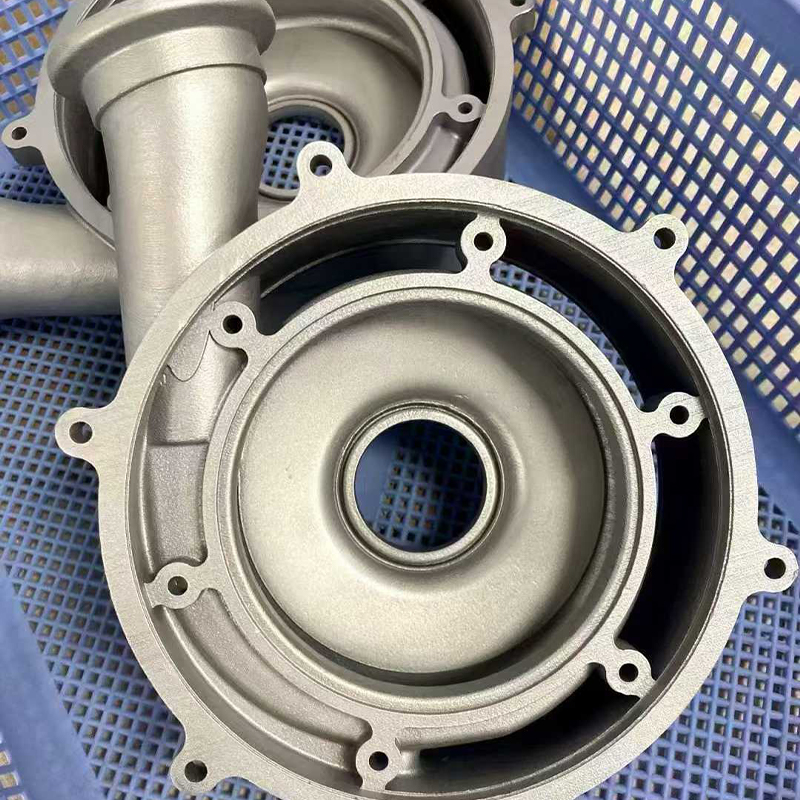
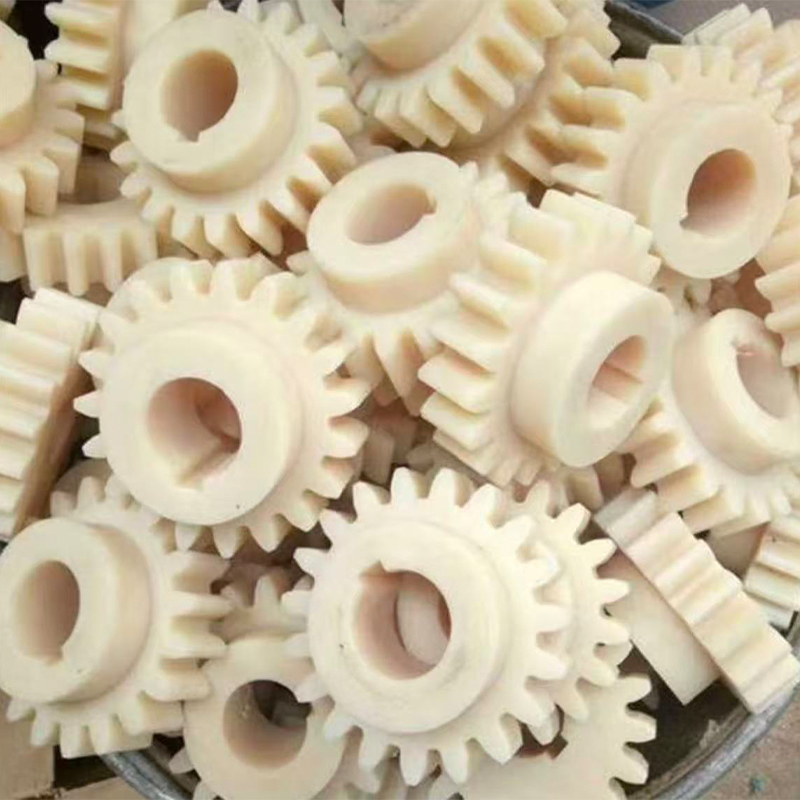
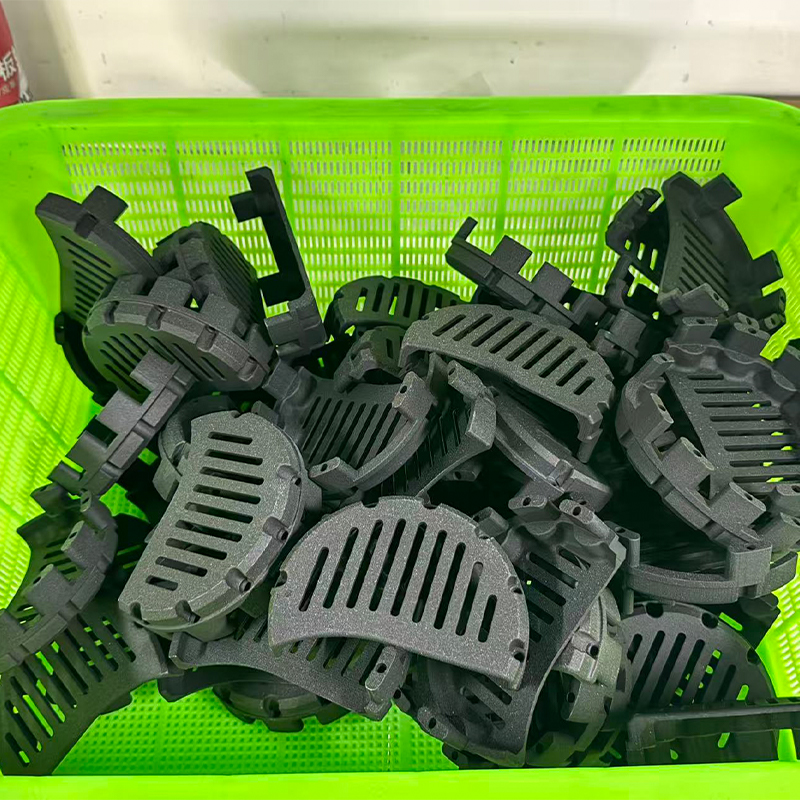
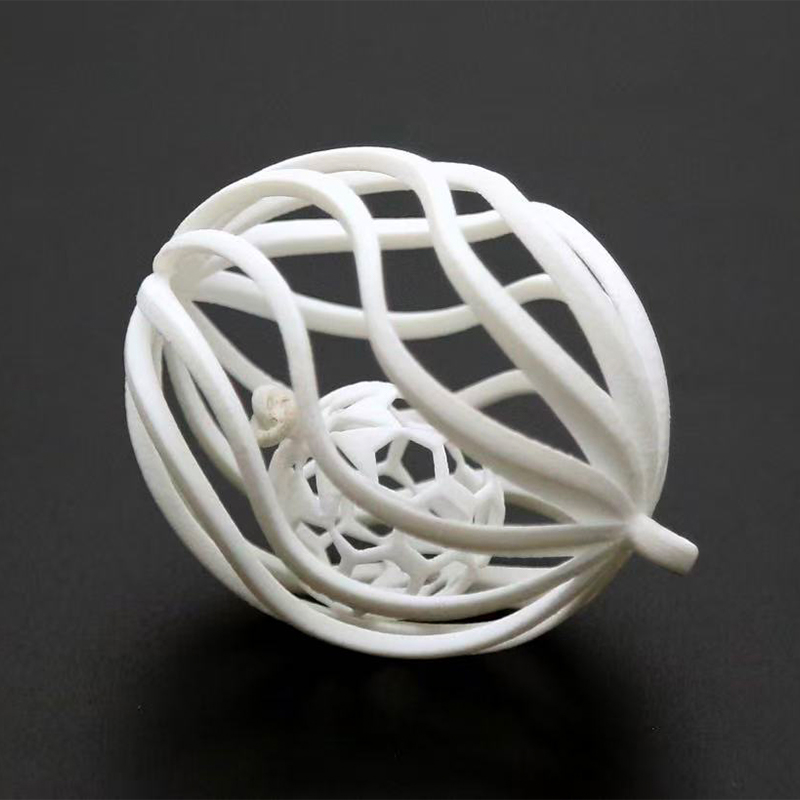
Kina 3D-utskriftstjenester og CNC-maskinprodusentveiledning
Det direkte svaret: Hva en integrert smart produksjonsplattform faktisk leverer
Hvis du kjøper deler fra et Kina 3D-utskriftstjenester Produsent, den mest nyttige tingen å vite er dette: prosessruten har mindre betydning enn om én leverandør kontrollerer hele kjeden fra digital fil til ferdig, inspisert del . En kjøper som sender en modell til én leverandør for utskrift, sender produksjonen til en annen leverandør for maskinering, og deretter frakter delene til en tredje leverandør for maling, taper vanligvis syv til tolv arbeidsdager til overlevering alene, og hver overlevering er et sted hvor toleranseansvaret blir tvetydig. En integrert smart produksjonsplattform fjerner disse hullene ved å holde designgjennomgang, additiv produksjon, subtraktiv maskinering, replikering av silikonform, overflatebehandling og dimensjonell inspeksjon inne i ett produksjonssystem med én kvalitetsrekord.
Rent praktisk betyr det en enkelt ingeniørsamtale i stedet for tre, ett sett med tegninger tolket på en måte, og en part ansvarlig når en boring kommer tilbake 0,05 mm overdimensjonert. For ingeniører som vurderer 3D-utskriftstjenesteleverandører, er sjekklisten kort og konkret: kan de skrive ut i harpiks, nylon og metall; kan de følge den trykte delen med CNC-bearbeiding på kritiske funksjoner; kan de bygge bro til små batchvolum uten hardt verktøy; og kan de dokumentere alt. En leverandør som svarer ja på alle fire tilbyr one-stop presisjonsproduksjonsløsninger i stedet for en jobbbutikk med én prosess.
Resten av denne artikkelen forklarer hvordan hver funksjon fungerer, hvor hver enkelt er det riktige valget, hvilken nøyaktighet og ledetid du realistisk kan forvente, og hvordan du vurderer en CNC Machining Services-produsent eller en China Industriell 3D Printing Service Supplier før du forplikter et program til dem. Hver anbefaling nedenfor er skrevet for en teknisk kjøper som må forsvare innkjøpsbeslutningen internt.
Hvorfor Fragmented Sourcing koster mer enn det ser ut til
De fleste innkjøpsteam sammenligner leverandører på den oppgitte artikkelen for en enkelt operasjon. Den sammenligningen er ufullstendig, fordi den virkelige byrden av en fragmentert forsyningskjede ligger i mellomrommene mellom operasjoner: ny kvotering, ommontering, ny inspeksjon, frakt mellom anlegg og ingeniørtimene brukt på å oversette en leverandørs forutsetninger til en annen leverandørs språk. En del som krever trykking, maskinering, perleblåsing og maling går gjennom fire planleggingskøer når den er delt på fire leverandører, og køtiden er nesten alltid lengre enn prosesstiden.
Konsolidering med én industriell 3D-utskriftstjeneste som også kjører maskinering og etterbehandlingslinjer endrer aritmetikken. Festedata som er opprettet for det utskrevne emnet, blir gjenbrukt til bearbeidingstrinnet. Materialsertifikater følger delen i stedet for å ankomme separat på e-post. Avvik fanges opp på stasjonen som opprettet dem i stedet for tre uker senere hos en nedstrømsleverandør. I typiske lavvolumsprogrammer reduserer konsolidering den totale tiden fra utgitt fil til inspisert del med 35 til 50 prosent , selv når de enkelte prosesstidene er uendret.
Hvor dagene egentlig blir av
Diagrammet nedenfor sammenligner typiske forløpte ledetider for vanlige prosessruter, målt fra det øyeblikket en produsentbar fil frigis til det øyeblikket deler pakkes for forsendelse. Dette er arbeidsdager for en enkelt jobb i en normalt belastet butikk, ikke teoretiske minimumskrav.
Flere ting er verdt å lese ut av dette diagrammet i stedet for å skumme forbi det. For det første er harpiksutskrift den raskeste ruten til et fysisk objekt, og det er grunnen til at en 3d-modellutskriftstjeneste forblir standard for tidlige form- og passformvurderinger der mekanisk lasting ennå ikke er et problem. For det andre konvergerer metalladditive deler og rustfritt stål maskinerte deler til omtrent samme ledetid, fordi begge domineres av etterbehandling snarere enn av det primære formingstrinnet: metallutskrifter trenger spenningsavlastning, fjerning av støtte og ofte ferdigbearbeiding, mens rustfri maskinering trenger langsommere mating, flere verktøyskift og avgrading. For det tredje er silikonformruten den lengste enkeltveien på kartet, men dette tallet dekker femti ferdige kopier i stedet for én, så tiden per stykke er den klart laveste av de seks. For det fjerde er gapet mellom aluminium og rustfri maskinering ikke en planleggingsartefakt, men en fysikkartefakt, og enhver leverandør som siterer dem som identiske har ikke tenkt på jobben. Til slutt, ingen av disse tallene forbedres mye ved å velge en raskere maskin; de forbedrer seg ved å fjerne ventetiden mellom trinnene, noe som er nøyaktig hva en integrert plattform er designet for å gjøre.
Mulighetene satt bak profesjonelle 3D-utskriftstjenester
Uttrykket 3D-utskriftstjenester dekker en familie av prosesser som bare deler ideen om byggemateriale lag for lag. Deres toleranser, overflateegenskaper, materialegenskaper og økonomiske sweet spots varierer enormt, og å velge feil er den vanligste årsaken til skuffelse blant førstegangskjøpere. En dyktig China Custom 3D Printing Service Produsent vil ikke bare godta en fil og skrive den ut på hvilken maskin som er inaktiv; den vil spørre hva delen må overleve, hvor mange som trengs, og hva som skjer med delen etter at den forlater byggekammeret.
Harpiksprosesser for visuell og dimensjonell troskap
Stereolitografi og relaterte harpiksteknologier produserer de jevneste as-built-overflatene som er tilgjengelige i additiv produksjon, med laghøyder vanligvis mellom 0,025 mm og 0,1 mm. Det gjør dem til det rette verktøyet for utseendemodeller, transparente lysledere, fine gitterstrukturer og mestermønstre beregnet på silikonformer. Avveiningen er mekanisk: standard harpikser er relativt sprø og mister stivhet når de holdes ved forhøyet temperatur, så en harpiksdel er generelt en kommunikasjonsenhet eller et mønster i stedet for en bærende komponent. Tekniske harpikser med høyere varmeavbøyning og forbedret seighet begrenser dette gapet, og de er den korrekte spesifikasjonen når en trykt del må håndteres gjentatte ganger i en testrigg.
Nylonpulverprosesser for funksjonelle deler
Pulverbed nylon-prosesser bygges uten støttestrukturer, noe som frigjør designeren til å bygge kompleks geometri, interne kanaler og levende hengsler som ingen annen rute kan produsere økonomisk. Deler kommer ut med en jevn matt finish og isotropiske nok egenskaper til å tjene som ekte funksjonelle komponenter: braketter, kanaler, hus, jigger og sluttbruksdeksler. Glassfylte og karbonfylte nylonkvaliteter øker stivheten og dimensjonsstabiliteten for armaturer som må holde et datum under klembelastning. For ingeniører er den viktige egenskapen ikke overskriftsstrekkfasthet, men muligheten til å sette sammen dusinvis av forskjellige deler i en enkelt bygning og motta dem alle i det samme fire-dagers vinduet .
Metalladditiv produksjon for geometri som ikke kan bearbeides
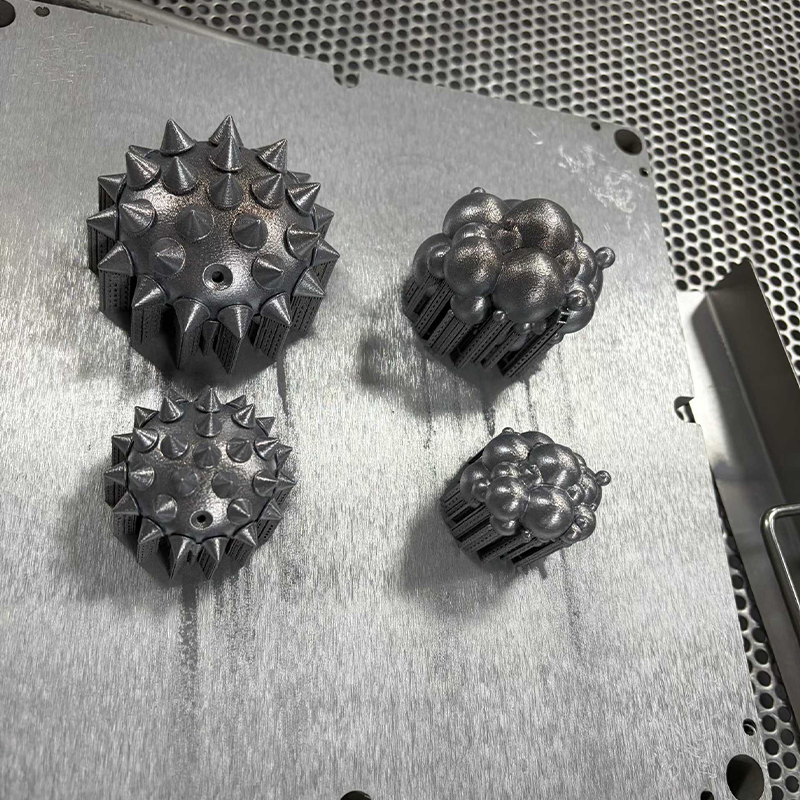
Metalltrykk fortjener sin plass når en del inneholder konforme kjølekanaler, interne manifolder, topologioptimerte lastbaner eller tynnveggede gitter som en kutter rett og slett ikke kan nå. Aluminiumslegeringer, rustfrie kvaliteter, verktøystål og titan behandles rutinemessig. Disiplinen som skiller en seriøs leverandør fra en tilfeldig leverandør er etterbehandling: Riktig spenningsavlastning før delen forlater byggeplaten, kontrollert fjerning av støtte, varm isostatisk pressing der porøsitet er viktig, og ferdigbearbeiding av hver tetningsflate, lagersete og gjenget hull. Et metalltrykk som ikke er ferdigbearbeidet skal aldri behandles som en presisjonskomponent.
Tilpasningsprosess til krav: En sammenligningstabell
Tabellen nedenfor oppsummerer den praktiske konvolutten for hver rute slik den vanligvis leveres av en industriell 3D-utskriftstjeneste som også driver maskinerings- og støpelinjer. Toleranser er angitt som typisk oppnåelige på godt designet geometri, ikke som absolutte grenser, og de forutsetter at delen har blitt gjennomgått for fabrikerbarhet før jobben frigis.
| Prosessrute | Typisk toleranse | Som bygget overflate | Materialfamilie | Økonomisk batch |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3–6 µm | Standard og ingeniørharpiks | 1–20 |
| Nylon pudderseng | ±0,2 mm | Ra 10–15 µm | PA12, PA11, fylt nylon | 1–500 |
| Laserpulverseng i metall | ±0,2 mm | Ra 8–20 µm | Aluminium, rustfritt, verktøystål, titan | 1–100 |
| 3-akset CNC-bearbeiding | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, stål, messing, ingeniørplast | 1–2000 |
| 5-akset CNC-bearbeiding | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, rustfritt, titan, superlegering | 1–2000 |
| Replikering av silikonform | ±0,15 mm | Speiler mesteren | PU-harpikser som simulerer ABS, PP, gummi | 20–200 |
Les tabellen for kolonne i stedet for rad. Toleransekolonnen viser hvorfor ferdigbearbeiding etter utskrift ikke er valgfritt for presisjonsfunksjoner: den beste additivtoleransen på listen er fortsatt en størrelsesorden løsere enn vanlig 5-akset maskinering . Overflatekolonnen forklarer hvorfor malte kosmetiske deler nesten alltid starter som harpiksmaster eller maskinerte emner i stedet for nylontrykk. Batch-kolonnen er den kjøpere oftest ignorerer, og det er den som avgjør om et program forblir lønnsomt ettersom volumene vokser.
Storskala 3D-utskriftstjeneste: Bygg utover standardkonvolutten
Etterspørselen etter en stor 3d-utskriftstjeneste har vokst raskere enn maskinbyggevolumer har, og det praktiske svaret for overdimensjonert geometri er sjelden en eneste enorm maskin. Det er intelligent seksjonering: splitter modellen langs plan valgt av strukturelle og kosmetiske årsaker, utskrift av segmentene parallelt, og liming eller mekanisk sammenføyning av dem med lokaliserte funksjoner designet i splitten. Godt utført, er en delt del sterkere og rettere enn et trykk i ett stykke av samme størrelse, fordi hvert segment opplever mindre termisk gradient under byggingen.
Diagrammet nedenfor sammenligner den lengste enkeltdimensjonen som rutinemessig kan oppnås på hver rute før seksjonering blir nødvendig. Det er et kapasitetskart, ikke en rangering, og det viser hvorfor en storskala 3d-utskriftstjeneste og en maskineringsavdeling er naturlige partnere snarere enn konkurrenter.
Dette diagrammet gjengjelder nøye lesing for alle som spesifiserer overdimensjonerte deler. Storformatekstrudering når den største enkeltdelte dimensjonen av enhver additivrute som er vist, og det er grunnen til at den dominerer applikasjoner som sjekkfester, formingsverktøy, mock-up kabinetter og støperimønstre hvor dimensjonstoleranse i tiendedeler av en millimeter er akseptabel. Gantry-fresing når nesten like langt mens toleransene holdes omtrent tjue ganger strammere, så de to prosessene er ofte sammenkoblet: skriv ut bulkformen, bearbeid deretter datoene og sammenkoblingsflatene på samme plattform. Metallpulver-bed-systemer sitter i den lave enden av størrelsesaksen, som er den største begrensningen for bruk av metalladditiv og grunnen til at store metallenheter vanligvis skrives ut som segmenter og sammenføyes. Nylon og industriell harpiks opptar det midterste båndet, og dekker komfortabelt de fleste forbrukerprodukthus og bilinteriørkomponenter i ett stykke. Den praktiske konklusjonen er det byggekonvolutt bør behandles som et designinnspill fra den første CAD-økten, ikke som en begrensning oppdaget ved tilbud .
Tilpassede CNC-bearbeidingstjenester: Hvor presisjon faktisk blir skapt
Additiv produksjon skaper geometri; maskinering skaper presisjon. Enhver China CNC Machining OEM-leverandør som er verdt å engasjere, bør kunne forklare, uoppfordret, hvordan de holder posisjon mellom operasjoner, hvordan de kompenserer for verktøyslitasje over en batch, og hvordan de verifiserer den første artikkelen før de slipper resten. Disse tre svarene avslører mer om reell kapasitet enn en liste over maskinmerker noen gang vil gjøre.
Servicehensyn ved bearbeiding av aluminium
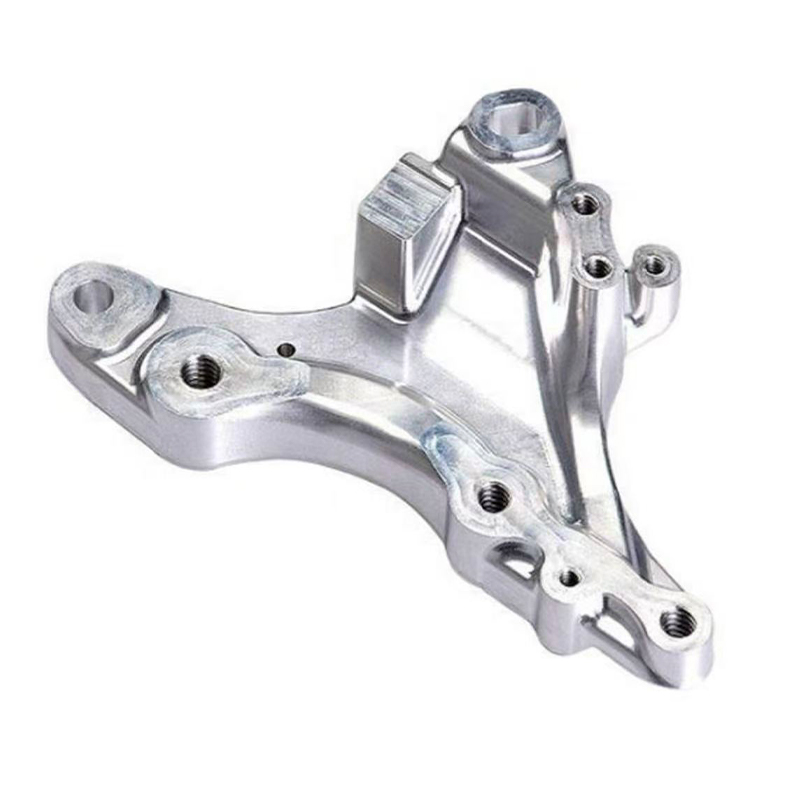
Aluminium forblir arbeidshesten for prototype- og lavvolumproduksjon fordi det kutter raskt, holder toleransen godt og aksepterer et bredt spekter av finish. En effektiv cnc-tjeneste i aluminium tar hensyn til tre detaljer som skiller akseptable deler fra utmerkede deler: chip evakuering i dype lommer, hvor skjæring av sjetonger etterlater vitnemerker; veggtykkelse i forhold til klemkraft, fordi tynne vegger bøyer seg og springer tilbake ut av toleranse; og riktig valg mellom 6061, 7075 og 5052 avhengig av om prioriteringen er maskinbarhet, styrke eller formbarhet. En godt planlagt aluminiumsdel kan gå fra råvare til ferdig komponent i ett enkelt oppsett på en 5-akset maskin, noe som eliminerer stable-up-feilen som tre separate oppsett vil introdusere.
Rustfritt stål og hardere metall cnc-tjenester
CNC-maskinering i rustfritt stål krever en annen tankegang. Arbeidsherding betyr at et verktøy som sitter eller gnis i stedet for å skjære, vil skape et herdet lag som ødelegger neste kjøring. Varmestyring, stiv feste, skarpere verktøygeometri og bevisste matestrategier betyr mer enn rå spindelhastighet. For 316 og duplekskvaliteter kan syklustiden være to til tre ganger så stor som for en tilsvarende aluminiumsdel, noe som er grunnen til at ærlige ledetider fra en rustfri leverandør er lengre, og hvorfor et tilbud som ignorerer forskjellen bør stilles spørsmål ved.
Hvorfor 5-akse cnc-maskintjenester endrer designsamtalen
Samtidig fem-akset arbeid gjør at kutteren kan nærme seg arbeidsstykket fra kontinuerlig varierende vinkler. De tekniske fordelene er konkrete: kortere, mer stive verktøy når dype funksjoner uten skravling; underskjæringer og sammensatte vinkler er maskinert uten tilpassede inventar; og viktigst av alt, funksjoner som må være konsentriske i forhold til hverandre kuttes i ett oppsett, slik at forholdet deres defineres av maskinen i stedet for av en operatørs gjenklemming. For komplekse hus, impellere, manifolder og medisinske instrumenter er dette forskjellen mellom en del som monteres og en del som nesten monteres.
Sammenligning av de tre kjernerutene på kriteriene som betyr noe
Ingeniører velger sjelden en prosess på en enkelt akse. Radardiagrammet nedenfor rangerer de tre kjernerutene som tilbys av en fullserviceplattform på tvers av seks kriterier som konsekvent vises i innkjøpsbeslutninger, på en skala fra én til fem. Den er ment som et beslutningshjelpemiddel for den første samtalen i et prosjekt, når prosessen ennå ikke er fikset.
Formene forteller en klarere historie enn de enkelte partiturene. 3D-printing danner en høy, smal profil som topper geometrisk frihet og hastighet i ett stykke, mens den faller bort på toleranse og finish, som er nøyaktig signaturen til en prosess som brukes til tidlig iterasjon og for former som ikke kan kuttes. CNC-bearbeiding danner en bred, balansert profil med sine sterkeste punkter på toleranse, materialområde og finish, og bekrefter rollen som ruten som gjør et konsept til en kvalifisert komponent. Replikering av silikonform ligger mellom de to, og bytter litt nøyaktighet for muligheten til å produsere dusinvis av identiske kosmetiske deler fra én master. Det er avgjørende at de tre polygonene overlapper i stedet for å hekkes, noe som betyr at ingen enkelt prosess dominerer, og det riktige svaret for de fleste virkelige programmer er en sekvens i stedet for et valg. Den praktiske implikasjonen er at en leverandør som tilbyr kun én av disse tre formene, kan betjene kun én fase av et produkts liv , mens en integrert plattform kan bære den samme delen fra konseptmodell til pilotbatch uten å bytte leverandør.
Replikering av silikonform: Broen mellom prototype og produksjon
Mellom engangsutskrift og hardt stålverktøy ligger et gap som overrasker mange programmer. Et team trenger femti eller hundre deler for en feltprøve, en sertifiseringsinnlevering eller en handelslansering, men volumet kan ikke rettferdiggjøre en produksjonsform og tidslinjen kan ikke absorbere verktøyets ledetid. Replikering av silikonform, også kalt vakuumstøping eller uretanstøping, fyller det gapet nøyaktig.
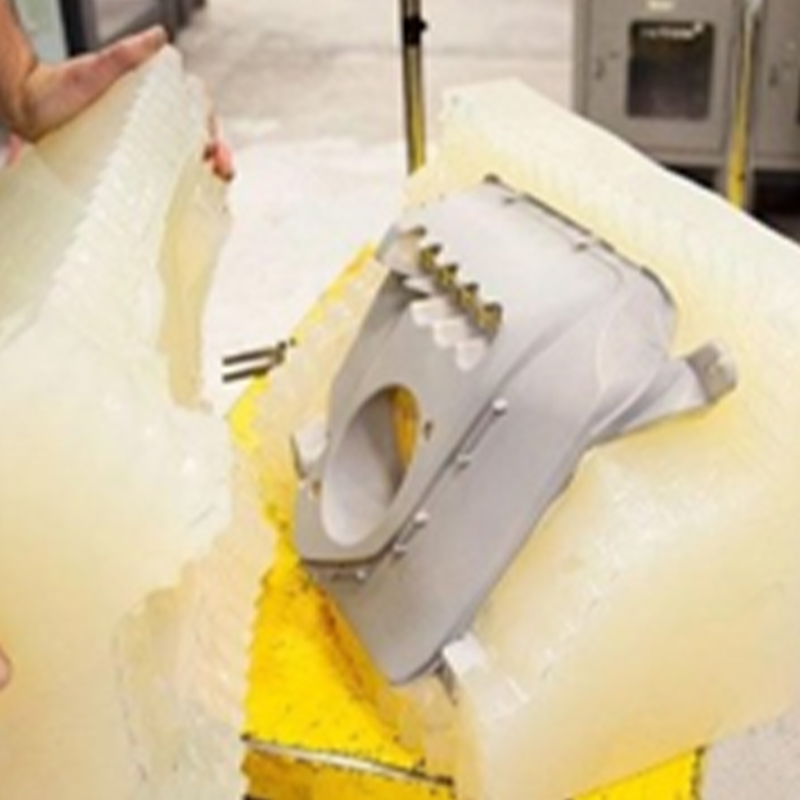
Arbeidsflyten er grei. Et mastermønster produseres, vanligvis ved høyoppløselig harpiksutskrift eller ved maskinering, og ferdigbehandlet til den nøyaktige overflaten den siste delen krever fordi silikonet vil trofast kopiere hver detalj, inkludert feil. Mesteren er hengt opp i en ramme og innkapslet i flytende silikon, som herdes og deretter kuttes opp langs en nøye planlagt skillelinje. Polyuretanharpikser valgt for å simulere ABS, polypropylen, gummi, glassfylt nylon eller gjennomsiktig akryl helles deretter under vakuum inn i hulrommet. En enkelt form gir vanligvis etter mellom 20 og 25 kvalitetskopier før dimensjonsdrift krever et nytt verktøy , så det planlegges en ordre på hundre deler rundt fire eller fem former som kjører parallelt.
Diagrammet nedenfor viser gjennomsnittlig produksjonstimer per ferdig del etter hvert som batchstørrelsen vokser, som er den klareste måten å se hvor hver rute tjener sin plass.
Fem observasjoner følger av disse kurvene. På en batch av en er silikonstøping den desidert minst effektive ruten fordi hele formarbeidet belastes til ett enkelt stykke, og det er derfor ingen støper en engang. Med ti stykker har silikonkurven kollapset dramatisk og sitter allerede nær de to andre, og viser hvor raskt muggavskrivning fungerer i kjøperens favør. Utover femti stykker flater alle tre kurvene, noe som betyr at inkrementelt volum ikke lenger endrer innsatsen per del mye, og beslutningen skifter til materialegenskaper og toleranse i stedet. 3D-utskriftskurven er den flateste på tvers av hele serien, som er dens stille fordel: den er forutsigbar i enhver mengde, uten verktøytrinn å planlegge rundt. CNC-kurven fortsetter å synke sakte forbi to hundre stykker fordi programmering og fiksering er engangsinnsats spredt over en voksende serie, og det er derfor tilpassede cnc-maskintjenester blir ofte den mest effektive ruten på akkurat de volumene der prototypingmetoder slutter å skalere .
Overflatebehandling: trinnet som bestemmer opplevd kvalitet
En dimensjonalt perfekt del med en inkonsekvent finish vil bli dømt som en fiasko av alle som ikke holder en skyvelære. Overflatebehandling er derfor ikke kosmetisk dekorasjon; det er stadiet der ingeniørarbeid blir synlig, og det bør spesifiseres med samme strenghet som en toleranseforklaring.
De viktigste behandlingene som er tilgjengelige innenfor en one-stop-plattform, og hva hver enkelt er for, er beskrevet nedenfor.
- Sliping og polering, som fjerner laglinjer fra trykte deler og forbereder enhver overflate for maling eller plettering.
- Perle- og sandblåsing, som gir en jevn matt tekstur som skjuler mindre verktøymerker og gir belegg en mekanisk nøkkel.
- Spraymaling i glanset, sateng, matt, soft-touch og teksturerte systemer, matchet til en medfølgende fargereferanse i stedet for en verbal beskrivelse.
- Anodisering for aluminium, som tilfører et kontrollert oksidlag for korrosjonsbestandighet og farge uten meningsfull dimensjonsendring.
- Pulverlakkering for stål- og aluminiumsdeler som trenger en tykk, slagfast film.
- Galvanisering og vakuummetallisering for reflekterende og dekorative overflater på både metall- og plastunderlag.
- Silketrykk, putetrykk og lasermerking for logoer, legender og sporbarhetskoder.
To disipliner skiller god avslutning fra middelmådig avslutning. Den første er maskering: gjenger, lagerboringer, tetningsflater og elektriske kontaktområder må beskyttes slik at filmbyggingen ikke bruker toleransen maskinisten arbeidet for å oppnå. Et typisk malingssystem legger til 30 til 60 mikron per overflate, noe som er nok til å gjøre en komfortabel glidende passform til en interferenspasning hvis den påføres en umaskert boring. Den andre er fargekontroll under standardisert belysning, fordi en farge godkjent under verkstedlysrør ikke vil matche under utstillingsbelysning, og etterarbeid på det stadiet er smertefullt for alle.
Hvilket arbeid som faktisk kommer til en One-Stop-plattform
Å forstå den typiske blandingen av prosjekter som håndteres av en etablert leverandør hjelper en kjøper med å vurdere om deres egne krav er rutinemessige eller eksepsjonelle for den butikken. Fordelingen nedenfor gjenspeiler et representativt mønster av inngående arbeid på tvers av industrikunder.
Denne distribusjonen har flere lærdommer for kjøpere. Funksjonell prototyping er fortsatt den største enkeltkategorien, og bekrefter at de fleste delene som forlater en moderne plattform er ment å testes i stedet for bare å se på, og derfor må bygges av materialer med meningsfulle mekaniske data. Sluttbruksdeler med lavt volum utgjør den nest største blokken, og veksten deres er det klareste beviset på at additiv- og broprosesser har flyttet ut av modellbutikken og inn i reell produksjon. Designvalideringsmodeller står fortsatt for omtrent en femtedel av inntaket, noe som gjenspeiler hvor mye verdi teamene fortsetter å legge på å holde en fysisk gjenstand under en gjennomgang. Verktøy- og moldmastere er en mindre, men teknisk krevende andel, fordi mastermønstre må ferdigstilles til standarden til den siste delen før replikering begynner. Ettermarked og reservedeler representerer det raskest voksende segmentet i mange sektorer, siden digital inventar fjerner behovet for å lagre saktegående komponenter, og en leverandør som beholder validerte prosessfiler kan reprodusere en utgått del år etter den opprinnelige kjøringen .
Hvordan evaluere en fabrikk for 3D-utskriftstjenester i Kina før du forplikter deg
Å velge blant 3d-utskriftstjenesteleverandører og maskineringsleverandører er en strukturert øvelse, ikke en instinktiv. Sekvensen nedenfor gjenspeiler rekkefølgen spørsmålene faktisk betyr noe, og det er verdt å jobbe gjennom den før den første rekkefølgen i stedet for etter den første oppgaven.
- Bekreft prosessbredden. Spør om harpiks, nylon, metall, maskinering, støping og etterbehandling utføres internt eller underleverandører, og be om svar prosess for prosess.
- Be om en design-for-produksjon-gjennomgang på den faktiske filen. Kvaliteten på tilbakemeldingen, ikke hastigheten, avslører teknisk dybde.
- Etablere inspeksjonspraksis. Spør hva som måles, med hvilket utstyr, med hvilken frekvens, og hvilken rapport som følger med forsendelsen.
- Avklare materialsporbarhet. Sertifikater bør navngi det spesifikke partiet som brukes for delene dine, ikke karakteren generelt.
- Test kommunikasjon med et teknisk spørsmål som ikke har noe enkelt svar, og se om du får svar fra ingeniør eller salgssvar.
- Bekreft håndtering av intellektuell eiendom, inkludert konfidensialitetsvilkår, fillagringspraksis og om geometrien din noen gang blir brukt som en demonstrasjonsprøve.
- Kjør en betalt pilot på en ekte del før du overfører et program, og evaluer piloten på dokumentasjon så vel som på delene selv.
To advarselsskilt fortjener spesiell oppmerksomhet. En leverandør som aksepterer alle krav uten et eneste spørsmål om toleransehensikt, datumvalg eller funksjonsflater har sannsynligvis ikke åpnet filen. Og en leverandør som oppgir identisk ledetid for harpiks, nylon, metall og maskinerte rustfrie deler, siterer fra en mal i stedet for fra kapasitet. Den mest pålitelige prediktoren for et vellykket langsiktig forhold er kvaliteten på spørsmålene som stilles før den første delen lages.
Design-til-produkt-arbeidsflyten på en enkelt plattform
Verdien av en integrert smart produksjonsplattform er lettest å se når hele ruten tegnes som én sammenhengende kjede i stedet for som en rekke innkjøpsordrer. Diagrammet nedenfor kartlegger de syv stadiene en typisk del går gjennom fra første samtale til pakket forsendelse.
Hvert trinn i denne kjeden eksisterer for å beskytte den etter den. Designinntak og gjennomgang av produksjonsevne fanger opp geometriproblemer mens de fortsatt er billige å fikse i CAD, og det er her de fleste unngåelige forsinkelser forhindres. Digital prosessplanlegging fikser oppsettene, inventarene og verktøybanene før noe materiale forbrukes, slik at butikkgulvet utfører en plan i stedet for å improvisere. Material- og rutevalg er beslutningspunktet der de tidligere sammenligningskartene faktisk brukes på en bestemt del. Produksjonsblokken er tegnet som en enkelt enhet med vilje, fordi utskrift og maskinering ofte brukes på samme komponent i stedet for å være alternativer. Den nederste raden viser etterbehandlingskjeden, hvor silikonreplikasjon multipliserer en validert del til en batch, overflatebehandling gir den sin endelige identitet, og inspeksjon lukker sløyfen ved å sammenligne det fysiske resultatet mot den opprinnelige intensjonen, slik at ingenting sendes uten bevis på at det samsvarer med modellen det kom fra .
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner innen industriell innovasjon og produksjon. Vårt ekspertdesignteam gjør klientideer til praktiske, estetiske produktdesign. Vi tilbyr 3D-printing i harpiks, nylon, metall og andre materialer, og har avansert maskinering. Replikering av silikonform muliggjør lavpris, høypresisjon liten batchproduksjon. Overflatebehandlinger som maling forbedrer produktets utseende. Med vår one-stop-tjeneste kan kundene fullføre design-til-produkt-prosessen på én plattform, noe som sparer tid og kostnader. Vi har som mål å være en pålitelig langsiktig partner for industriell utvikling.
I praksis betyr denne strukturen at en klient kan komme med en skisse, et funksjonskrav eller en eldre komponent som ikke lenger har tegninger, og gå ut med inspiserte, ferdige deler uten noen gang å administrere en annen leverandør. Designteamet oversetter intensjoner til fabrikerbar geometri, additiv- og maskineringsavdelingene produserer det, replikeringslinjen multipliserer det når en batch er nødvendig, og etterbehandlingsavdelingen leverer den i den tilstanden sluttmarkedet forventer. Hvert trinn deler samme delenummer, samme toleransepost og samme kontaktpunkt.
Bransjeapplikasjoner og hvor hver rute passer
Bil og mobilitet
Utviklingsprogrammer er avhengige av trykt innvendig trim for tilpasningsstudier, nylonkanaler og braketter for forsøk på underdekselemballasje, og maskinerte aluminiumshus for drivlinje- og batteritestrigger. Motorsport- og spesialkjøretøybyggere bruker den samme kombinasjonen for sluttbruksdeler med genuint lite volum, hvor hardt verktøy aldri ville være rettferdiggjort.
Medisinsk utstyr og laboratorieutstyr
Instrumenthus, kirurgiske guider, håndstykkelegemer og væskemanifolder drar nytte av kombinasjonen av kompleks trykt geometri og maskinerte tetningsflater. CNC-maskinering i rustfritt stål er ofte spesifisert her for komponenter som må steriliseres gjentatte ganger, og dokumentasjon av sporbart materiale er ikke omsettelig.
Forbrukerelektronikk og apparater
Utseendemodeller bygget fra harpiksmaster og malt til en fargestandard stasjonsdesignvurderinger, mens støpte uretanbatcher leverer pilotbygg og sertifiseringsprøver. Maskinbearbeidede mellomrammer i aluminium og varmespredere vises i de samme programmene, og derfor er en kommersiell 3d-utskriftstjeneste som også maskinerer så mye mer nyttig enn en som ikke gjør det.
Industriell automasjon og robotikk
Ende-på-arm-verktøy, tilpassede gripere, sensorfester og beskyttelse er klassiske kandidater for en cnc-maskinprototypetjeneste støttet av additiv evne. Kravene endres etter hvert som en produksjonslinje settes i drift, så muligheten til å revidere en armatur og motta den nye versjonen i løpet av dager er verdt mer enn en marginal forbedring i en enkelt prosess.
Forbereder filer og spesifikasjoner som får gode deler tilbake
Leverandører kan bare jobbe med det de mottar, og en overraskende andel av kvalitetstvister har sitt utspring i ufullstendig informasjon snarere enn i produksjonsfeil. Ved å sende en parametrisk fil som STEP sammen med enhver mesh-eksport kan leverandøren gjenoppbygge verktøybaner nøyaktig, fordi en maske forkaster den matematiske definisjonen av en buet overflate og tvinger maskinisten til å tilnærme den.
Toleranser bør brukes selektivt. Å markere hver dimensjon som kritisk forteller leverandøren ingenting og tvinger dem til å behandle den løseste delen med samme forsiktighet som den strammeste. Ved å identifisere de tre til fem funksjonene som virkelig kontrollerer funksjonen, kan hele prosessplanen organiseres rundt å beskytte dem. Datovalg fortjener samme tanke: datumskjemaet skal gjenspeile hvordan delen er plassert i sin montering, slik at inspeksjonsrapporten svarer på spørsmålet designet faktisk bryr seg om.
Oppgi til slutt tiltenkt bruk. En leverandør som kjenner en brakett vil se vibrasjon ved forhøyet temperatur vil styre materialvalget annerledes enn en som antar at det er en displaymodell. Den enkelt setningen med kontekst forhindrer ofte en hel iterasjonssløyfe, og det koster ingenting å inkludere i den første meldingen.
Ofte stilte spørsmål
Spørsmål 1: Hvordan velger jeg mellom 3D-utskriftstjenester og CNC-maskinering for en ny del?
Start med toleranse og geometri. Hvis delen inneholder interne kanaler, gitter eller organiske former som et skjæreverktøy ikke kan nå, er additiv produksjon den naturlige ruten. Hvis delen trenger funksjoner som holdes til ±0,05 mm eller tettere, trenger en spesifikk sertifisert legering, eller trenger en finbearbeidet overflate, er maskinering svaret. Mange virkelige komponenter trenger begge deler, med bulkformen trykt og de kritiske flatene maskinert etterpå, og en leverandør som bruker begge egenskapene kan planlegge den sekvensen i ett prosessdokument i stedet for over to innkjøpsordrer.
Q2: Hvilke filformater og informasjon skal jeg sende med en forespørsel?
Send en STEP- eller IGES-fil som den geometriske masteren, pluss en 2D-tegning som viser kritiske dimensjoner, datum, krav til overflatefinish og materialspesifikasjoner. Ta med mengden, den tiltenkte applikasjonen og eventuell regulatorisk kontekst. Hvis farge eller tekstur betyr noe, oppgi en fysisk referanse eller en anerkjent fargekode i stedet for en beskrivelse i ord. Der et maskeformat som STL brukes til en rent additiv jobb, bekrefte eksportoppløsningen, siden en grov maske vil vise synlig fasetering på buede overflater.
Q3: Kan trykte deler brukes som ekte produksjonskomponenter, eller bare som prototyper?
De kan være ekte produksjonskomponenter når materialet og prosessen er valgt bevisst. Nylon pulverbeddeler, spesielt fylte kvaliteter, fungerer som sluttbruksbraketter, hus, kanaler og inventar i mange bransjer. Metalltrykte deler brukes i produksjon der geometrien ikke kan produseres på annen måte, forutsatt at de er korrekt stressavlastet og ferdigbearbeidet på funksjonelle overflater. De praktiske grensene er overflatefinish, oppnåelig toleranse uten sekundær maskinering og langsiktig oppførsel under ultrafiolett eksponering eller vedvarende varme, som alle bør bekreftes mot det spesifikke materialdatabladet.
Q4: Hvor mange deler kan en silikonform produsere før kvaliteten synker?
En typisk form gir rundt 20 til 25 akseptable kopier, selv om det nøyaktige tallet avhenger av delens geometri, underskjæringer og støpeharpiksen som brukes. Aggressive underskjæringer og skarpe innvendige hjørner sliter silikonen raskere. For større behov produseres flere identiske former fra samme master og kjøres parallelt, noe som bevarer konsistensen over hele partiet og forkorter den generelle tidsplanen. Fordi hver form er hentet fra én master, er dimensjonsoverensstemmelse mellom formene generelt veldig nær.
Spørsmål 5: Hvilke toleranser er realistisk oppnåelige på maskinerte aluminiums- og rustfritt ståldeler?
Rutinemessig 3-akset arbeid holder ±0,02 mm på godt støttede funksjoner, og samtidig 5-akset arbeid holder ±0,01 mm på deler designet for enkeltoppsett maskinering. Å oppnå disse tallene avhenger av veggtykkelse, dellengde, klemstrategi og termisk stabilitet under kuttet. Lange, tynne funksjoner og dype lommer vil alltid være løsere enn kompakte solide. Den mest produktive tilnærmingen er å spesifisere stramme toleranser kun der funksjonen krever det, og å diskutere disse spesifikke egenskapene med leverandøren før prosessplanen er fastsatt.
Q6: Hvordan håndteres konfidensialitet for proprietære design?
En konfidensialitetsavtale bør inngås før filer overføres, og den bør dekke fillagring, intern tilgang, avsløring av underleverandører og avhending av master, inventar og restmateriale etter at et prosjekt avsluttes. Spør spesifikt om geometrien din noen gang kan vises i markedsføringsprøver eller funksjonsvisninger, og skriv ned svaret skriftlig. En leverandør som er vant til å jobbe med utviklingsprogrammer vil allerede ha en definert prosess for dette og vil kunne beskrive den uten å nøle.
relaterte produkter
-
 Dekal og silketrykk
-
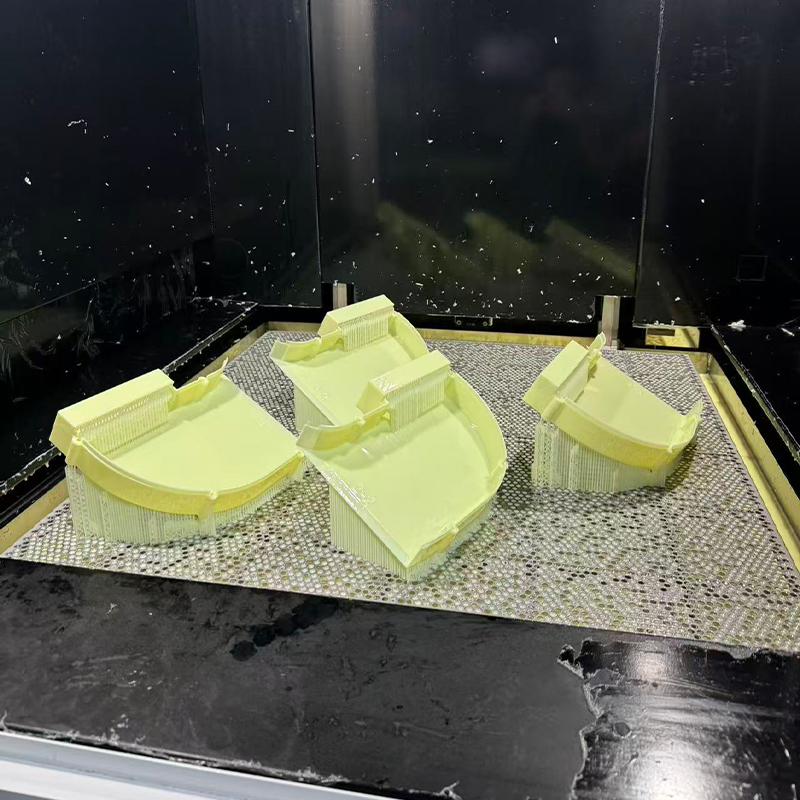 Gul ABS-lignende harpiks 3D-utskriftstjeneste
-
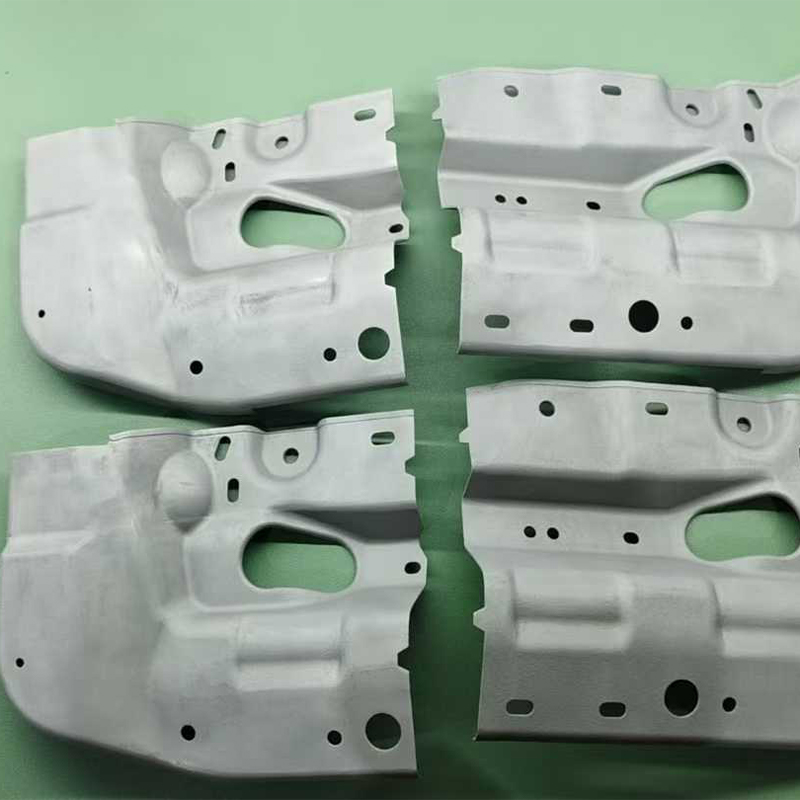 Aluminiumslegering AlSi10Mg 3D-utskriftstjeneste
-
 PAHT+CF høytemperatur nylon karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
