




CNC-dreieserviceprodusent for rotasjonspresisjonsdeler
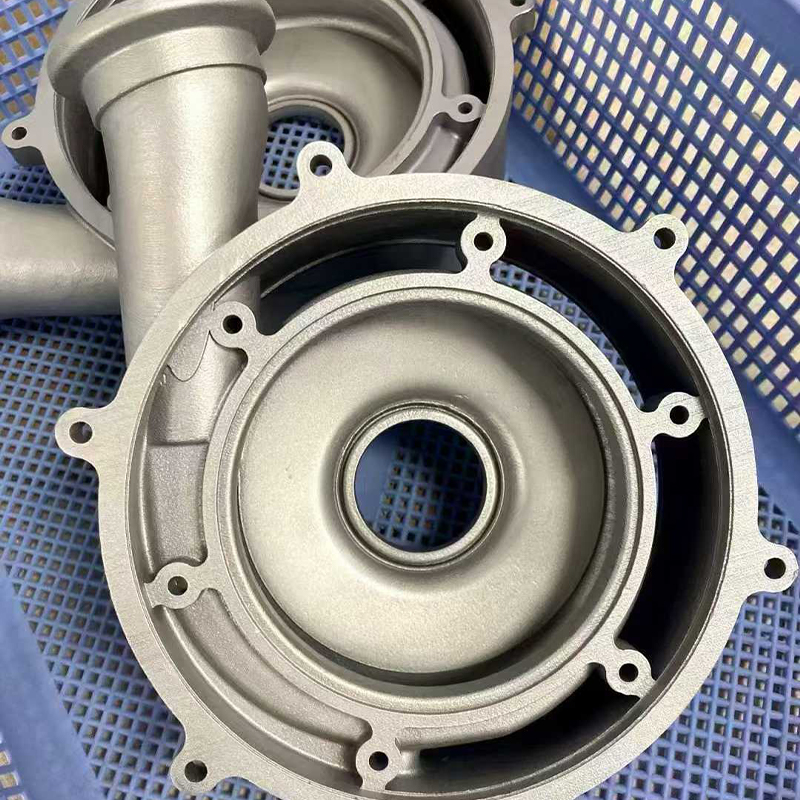
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er et Kina-basert CNC-dreieserviceprodusent og OEM/ODM-fabrikk som produserer rotasjonsdeler på CNC-dreiebenker. Vårt dreiearbeid dekker aksler, hylser, foringer, beslag og koblinger dreid fra metall- og konstruksjonsplaststang, levert som prototyper og i små serier.
Turning sitter inne i vår integrerte plattform sammen med CNC Milling Service, silikonformreplikering og overflatebehandling, slik at en dreiet del kan flytte fra stanglager til ferdig, belagt komponent uten å forlate produksjonsbasen vår.
Hva vår CNC-dreietjeneste dekker
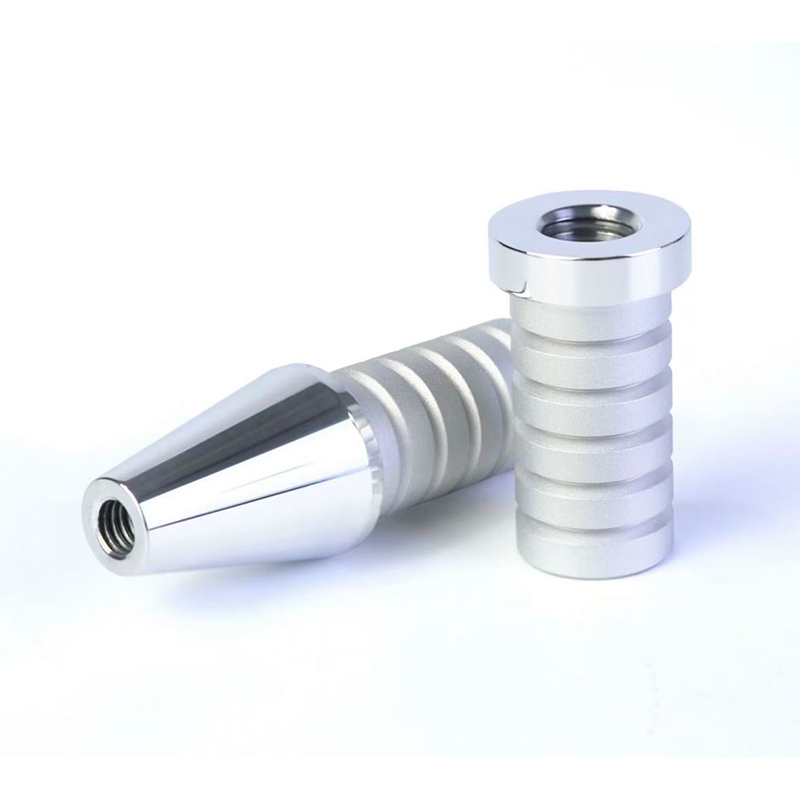
Vår CNC-dreieservice er bygget rundt diameternøyaktighet og overflatekvalitet på rotasjonssymmetrisk geometri. Vi dreier utvendige diametre, innvendige boringer, skuldre, spor, gjenger og faser, og vi holder konsentrisitet mellom dreide detaljer der delfunksjonen avhenger av den.
- Typisk geometri: aksler, avtrappede aksler, hylser, foringer, avstandsstykker, gjengede beslag, koblinger og tetningsseter.
- Produksjonsmodus: enkeltprototyper, funksjonsprøver og gjentatte små batchkjøringer fra samme program.
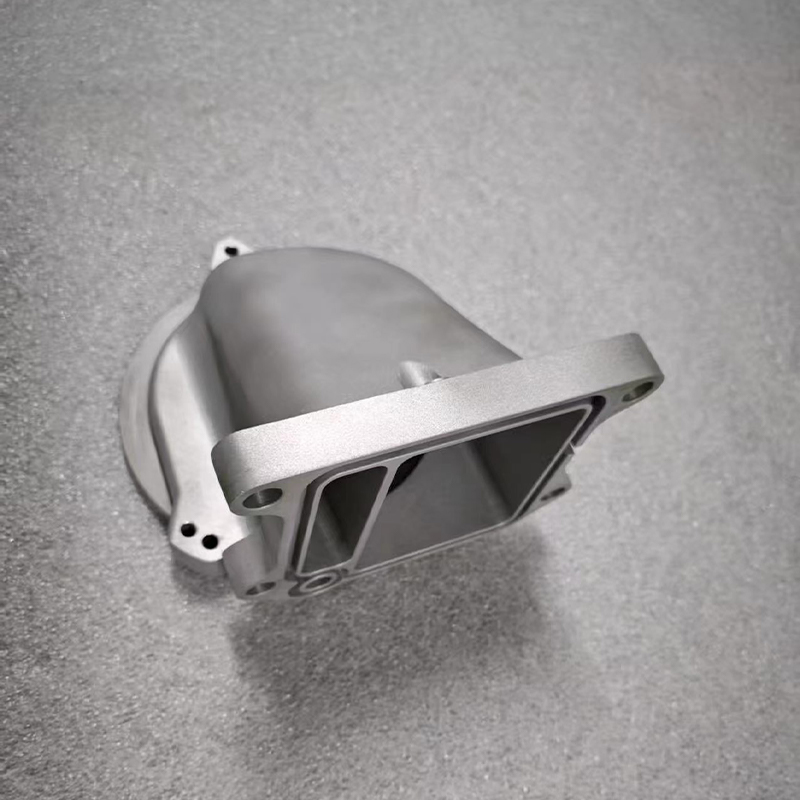
- Kombinerte operasjoner: dreiing parret med fresing for flater, slisser og tverrhull på samme del.
- Etterbehandling: varmebehandling for hardhet, pluss sliping, polering, sandblåsing, anodisering, galvanisering og maling.
Materialeutvalg We Turn
Materialvalg driver styrke, korrosjonsmotstand, slitasjeoppførsel og selvsmøring, så vi bekrefter karakteren før programmering. Vår standard dreiemasse inkluderer:
| Materialgruppe | Karakterer We Machine | Typisk dreieapplikasjon |
|---|---|---|
| Aluminiumslegering | 6061, 5052, 2A12, 7075 | Lette aksler, hus, avstandsstykker, braketter |
| Rustfritt stål | 303, 304, 316, 316L, 420, 430, 17-4PH, 301 | Korrosjonsbestandige beslag, medisinske koblinger, tetninger |
| Legert stål | Q235 (A3), 45#, Cr12, 3Cr13, GCr15, 40Cr, 65Mn, SKD11 | Bærende aksler, tapper, herdede slitedeler |
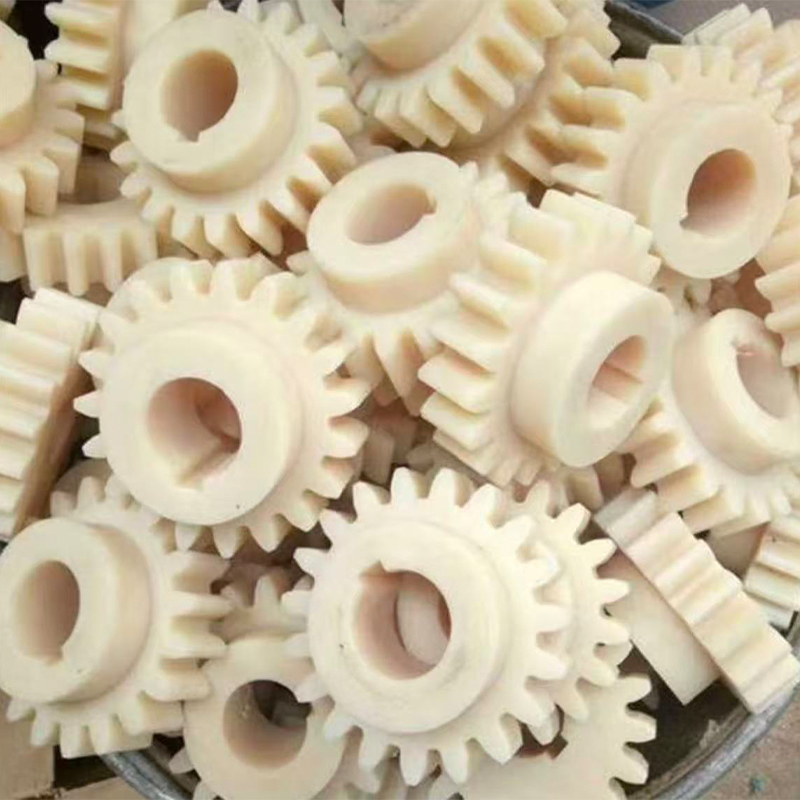
| Teknisk plast | PTFE, POM, nylon PA6 | Lavfriksjonsbøssinger, isolatorer, kjemiske kontaktdeler |
Spesifikasjoner som definerer en dreiet del
Vi siterer og inspiserer mot funksjonene som kontrollerer passform og funksjon, ikke mot et enkelt overskriftsnummer. Spesifikasjonssettet vi jobber med inkluderer:
- Dimensjonstoleranse: oppgitt per funksjon på tegningen, med strengere kontroll på paringsdiametre og boringer.
- Geometrisk kontroll: konsentrisitet, utløp, retthet og vinkelrett mellom dreide trekk.
- Overflatefinish: omvendt finish for generelle deler, raffinert ved sliping eller polering der forsegling eller glidende kontakt krever det.
- Tråder og passer: metriske og imperiale gjenger, pluss aksel-og-boring-pasningsklasser spesifisert av kunden.
- Hardhet: oppnås gjennom varmebehandling når applikasjonen krever slitestyrke.
Hvor dreiede deler passer
Dreiede komponenter vises uansett hvor rotasjon, forsegling eller væskeoverføring er involvert. Applikasjoner vi jevnlig støtter inkluderer motorrotoraksler, hydrauliske fittings, medisinske kateterkoblinger, tetninger og kjemiske rørforbindelser, på tvers av prototyping og produksjon av små partier.
Aksler, bøssinger og beslag for drivverk, chassis og termiske styringsenheter.
Kateterkoblinger, instrumenthylser og rehabiliteringstilbehør i rustfrie og titankvaliteter.
Skjøtepinner, koblingsstenger og endeeffektorkomponenter som krever repeterbar passform.
Rørskjøter, ventilseter og tetningsbærere i korrosjonsbestandige kvaliteter og PTFE.
Konfigurasjonsalternativer på et dreieprosjekt
Snuing er sjelden den eneste operasjonen en del trenger. Vi konfigurerer prosessruten rundt tegningen og produksjonsmengden, og vi bekrefter ruten før vi skjærer metall.
- Dreie-bare eller drei-og-fres: enkeltoperasjonsdreiing for ren rotasjonsgeometri, eller kombinerte operasjoner der flater, slisser og krysshull er tilstede.
- Materialform: stanglager i spesifisert kvalitet og diameter, med materialsertifikater tilgjengelig på forespørsel.
- Varmebehandling: påføres før eller etter siste vending avhengig av hardhetsmålet og forvrengningsgodtgjørelsen.
- Overflatebehandling: sliping, polering, sandblåsing, anodisering, galvanisering eller maling, tilpasset utseende og korrosjonskrav.
- Monteringsomfang: individuelle dreide deler eller underenheter hvor den dreide komponenten kombineres med andre maskinerte eller støpte deler.
Kvalitetskontroll og aksept
Vår quality system covers raw material incoming inspection, in-process sampling during production and finished-product dimensional verification. Every customized workpiece is checked against the dimensional tolerance and appearance standards agreed for that project.
- Råvarekontroll før lagring, så karakter og tilstand bekreftes ved kilden.
- Periodisk prøvetaking under prosessen for å holde maskineringspresisjon stabil over en batch.
- Sluttkontroll av dimensjoner og utseende før varer frigis for levering.
- Inspeksjonsprotokoller og dimensjonsrapporter følger med forsendelsen der prosjektet krever dem.
Kundetegninger, modeller og produktdata er beskyttet gjennom prosjektsoning i separate lukkede verksteder, taushetserklæringer for ansatte og et isolert internt nettverk som blokkerer uautorisert overføring av tegningsfiler.
Informasjon vi bruker for å konfigurere din dreieløsning
Et dreietilbud er bare nøyaktig når det gjenspeiler det virkelige arbeidspunktet til delen. Vi forbereder konfigurasjonen og prisen fra følgende innganger:
| Inndata | Hva vi trenger | Hvorfor det betyr noe |
|---|---|---|
| Geometri | 3D-modell eller 2D-tegning med full dimensjon | Definerer verktøy, operasjonssekvens og syklustid |
| Material | Karakter, tilstand og eventuelt sertifikatkrav | Angir skjæreparametere, finish og korrosjonsadferd |
| Toleranser | Toleranse per funksjon og GD&T-meldinger | Bestemmer inspeksjonsmetode og prosesskapasitet |
| Mengde | Prototype, prøve- eller batchvolum, med gjentatt prognose | Driver oppsett amortisering og produksjonsplanlegging |
| Finish & behandling | Overflatefinish, varmebehandling, belegg eller anodisering | Legger til operasjoner og påvirker endelige dimensjoner |
| Levering | Destinasjon, pakking og dokumentasjonsbehov | Former pakkemetode og forsendelsesomfang |
Prosjektstøtte fra tegning til levering
Vår design team reviews the part early and suggests changes that reduce downstream production cost, such as adjusting a wall thickness, relaxing a non-functional tolerance or consolidating two turned parts into one. During processing we keep technical communication open so details can be adjusted without restarting the project.
Dreide deler kan pares med andre prosesser i samme bestilling: Presisjons-CNC-freseservice for prismatiske egenskaper, vakuumstøping for lavvolumshus, og sliping, polering og sandblåsing for endelig overflatetilstand. Ettersalgsoppfølging dekker bruksspørsmål og gjentatte produksjonskrav.
Ofte stilte spørsmål
Vi dreier aluminiumslegeringer 6061, 5052, 2A12 og 7075; rustfritt stål 303, 304, 316, 316L, 420, 430, 17-4PH og 301; legeringsstål Q235, 45#, Cr12, 3Cr13, GCr15, 40Cr, 65Mn og SKD11; og ingeniørplast inkludert PTFE, POM og nylon PA6.
Rotasjonssymmetriske deler er den naturlige passformen: aksler, avtrappede aksler, hylser, foringer, avstandsstykker, gjengede beslag, koblinger og tetningsseter. Deler med flater, slisser eller tverrhull dreies og freses vanligvis i samme rute.
Ja. Varmebehandling påføres for å øke hardheten og den mekaniske ytelsen, og dreide overflater kan slipes, poleres, sandblåses, anodiseres, galvaniseres eller males. Vi sekvenserer behandling og etterbehandling slik at endelige dimensjoner forblir innenfor toleranse.
Vi aksepterer tilpassede bestillinger av alle batchstørrelser. Prototyper og funksjonelle prøver produseres fra det samme programmet som brukes for gjentatte små batch-kjøringer, noe som holder dimensjonskonsistensen mellom prøven og senere leveranser.
Innkommende materiale inspiseres før lagring, periodiske prøvetakingskjøringer under produksjon, og ferdige deler får dimensjons- og utseendeverifisering mot avtalte standarder. Inspeksjonsprotokoller følger med forsendelsen når prosjektet krever det.
Send 3D-modellen eller 2D-tegningen, materialkvalitet, toleranser per funksjon, krav til overflatefinish og behandling, mengde og gjentatt prognose og leveringsdestinasjon. Teamet vårt returnerer en konfigurasjon og tilbud basert på det arbeidspunktet.


