- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

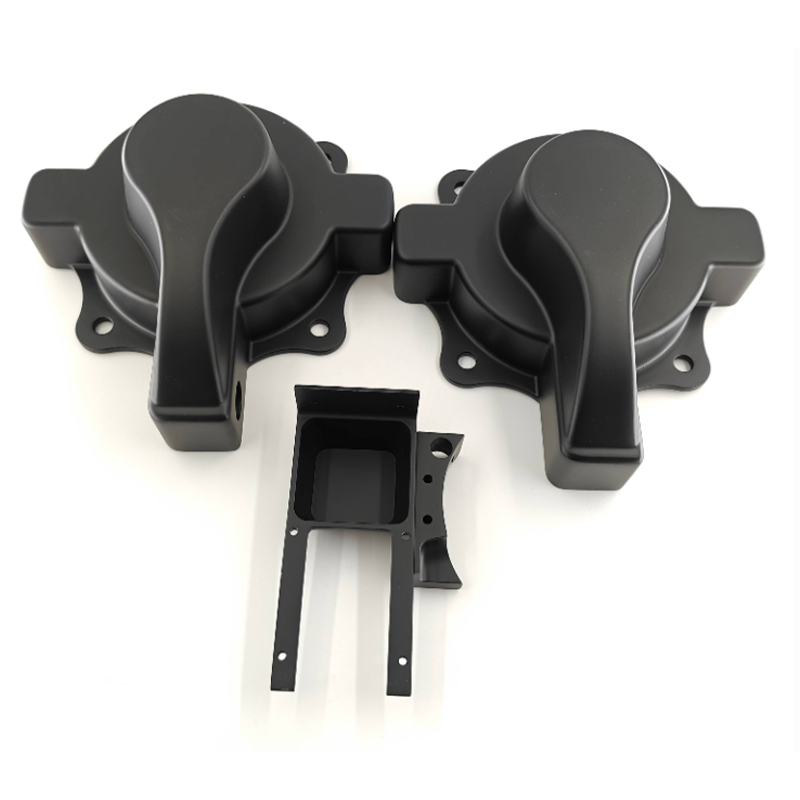
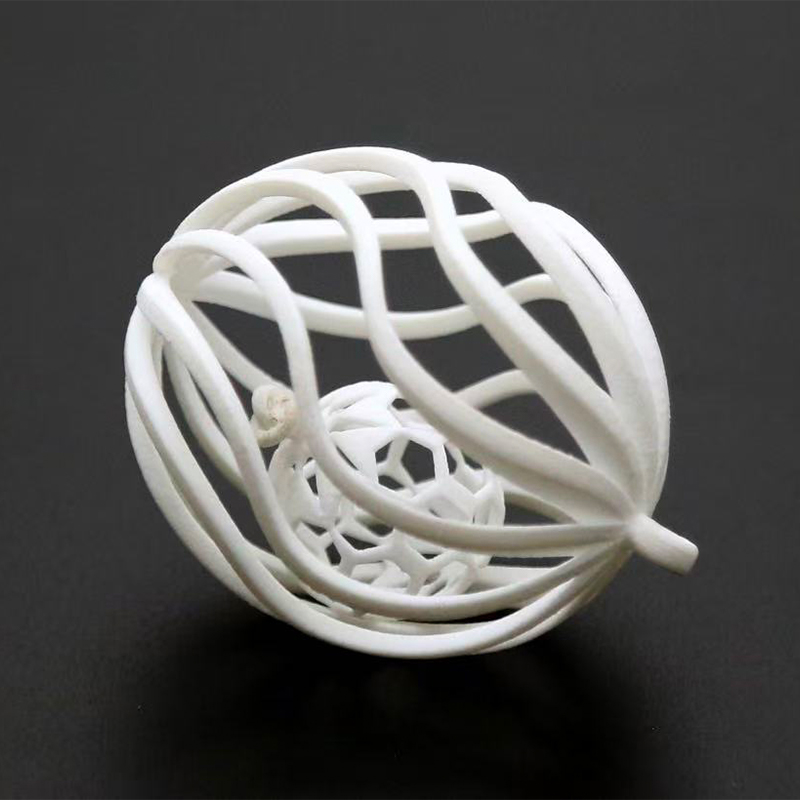
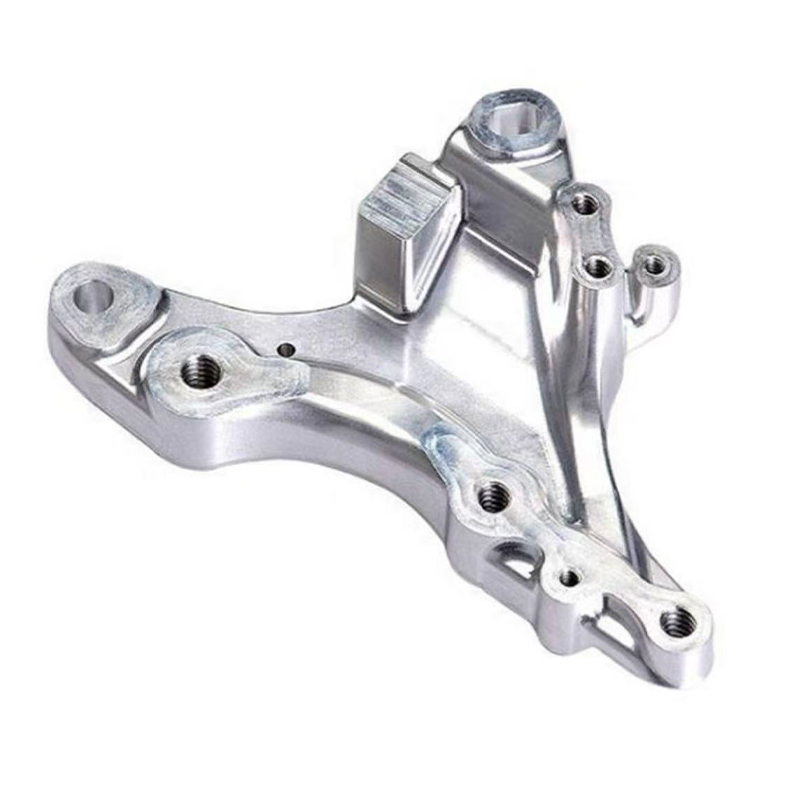
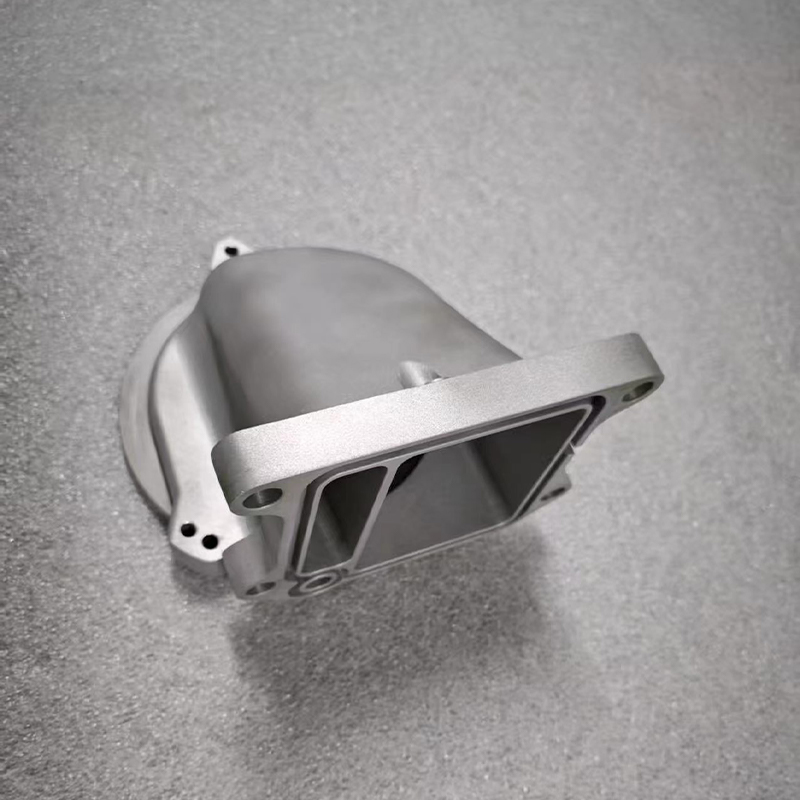
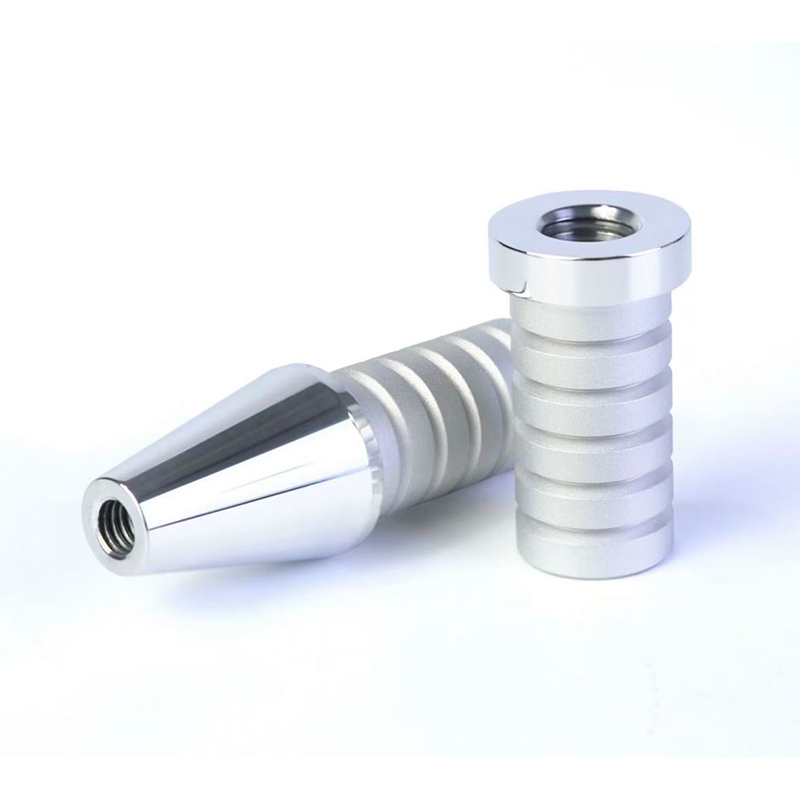
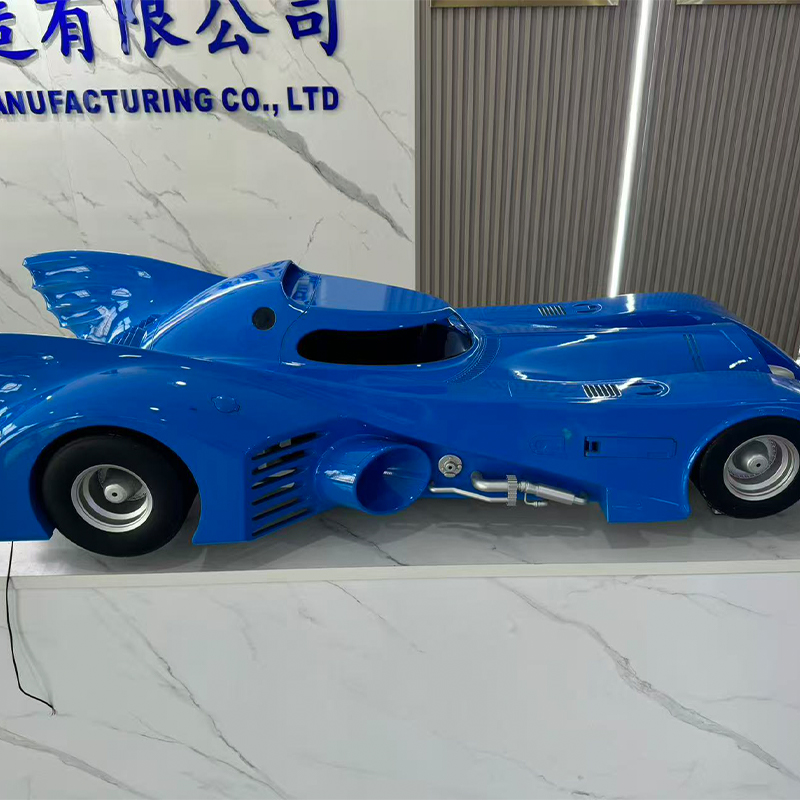
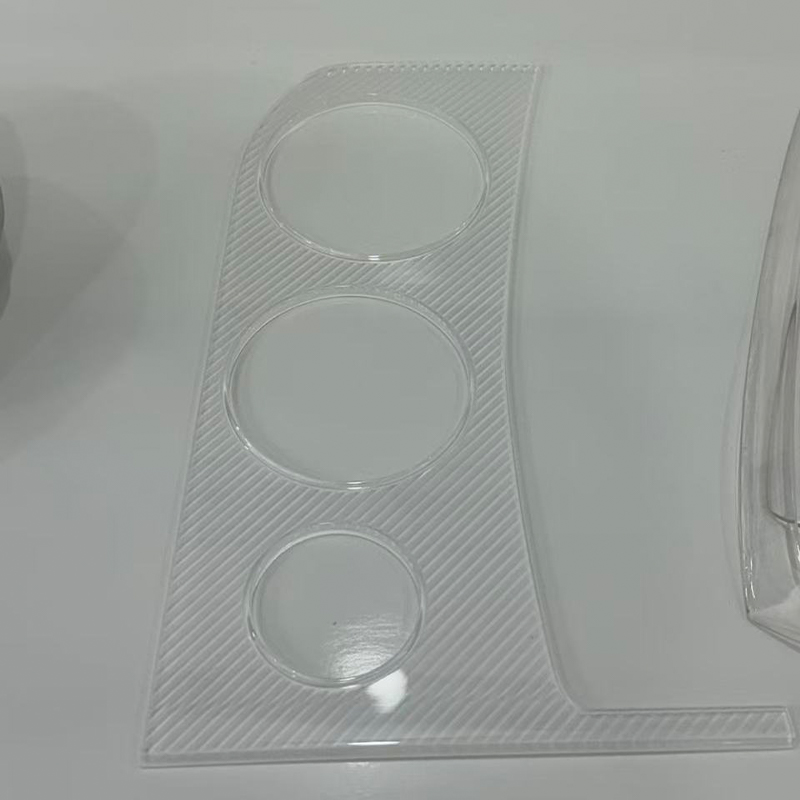
Kina FDM 3D-utskrift, CNC-fresing, dreiing og vakuumstøping
Det direkte svaret: Velg mellom FDM, CNC og vakuumstøping
Hvis du sammenligner en fdm 3d-utskriftstjeneste mot CNC-fresing, CNC-dreiing eller vakuumstøping for en kommende del, kommer beslutningen ned til tre faktorer: hvor raskt du trenger en fysisk gjenstand, hvor stram toleransen faktisk må være, og om geometrien er roterende, prismatisk eller organisk. FDM-plasttrykk er den raskeste og mest økonomiske måten å holde en form i hånden på i løpet av en dag, CNC-fresing er det riktige verktøyet for prismatiske deler med flate flater, lommer og hull som krever reell toleranse, CNC-dreiing er uovertruffen for sylindriske og rotasjonssymmetriske komponenter, og vakuumstøping er det riktige valget i det øyeblikket en validert mester trenger eller mer . Ingen av disse fire rutene erstatter de andre; hver dekker en distinkt geometri og volumvindu, og de fire dekker sammen nesten alle deler en mekanisk design noensinne vil produsere.
En kort tommelfingerregel: se etter 3d-utskriftstjenester i plast når delen er kompleks, lavt volum og tilgivende når det gjelder toleranse; se etter en CNC-fresefabrikk når flate flater, lommer, spor eller nøyaktige hull definerer delen; nå etter et cnc-dreiefirma når delen er en aksel, bøssing, spindel eller annen sylindrisk form; og nå for en spesialtilpasset vakuumstøpeprodusent når en enkelt godkjent prøve må bli en gruppe konsistente, malbare, funksjonelle deler. En China Custom Precision CNC Milling Factory som også driver FDM og vakuumstøping under ett tak lar en enkelt del bevege seg gjennom hvilken kombinasjon av disse rutene den faktisk trenger, uten å bytte leverandør på hvert trinn.
Avsnittene nedenfor forklarer hver prosess i detalj, sammenligner dem med reelle toleranse- og kostnadsdata, og går gjennom hvordan vakuumstøping og kompresjonsstøpte silikondeler utvider den samme plattformen til produksjon av små partier.
FDM 3D-utskrift av plast: Rask, økonomisk geometri for iterasjon
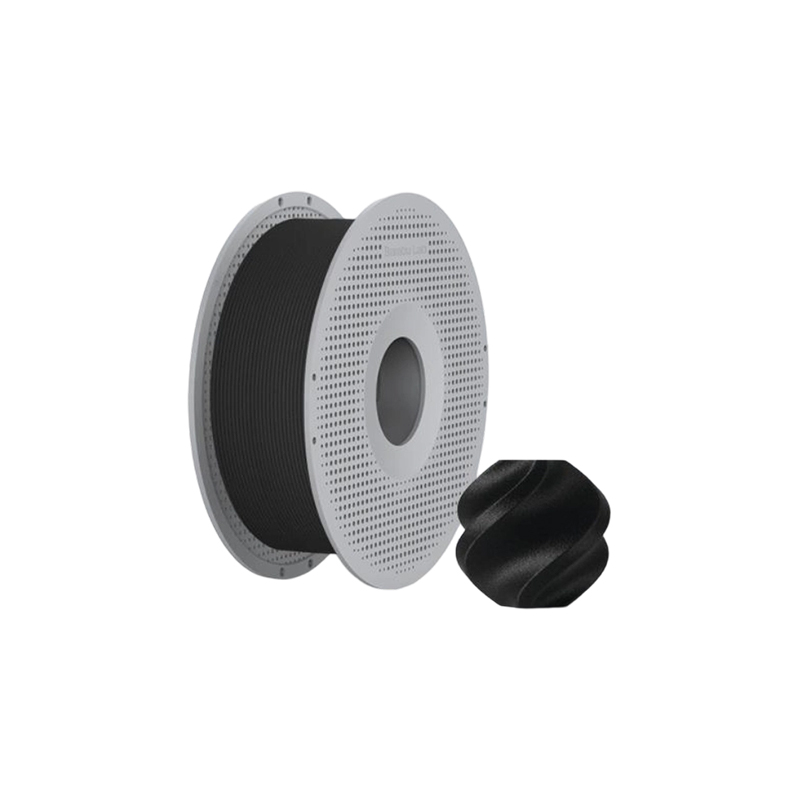
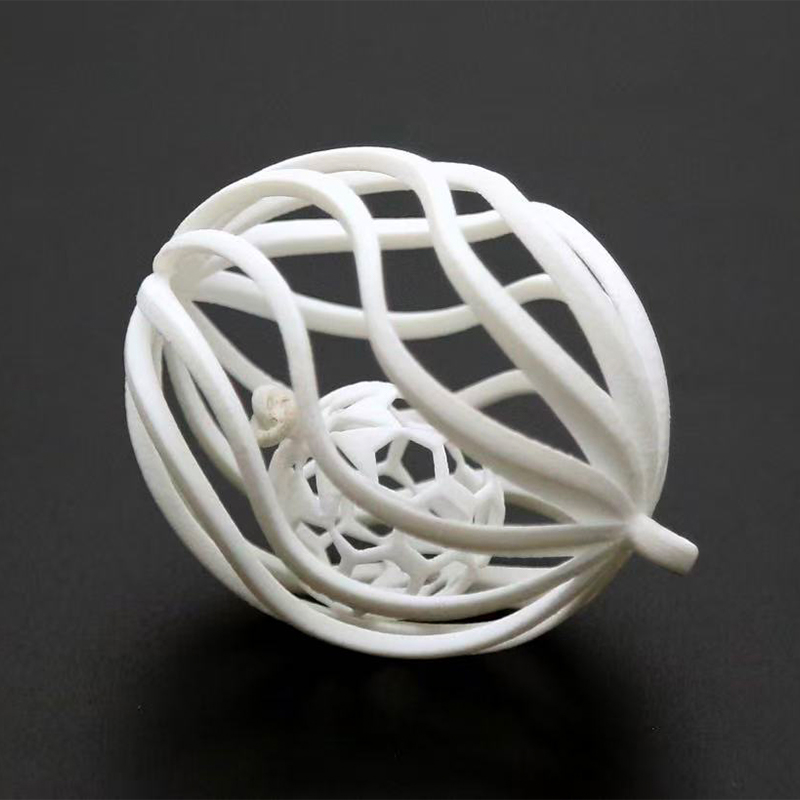
Fused Deposition Modeling bygger deler ved å ekstrudere smeltet termoplastisk filament lag for lag gjennom en oppvarmet dyse. Det er den mest utbredte additivprosessen i verden av en enkel grunn: utstyret er pålitelig, materialutvalget er bredt, og en China FDM Plastic 3D Printing Service Factory kan gjøre en designfil til en fysisk del raskere enn nesten noen annen produksjonsrute. Dette gjør fdm-utskriftstjenesten til standardvalget for tidlige konseptmodeller, jigger, inventar, kabinettmodeller og alle deler der målet er å sjekke passform og form i stedet for å bekrefte den endelige mekaniske ytelsen.
Materialvalg som betyr noe
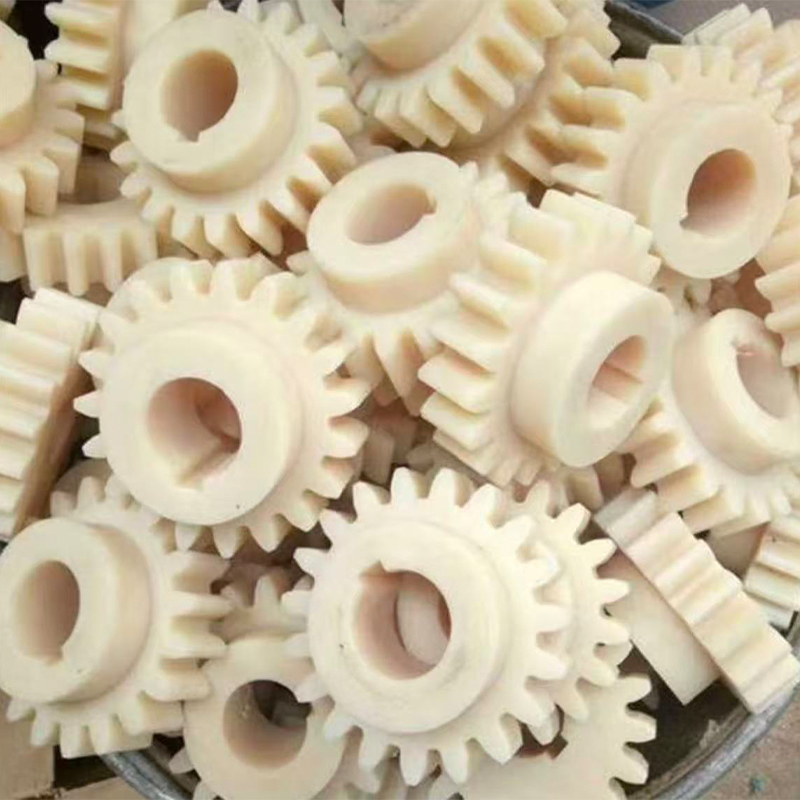
En produsent av spesialtilpasset FDM plast 3D-utskrift lagerfører vanligvis ABS for generell seighet, PLA for dimensjonsstabile lavkostmodeller, PETG for en balanse mellom styrke og fuktmotstand, og tekniske filamenter som nylon, polykarbonat og karbonfiberfylte kompositter for deler som trenger å overleve reell belastningshåndtering og mekanikk. Lagvedheft er retningsbestemt , noe som betyr at FDM-deler er merkbart sterkere når de lastes i planet til hvert lag enn når de lastes over laggrensene, så en kompetent kinesisk FDM-leverandør av plastprototype 3D-utskrift vil orientere en del bevisst rundt den forventede lastebanen i stedet for å skrive den ut i hvilken posisjon som helst som bruker minst materiale.
Overflaten som er bygget viser synlige laglinjer med typiske oppløsninger mellom 0,1 mm og 0,3 mm, grovere enn harpiksprosesser, men helt akseptabelt for funksjonelle prototyper, interne komponenter og deler som skal males etter sliping. For applikasjoner der synlig tekstur er uakseptabel, anbefaler plasttrykktjenester generelt en harpiks- eller nylonpulverprosess i stedet, og reserverer FDM for dens virkelige styrker: hastighet, lav kostnad per del ved lavt volum og et veldig bredt utvalg av tilgjengelige tekniske materialer.
CNC-fresing: Standarden for prismatiske presisjonsdeler
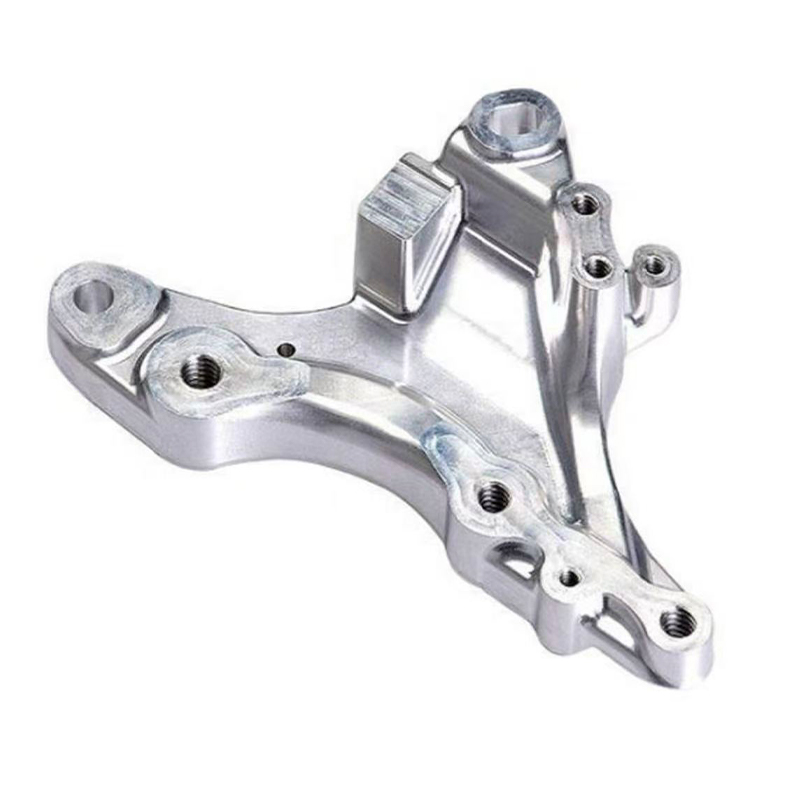
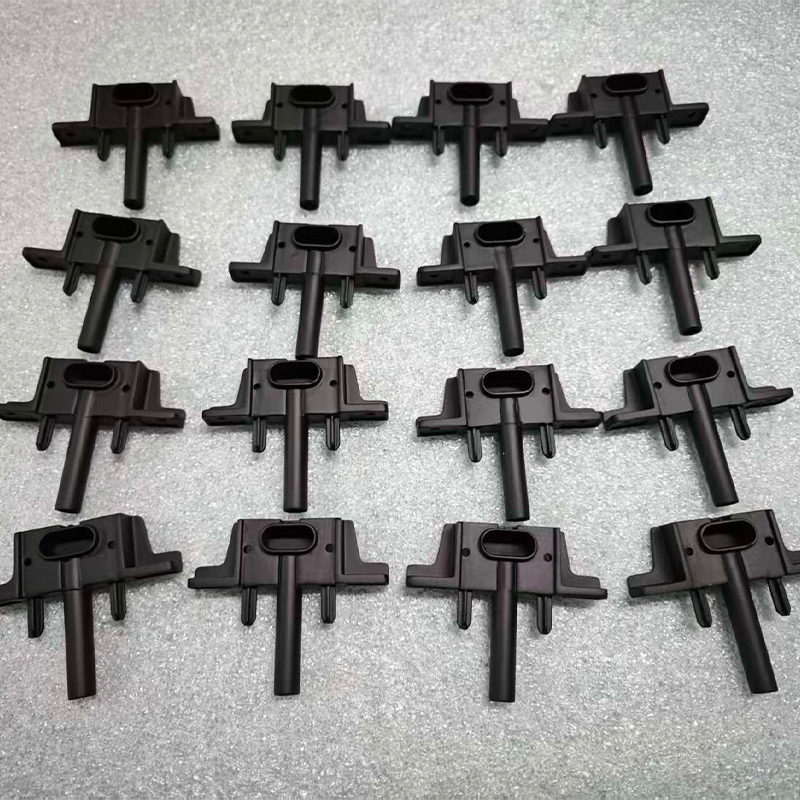
CNC-fresing fjerner materiale fra en solid blokk ved hjelp av roterende skjæreverktøy ledet langs programmerte baner, og det er fortsatt den primære ruten for deler definert av flate flater, lommer, spor, nøyaktige hull og monteringsfunksjoner. En CNC-freseserviceprodusent i Kina jobber fra aluminium, stål, rustfritt stål, messing, titan og en rekke ingeniørplaster, og prosessen skalerer fra en enkelt prototype cnc-fresejobb til produksjonsserier med tusenvis av identiske deler.
Treakset versus flerakset fresing
Standard treakset fresing håndterer mesteparten av prismatisk geometri effektivt og er ryggraden i enhver tilpasset cnc-freseoperasjon. Deler med funksjoner på flere flater krever imidlertid reposisjonering mellom operasjoner med mindre verkstedet har fire- eller femaksefunksjoner, og hver reposisjonering introduserer en liten mulighet for stable-up feil. En metall cnc-freseavdeling utstyrt med fleraksemaskiner kan holde funksjoner på flere flater til et enkelt koordinatsystem i ett oppsett, noe som vesentlig forbedrer forholdet mellom disse funksjonene sammenlignet med en del som ble snudd og fastklemt to ganger.
Hvor stor cnc-fresing endrer samtalen
For overdimensjonerte plater, strukturelle braketter og basisrammer avhenger stor cnc-fresing av maskiner i portalstil med utvidet vandring i stedet for standard vertikale maskineringssentre. Termisk stabilitet blir den dominerende bekymringen på store deler , siden en temperatursving over en aluminiumsplate i meterskala kan flytte en funksjon målbart ut av toleranse før delen noen gang forlater maskinen, og det er grunnen til at seriøse storformatbutikker maskinerer i temperaturkontrollerte miljøer og lar lageret normaliseres før endelige kutt.
CNC-dreiing: Den rette prosessen for rotasjonsgeometri
CNC dreiing roterer et arbeidsstykke mot et stasjonært eller bevegelig skjæreverktøy, noe som gjør det til den naturlige prosessen for enhver del som er grunnleggende sylindrisk: aksler, foringer, spindler, pinner, ruller og gjengede beslag. En kinesisk CNC-dreieservicefabrikk holder typisk toleranser strammere og fullfører overflater mer konsistent på roterende deler enn fresing noen gang kunne, fordi den kontinuerlige rotasjonen gir en naturlig jevn overflate i stedet for en serie diskrete verktøypasseringer.
Levende verktøy og kombinerte operasjoner
Moderne dreiesentre utstyrt med strømførende verktøy kan frese flater, bore krysshull og kutte kilespor uten å overføre delen til en separat fresemaskin, noe som er nøyaktig hvordan et cnc-dreiefirma reduserer antall oppsett en kompleks rotasjonsdel krever. Dette er viktig fordi presisjonsdreiing av cnc avhenger sterkt av å opprettholde en enkelt, ubrutt referanse fra råstaven til den ferdige delen; hver ekstra overføring mellom maskiner er en ny sjanse for konsentrisiteten til å drive.
En kinesisk CNC-dreiende OEM-leverandør som produserer store volumer av en enkelt roterende del, for eksempel en bøssing eller en skulderskrue, kjører vanligvis jobben på en CNC dreiebenk med stangmating, noe som tillater kontinuerlig uovervåket produksjon når programmet er validert. En kinesisk CNC Turning ODM-produsent som utvikler en ny rotasjonskomponent fra et klientkonsept, vil derimot bruke proporsjonalt mer tid på verifisering av første artikkel før de forplikter seg til den kontinuerlige kjøringen.
Fresing og dreiing side om side
Tabellen nedenfor oppsummerer hvor fresing og dreiing naturlig gjelder, for å hjelpe et designteam med å rute en del til riktig prosess før et tilbud blir bedt om.
| Attributt | CNC fresing | CNC dreiing |
|---|---|---|
| Best passende geometri | Prismatiske blokker, plater, hus | Aksler, foringer, roterende deler |
| Typisk toleranse | ±0,02 mm | ±0,01 mm på diameter |
| Overflatefinish | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typiske oppsett for en kompleks del | 2–4 (eller 1 med 5-akser) | 1–2 med strømførende verktøy |
| Materialutnyttelse | Moderat, blokklager | Høy, bar lager |
Tabellen klargjør et punkt mange førstegangskjøpere savner: dreiing har generelt strammere diametraltoleranse enn fresing holder på en tilsvarende lineær dimensjon, fordi et roterende arbeidsstykke mot et fast verktøy fjerner posisjoneringsfeilen som kommer fra å flytte en kutter over flere akser. Fresing, i bytte, gir geometrisk frihet som dreiing rett og slett ikke kan: lommer, ikke-sylindriske bosser og multi-face funksjonssett er fresingens naturlige territorium. En del som kombinerer en sylindrisk kropp med flate monteringsfunksjoner, for eksempel en maskinert brakett med en aksel i den ene enden, blir ofte rutet gjennom begge prosessene i rekkefølge , dreid først for rotasjonslegemet og deretter frest for flatene, hullene og kilesporene som avslutter delen.
Presisjons-CNC-fresing: Holdetoleranse som faktisk betyr noe
Ordet presisjon brukes løst på tvers av bransjen, så det er verdt å definere konkret. En China Precision CNC Machining Produsent som tilbyr høypresisjon cnc-fresing bør uten å nøle kunne oppgi hvilken toleranse utstyret deres har på en spesifikk funksjonstype, under hvilken inspeksjonsmetode og på hvilket konfidensnivå. Precision CNC Milling Service påstander som ikke kan støttes av en målerapport og et kalibrert instrument er ikke påstander verdt å stole på for en kritisk montering.
Det som faktisk driver presisjon på en frest del
Fire faktorer dominerer presisjonsfreseresultater i den virkelige verden: maskinstivhet og termisk stabilitet, armaturdesign som eliminerer delbevegelse under skjærebelastning, verktøyvalg tilpasset materialet og egenskapsdybden, og prosessmåling som fanger opp drift før en hel batch påvirkes. En del maskinert i et enkelt oppsett på en stiv 5-akset plattform vil konsekvent overgå den samme delen maskinert over fire separate oppsett på en grunnleggende 3-akset maskin , selv når begge maskinene nominelt er i stand til samme posisjoneringsnøyaktighet, fordi hver re-fikseringshendelse gjeninnfører innrettingsusikkerhet.
Hvor cnc prototyping-tjenester passer inn i presisjonssamtalen
Presisjon gjelder ikke bare produksjonskjøringer. cnc prototyping-tjenester eksisterer spesifikt for å validere at et designs strammeste funksjoner faktisk kan holdes før det forpliktes til en hel batch. En enkelt presisjonsmaskinert prototype, målt mot tegningen med en koordinatmålemaskin, forteller et designteam mer om fabrikasjonsevne enn noen form for simulering, og det er langt billigere å oppdage et toleranseproblem på én del enn på fem hundre.
Sammenligning av ledetid på tvers av FDM, fresing, dreiing og støping
Det horisontale søylediagrammet nedenfor sammenligner typisk medgått ledetid, fra en utgitt fil til pakkede deler, på tvers av de fire prosessene som er dekket så langt, for en moderat kompleks del med en batchstørrelse på tjue stykker.
Å lese dette diagrammet sammen med de tidligere prosessbeskrivelsene avklarer en vanlig misforståelse: ved en batch på tjue stykker er ikke vakuumstøping automatisk det raskeste alternativet, fordi å bygge selve formen bruker flere dager før noen støping kan begynne. FDM-plastutskrift er fortsatt den raskeste ruten med denne batchstørrelsen, spesielt fordi tjue deler ofte kan settes sammen og skrives sammen i en enkelt byggesyklus, spesielt for mindre komponenter. CNC-dreiing avsluttes før fresing i denne batchstørrelsen for deler som virkelig er egnet til en dreiebenk, noe som gjenspeiler effektiviteten til stangmatet kontinuerlig produksjon når den første delen er validert. CNC-fresing sitter i midten, dens nøyaktige posisjon avhenger sterkt av hvor mange oppsett den spesifikke geometrien krever. Vakuumstøpefiguren skal ikke leses som en svakhet ved prosessen ; snarere reflekterer det at de syv dagene inkluderer formkonstruksjon, og at tidsinvesteringer lønner seg nettopp når partiet vokser langt over tjue stykker, noe den tidligere crossover-analysen i denne serien allerede har vist.
Vakuumstøping og polyuretanharpikser: Multiplisere en validert del
Når et design har blitt validert, enten som en maskinert prototype eller en trykt master, kan en produsent av spesialtilpasset vakuumstøping i Kina gjøre den enkelt godkjente prøven til en konsistent batch uten kostnadene eller ledetiden med hardt verktøy. Prosessen begynner med et mastermønster, oftest en presisjonsmaskinert eller harpikstrykt del ferdig til den nøyaktige overflaten produksjonsdelen krever, siden silikonformen vil trofast reprodusere hver eneste detalj av den masteren, inkludert eventuelle ufullkommenheter.
Hvorfor valg av polyuretanharpiks er viktig
En kinesisk silikonstøpeprodusent lagerfører en rekke polyuretanharpikser konstruert for å simulere spesifikk produksjonsplast: stive ABS-lignende kvaliteter for innkapslinger, fleksible gummilignende kvaliteter for pakninger og grep, glassfylte kvaliteter for stivhet og transparente kvaliteter for lysrør og linser. Vakuumstøping av polyuretan kan også bygge inn funksjoner som ville være vanskelige i en støpt produksjonsdel , slik som flere durometre støpt inn i en enkelt komponent gjennom sekvensielle støpinger, eller metallinnsatser plassert i formen før harpiksen introduseres.
Kompresjonsstøpte silikondeler som en komplementær rute
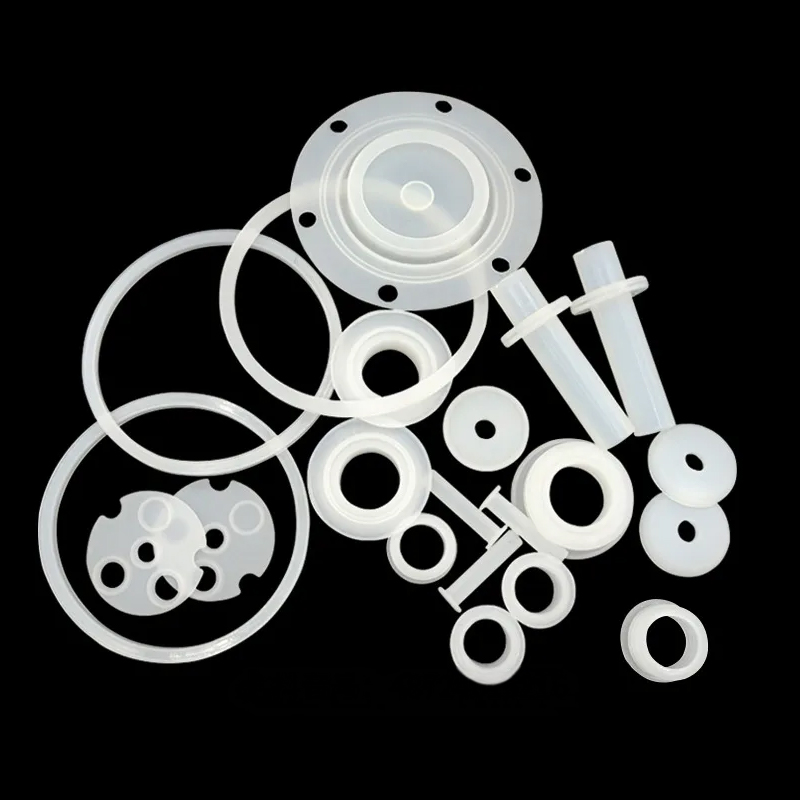
Der en del virkelig er en silikongummikomponent i stedet for en stiv plastsimulering, bruker en Kina-tilpasset produsent av kompresjonsstøpte silikondeler en helt annen prosess: rå silikongummi legges inn i et oppvarmet metallformhulrom og herdes under trykk, og produserer pakninger, tetninger, tastaturer, grep, og andre elastomere egenskaper som kun består av en silikon. ligner en plastikk. Denne ruten velges vanligvis når delen må bøye seg gjentatte ganger under bruk, motstå et bredt temperaturområde eller gi en ekte elastomer forsegling, applikasjoner der en polyuretan-vakuumstøpingssimulering ikke vil holde seg over tid.
Kostnadseffektivitet på tvers av batchstørrelser: En kolonnediagramvisning
Kolonnediagrammet nedenfor indekserer relativ innsats per del for FDM, CNC-maskinering og vakuumstøping ved fem batchstørrelser, ved å bruke en indeksskala der lavere er mer effektivt, for å vise hvordan den mest effektive ruten skifter ettersom volumet vokser.
Dette kolonnediagrammet gjør crossover-mønsteret konkret i stedet for abstrakt. Med ett enkelt stykke er FDM klart den mest effektive ruten fordi den ikke krever noen programmering, ingen feste og ingen verktøyinvesteringer i det hele tatt. Med ti stykker har de tre rutene allerede konvergert merkbart, med vakuumstøping som lukker mye av gapet ettersom formkostnadene begynner å spre seg over flere deler. Med tretti stykker sitter de tre søylene tett sammen, og markerer overgangssonen der riktig valg avhenger mer av toleranse og materialkrav enn av råeffektivitet. Med hundre stykker har vakuumstøping blitt klart mindre effektiv enn enten FDM eller CNC for denne spesielle delprofilen, en påminnelse om at overgangspunktet skifter med delstørrelse og kompleksitet i stedet for å følge ett universelt tall. Ved tre hundre stykker forblir CNC-maskinering og FDM levedyktig mens vakuumstøping for denne profilen typisk ville blitt erstattet av en produksjonsverktøysamtale , som ligger utenfor rammen av de fire prosessene sammenlignet her.
Kompetansesammenligning på tvers av alle fire ruter
Radardiagrammet nedenfor viser FDM-plasttrykk, CNC-fresing, CNC-dreiing og vakuumstøping på tvers av fem kriterier som gjentar seg konstant i ekte innkjøpssamtaler, på en skala fra én til fem.
De fire overlappende formene forteller en sammenhengende historie en gang lest side om side. FDM strekker seg lengst mot hastighet i ett stykke og geometrisk frihet, og bekrefter dens rolle som den raskeste måten å holde en kompleks form uten verktøy. CNC-dreiing strekker seg tydelig mot toleransekontroll, og reflekterer dens naturlige fordel på diametral presisjon for rotasjonsfunksjoner, samtidig som den trekker seg sammen på geometrisk frihet fordi den er fundamentalt begrenset til former som kan produseres ved rotasjon. CNC-fresing har et bredt, balansert fotavtrykk på tvers av toleranse, overflatefinish og materialspekter, og det er nettopp derfor det fortsatt er standardvalget for generelle presisjonskomponenter. Vakuumstøping trekker sterkt mot batchskalerbarhet og overflatefinish mens den trekker kraftig tilbake på hastigheten i ett stykke, og matcher identiteten som en multiplikasjonsprosess bygget på toppen av en allerede validert del. Fraværet av en enkelt dominerende form på dette diagrammet er den sentrale lærdommen i hele sammenligningen : et design som starter som en FDM-konseptmodell, beveger seg gjennom CNC-fresing eller dreiing for funksjonell validering, og avsluttes som en vakuumstøpt batch, har ganske enkelt fulgt den naturlige veien som hver prosess ble bygget for.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner innen industriell innovasjon og produksjon. Vårt ekspertdesignteam gjør klientideer til praktiske, estetiske produktdesign. Vi tilbyr 3D-printing i harpiks, nylon, metall og andre materialer, og har avansert maskinering. Replikering av silikonform muliggjør lavpris, høypresisjon små batchproduksjon. Overflatebehandlinger som maling forbedrer produktets utseende. Med vår one-stop-tjeneste kan kundene fullføre design-til-produkt-prosessen på én plattform, noe som sparer tid og kostnader. Vi har som mål å være en pålitelig langsiktig partner for industriell utvikling.
Innenfor denne strukturen støtter FDM-plastutskrift de tidligste konsepteterasjonene, presisjons CNC-fresing og -dreiing validerer og produserer funksjonelle metall- og plastkomponenter, vakuumstøping og kompresjonsstøpte silikondeler utvider et validert design til en konsistent liten batch, og overflatebehandling leverer hver del i den tilstanden den tiltenkte bruken krever. Hvert trinn kjører på samme delfil og samme tekniske kontaktpunkt , som er det som faktisk skiller en one-stop-plattform fra en samling separat administrerte leverandører.
Forberede en del for fresing, dreiing eller støping
En godt forberedt fil forkorter siteringstiden og reduserer risikoen for et feiltolket krav. Listen nedenfor dekker detaljene som mest direkte påvirker om en frest, dreid eller støpt del kommer tilbake akkurat som tiltenkt.
- Oppgi en native- eller STEP-fil i stedet for en mesh-eksport når en presisjonsfunksjon er involvert.
- Kalle ut de to eller tre funksjonene som virkelig kontrollerer passform eller funksjon, i stedet for å markere hver dimensjon som kritisk.
- Oppgi datumskjemaet delen skal bruke i sluttmonteringen.
- Spesifiser materialkvaliteten nøyaktig, siden 6061 og 7075 aluminium, eller 303 og 316 rustfritt, oppfører seg svært forskjellig under samme verktøybane.
- Angi mengde nå og forventet mengde i løpet av de påfølgende månedene, siden dette endrer om fresing, dreiing eller vakuumstøping er den mest effektive ruten.
En leverandør som mottar denne informasjonen i den første meldingen, kan vanligvis returnere et meningsfullt tilbud og en produksjonskommentar samme dag, i stedet for å sykle gjennom en rekke oppklarende spørsmål før den virkelige samtalen i det hele tatt starter.
Ofte stilte spørsmål
Q1: Når bør jeg velge FDM-utskrift i stedet for CNC-bearbeiding for en prototype?
Velg FDM når prioritet er hastighet og geometrisk kompleksitet i stedet for stram toleranse eller et spesifikt sertifisert materiale. FDM utmerker seg med indre hulrom, organiske former og raske designgjentakelser der en del kan endres tre ganger i uken. Når designet har stabilisert seg og delen trenger et spesifikt ingeniørmateriale, en stram toleranse eller et ferdig utseende, blir CNC-bearbeiding den mer passende ruten.
Q2: Hva er forskjellen mellom tre-akset og fem-akset CNC-fresing i praksis?
Tre-akset fresing beveger skjæreverktøyet langs tre lineære retninger og håndterer mest flate og lommerte geometrier effektivt, men det krever at delen flyttes for å nå funksjoner på andre flater. Femakset fresing legger til samtidig rotasjonsbevegelse, slik at verktøyet kan nå sammensatte vinkler og flere flater uten å reposisjonere delen. Den praktiske fordelen er at funksjoner maskinert i ett fem-akset oppsett opprettholder et tettere forhold til hverandre enn de samme funksjonene maskinert på tvers av flere tre-akse oppsett.
Q3: Hvorfor er CNC-dreiing generelt mer presis enn fresing for sylindriske egenskaper?
Snuing roterer arbeidsstykket kontinuerlig mot skjæreverktøyet, noe som gir en naturlig jevn, konsentrisk overflate uten de diskrete verktøybanesegmentene som fresing av en rund funksjon ville kreve. Denne tilnærmingen med kontinuerlig kutt reduserer posisjoneringsfeilen som akkumuleres når en kutter nærmer seg en buet overflate fra flere vinkler, noe som er grunnen til at diametraltoleranser på dreide deler vanligvis er strammere enn tilsvarende freste egenskaper.
Q4: Hvordan er vakuumstøping forskjellig fra kompresjonsstøpte silikondeler?
Vakuumstøping heller polyuretanharpiks i en silikonform for å simulere utseendet og den mekaniske oppførselen til produksjonsplast som ABS eller polypropylen, og det velges når den endelige delen faktisk skal være laget av en stiv eller halvstiv plast. Kompresjonsstøpte silikondeler bruker ekte silikongummi herdet under varme og trykk i en metallform, og de velges når selve delen må være en ekte elastomer, for eksempel en pakning, tetning eller grep som må bøye seg gjentatte ganger og motstå et bredt temperaturområde.
Q5: Hvor mange oppsett krever en typisk kompleks maskinert del?
På en standard treakset maskin krever en del med funksjoner på flere flater vanligvis to til fire separate oppsett, som hver involverer reposisjonering og omreferanse til delen. På en femakset maskin kan mange av de samme funksjonene nås i ett enkelt oppsett, noe som reduserer både medgått bearbeidingstid og den akkumulerte posisjonsfeilen mellom funksjonene. Riktig antall oppsett for en gitt del avhenger av dens spesifikke geometri og bør diskuteres med leverandøren før endelig tilbud.
Q6: Hvilken informasjon bør jeg inkludere når jeg ber om et tilbud på fresing eller dreiing?
Ta med en STEP-fil, en 2D-tegning som markerer de kritiske dimensjonene og deres toleranser, den nøyaktige materialkvaliteten som kreves, den ønskede overflatefinishen og den nødvendige mengden nå sammen med et eventuelt forventet fremtidig volum. Å legge merke til delens driftsmiljø, inkludert temperatureksponering og eventuell kjemisk kontakt, hjelper også leverandøren med å bekrefte at materialvalget er riktig før maskinering begynner i stedet for etter at den første batchen allerede er kuttet.
-
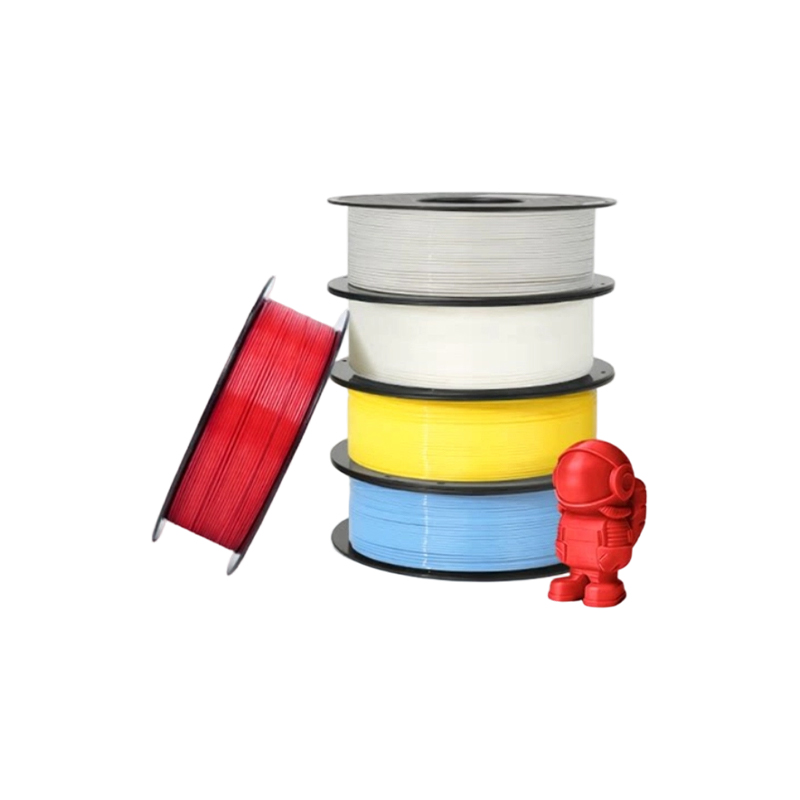 Standard FDM Materials 3D-utskriftstjeneste (PLA, PETG, ABS)
-
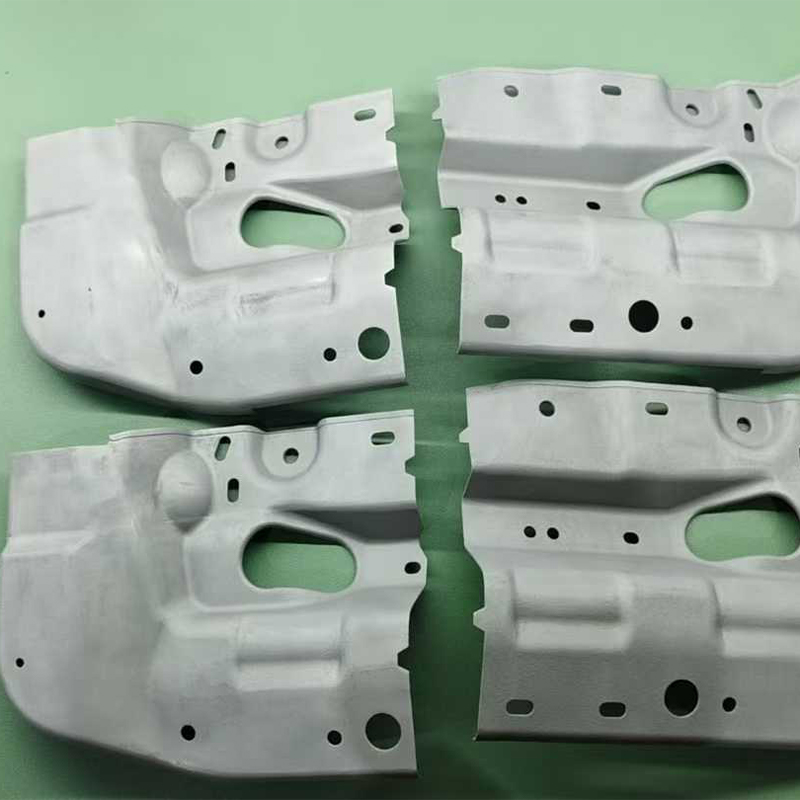 Aluminiumslegering AlSi10Mg 3D-utskriftstjeneste
-
 Dekal og silketrykk
-
 PAHT+CF høytemperatur nylon karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
