


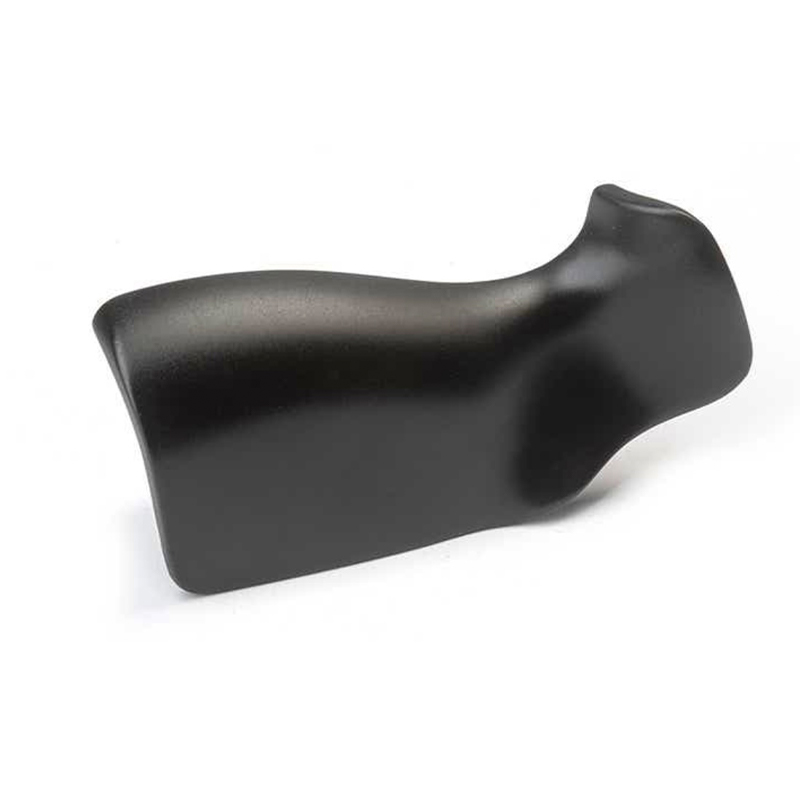
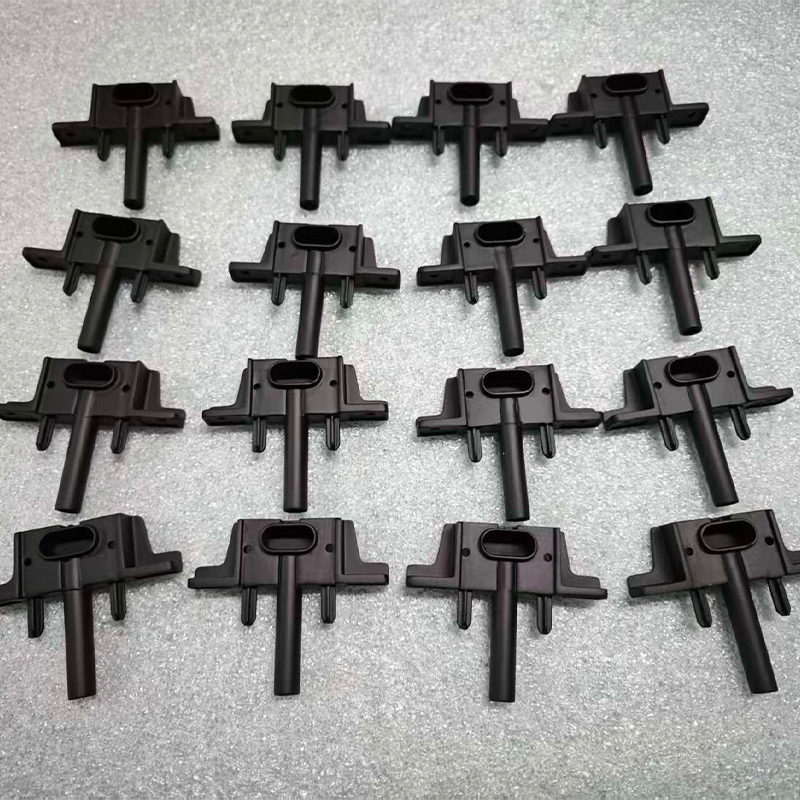
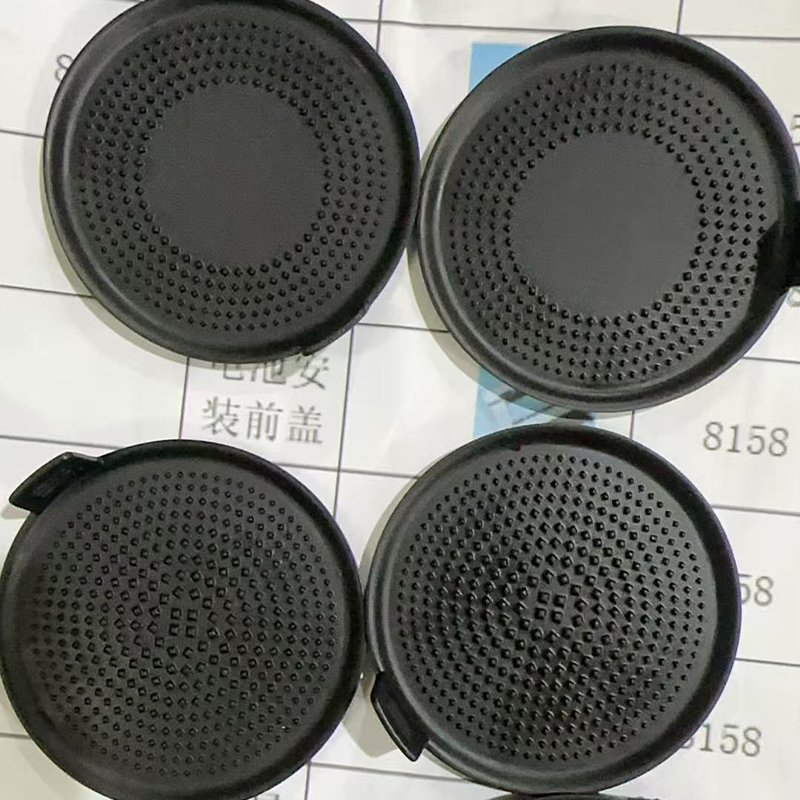
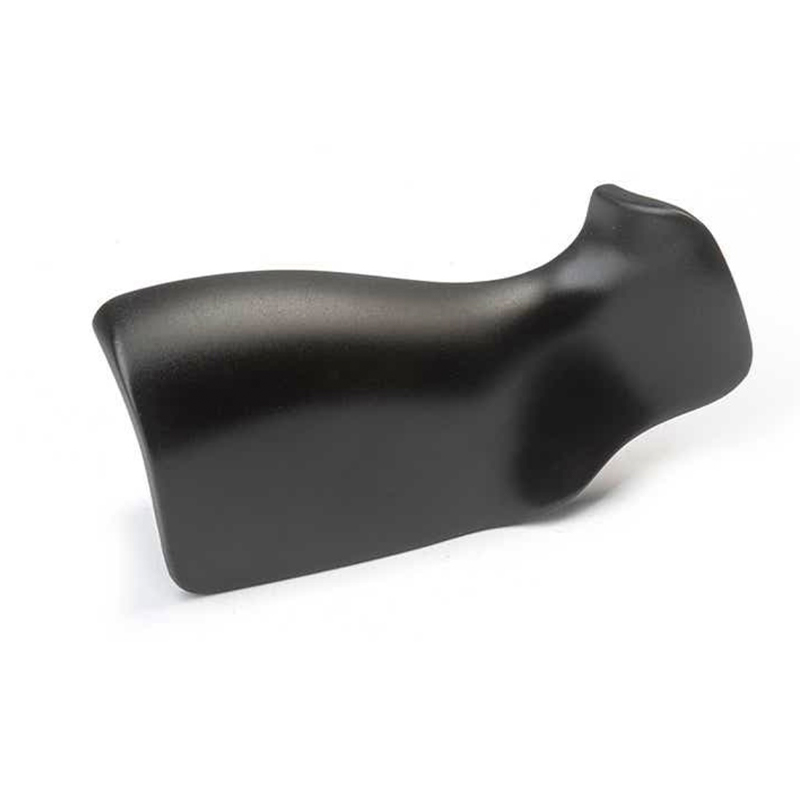


Presisjons CNC-freseserviceprodusent for store former og 3D-overflater
Som en Presisjons CNC-freseserviceprodusent produsent , matcher vi produktkonfigurasjonen til applikasjonen, driftsgrensene, grensesnittene og akseptkriteriene som er definert for hvert prosjekt.
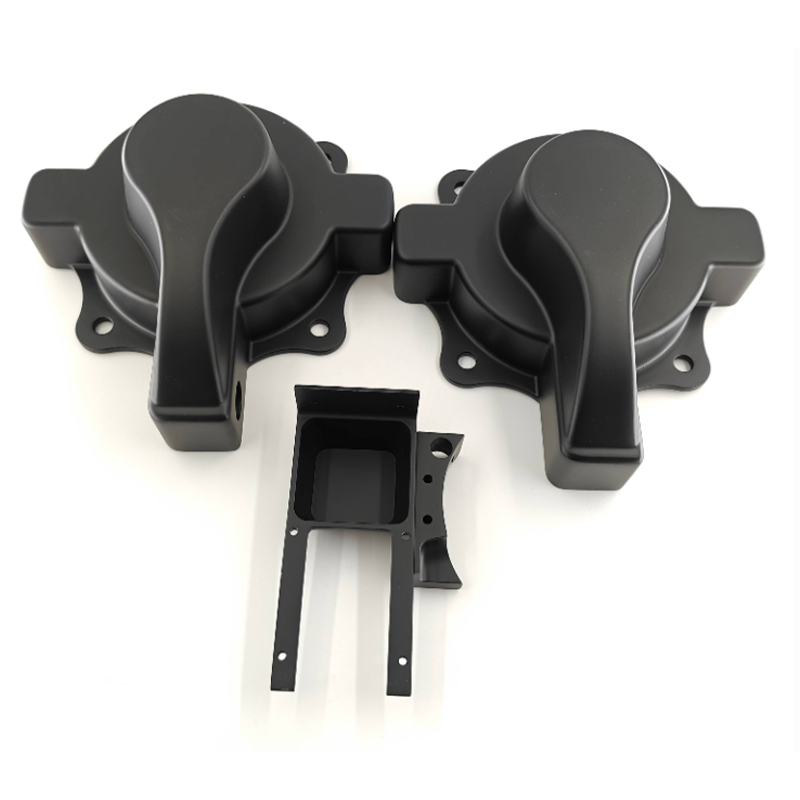
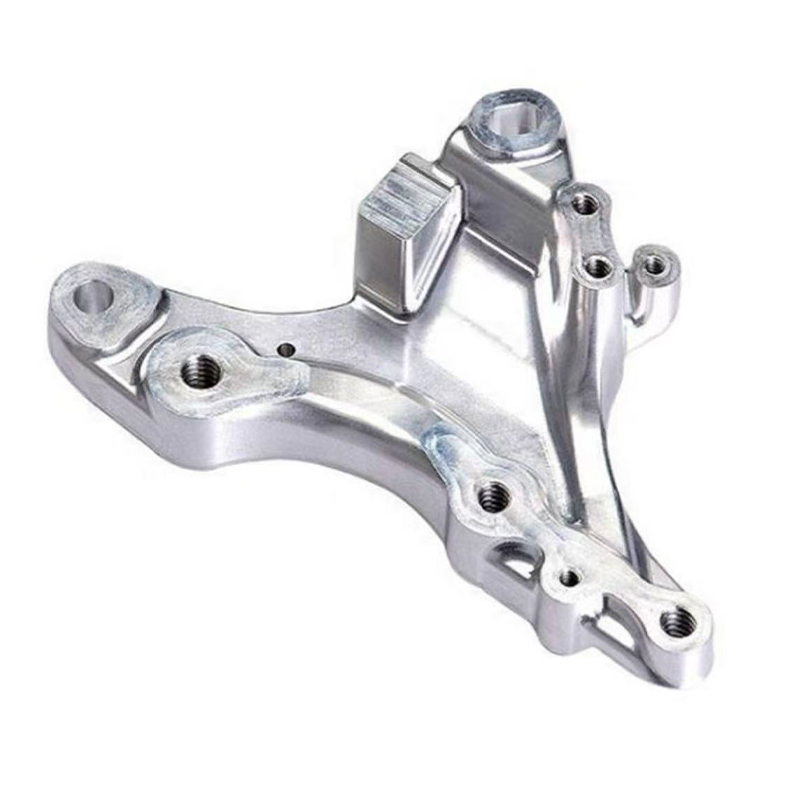
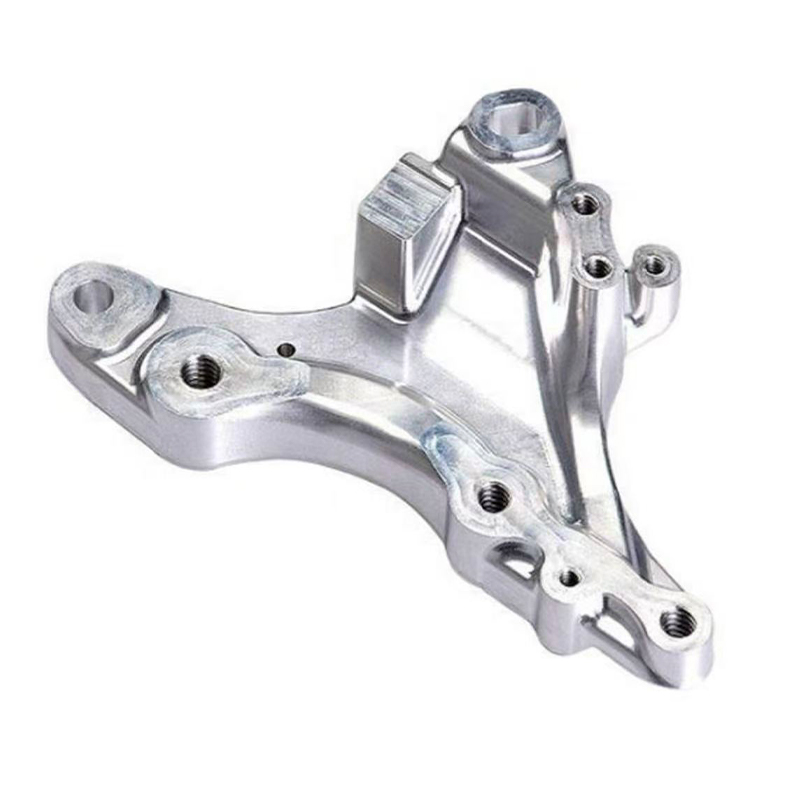
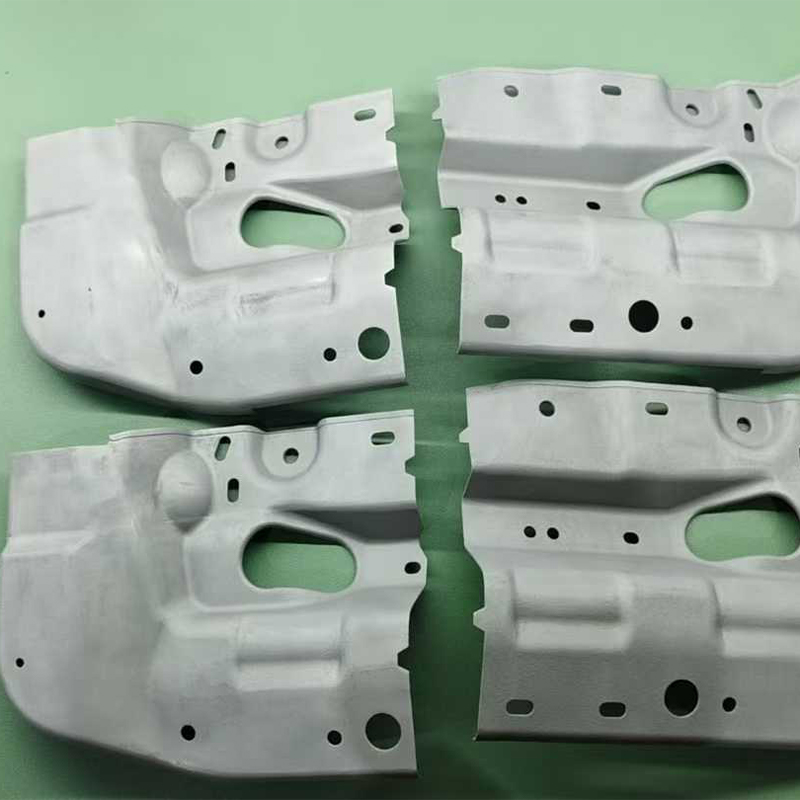
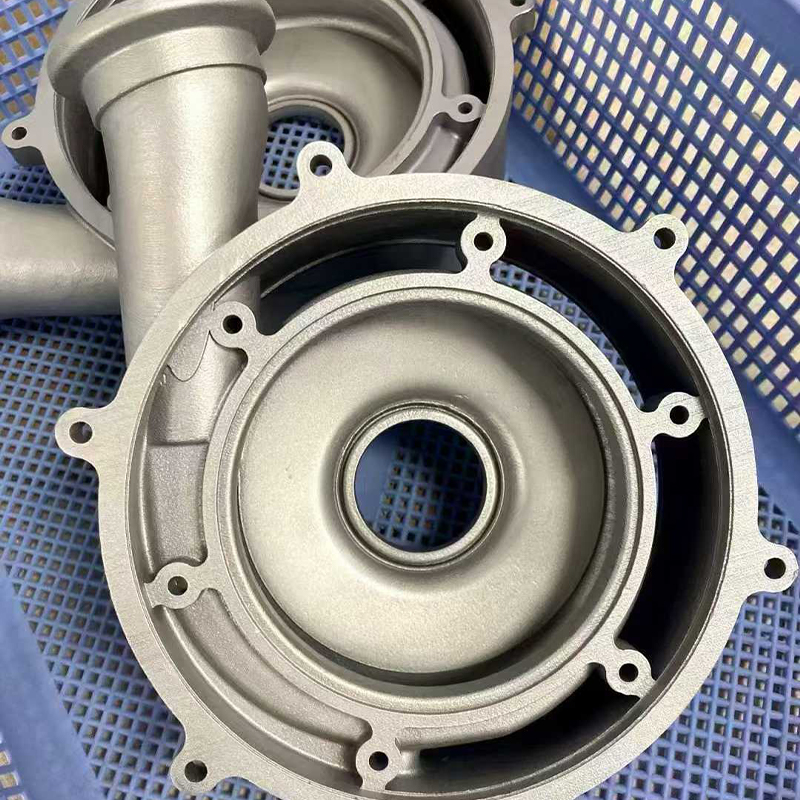
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er et Kina Presisjons CNC-freseserviceprodusent arbeider fra en integrert produksjonsbase som kombinerer 3D-utskrift, CNC-maskinering, silikonstøping og overflatebehandling. Vår Presisjons CNC-fresetjeneste er bygget rundt høyhastighets portalgraverings- og fresemaskiner med et maksimalt arbeidsområde på 2 × 1 meter, rettet mot presisjonsgravering i storformat og 3D overflatebearbeiding i stedet for bare små prismatiske deler.
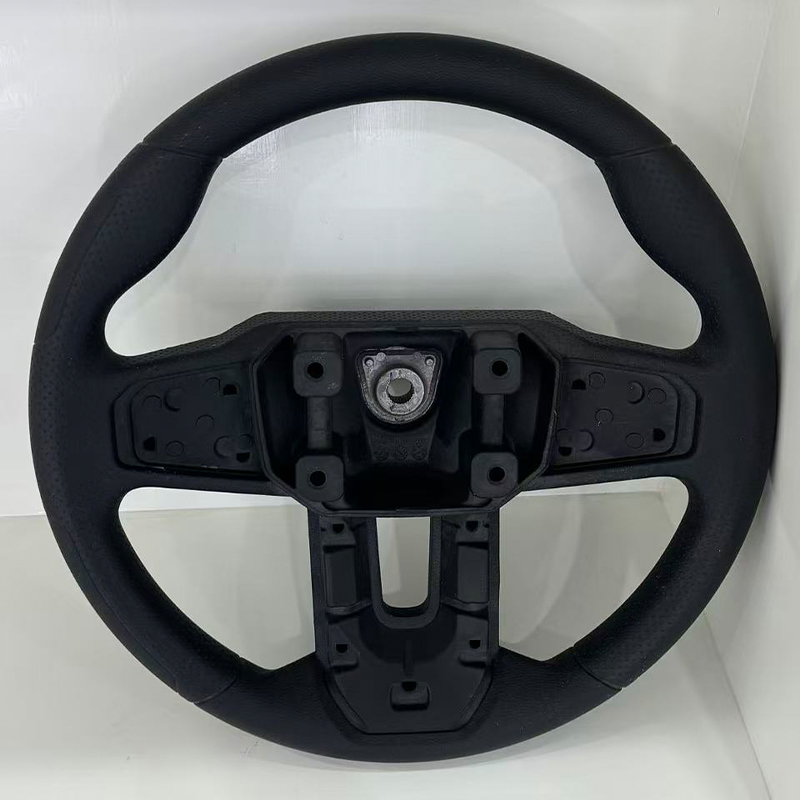
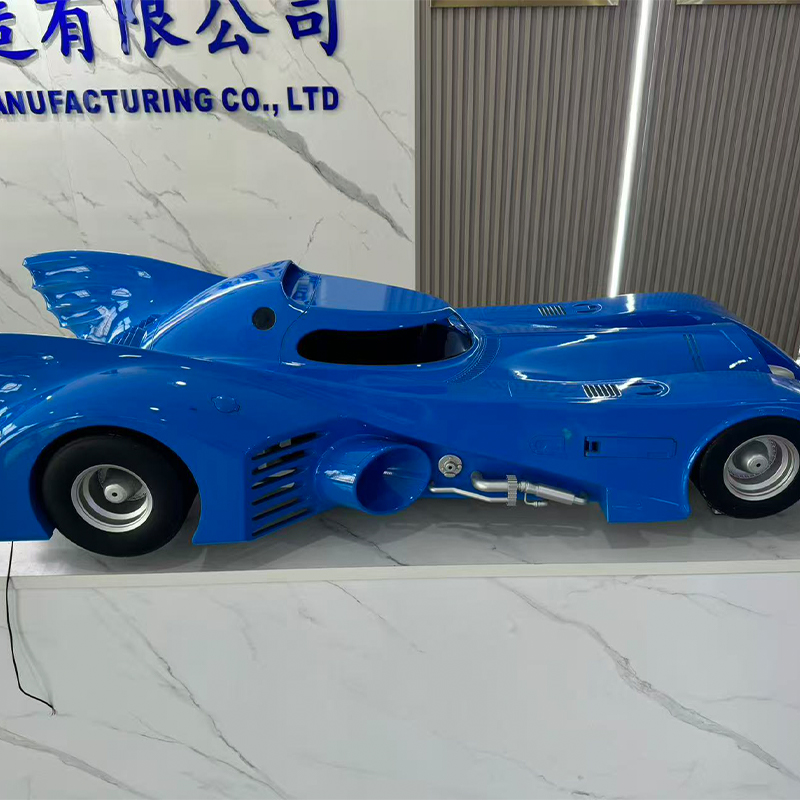
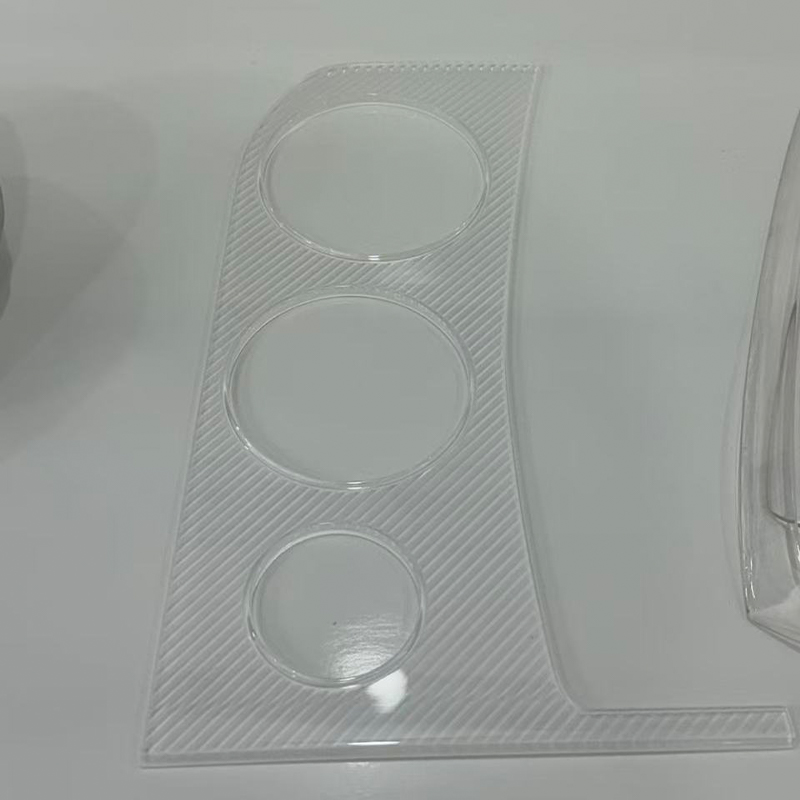
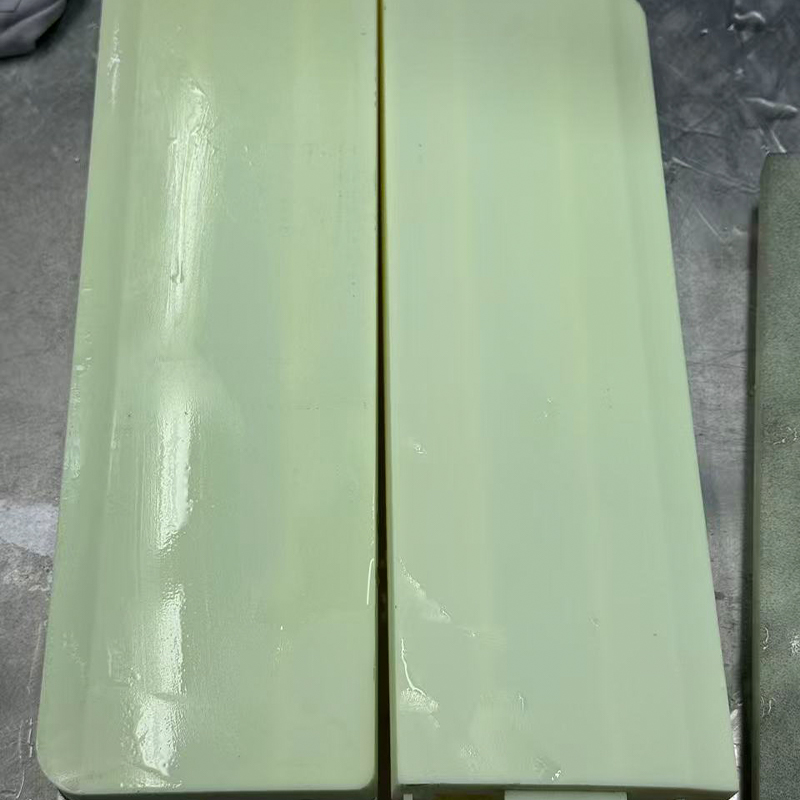
Tjenesten passer til dekorative former for biler, sprøyte- og støpeformteksturmastere, industrielle navneskilt, lyslederplater og utstillingsmodeller der overflatepresisjon, teksturklarhet og maskineringshastighet bestemmer resultatet. Vi siterer fra arbeidspunktet: materiale, delstørrelse, overflatekrav, toleranse og batchmengde.
Hva vår presisjons-CNC-fresetjeneste dekker
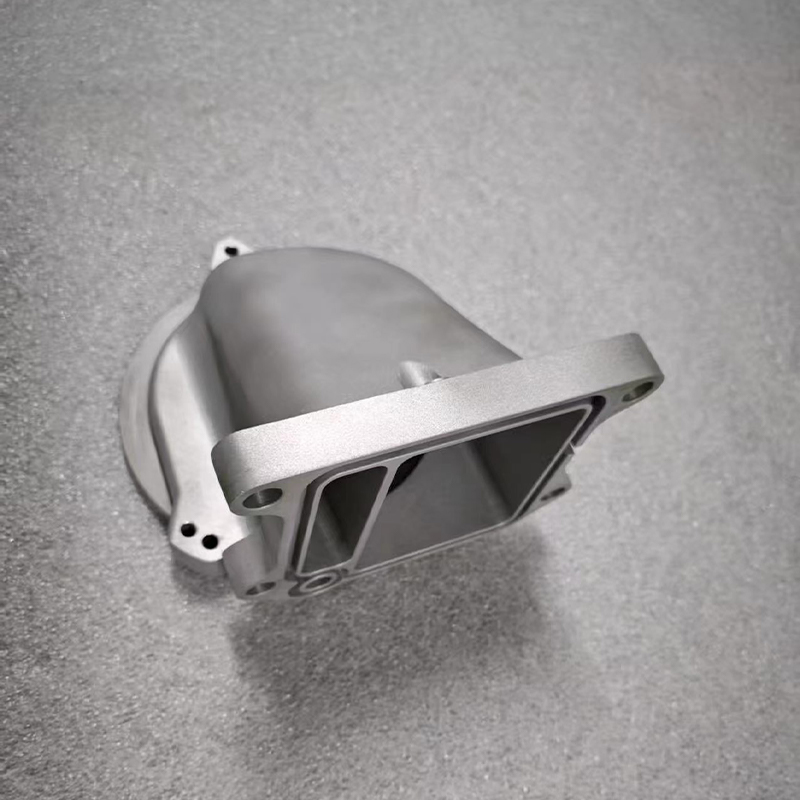
Vår portalplattform utfører både storformatgravering og 3D-konturfresing, slik at en stor formhalvdel eller strukturelt panel kan maskineres i ett enkelt oppsett. Enkeltoppsett arbeid holder justeringen mellom funksjonene og reduserer gjenmonteringsfeilen som oppstår når overdimensjonerte deler flyttes mellom maskiner.
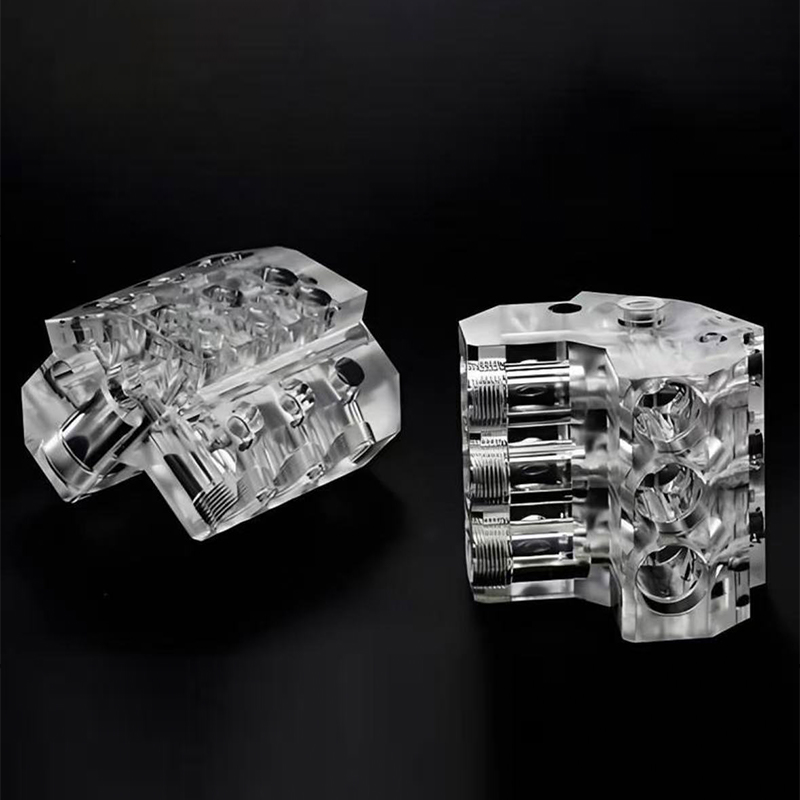
Fordi spindelbanen er programmert for kontinuerlig overflatebevegelse, passer prosessen teksturerte overflater, relieffmønstre og komplekse 3D-former. Vi produserer også lærkornforme, permanente merker og transparent polering av optisk kvalitet på samme plattform.
- Stor arbeidskonvolutt: opptil 2 × 1 m, slik at store former og strukturelle deler kan fullføres i ett oppsett.
- Overflateorientert skjæring: rask bearbeidingshastighet med høy overflatepresisjon for tekstur- og avlastningsarbeid.
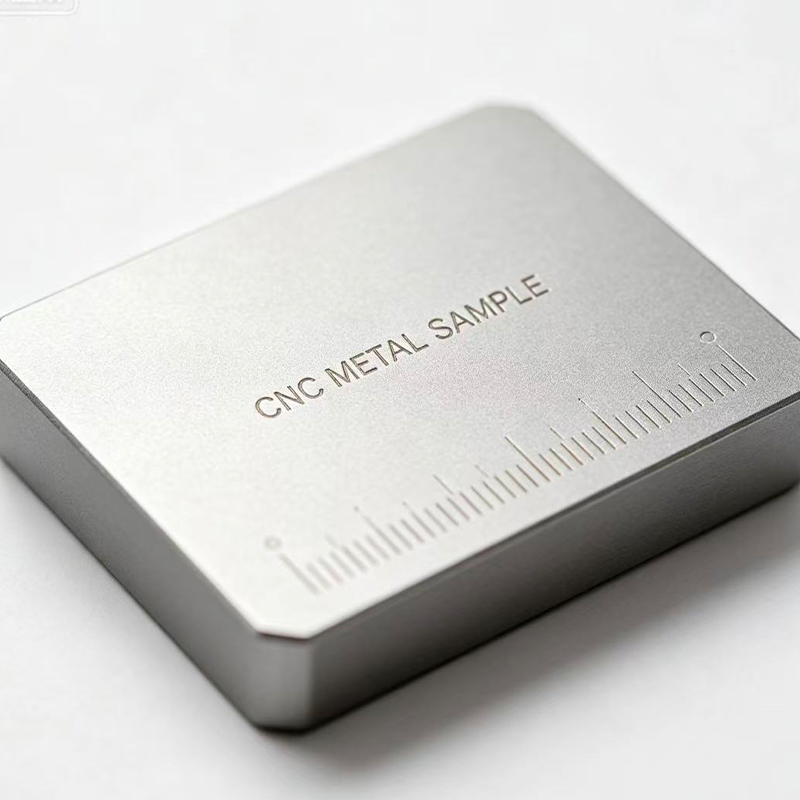
- Tekstur- og merkemestere: lær-grain masters, permanente markeringer og graverte identifikasjonstrekk.
- Etterbehandling i optisk kvalitet: transparent polering for lyslederplater og optiske overflater.
- Materialtilpasset verktøy: skjæreverktøy og parametere valgt per materiale for å holde teksturen klar og forlenge verktøyets levetid.
Materialer vi bearbeider
Materialvalg styrer verktøyvalg, matehastighet, kjøling og oppnåelig overflate. Vårt prosessvindu dekker aluminiumslegeringer, rustfritt stål, legert stål og ingeniørplast, og vi tilpasser verktøyene til hver gruppe.
| Materialgruppe | Karakterer We Machine | Typisk frest arbeid |
|---|---|---|
| Aluminiumslegering | 6061 / 5052 / 2A12 / 7075 | Store strukturelle paneler, forminnsatser, navneskilt, lyslederplatemastere |
| Rustfritt stål | 303 / 304 / 316 / 316L / 420 / 430 / 17-4PH / 301 | Slitasjebestandige formdetaljer, graverte plater, korrosjonsbestandige armaturer |
| Legert stål | Q235 (A3) / 45# / Cr12 / 3Cr13 / GCr15 / 40Cr / 65Mn / SKD11 | Injeksjon og støping mold tekstur mestere, verktøy plater, slitasje deler |
| Teknisk plast | PMMA, ABS, bakelitt, FR4 | Transparente og semi-transparente deler, isolasjonsplater, displaymodeller |
Applikasjon passer på tvers av produksjonsplattformen vår
Presisjonsfresing står sjelden alene i et prosjekt. Der en del trenger en annen geometri, en mykere verktøyrute eller en spesifikk finish, flytter vi den på tvers av våre egne prosesser i stedet for å dele jobben mellom ikke-relaterte verksteder.
Mugg- og teksturmestere
Gantry-fresing produserer lærkornet, relieff og graverte detaljer som senere overføres til injeksjons- eller støpeverktøy. Mastere kan pares med Vacuum Casting for replikering med lavt volum.
Roterende og dreide deler
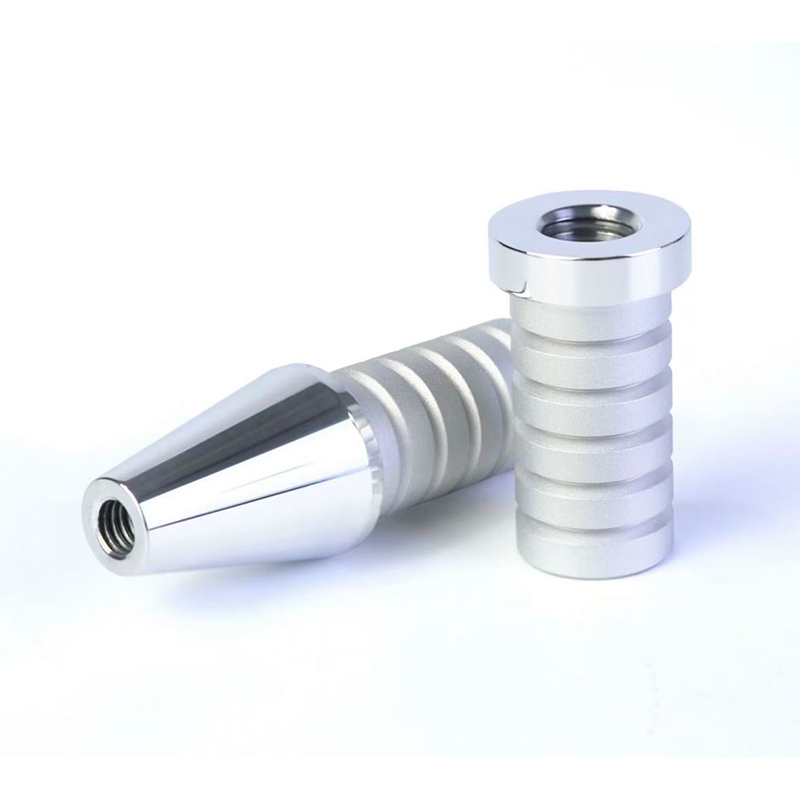
Sylindriske egenskaper, gjenger og boringer håndteres av vår CNC-dreietjeneste, slik at et frest hus og dens tilhørende aksel kommer som ett koordinert sett.
Utseende og funksjon
Etter fresing kan deler flyttes til sliping, polering og sandblåsing eller belegg for å nå spesifisert utseende og overflatetilstand.
Spesifikasjonsbetydning: Hva vi bekrefter før skjæring
Et fresetilbud er kun meningsfullt når tegningen, materialet og inspeksjonsmetoden stemmer overens. Vi bekrefter følgende punkter med kunden før programmering, fordi hver enkelt endrer verktøybanen eller festet.
- Del konvolutt: lengde, bredde og høyde mot arbeidsområdet på 2 × 1 m, inkludert lagertillegget som trengs for fastspenning.
- Kritiske toleranser: hvilke dimensjoner og datum som er funksjonelle, og hvilke som kun er referanse.
- Overflatekrav: teksturdybde, relieffdetaljer, glansnivå eller optisk gjennomsiktighet på det ferdige ansiktet.
- Materialtilstand: grad, temperament eller varmebehandlingstilstand, siden disse påvirker kutteatferd og dimensjonsstabilitet.
- Antall og repeterbarhet: enkelt master, prototypesett eller gjentatt batch, som avgjør om vi bygger dedikerte armaturer.
- Nedstrøms prosess: om delen er en formmester, en displaymodell eller en funksjonell komponent, og hva som skjer med den videre.
Kvalitetskontroll og aksept
Kvalitetssystemet vårt går over hele bestillingen i stedet for bare på slutten. Råmaterialet kontrolleres før det kommer inn i lager, prøvetaking utføres under produksjonen for å holde bearbeidingspresisjonen stabil, og ferdige arbeidsstykker inspiseres mot dimensjonstoleranse og utseendestandarder før levering.
- Inngående materialesjekk: klasse og tilstand verifisert før maskinering starter.
- Prøvetaking underveis: periodisk måling under fresesyklusen for å holde arbeidstoleransen.
- Endelig dimensjon og utseendebekreftelse: hvert skreddersydde arbeidsstykke kontrolleres mot avtalt toleranse og finishstandard.
- Konfidensialitet: prosjektsoning i lukkede verksteder, personalets taushetserklæringer og et isolert internt nettverk beskytter tegninger og modeller.
Informasjon vi bruker for å konfigurere løsningen din
Vi utarbeider prosessruten og sitatet fra prosjektdataene nedenfor. Der en tegning fortsatt er under utvikling, lar en tidlig gjennomgang oss foreslå designjusteringer som reduserer senere produksjonskostnader.
| Prosjektinnspill | Hvorfor vi trenger det |
|---|---|
| 3D-modell eller 2D-tegning (STEP, IGES, DWG, PDF) | Definerer geometri, datum og bearbeidingsstrategi |
| Materialkvalitet og tilstand | Angir verktøy, skjæreparametere og oppnåelig finish |
| Kritiske toleranser og inspeksjonsmetode | Bestemmer innredning, måleplan og akseptkriterier |
| Spesifikasjoner for overflate og tekstur | Velger etterbehandlingstrinn og poleringssekvens |
| Antall og leveringsplan | Planlegger maskintid, inventarinvestering og batchflyt |
| Nedstrøms montering eller prosess | Justerer sammenkoblingsfunksjoner og grensesnittdimensjoner med neste trinn |
Fra fresing til en ferdig del
Freste deler fortsetter ofte gjennom plattformen vår før forsendelse. En gjennomsiktig lyslederplate kan poleres til optisk klarhet, en formmester kan kopieres i silikon, og en skjermmodell kan males eller lasergraveres. Dette holder grensesnittdimensjonene konsekvente fordi det samme teamet holder tegningen fra første kutt til siste finish.
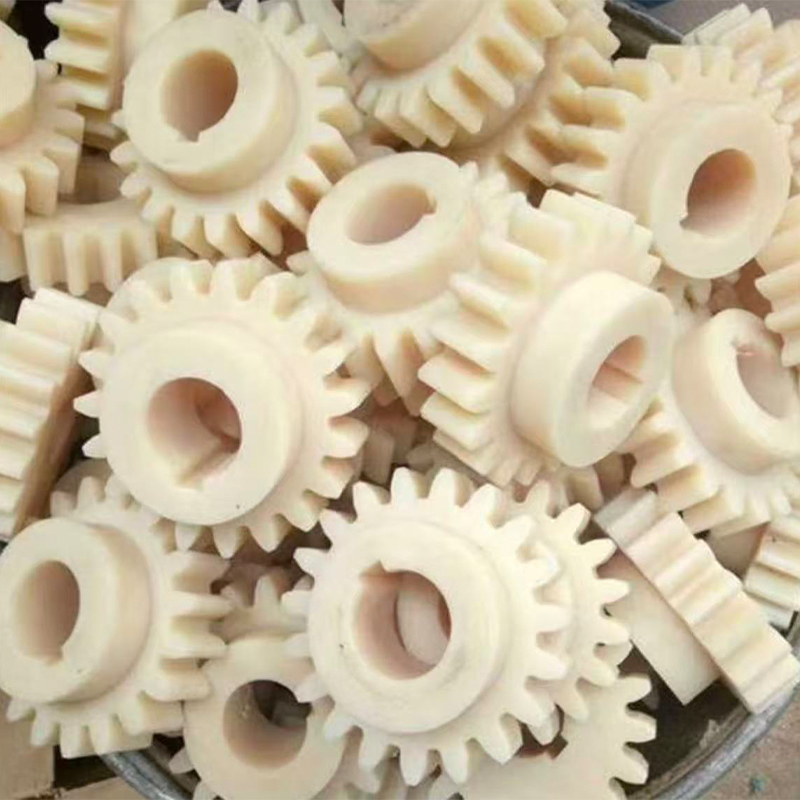
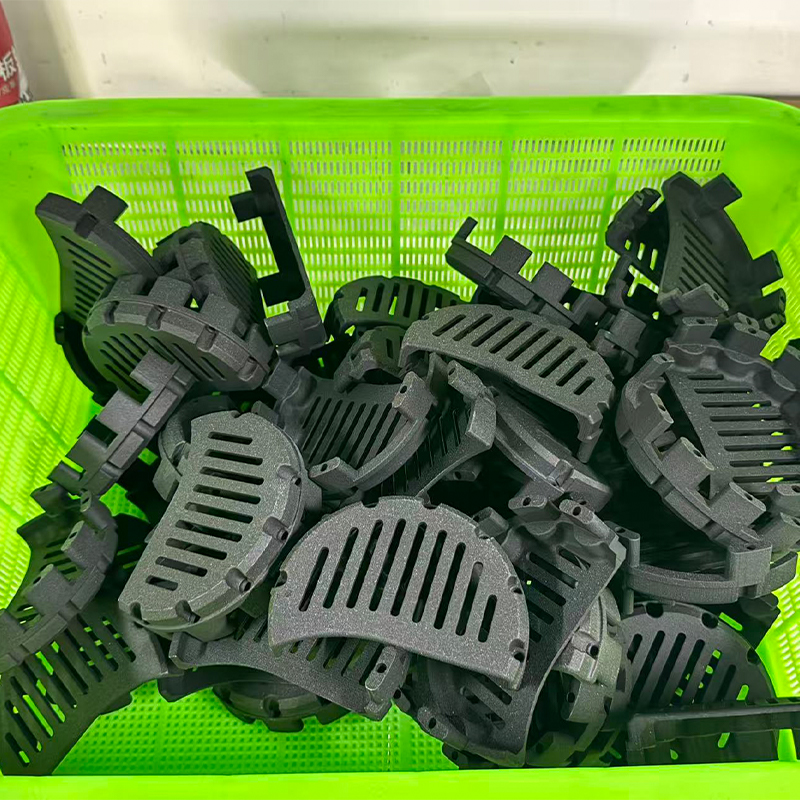
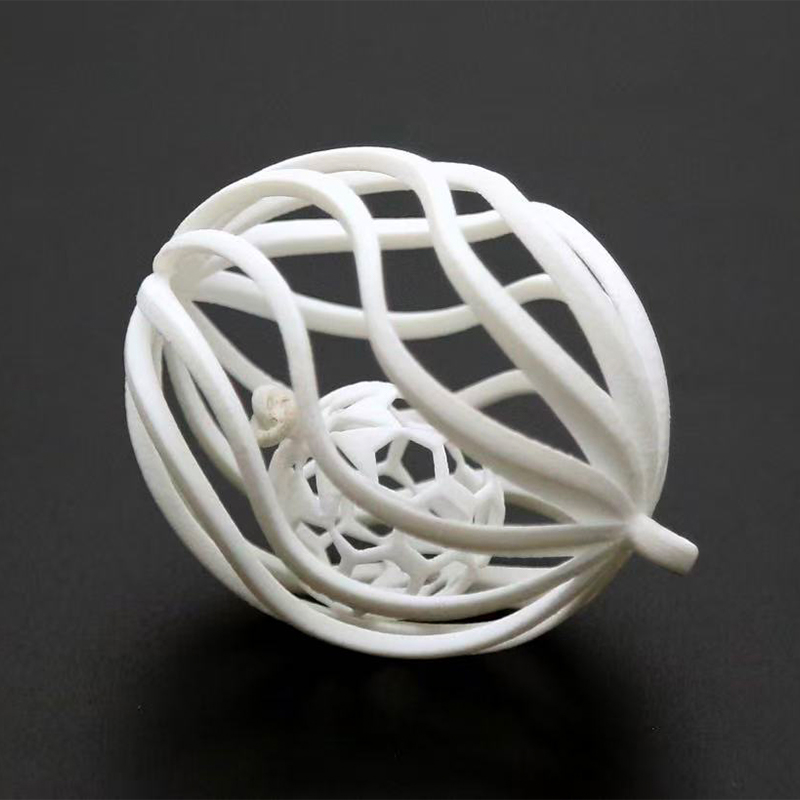
Vår produksjonsbase integrerer harpiks, nylon og metall 3D-utskrift, CNC presisjonsmaskinering, silikonvakuumstøping og diversifisert overflatebehandling, slik at prototypeprøver, tilpassede deler og små eller store batchkontrakter kan koordineres på én plattform. Hele utvalget er oppført under Produkter.
Ofte stilte spørsmål
Hva er den maksimale delstørrelsen du kan frese?
Våre høyhastighets portalgraverings- og fresemaskiner har et maksimalt arbeidsområde på 2 × 1 meter. Deler innenfor denne konvolutten kan maskineres i ett enkelt oppsett, noe som bevarer justeringen på tvers av store former og strukturelle deler.
Hvilke materialer er tilgjengelige for presisjonsfresing?
Vi bearbeider aluminiumslegeringer 6061, 5052, 2A12 og 7075; rustfritt stål 303, 304, 316, 316L, 420, 430, 17-4PH og 301; legeringsstål Q235 (A3), 45#, Cr12, 3Cr13, GCr15, 40Cr, 65Mn og SKD11; og ingeniørplast inkludert PMMA, ABS, bakelitt og FR4.
Kan du produsere lærnarv og teksturerte støpeformer?
Ja. Prosessen er egnet for teksturerte overflater, relieffmønstre og komplekse 3D-former, og vi produserer lærnarvforme, permanente markeringer og transparent polering i optisk kvalitet. Verktøy- og skjæreparametere er tilpasset hvert materiale slik at teksturen leser tydelig.
Hvordan verifiseres kvaliteten før sending?
Råmaterialet inspiseres før lagring, periodiske prøvetakingkjøringer under produksjon for å stabilisere maskinpresisjon, og ferdige arbeidsstykker får dimensjons- og utseendeverifisering mot avtalt toleranse og finishstandard. Kun kvalifiserte varer leveres.
Støtter du både prototyper og gjentatte batcher?
Vi aksepterer tilpassede bestillinger av alle batchstørrelser, fra enkeltprototypeprøver og støpeforme til gjentatte produksjonskjøringer. Antall og tidsplan er en del av konfigurasjonsgjennomgangen fordi de bestemmer inventarinvestering og maskinplanlegging.
Hvordan beskytter du våre tegninger og modeller?
Prosjekter er sonet i uavhengige lukkede verksteder for å forhindre dataeksponering på tvers av prosjekter, alle ansatte signerer taushetserklæringer, og tegningsfiler holdes på et isolert internt nettverk som blokkerer uautorisert ekstern overføring.


