- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

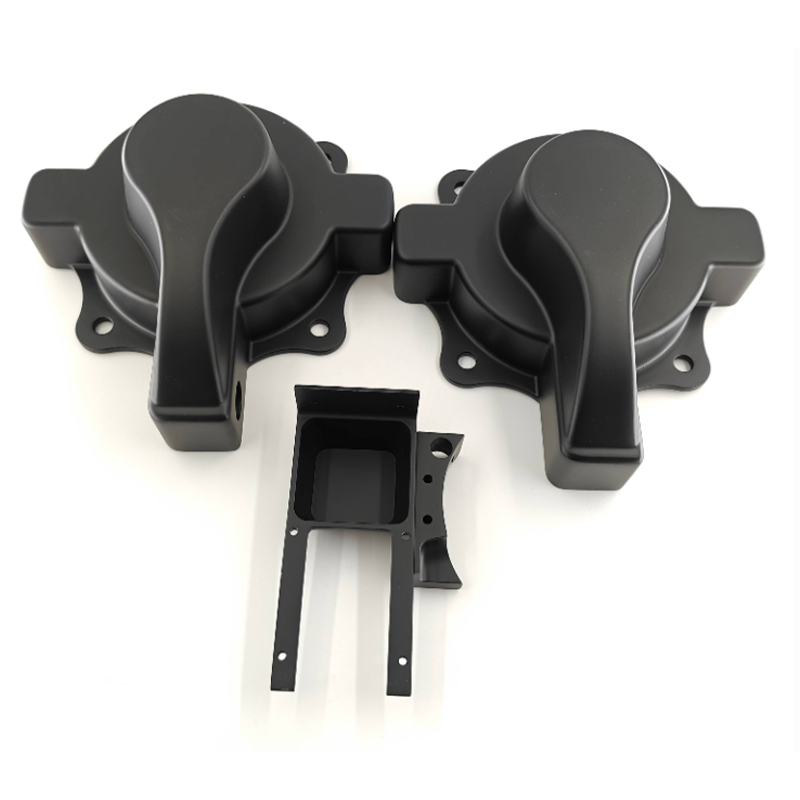
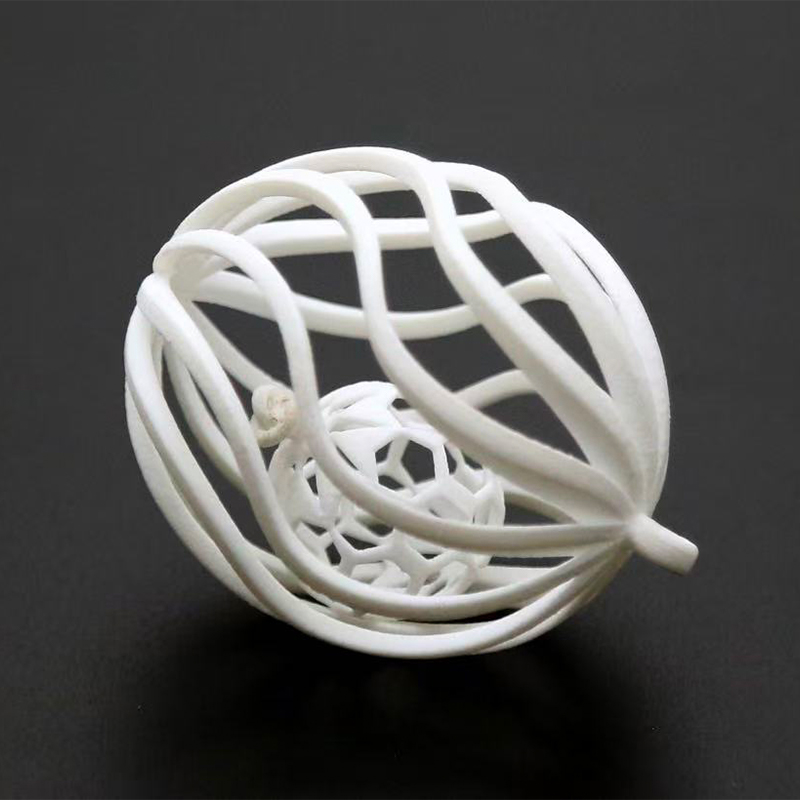
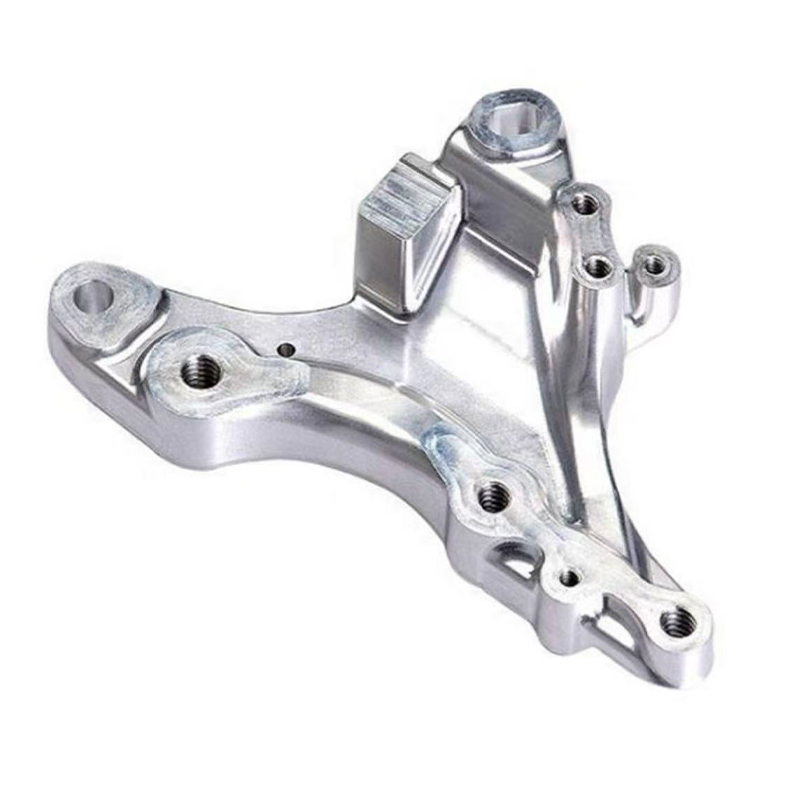
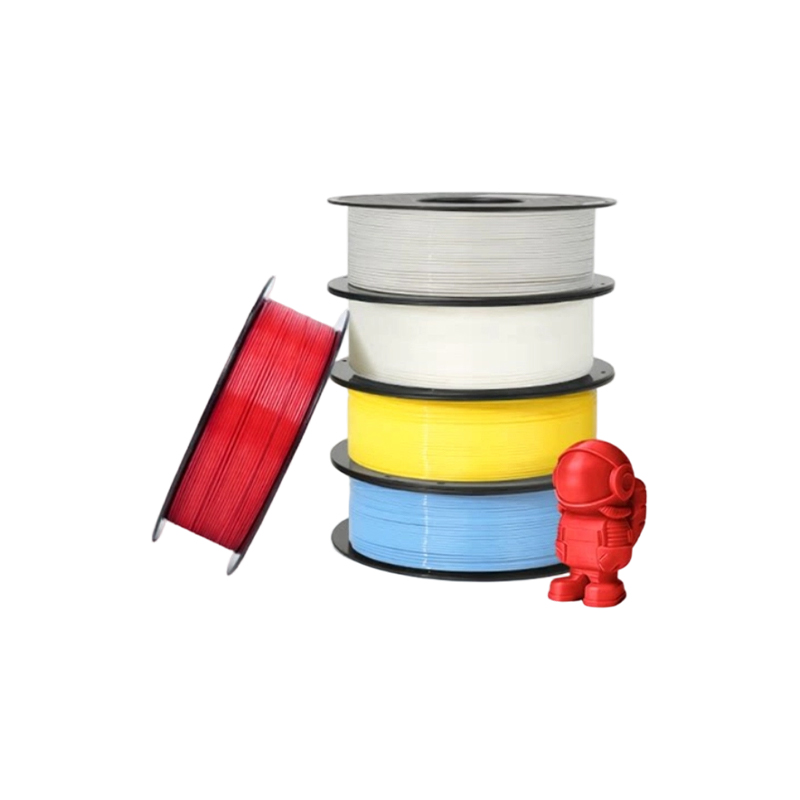
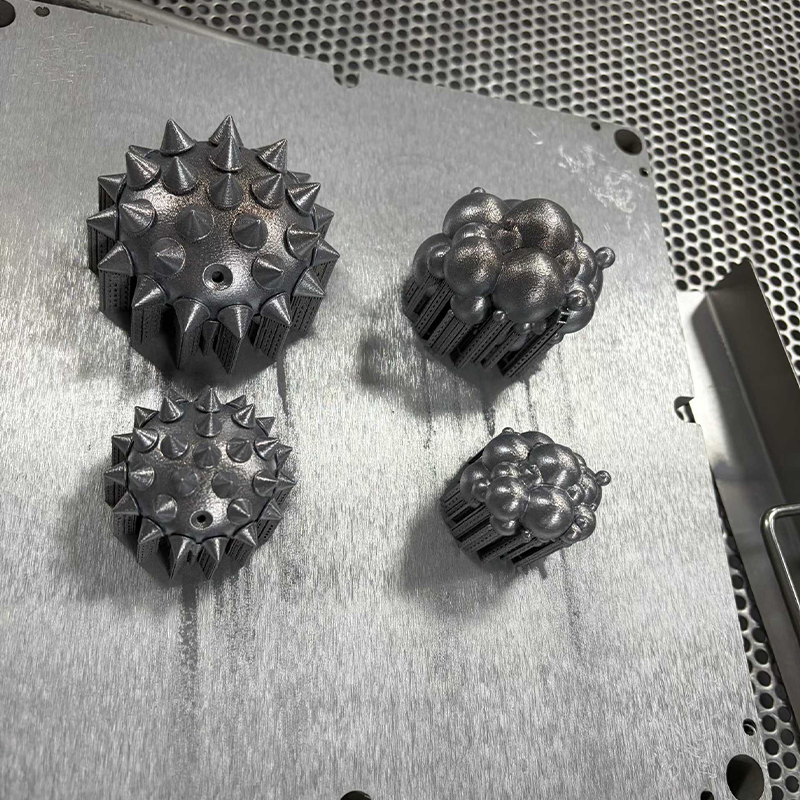
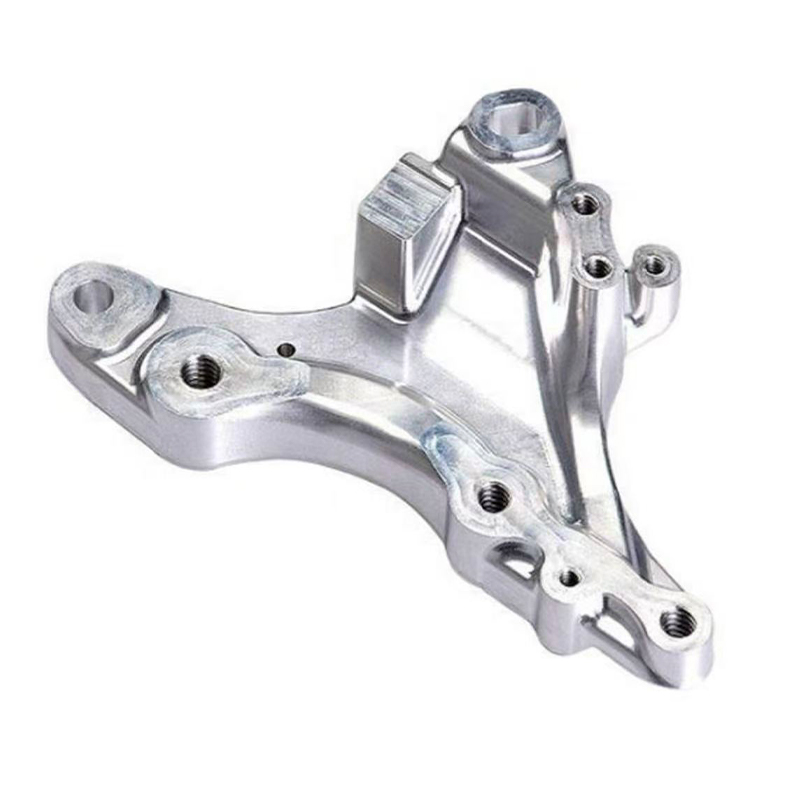
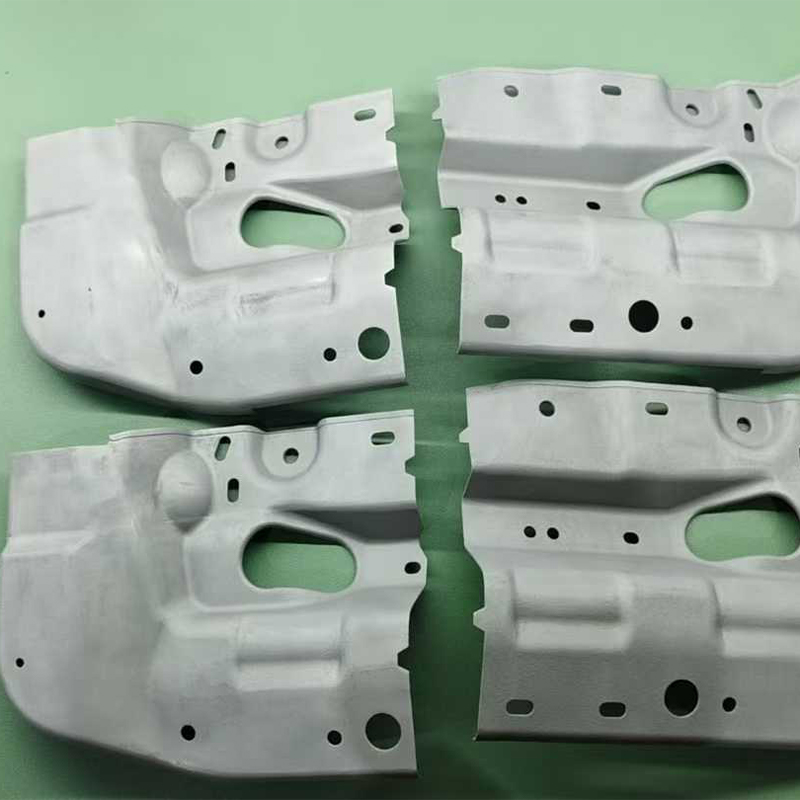
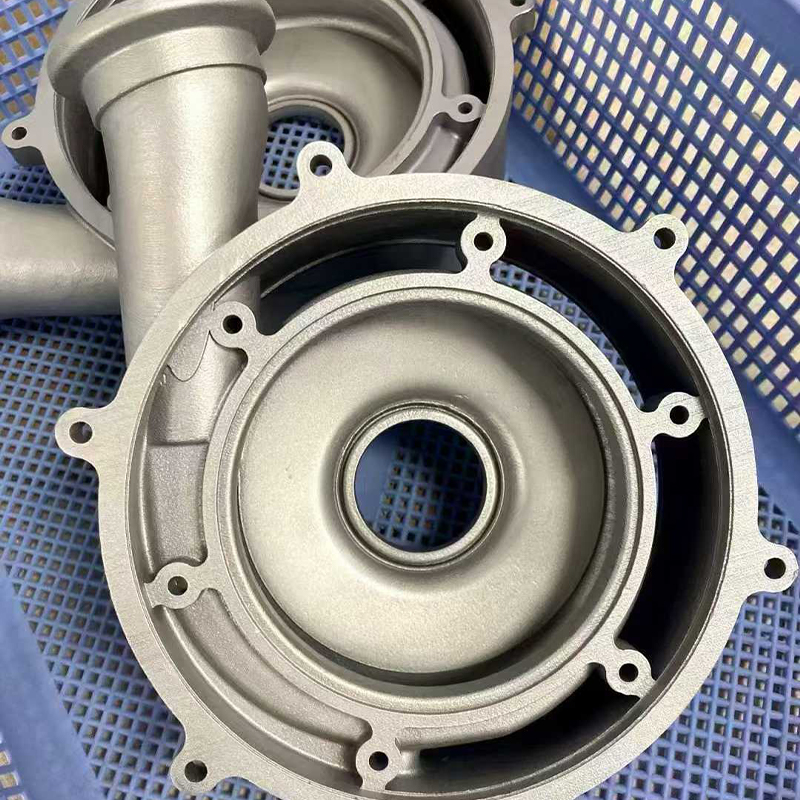
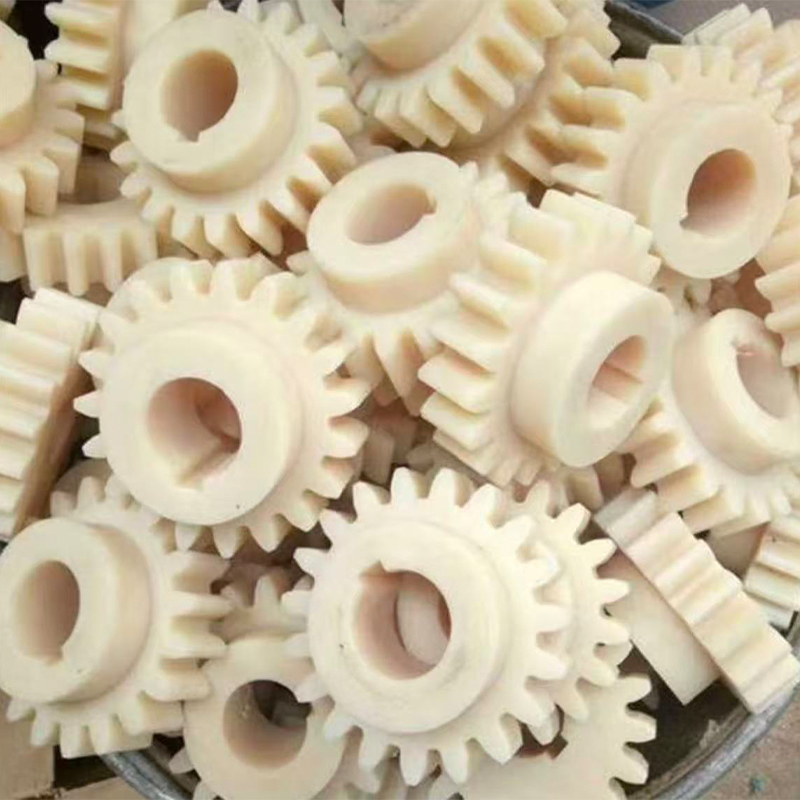
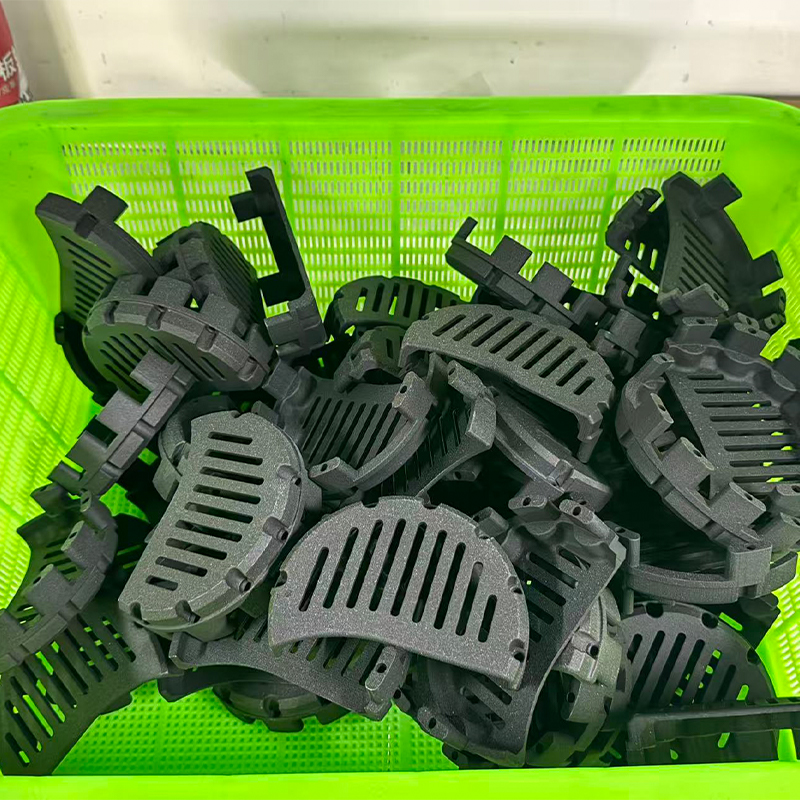
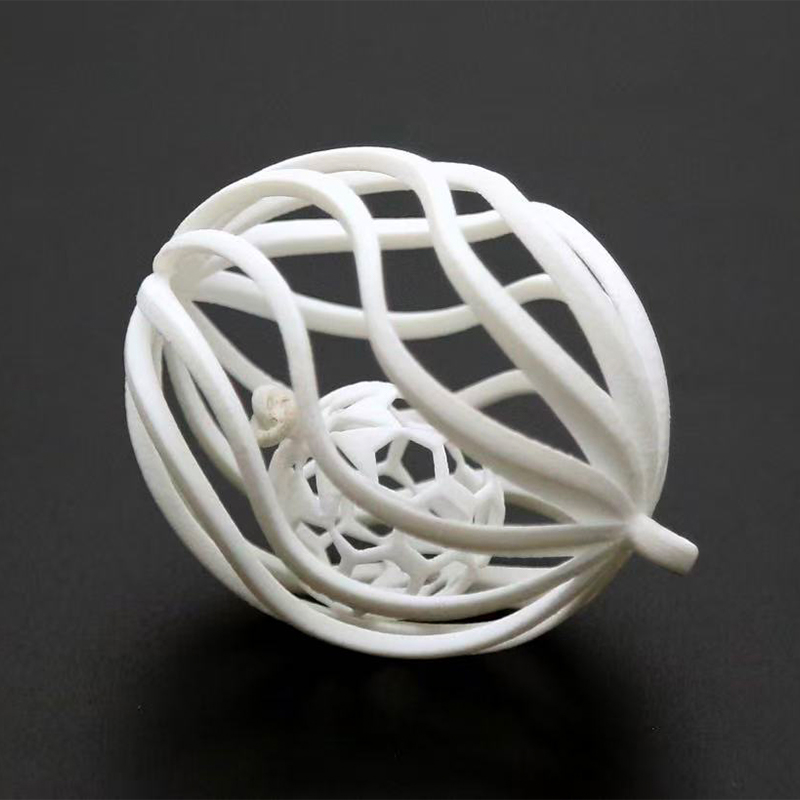
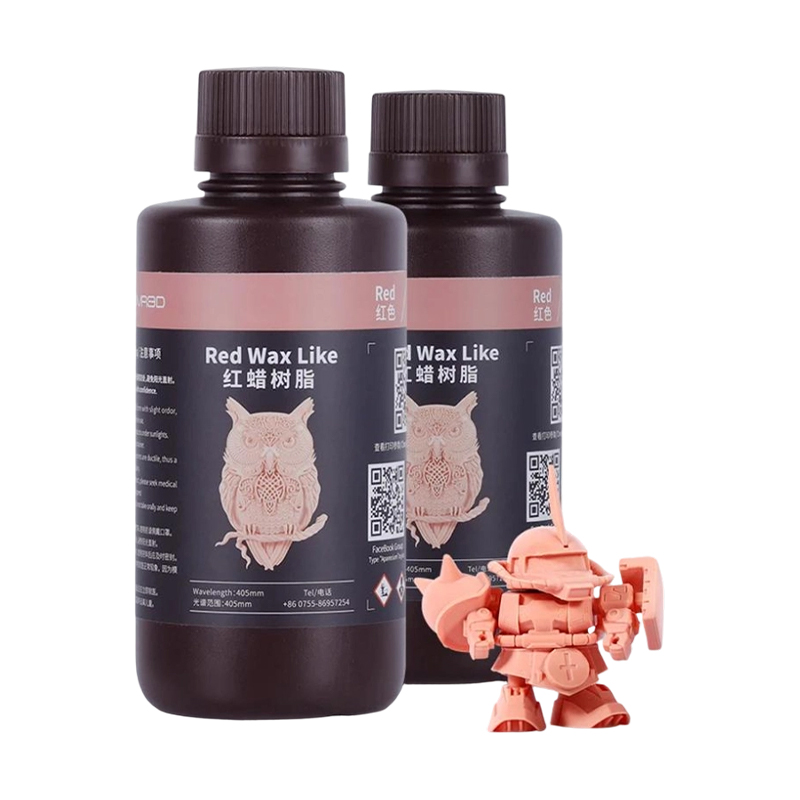
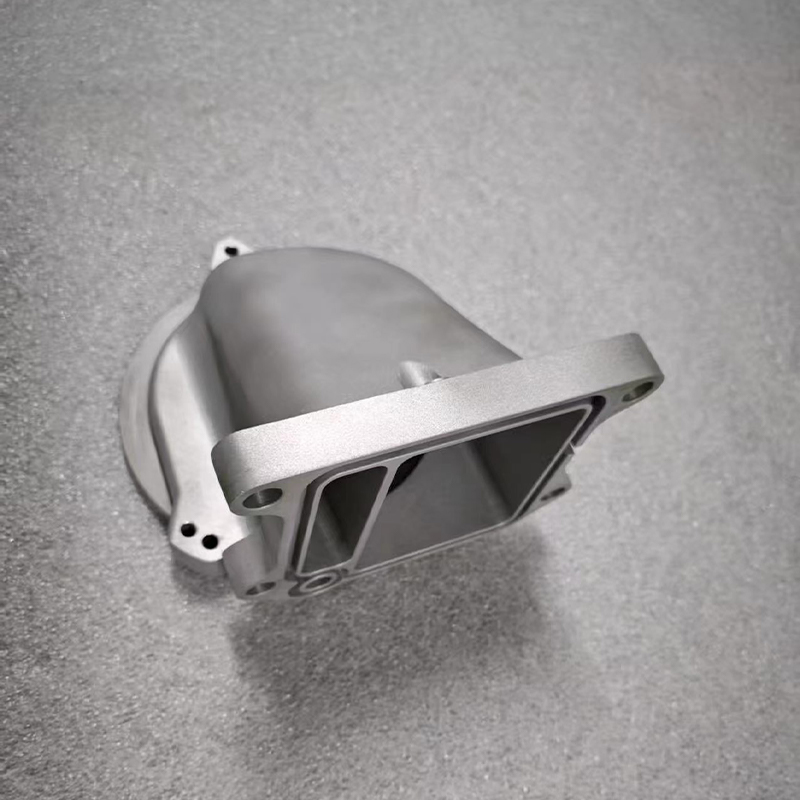
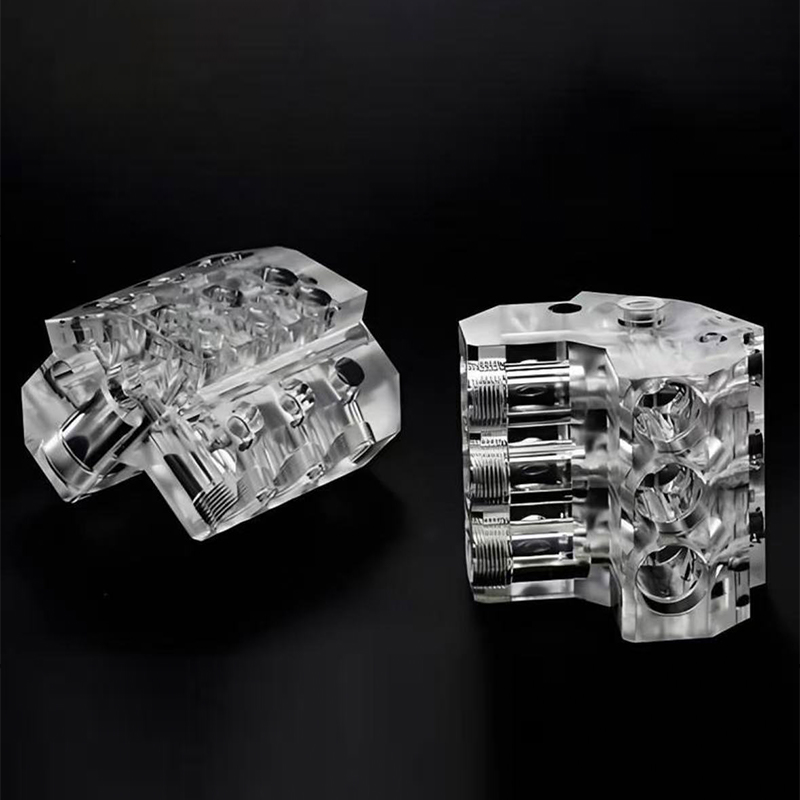
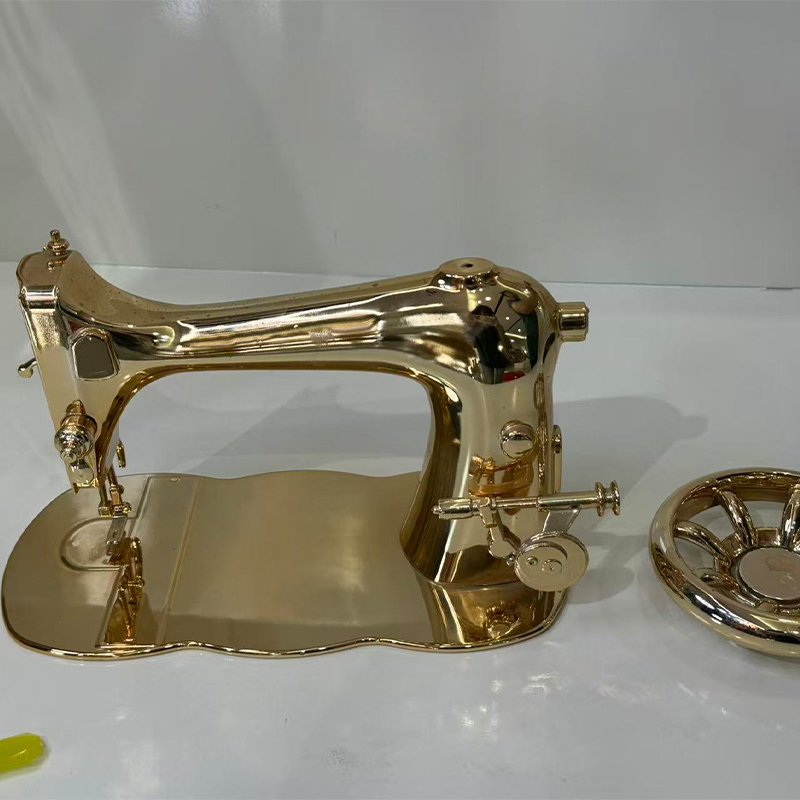
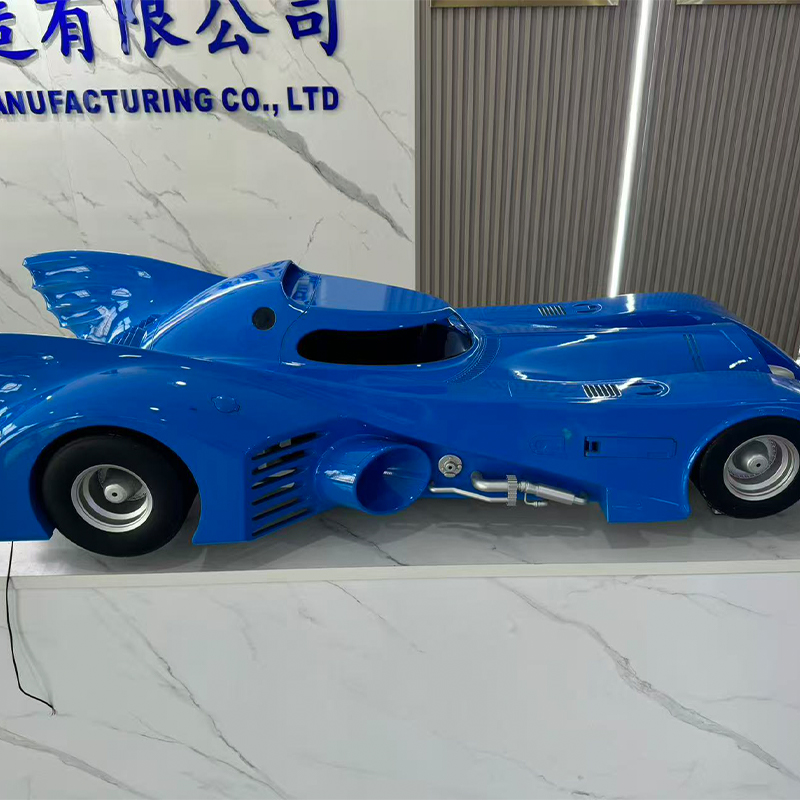
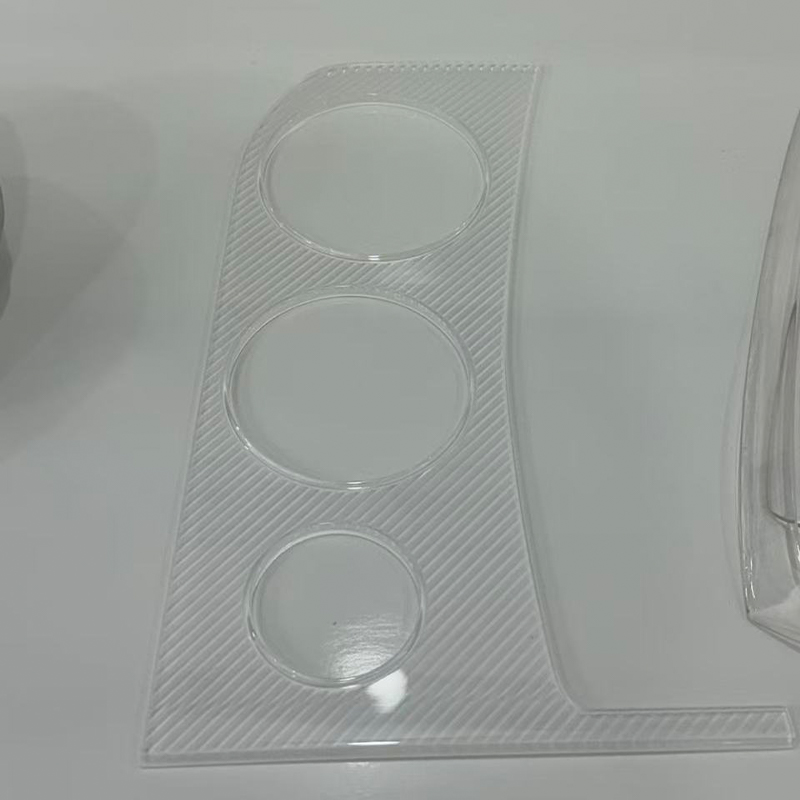
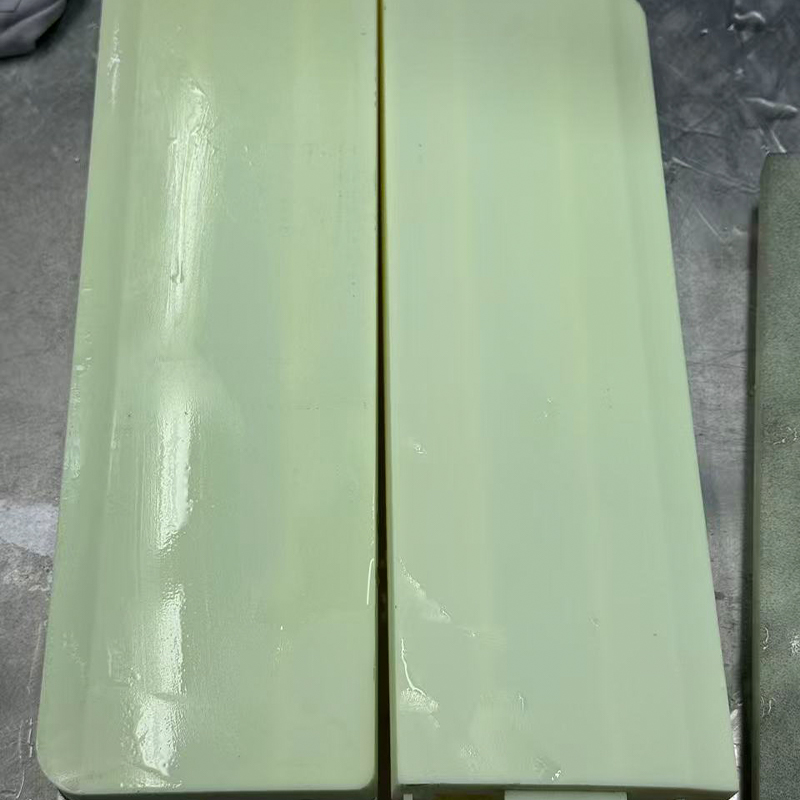
Kina SLA, DLP, SLS og SLM 3D Printing and Vacuum Casting Factory
Det direkte svaret: Matching av utskriftsteknologi med delkrav
Hvis du sammenligner SLA, DLP, SLS og SLM før du legger inn en bestilling med en China SLA Resin 3D Printing Service Factory eller en SLS Nylon 3D Printing Factory i Kina, reduseres avgjørelsen til tre spørsmål stilt i denne rekkefølgen: hvilken overflatefinish må delen forlate maskinen med, hvilken mekanisk belastning vil den faktisk bære, og hvor mange deler som kreves denne måneden. SLA og DLP-harpiksprosesser vinner på overflateglatthet og dimensjonell troskap, SLS-nylon vinner på funksjonell holdbarhet uten støttestrukturer, og SLM-metall vinner på deler som må overleve ekte mekanisk og termisk belastning . Vakuumstøping sitter ved siden av alle tre som broen til partier på tjue til to hundre stykker når et hovedmønster har blitt validert, og overflatebehandling er trinnet som gjør noen av disse utgangene til en del som ser ut og fungerer som et ferdig produkt.
En nyttig snarvei for en førstegangsspesifikasjon: velg SLA eller DLP når delen vil bli bedømt etter øye eller utstyrt med tett klaring, velg SLS-nylon når delen skal håndteres, klemmes eller monteres gjentatte ganger, velg SLM-metall når delen ser varme, trykk eller strukturell belastning som plasten ikke kan overleve, og velg vakuumstøping i et dusin støpingsøyeblikk. En China Custom SLA Resin 3D Printing Manufacturer som også kjører DLP, SLS, SLM, vakuumstøping og overflatebehandling under ett tak, fjerner behovet for å sjonglere separate leverandører for hvert trinn av denne beslutningen.
Resten av denne artikkelen går gjennom hver teknologi i teknisk detalj, sammenligner dem på grunnlag av kriteriene som faktisk styrer innkjøpsbeslutninger, og forklarer hvordan vakuumstøping og overflatebehandling fullfører veien fra en enkelt trykt prototype til et parti med deler i produksjonsgrad.
SLA Resin 3D-utskrift: Standarden for jevne, nøyaktige prototyper
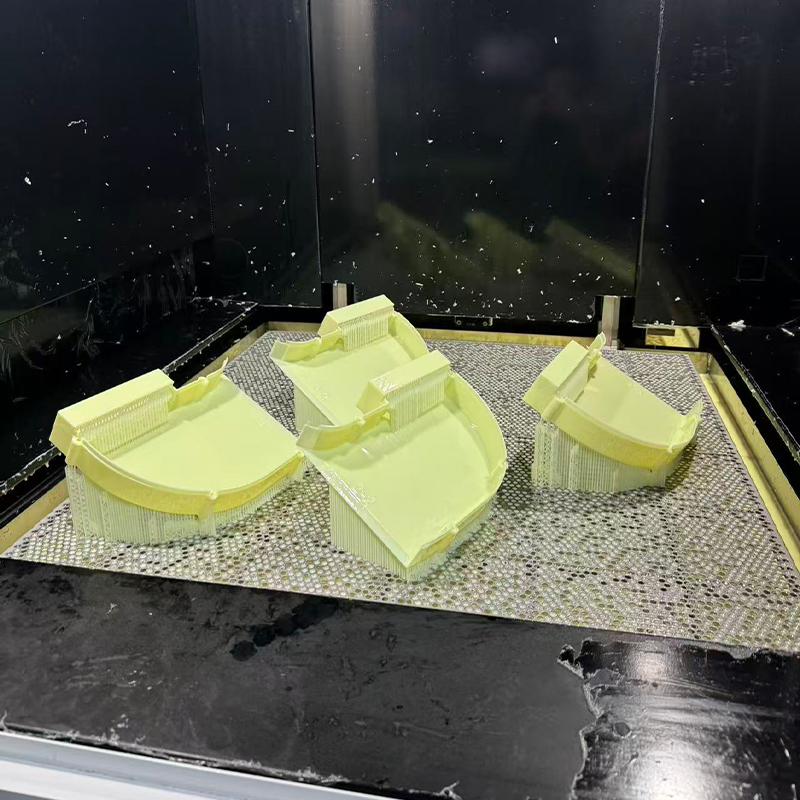
Stereolitografi herder flytende harpiks lag for lag ved hjelp av en laser sporet over byggeområdet, som produserer noen av de jevneste as-built-overflatene som er tilgjengelige i enhver 3D-utskriftsprosess. En sla 3d-utskriftstjeneste er vanligvis første stopp for utseendemodeller, gjennomsiktige hus, snap-fit kabinetter og mastermønstre beregnet for vakuumstøping, fordi overflaten som forlater maskinen allerede nærmer seg finishen som andre prosesser først når etter sekundær sliping.
Der SLA-harpiksutskrift får sin plass
En China SLA Resin 3D Printing Service Supplier lager vanligvis standard, tøffe, transparente og varmebestandige harpiksfamilier, hver formulert for forskjellige nedstrømsformål. Standard harpikser prioriterer fine detaljer og er standard for designvurderinger. Tøffe og slitesterke harpikser begrenser gapet med teknisk termoplast og draktfester og lett funksjonstesting. Gjennomsiktige harpikser gjør at interne funksjoner kan inspiseres uten å seksjonere delen, noe som er verdifullt for fluid- og lysdesign. Varmebestandige kvaliteter holder formen under varme forhold og er det vanlige valget når en harpiksdel må fungere som en kortsiktig formmester, siden masteren trenger å overleve gjentatte silikonstøpesykluser uten å mykne.
Laghøyder mellom 0,025 mm og 0,1 mm er rutine, og en godt ferdig SLA-del kan slipes og grunnes til en overflate som ikke kan skilles fra en sprøytestøpt prøve når den passerer gjennom overflatebehandling. Dette er nettopp grunnen til at sla-harpikstrykk så ofte kombineres med vakuumstøping: den trykte delen er ikke sluttproduktet, det er masteren som definerer hver kopi som følger.
DLP Resin 3D-utskrift: hastighet og repeterbarhet for prototypekjøringer
Digital lysbehandling herder et helt tverrsnitt av harpiks i et enkelt blink med projisert lys i stedet for å spore det punkt for punkt, noe som gir en kinesisk DLP Resin 3D Printing Service Manufacturer en meningsfull hastighetsfordel på deler med lite fotavtrykk og betydelig høyde. Fordi hvert lag herder i én eksponering uavhengig av hvor mye detaljer det inneholder, er DLP spesielt effektivt for små, geometrisk komplekse komponenter produsert i beskjedne mengder, og det er grunnen til at det er nært forbundet med en 3d-utskriftsprototypetjeneste som må snu designgjentakelser raskt.
DLP deler SLAs harpikskjemi og derfor mye av overflatekvaliteten, men de to teknologiene er optimalisert for ulike byggeformer: SLA skalerer mer elegant over et stort flatt byggeområde, mens DLP skalerer mer effektivt i vertikal retning for mindre deler. En dyktig leverandør av 3d-prototypingtjenester vil tildele en jobb til den av de to maskinene som passer dens geometri, i stedet for å bruke én teknologi for hver forespørsel.
Typiske DLP-applikasjoner
- Små koblingshus og klips som krever fin tråd eller snap-fit detaljer.
- Tannlege-, høreapparat- og smykkertilstøtende komponenter som trenger overflatestruktur på mikronnivå.
- Iterative designsykluser der flere revisjoner må skrives ut og sammenlignes i løpet av én arbeidsdag.
- Mastermønstre for små støpte komponenter som vil bli replikert ved vakuumstøping i partier.
En kinesisk DLP Resin 3D Printing Prototype-leverandør som også maskinerer og etterbehandler deler kan bære en DLP-master direkte inn i vakuumstøping uten en overlevering, som er der en 3d-skriverprototypetjeneste slutter å være et frittstående trinn og blir en del av en kontinuerlig produksjonsvei.
Sammenligning av SLA og DLP om beregningene som betyr noe
Kjøpere spør ofte om SLA eller DLP er det bedre valget uten å innse at begge tilhører den samme harpiksherdingsfamilien og skiller seg hovedsakelig i hvordan lys påføres. Stolpediagrammet nedenfor skårer begge teknologiene over fem praktiske kriterier på en skala fra én til ti, basert på typisk ytelse i et veldrevet produksjonsmiljø.
Fem poeng skiller seg ut fra denne sammenligningen. Stor flatehastighet favoriserer SLA fordi laseren kan spore en hel bred plattform i ett pass uten oppløsningsstraffen DLP står overfor når den faste projektoren må skalere over et stort felt. Vertikal hastighet på små deler favoriserer DLP av den motsatte grunnen: et lite fotavtrykk betyr at hvert lag blinker nesten umiddelbart uavhengig av hvor høy delen vokser. Fine overflatedetaljer er i hovedsak knyttet sammen, siden begge er begrenset av samme harpikskjemi og sammenlignbare punkt- eller pikselstørrelse ved typiske innstillinger. Stort byggevolum favoriserer klart SLA, hvis laserbaserte tilnærming skaleres til større plattformer langt mer økonomisk enn et projektorbasert system. Batch repeterbarhet favoriserer litt DLP fordi identiske deler nestet over et fast projeksjonsfelt herder med mindre posisjonsvariasjon enn en laser som sveiper et bredt område. Ingen av teknologiene er kategorisk overlegne; det riktige valget avhenger helt av delstørrelse og batchform , som er grunnen til at en seriøs 3d-utskriftstjeneste-prototyping-butikk holder begge maskintypene tilgjengelige i stedet for å tvinge hver jobb gjennom én plattform.
SLS Nylon 3D-utskrift: Funksjonelle deler uten støttestrukturer
Selective Laser Sintering smelter sammen pulverisert nylon med en laser inne i en oppvarmet pulverseng, og det usmeltede pulveret rundt hver del fungerer som sin egen støtte under byggingen. Det eneste faktum endrer alt om hva nylon 3d-utskriftstjeneste kan produsere: interne kanaler, sammenlåsende sammenstillinger, tynne ribber og levende hengsler kan settes sammen og skrives sammen uten en eneste støttestruktur å fjerne etterpå.
Materiell oppførsel som betyr noe for virkelige deler
PA12 er fortsatt arbeidshestkvaliteten for sls nylontrykk, og tilbyr en god balanse mellom stivhet, slagfasthet og kjemisk motstandsdyktighet for generell funksjonell bruk. PA11 gir større forlengelse før brudd, noe som passer med snap-fit funksjoner og deler som bøyer seg gjentatte ganger under bruk. Glassfylte og karbonfylte nylonkvaliteter øker stivheten og dimensjonsstabiliteten betydelig, noe som betyr noe for jigger, fiksturer og braketter som må holde et presist datum under klemkraft. Fordi 3d nylondeler kommer ut av maskinen med isotropiske nok mekaniske egenskaper i de fleste fly , kan de behandles som ekte funksjonelle prototyper i stedet for som skjermmodeller, forutsatt at delens orientering under byggingen har blitt vurdert for belastningene den faktisk vil se.
Overflaten som bygget har en karakteristisk lett kornete matt tekstur fra det omgivende pulveret. For deler som går mot en malt eller kosmetisk finish, fjernes denne teksturen under overflatebehandling gjennom perleblåsing, damputjevning eller håndsliping før belegg påføres.
SLM Metal 3D Utskrift: Geometri som maskinering ikke kan nå
Selective Laser Melting smelter metallpulver fullstendig lag for lag for å produsere tette, funksjonelle metalldeler direkte fra en digital fil. En industriell 3d-utskriftsoperasjon av metall fortjener sin geometri som et skjæreverktøy fysisk ikke kan nå: konforme kjølekanaler som følger konturen av et formhulrom, interne gitterstrukturer som reduserer vekten samtidig som den beholder stivheten, og topologioptimaliserte lastbaner som dirigerer materialet bare der spenningsanalyse sier det hører hjemme.
Materialer og etterbehandlingsdisiplin
En China SLM Metal 3D Printing Service Factory behandler vanligvis aluminiumslegeringer for lette strukturelle deler, rustfrie stålkvaliteter for korrosjonsbestandige komponenter, verktøystål for støpeinnsatser som trenger konform kjøling, og titan for bruk med høy styrke og lav vekt. Det som skiller tilpasset 3d-utskrift av metall utført på riktig måte fra en kun dekorativ funksjon, er sekvensen som følger konstruksjonen: spenningsavlastning mens delen fortsatt er festet til byggeplaten, forsiktig fjerning av wire-EDM eller båndsag fra platen, fjerning av støtte og ferdigbearbeiding av hver tetningsflate, lagerboring og gjenget funksjon. En SLM-del som ikke er ferdigbearbeidet på sine funksjonelle overflater bør aldri installeres som en presisjonskomponent , uavhengig av hvor nøyaktig råtrykket fremstår.
For større komponenter blir 3D-utskrift av store metaller generelt sett tilnærmet gjennom forsiktig delorientering og, der det er nødvendig, segmentering og sammenføyning, siden pulverlagrede metallkamre i seg selv er mindre enn polymersystemer. 3d-utskriftsfirmaer av metall som også driver CNC-avdelinger, kan ferdigbearbeide en segmentert metallmontasje til endelig toleranse i samme anlegg som trykket den, og unngår en andre fraktetapp for en delvis ferdig, kostbar metalldel.
Fire utskriftsteknologier side om side
Tabellen nedenfor oppsummerer den praktiske rammen for SLA, DLP, SLS og SLM slik de vanligvis leveres, for å støtte et førstepasseringsteknologivalg før detaljert prosessplanlegging starter.
| Teknologi | Typisk laghøyde | Som bygget overflate | Materialfamilie | Best passende bruk |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standard, tøff, gjennomsiktig, varmebestandig harpiks | Utseendemodeller, moldmestere |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standard og ingeniørharpiks | Små detaljerte deler, rask iterasjon |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, fylt nylon | Funksjonelle deler, komplekse sammenstillinger |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminium, rustfritt, verktøystål, titan | Bærende og termiske deler |
Mønsteret over bordet er konsistent: oppløsning og overflatekvalitet beveger seg i én retning når materialet beveger seg fra harpiks mot metall, mens funksjonelle evner beveger seg i den andre. SLA og DLP sitter i den fine enden for finish, men den myke enden for mekanisk bruk, SLS sitter i midten med ekte funksjonell holdbarhet, og SLM sitter ytterst der en plastprosess rett og slett ikke kan følge. Ingen enkelt teknologi i denne tabellen overgår de andre på hver kolonne , og det er nettopp grunnen til at en China Industrial 3D Printing Service Supplier som driver alle fire holder alle alternativer åpne for en klient hvis del utvikler seg fra en designvurderingsmodell til en bærende produksjonskomponent.
Vakuumstøping: Multiplisere en master til en produksjonsklar batch
Vakuumstøping, også kjent som replikering av silikonform, opptar rommet mellom en enkelt validert prototype og et komplett produksjonsverktøy. En China Vacuum Casting Services Factory tar et hovedmønster, oftest produsert ved SLA- eller DLP-utskrift eller ved presisjonsmaskinering, og omslutter det i flytende silikon som herder rundt hver overflatedetalj. Den herdede formen kuttes langs en planlagt skillelinje, og polyuretanharpikser konstruert for å simulere ABS, polypropylen, gummi eller gjennomsiktig akryl helles under vakuum inn i det resulterende hulrommet, og eliminerer innestengt luft som ellers ville etterlatt tomrom i den ferdige støpingen.
Linjediagrammet nedenfor sporer gjennomsnittlig antall gjenværende brukbare kopier når påfølgende støpegods trekkes fra en enkelt form, og illustrerer hvorfor former vanligvis trekkes tilbake og erstattes i stedet for å skyves på ubestemt tid.
Denne kurven forklarer standard planleggingsregel som brukes på tvers av bransjen. Dimensjonell troskap forblir ekstremt nær masteren for de første ti til femten avstøpningene, og det er grunnen til at tidlige kopier fra en form ikke kan skilles fra selve mastermønsteret. Nedgangen akselererer merkbart etter den femtende støpingen da silikonet begynner å miste elastisitet og skarpe indre hjørner runder seg litt for hver avformingssyklus. Ved å støpe tjuefem, har troskapen vanligvis falt nok til at en kvalitetsbevisst operasjon trekker formen tilbake i stedet for å risikere at deler utenfor toleranse når en klient. Dette er grunnen til at det planlegges en ordre i hundre deler rundt fire til fem parallelle former i stedet for én form som går til utmattelse , siden kjøring av støpeformer parallelt holder hver støping innenfor høyfidelitetsområdet til denne kurven. Den praktiske løsningen for kjøpere er at tilbud for vakuumstøping bør spesifisere hvor mange former som skal brukes, ikke bare det totale antall stykker, fordi denne detaljen bestemmer dimensjonskonsistensen til partiet som helhet.
Overflatebehandlingstjenester: Gjøre en rå del til et ferdig produkt
Hver prosess beskrevet ovenfor etterlater en del med en karakteristisk rå tekstur, og ingen av dem sendes vanligvis i den rå tilstanden til en sluttkunde. En produsent av overflatebehandlingstjenester i Kina konverterer et trykt, støpt eller maskinert emne til en del som samsvarer med dets tiltenkte utseende og funksjonelle overflatekrav, og dette stadiet bør spesifiseres med samme presisjon som enhver dimensjonstoleranse.
Etterbehandlingsmuligheter tilgjengelig for trykte, støpte og maskinerte deler
- Sliping og håndpolering for å fjerne laglinjer fra SLA-, DLP- og SLS-deler før maling.
- Perle- og sandblåsing for en jevn matt tekstur på nylon- og metalldeler.
- Damputjevning for nylondeler som krever en forseglet overflate med lav friksjon.
- Spraymaling tilpasset en medfølgende fargereferanse i glans-, sateng-, matt- eller soft-touch-systemer.
- Anodisering for SLM-deler i aluminium som trenger korrosjonsbestandighet og jevn farge.
- Galvanisering og vakuummetallisering for reflekterende dekorative overflater på plast- eller metallunderlag.
- Putetrykk, silketrykk og lasermerking for logoer, legender og sporbarhetskoder.
En leverandør av overflatebehandling av CNC-deler i Kina som også driver utskrifts-, støpe- og maskineringslinjene, kan bære en del gjennom dette stadiet uten å overføre den til en ekstern leverandør, noe som betyr mest for kosmetiske sammenstillinger der farge og glans må samsvare på tvers av deler produsert av forskjellige prosesser. Maskering av gjenger, lagerboringer og tetningsflater før maling er det vanligste kvalitetsproblemet ved overflatebehandling , siden en typisk malings- eller pletteringsfilm legger til 30 til 60 mikron tykkelse som vil stenge en funksjonell klaring hvis funksjonen blir stående ubeskyttet.
Velge en rute etter batchstørrelse: en beslutningsramme
Volum er ofte den mest avgjørende faktoren i valget mellom direktetrykk og vakuumstøping, mer enn materiale eller geometri alene. Diagrammet nedenfor viser gjennomsnittlig kostnadsekvivalent innsats per del, uttrykt som en relativ indeks i stedet for et valutatall, mot batchstørrelse for de fire utskriftsteknologiene og vakuumstøping.
Kryssmønsteret i dette diagrammet er den mest nyttige informasjonen for en avgjørelse om batchstørrelse. Ved en batch på én, er vakuumstøping øverst på innsatsskalaen fordi hele formfremstillingstrinnet er belastet mot et enkelt stykke, noe som bekrefter at det aldri bør velges for en ekte engangs. Med omtrent ti stykker har vakuumstøpekurven allerede falt kraftig og fortsetter å avta raskere enn noen utskriftsteknologi ettersom volumet vokser, og krysser under SLA- og DLP-harpiksutskrift i god tid før 50-delers-merket. SLM-metall sitter konsekvent over harpiks- og nylonkurvene ved hver batchstørrelse som vises, noe som gjenspeiler den ekstra etterbehandlingen som hver metallutskrift krever uavhengig av mengde. SLS-nylon er fortsatt den flateste og laveste kurven over nesten hele serien, som er dens kjerne kommersielle fordel: forutsigbar innsats per del uten behov for verktøyinvesteringer uansett volum. Krysspunktet mellom direkte trykk og vakuumstøping faller vanligvis mellom femten og tretti stykker , som er området der de fleste kjøpere aktivt bør sammenligne begge rutene i stedet for å misligholde den de brukte sist gang.
Sammenligning av kapasitet på alle fem ruter
Radardiagrammet nedenfor skårer SLA/DLP-harpiks, SLS-nylon, SLM-metall og vakuumstøping på tvers av fem kriterier som konsekvent går igjen i innkjøpssamtaler, på en skala fra én til fem, for å støtte en sammenligning med ett blikk på tvers av hver rute som dekkes i denne artikkelen.
Dette overlegget gjør avveiningene på tvers av alle fem kriteriene synlige samtidig. SLA og DLP danner en form strukket mot overflatefinish og hastighet i ett stykke, og bekrefter deres rolle som den raskeste veien til en presentabel prototype, men den svakeste på mekanisk bruk. SLM-metall trekker sterkt mot mekanisk bruk og materialområde samtidig som det trekker tilbake på batchskalerbarhet og hastighet i ett stykke, noe som gjenspeiler realiteten at hver metallkonstruksjon har betydelig fast etterbehandling uavhengig av hvor enkel delen er. SLS-nylon produserer den mest balanserte, moderat størrelse polygonen i gruppen, som er i samsvar med dens rolle som den pålitelige mellomtingen for funksjonelle deler som må produseres gjentatte ganger uten verken harpiks skjørhet eller metalls overhead. Vakuumstøping strekker seg tydelig mot batch-skalerbarhet og overflatefinish mens den trekker seg sammen med hastighet i ett stykke, noe som samsvarer nøyaktig med identiteten som en multiplikasjonsprosess i stedet for en førstegangsprosess. Ingen enkelt form dekker hele diagrammet , som er det klareste beviset på at et genuint nyttig leverandørforhold er avhengig av tilgang til alle fire utskriftsteknologiene pluss støping og etterbehandling, snarere enn ekspertise i bare én.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner innen industriell innovasjon og produksjon. Vårt ekspertdesignteam gjør klientideer til praktiske, estetiske produktdesign. Vi tilbyr 3D-printing i harpiks, nylon, metall og andre materialer, og har avansert maskinering. Replikering av silikonform muliggjør lavpris, høypresisjon liten batchproduksjon. Overflatebehandlinger som maling forbedrer produktets utseende. Med vår one-stop-tjeneste kan kundene fullføre design-til-produkt-prosessen på én plattform, noe som sparer tid og kostnader. Vi har som mål å være en pålitelig langsiktig partner for industriell utvikling.
Innenfor den strukturen tjener SLA- og DLP-harpiksutskrift de tidligste designsamtalene, SLS-nylon bærer funksjonelle prototyper og sluttbruksdeler med lavt volum, SLM-metall tar på seg geometri og belastningstilfeller som ingen annen prosess kan nå, vakuumstøping multipliserer en validert master til en produksjonsklar batch, og overflatebehandling leverer alle markedsdeler i den tilstanden dens sluttresultater. Hvert trinn deler den samme delfilen, den samme kvalitetsposten og det samme tekniske kontaktpunktet , som er den praktiske betydningen av en one-stop-plattform i stedet for en markedsføringsbeskrivelse av en.
Spesifisere en jobb slik at riktig teknologi blir valgt
En godt spesifisert forespørsel fjerner det meste av gjetting fra teknologivalg, og sekvensen nedenfor gjenspeiler informasjonen en ingeniør faktisk trenger før han anbefaler SLA, DLP, SLS, SLM eller vakuumstøping.
- Angi delens formål tydelig: visuell gjennomgang, tilpasningssjekk, funksjonstest eller sluttbrukskomponent.
- Spesifiser mengden som trengs nå og mengden som sannsynligvis trengs innen de neste seks månedene.
- Identifiser alle funksjoner som må være vanntette, bærende, gjennomsiktige eller varmeeksponerte.
- Legg merke til om delen må matche en eksisterende farge-, tekstur- eller glansstandard.
- Flagg innvendig geometri, for eksempel kanaler eller gitter, som et skjæreverktøy ikke har tilgang til.
- Bekreft driftsmiljøet, inkludert temperaturområde og eksponering for kjemikalier eller sollys.
En China Custom DLP Resin 3D Printing Factory eller en SLM-metallleverandør som mottar denne informasjonen på forhånd kan anbefale en rute med tillit i stedet for å misligholde hvilken maskin som tilfeldigvis er ledig. Teknologibeslutningen bør følge delens krav, ikke omvendt , og en leverandør som stiller disse spørsmålene før tilbudet viser akkurat den disiplinen.
Ofte stilte spørsmål
Q1: Hva er den viktigste praktiske forskjellen mellom SLA- og DLP-utskrift?
Begge herder flytende harpiks og produserer sammenlignbar overflatekvalitet, men de skalerer forskjellig. SLA bruker en laser som sporer hvert lag punkt for punkt, som skaleres effektivt på tvers av store flatbyggede plattformer. DLP projiserer et helt lag på en gang, noe som er raskere for små deler med betydelig høyde fordi byggetiden avhenger av antall lag i stedet for mengden detaljer per lag. Velg i praksis SLA for større eller bredere deler og DLP for små, detaljerte komponenter produsert i beskjedne partier.
Q2: Kan SLS-nylondeler brukes som endelige produksjonskomponenter, eller er de bare prototyper?
SLS nylondeler brukes rutinemessig som sluttproduksjonskomponenter, spesielt i glassfylte eller karbonfylte kvaliteter som gir stivhet og dimensjonsstabilitet. De fungerer godt som braketter, hus, kanaler, jigger og inventar i mange bransjer. Hovedhensynene er overflatetekstur, som kan foredles gjennom perleblåsing eller damputjevning, og langvarig eksponering for ultrafiolett lys eller vedvarende forhøyet temperatur, som begge bør kontrolleres mot det spesifikke materialdatabladet før endelig spesifikasjon.
Spørsmål 3: Hvorfor trenger en SLM-metalldel maskinering etter at den kommer ut av skriveren?
As-built metallutskrift oppnår god, men ikke maskineringsgrad toleranse på funksjonelle egenskaper, og overflatefinishen, selv om den er akseptabel for mange geometrier, er generelt for grov til å tette flater, lagerboringer eller presisjonsgjenger. Etterbearbeiding etter spenningsavlastning og fjerning av støtte bringer disse spesifikke egenskapene til toleransen og overflatefinishen som applikasjonen faktisk krever, samtidig som den komplekse interne geometrien forblir nøyaktig som trykt. Denne kombinasjonen er grunnen til at seriøse metalltrykkleverandører driver maskineringsavdelinger i stedet for å sende deler rett fra byggeplaten.
Q4: Ved hvilken batchstørrelse blir vakuumstøping mer effektiv enn direkte utskrift?
Crossoveren faller vanligvis mellom femten og tretti stykker, avhengig av delstørrelse og geometrisk kompleksitet. Under dette området oppveier den faste innsatsen med å bygge en form fordelen. Over den er formens kostnad spredt over nok deler til at vakuumstøping blir den mer effektive ruten, og dens fordel fortsetter å vokse etter hvert som batchstørrelsen øker mot det punktet hvor et produksjonsverktøy til slutt vil være rettferdiggjort.
Q5: Hvor mange deler kan produseres fra en enkelt vakuumstøpeform før kvaliteten faller?
Dimensjonell trofasthet holder seg nær den originale masteren for omtrent de første femten støpene og avtar deretter ettersom silikonet gradvis mister elastisitet og skarpe indre hjørner mykner. De fleste kvalitetsbevisste operasjoner pensjonerer en form rundt tjue til tjuefem støpemerket i stedet for å risikere at deler faller utenfor toleransen. For større bestillinger produseres flere former fra samme master og kjøres parallelt, og holder hver støping innenfor den høykvalitetsdelen av den kurven.
Q6: Endrer overflatebehandling dimensjonene til en trykt eller støpt del?
Ja, og dette er en av de mest oversett detaljene i en spesifikasjon. Sliping fjerner en liten, generelt kontrollerbar mengde materiale, mens spraymaling og plettering gir en materialtykkelse, vanligvis i området 30 til 60 mikron per overflate, avhengig av beleggsystemet. Enhver funksjon med en tett funksjonell klaring, for eksempel en lagerboring, et gjenget hull eller en tetningsflate, bør maskeres før maling eller maskineres etter etterbehandling, i stedet for å la absorbere hvilken filmtykkelse prosessen tilfeldigvis påfører.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
