- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

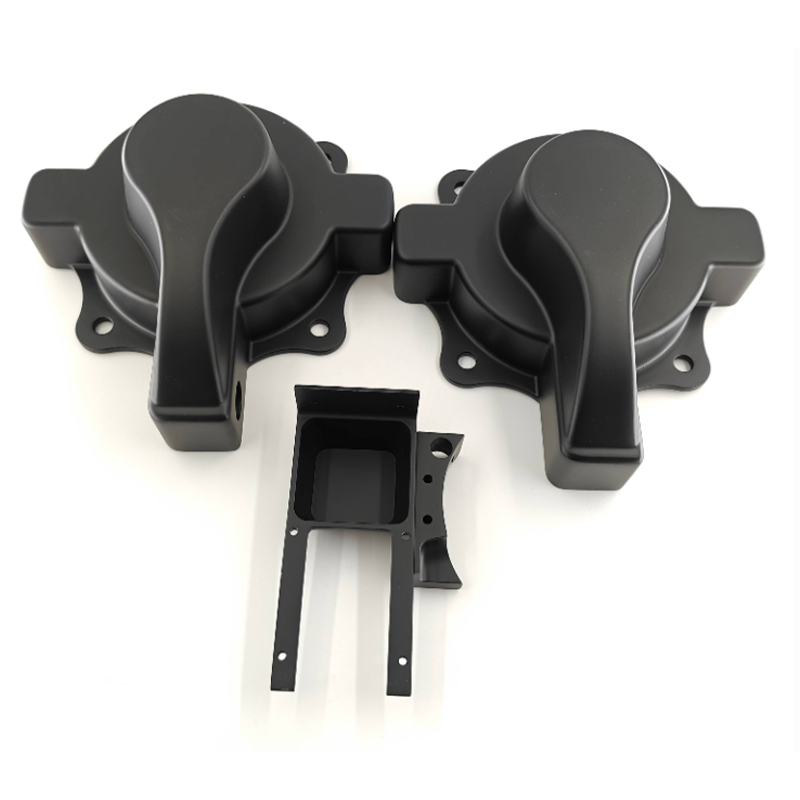
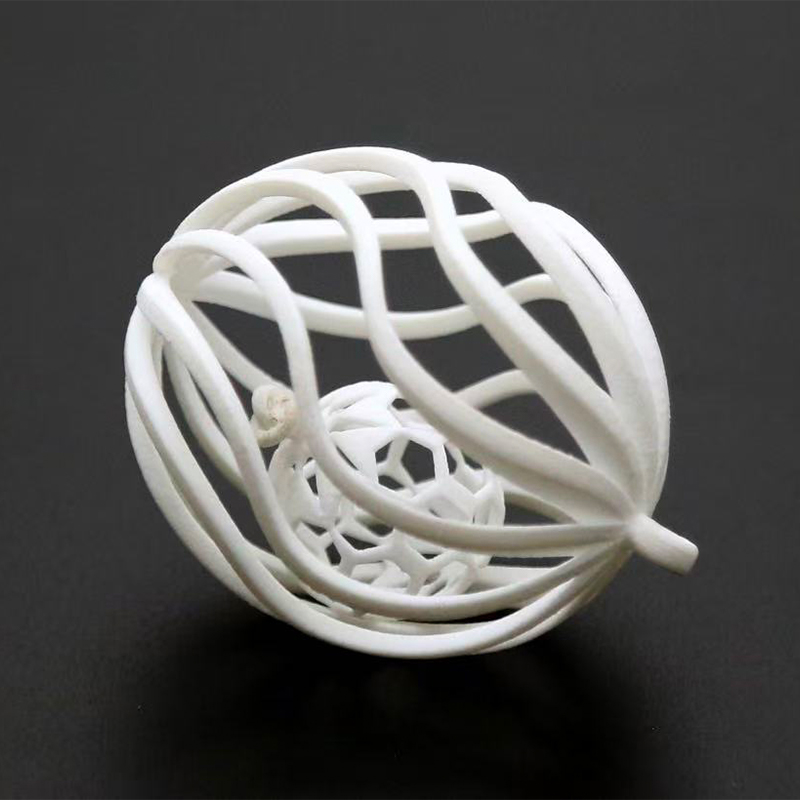
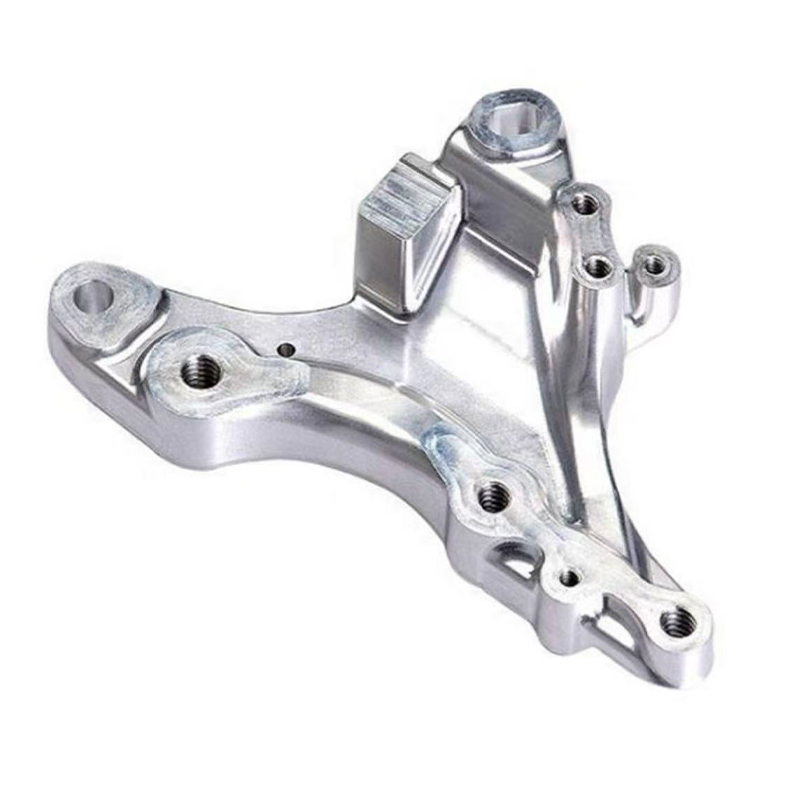
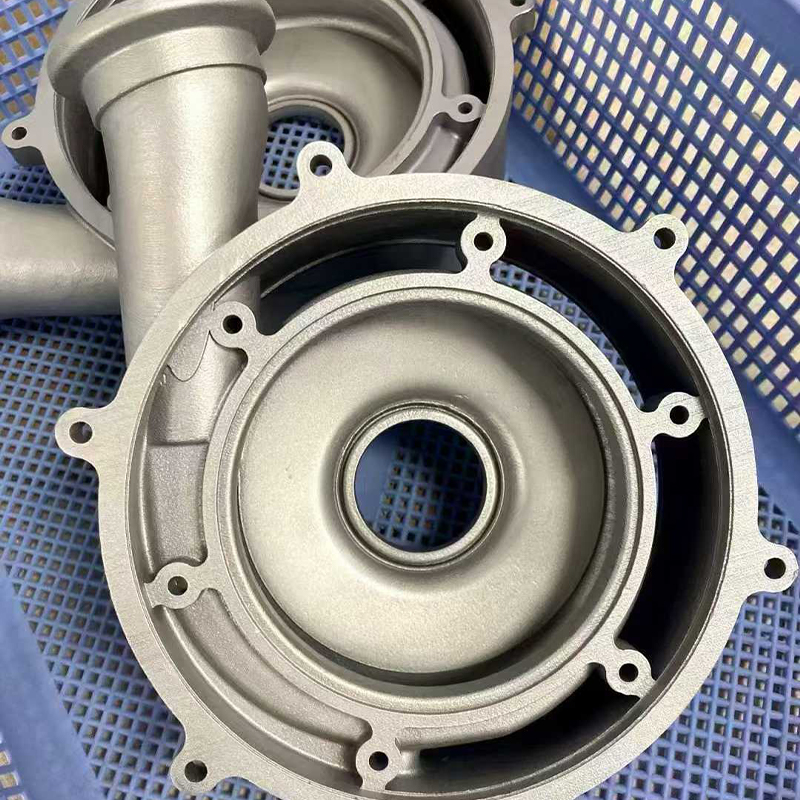
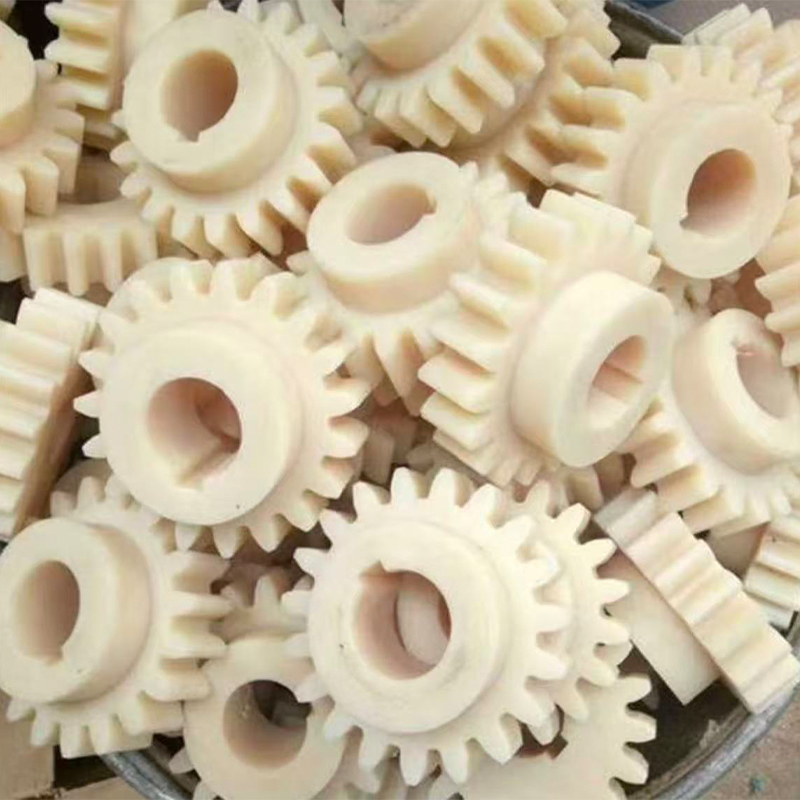
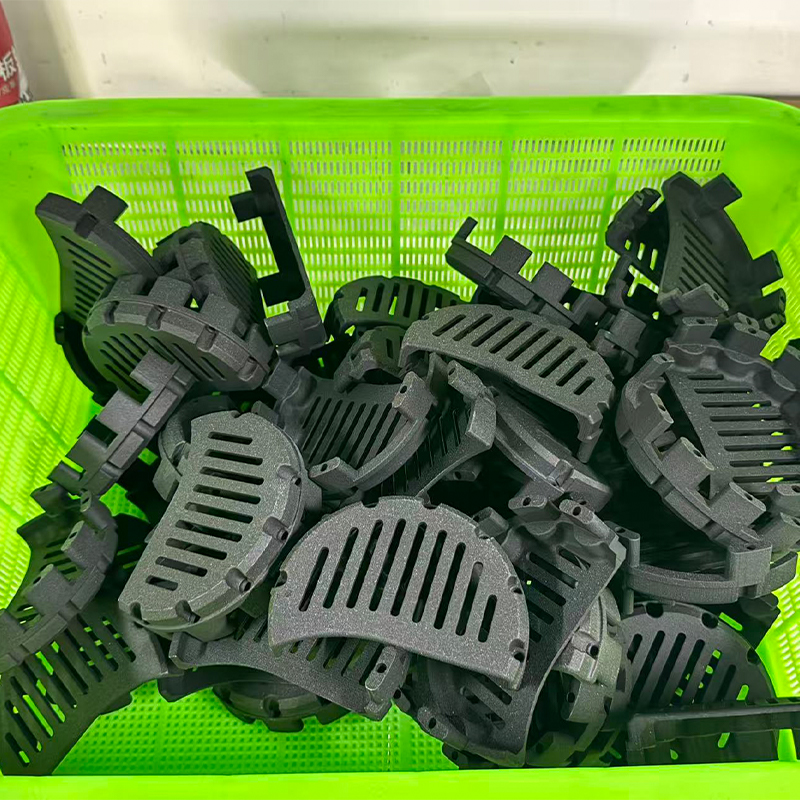
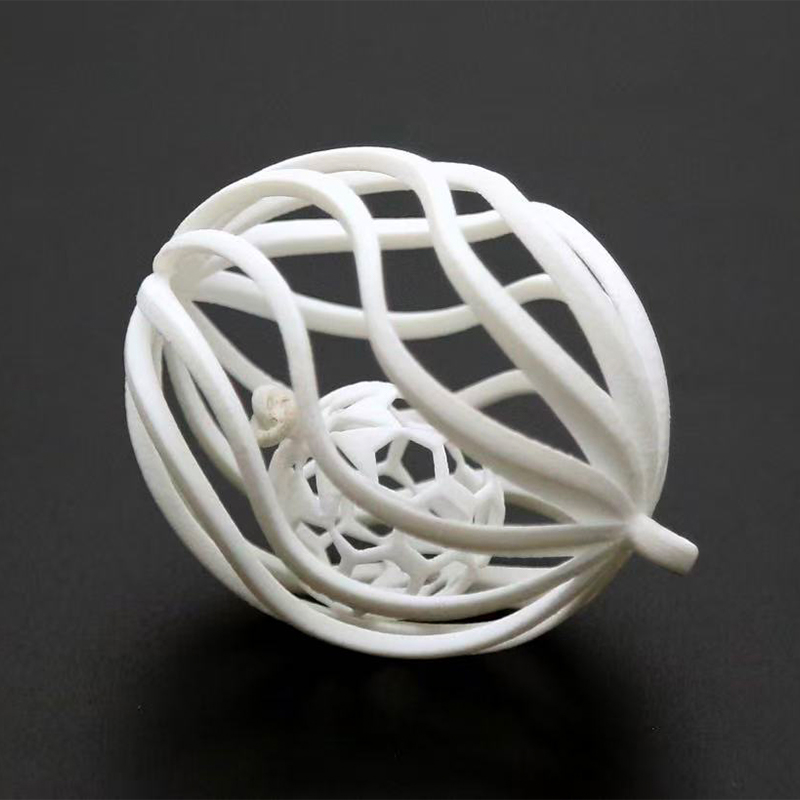
Hvordan velge 3D-utskriftstjenester for prototyper og produksjon
3D-utskriftstjenester : Det korte svaret om å velge riktig leverandør
Den rette leverandøren av 3D-utskriftstjenester er den hvis prosess, materialer og etterbehandling samsvarer med det din del har å gjøre, ikke den som har den lengste maskinlisten. I praksis velger de fleste kjøpere blant fire velprøvde ruter: SLA- eller DLP-harpiks for fine detaljer og glatte overflater, SLS-nylon for funksjonelle deler, SLM-metall for sterke eller varmeeksponerte deler, og FDM-plast for store, tidligfasemodeller. Å få den kampen rett i starten sparer mer tid enn noen forhandling senere.
Her er en situasjon vi ser ofte. Et ingeniørteam har en boligdesign som skal gå til sprøytestøping om tre måneder. De trenger ti deler som ser ut som sluttproduktet for en messe, og tjue til som kan overleve en falltest og noen uker med felthåndtering. Det er to forskjellige jobber. Å sende begge til samme maskin går vanligvis på akkord med enten utseende eller styrke, mens gode 3D-utskriftstjenester deler arbeidet: harpiks og maling til utstillingsprøvene, nylon for falltesten.
Den samme logikken gjelder når du søker etter en produsent eller leverandør av 3D-utskriftstjenester i Kina. En dyktig partner godtar ikke bare filen din og trykker på print. De sjekker veggtykkelse, spør hvor delen skal brukes, foreslår et mer passende materiale, og forteller på forhånd hvilke overflater som trenger maskinering eller maling. Den samtalen er et sterkere kvalitetssignal enn noen utstyrsliste.
Denne veiledningen er skrevet for produktdesignere, ingeniører og innkjøpsteam som bestiller prototyper, jigger, små batcher og sluttbruksdeler. Den dekker følgende emner:
- De viktigste typene tilpassede 3D-utskriftstjenester og hva hver enkelt gjør bra
- Hvordan en jobb flyttes fra en digital fil til en ferdig del
- Hvordan velge mellom harpiks, nylon og metallmaterialer
- Når CNC-maskinering eller replikering av silikonform er den beste passformen
- Hvordan sammenligne en kommersiell leverandør av 3D-utskriftstjenester på de punktene som betyr noe
- Hvordan ta vare på trykte deler etter levering
Start med hva delen må gjøre, velg deretter prosessen; reversering av den rekkefølgen er den vanligste årsaken til omarbeiding.
Vanlige typer 3D-utskriftstjenester og deres egenskaper
ISO/ASTM 52900, standarden som definerer termer for additiv produksjon, grupperer teknologien i syv prosessfamilier. Kommersielle 3D-utskriftstjenester bygger stort sett tilbudet sitt på tre av dem: karfotopolymerisering (SLA og DLP), pulverbedfusjon (SLS og SLM) og materialekstrudering (FDM). Bla gjennom kortene nedenfor for å se hvordan hver enkelt oppfører seg i virkelige prosjekter.
-
SLA harpiks
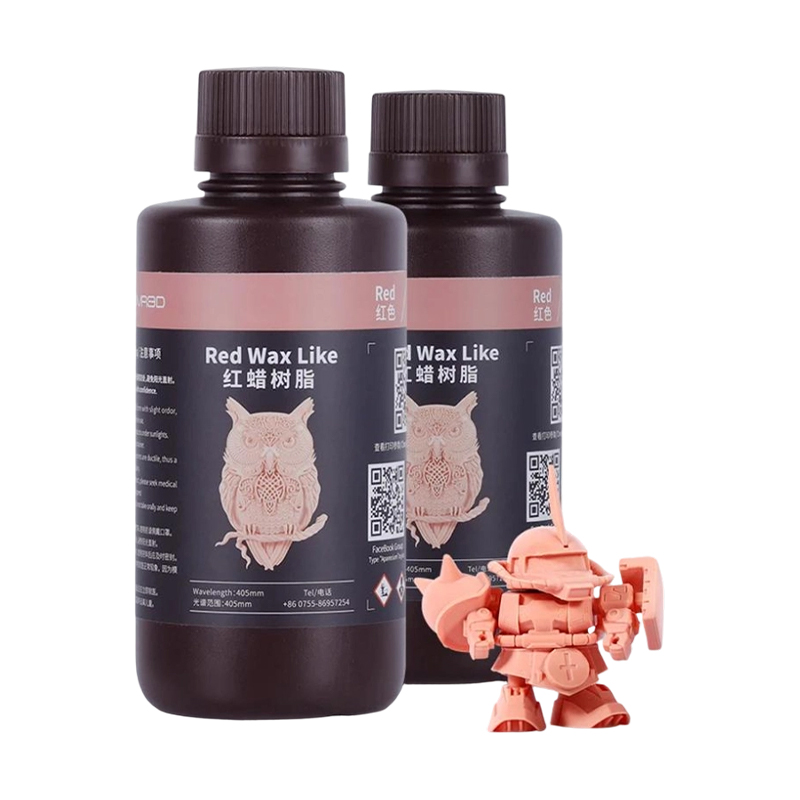
En UV-laser herder flytende harpiks lag for lag. Den er sterk på fine egenskaper, skarpe kanter og glatte overflater.
Typiske bruksområder: utseendemodeller, mastermønstre, klare deler og små hus.
Se etter: sprøhet i noen harpikser og langsom gulning under lang UV-eksponering.
-
DLP harpiks
En projektor herder et helt lag på en gang, så byggetiden holder seg jevn selv med mange små deler på én plate.
Typiske bruksområder: små detaljerte deler, koblinger, miniatyrkomponenter og mønsterpartier.
Se etter: et mindre byggeområde enn mange laserbaserte maskiner.
-
SLS nylon
En laser sinter nylonpulver. Det omkringliggende pulveret støtter delen, så komplekse former og bevegelige sammenstillinger er praktiske.
Typiske bruksområder: snappasninger, hus, kanaler, funksjonelle prototyper og kortvarige sluttbruksdeler.
Se etter: en kornete overflate med mindre delen er farget, blåst eller glattet.
-
SLM metallll
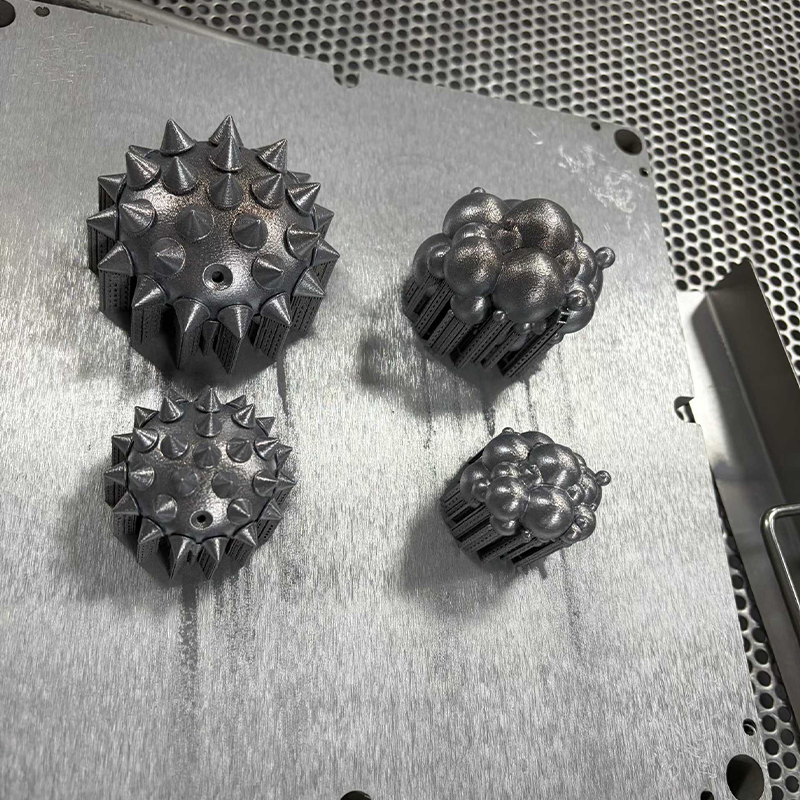
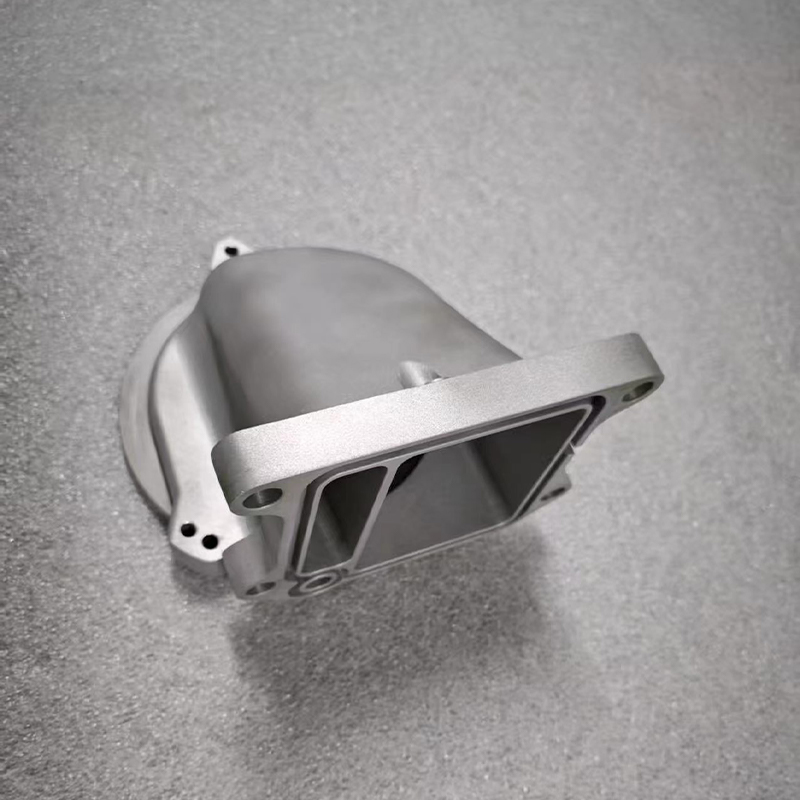
En laser smelter metallpulver fullstendig i en beskyttende atmosfære, og produserer tette deler i aluminium, rustfritt stål og titanlegeringer.
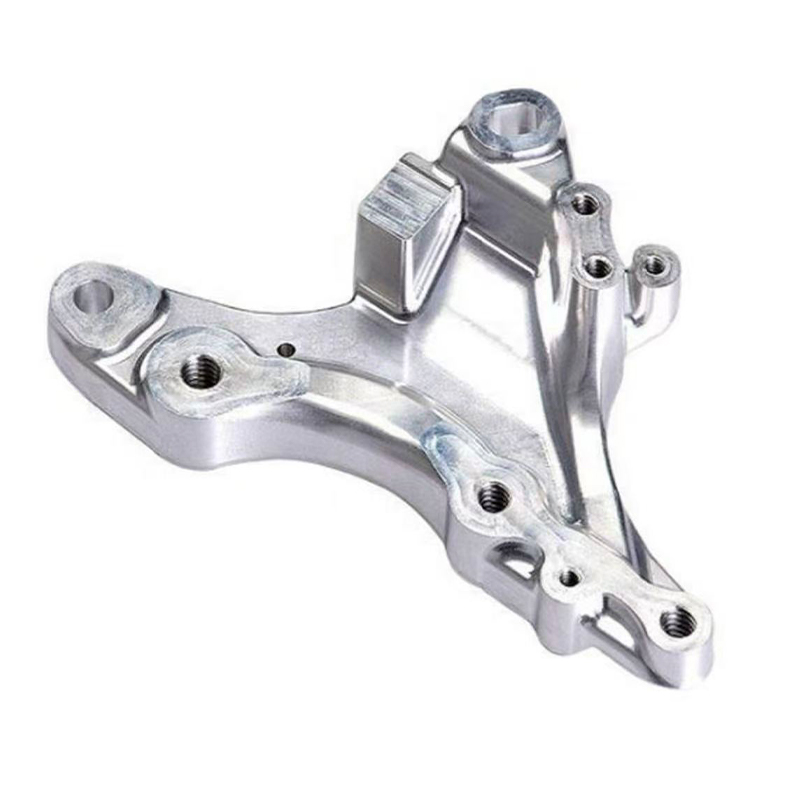
Typiske bruksområder: braketter, manifolder, lette strukturer og varmeeksponerte komponenter.
Se etter: støtter, gjenværende stress og behovet for å bearbeide kritiske ansikter.
-
FDM plast
En oppvarmet dyse legger ned termoplastisk filament. Den passer til store deler og tidligfasemodeller.
Typiske bruksområder: inventar, store mockups og enkle kabinetter.
Se etter: synlige laglinjer og lavere styrke mellom lagene.
Hurtigreferansetabell
| Prosess | Typiske materialer | Best passform | Hovedbegrensning |
|---|---|---|---|
| SLA | Standard, tøff, klar og høytemperaturharpiks | Utseende modeller og fine detaljer | Noen harpikser er sprø; UV-aldring over tid |
| DLP | Fotopolymerharpikser | Små detaljerte deler i partier | Mindre byggeareal |
| SLS | PA12 nylon og fylt nylon | Funksjonelle deler, kompleks geometri | Kornete som bygget overflate |
| SLM | AlSi10Mg aluminium, 316L rustfritt stål, titanlegering | Sterke, lette, varmebestandige deler | Støtter, avlastning, etterarbeid |
| FDM | ABS, PETG, PC og lignende termoplast | Store modeller og inventar | Laglinjer, retningsstyrke |
Mange kjøpere ber om en enkelt tilpasset 3D-utskriftstjeneste og forventer ett svar. I virkeligheten kombinerer en erfaren 3D-utskriftsleverandør ofte ruter i ett prosjekt. Et belysningskabinett kan være trykt i SLA-harpiks for det synlige skallet, i SLS-nylon for den interne braketten, og senere reprodusert i små partier gjennom silikonformer når designet er frosset. Å tenke i ruter i stedet for i en enkelt maskin gir deg flere alternativer og færre overraskelser.
Tabellen nedenfor sammenligner de fem rutene på fem kvaliteter som kjøpere henter oftest. Mørkere celler betyr et sterkere resultat i forhold til de andre fire rutene, så les det som en rangering i stedet for en måling.
Varmekartet viser hvorfor ingen enkelt prosess vinner hver kategori. SLA og DLP leder på detaljer og overflatefinish, derfor er de det vanlige utgangspunktet for utseendemodeller og mastermønstre som senere skal males eller kopieres i silikon. SLS nylon og SLM metall fører til styrke, og SLM legger til den høyeste varmemotstanden, noe som betyr noe for braketter og komponenter nær motorer eller eksosveier.
FDM rangerer høyest på byggestørrelse, så det er fortsatt nyttig for store armaturer og tidlige modeller der overflatekvaliteten er sekundær. For en produsent som tilbyr harpiks-, nylon- og metalltrykk sammen med maskinering og maling, blir denne typen bord en praktisk rutingguide: hver del sendes til prosessen som passer til hovedkravet, og de resterende hullene lukkes med etterbehandling. Hvis din del trenger to eller tre av disse egenskapene samtidig, forvent en kombinert rute i stedet for en enkelt skriver.
Hver prosess er sterkest i et annet område, så match den som dekker ditt primære krav og lukk resten med etterbehandling.
Hvordan industrielle 3D-utskriftstjenester fungerer fra fil til ferdig del
Å forstå arbeidsflyten hjelper deg å forutsi hvor forsinkelser og kvalitetsproblemer kommer fra. De fleste industrielle 3D-utskriftstjenester følger de samme seks trinnene, selv om maskinene er forskjellige.
- Filgjennomgang. Ingeniøren sjekker din STEP, STL eller lignende 3D-modell for tynne vegger, lukkede hulrom, manglende flater og enheter. En god anmeldelse rapporterer problemer før utskrift, ikke etter.
- Prosess- og orienteringsvalg. Delen er tildelt en prosess og en byggeorientering. Orientering påvirker overflatekvalitet, styrkeretning, antall støtter og utskriftstiden.
- Utskrift. Maskinen bygger delen lag for lag. Lagtykkelsen varierer vanligvis fra omtrent 0,025 mm på maskiner med finharpiks til 0,2 mm eller mer på FDM-utstyr.
- Rengjøring og fjerning av støtte. Harpiksdeler vaskes og UV-etterherdes. Nylondeler er pulverisert. Metallldeler varmebehandles om nødvendig og kuttes fra byggeplaten, og støtter fjernes.
- Etterbehandling og etterbehandling. Sliping, blåsing, farging, grunning, maling, banking av tråder eller bearbeiding av kritiske flater legges i henhold til tegningen.
- Inspeksjon og pakking. Nøkkeldimensjoner kontrolleres, overflater inspiseres og deler pakkes slik at fine funksjoner ikke blir skadet under transport.
Legg merke til at selve utskriften er bare ett trinn. Kjøpere som bedømmer en leverandør kun etter skriverantall, overser ofte hvor mye av den endelige kvaliteten som kommer fra trinn fire og fem. Vi kommer tilbake til dette i etterbehandlingsdelen.
Designdetaljer som endrer resultatet
Små designbeslutninger avgjør ofte om en trykt del fungerer. Tabellen nedenfor viser startveiledning som mange tjenesteleverandører bruker når de gjennomgår filer. Nøyaktige grenser avhenger av maskinen, materialet og delstørrelsen, så betrakt disse som samtalestarter i stedet for faste regler.
| Designfunksjon | Harpiks (SLA, DLP) | Nylon (SLS) | Metall (SLM) | Plast (FDM) |
|---|---|---|---|---|
| Minimum veggtykkelse | Omtrent 0,6 til 1,0 mm | Omtrent 0,8 til 1,0 mm | Omtrent 0,5 til 1,0 mm | Omtrent 1,0 til 1,5 mm |
| Støtter | Behøves for overheng, kan etterlate kontaktmerker | Ikke nødvendig, pulver støtter delen | Behøves for overheng og varmeregulering | Behøves for bratte overheng |
| Innestengt materiale | Legg til dreneringshull for flytende harpiks | Legg til rømningshull for løst pulver | Legg til rømningshull for løst pulver | Sjelden et problem |
| Tråder og tette boringer | Trykk eller legg til innlegg etter utskrift | Trykk eller legg til innlegg etter utskrift | Maskin etter utskrift | Bruk innsatser for gjentatt montering |
To vaner sparer mest problemer. Merk først hvilke flater som er funksjonelle, for eksempel lagerseter, tetningsflater og sammenfallende flater, slik at leverandøren kan planlegge maskinering eller rømme kun på disse flatene. For det andre, unngå å designe helt lukkede hulrom med mindre du legger til hull for å fjerne pulver eller harpiks; en hul del som ikke kan tømmes vil enten bli avvist eller komme tyngre og svakere enn tiltenkt.
Trykking er ett trinn i en seks-trinns kjede, og designvalg gjort før det første laget avgjør det meste som skjer etter det.
Materialeeer for tilpassede 3D-utskriftstjenester: harpiks, nylon og metall
Materialvalg driver styrke, utseende, varmetoleranse og hvordan delen eldes. En tilpasset 3D-utskriftstjeneste skal være i stand til å forklare hvorfor den anbefaler ett materiale fremfor et annet på en enkel måte, knyttet til brukssaken din. De to kolonnene nedenfor deler alternativene inn i polymerer og metaller.
Polymerer: harpiks, nylon og plast
| Metaller for SLM-utskrift
|
Materialvalg på et øyeblikk
| Material | Typisk bruk | Styrke | Begrensning |
|---|---|---|---|
| Tøff harpiks | Vis modeller, form- og passformsjekker | Fint detail, smooth surface | Kan bli sprø med alderen eller UV |
| PA12 nylon | Snappasninger, hus, kanaler | Slitesterk, god utmattelsesadferd | Absorberer fuktighet sakte |
| AlSi10Mg aluminium | Lysbeslag, kjøleribber | Lav vekt, varmeledningsevne | Trenger stressavlastning, etterbehandling |
| 316L rustfritt stål | Flytende deler, korrosjonsutsatte deler | Korrosjonsbestandighet, seighet | Tyngre, tregere til slutt |
| Titanlegering | Lette konstruksjonsdeler | Styrke-to-weight ratio | Krevende prosess, lengre ledetid |
Spørsmål å avgjøre før du velger et materiale
- Hva er den høyeste temperaturen delen vil se, og hvor lenge?
- Vil den bære last én gang, gjentatte ganger, eller bare holde formen?
- Vil den møte oljer, rengjøringsmidler, vann eller utendørs lys?
- Trenger det å se ut som et ferdig produkt, eller bare passe og fungere?
- Hvor mange deler trenger du nå, og hvor mange senere?
Å svare på disse fem spørsmålene i forespørselen forkorter vanligvis tilbudssløyfen med en hel runde med e-poster, fordi ingeniøren kan anbefale et materiale uten å gjette.
Temperatur, belastning, miljø og utseende er de fire fakta som bestemmer materialet; del dem i din første melding.
Søknader og utvalgspunkter for industrielle og kommersielle 3D-utskriftstjenester
Industrielle 3D-utskriftstjenester dukker opp i nesten alle produksjonssektorer, men grunnene til at folk bruker dem er overraskende konsistente: de trenger en fysisk del raskere enn verktøyet tillater, eller de trenger en form som andre metoder sliter med å lage. De to kolonnene nedenfor forbinder typiske scenarier med punktene som betyr noe når du velger leverandør for hver.
Vanlige applikasjonsscenarier
| Utvalgspunkter å sjekke
|
Storskala 3D-utskriftstjenester
Når kjøpere søker etter 3D-utskriftstjenester i stor skala, mener de vanligvis én av to ting: en enkelt del som overskrider byggevolumet til standardmaskiner, eller mange mellomstore deler som trengs i én batch. Det første tilfellet løses vanligvis ved å dele opp modellen i seksjoner med justeringsfunksjoner som nøkler eller pinner, skrive ut seksjonene, deretter lime og etterbehandle sømmene slik at skjøten forsvinner under maling. Det andre tilfellet løses ved å bygge deler effektivt og ved å velge en prosess, for eksempel SLS nylon, hvor mange deler deler en konstruksjon.
Spør en potensiell leverandør hvordan de håndterer sømmer og flathet på delte deler. Et klart svar, ideelt sett med et eksempelbilde, forteller deg mye mer enn en oppgitt maksimal dimensjon.
Små partier og broproduksjon
En annen økende bruk er broproduksjon, hvor trykte eller støpte deler fyller gapet mellom prototype og masseproduksjon. Hvis sprøytestøpeformen din vil ta åtte til tolv uker å bygge, kan en kommersiell leverandør av 3D-utskriftstjenester holde pilotlinjen, feltforsøkene eller tidlige kundeordrer i bevegelse. For utseendedeler tar replikering av silikonform ofte over når et hovedmønster er godkjent, fordi en enkelt form kan produsere et lite parti med konsistente kopier. Ved å velge en leverandør som tilbyr både utskrift og replikering unngår du å overføre filer og tegninger mellom bedrifter.
Velg en leverandør etter hvor godt den støtter ditt neste trinn, ikke bare den nåværende prototypen.
Detaljert sammenligning av 3D-utskriftstjenester, CNC-maskinering og replikering av silikonform
Mange prosjekter trenger ikke 3D-printing i det hele tatt, og en ærlig leverandør vil fortelle deg det. Tabellen sammenligner de tre vanligste rutene for prototyper og små batcher, slik at du kan se hvor hver enkelt passer.
| Faktor | 3D-utskrift | CNC maskinering | Replikering av silikonform |
|---|---|---|---|
| Typisk mengde | Ett til noen få dusin | Ett til flere hundre | Omtrent 10 til 50 eksemplarer, avhengig av formens levetid |
| Geometri frihet | Svært høye, interne kanaler og gitter mulig | Begrenset av verktøytilgang | Følger mastermønsteret |
| Materialvalg | Harpiks, nylon, metallpulver, termoplast | Bredt utvalg av solide metaller og plast | Polyuretanharpikser som imiterer vanlig plast og gummi |
| Overflate as produced | Lag linjer eller korn til du er ferdig | Verktøymerker, lett å finpusse | Glatt, kopierer masteroverflaten |
| Toleranse | Moderat, prosessavhengig | Tett på maskinerte funksjoner | Moderat, svinn må vurderes |
| Oppstartstid | Rask, uten verktøy | Rask, montering nødvendig | Mester og mugg trengs først |
| Best for | Komplekse former, tidlige iterasjoner | Tett toleranse, styrke, metalldeler | Små partier som ligner hverandre |
Nøyaktighet er den faktoren kjøpere spør mest om, og det er også den som oftest misforstås. Det neste diagrammet viser veiledende arbeidstoleranser for hver utskriftsrute. Vennligst les den som en planleggingshjelp, fordi faktiske resultater avhenger av delstørrelse, geometri, orientering og maskinkalibrering.
Diagrammet viser at harpiksruter sitter i den stramme enden for små funksjoner, og det er derfor de er valgt for koblinger, fine hus og mønstre der passformen betyr noe. SLM-metall faller i et lignende bånd for små deler, men tallene gjelder for funksjoner som er trykt, og kritiske boringer eller paringsflater bearbeides normalt etterpå for å nå strammere grenser.
SLS-nylon og FDM viser bredere verdier fordi pulverkrymping, termisk oppførsel og lagavsetning gir variasjon, spesielt på lange eller tynne deler. For en leverandør som også driver CNC-maskinering, er denne forskjellen enkel å håndtere: den trykte kroppen gir geometrien, og en kort maskineringsoperasjon fullfører de få funksjonene som trenger strengere kontroll. Når du sender en tegning, marker hvilke dimensjoner som er kritiske og hvilke som kun er referanse, siden dette lar ingeniøren gjøre innsats der det teller.
Totalt sett er den praktiske regelen enkel. Bruk utskrift når formkompleksitet eller hastighet er hovedbegrensningen, maskinering når toleranse eller materiale er det, og silikonreplikering når du trenger flere like deler fra én godkjent master.
Skriv ut for form, maskin for toleranse, repliker for små partier, og kombiner dem når en del trenger mer enn én styrke.
Etterbehandling og overflatebehandling: Hvor ledetiden virkelig går
Nye kjøpere blir ofte overrasket over at en del som skrives ut over natten kan ta flere dager å levere. Årsaken er at etterbehandling, ikke utskrift, har en tendens til å ta den største delen av planen for utseendedeler. Når du forstår dette tidlig, kan du planlegge realistiske milepæler og unngå press i siste liten.
Typiske etterbehandlingsruter etter prosess
- Harpiks deler: støttefjerning, sliping, sparkel ved behov, grunning, fargemaling og klarlakk. Deler som må være gjennomsiktige, er polert og belagt i stedet for malt.
- Nylon deler: perleblåsing for en ensartet matt tekstur, farging for jevn farge og damp- eller rulleutjevning når en jevnere overflate er nødvendig.
- Metalldeler: spenningsavlastning, fjerning fra byggeplaten, fjerning av støtte, maskinering av kritiske flater, sprengning eller polering, og valgfri anodisering eller passivering.
- FDM deler: sliping, fylling og maling for utseende, eller acetonfrie utjevningsmetoder tilpasset materialet.
Diagrammet nedenfor viser en veiledende fordeling av ledetid for tre typiske prosjekter. Hver stolpe legger opp til hundre prosent av tidsplanen for den prosjekttypen, og figurene illustrerer vanlige mønstre i stedet for faste regler.
Den visuelle prototypen av harpiks bruker den største delen av planen sin på etterbehandling, fordi sliping, grunning og maling må gjøres i etapper med tørketid mellom dem. Utskriften i seg selv er en beskjeden del, selv om mange kjøpere antar at den dominerer.
Den funksjonelle nylondelen snur bildet: utskrift og pudder tar en større del, mens etterbehandlingen er lettere fordi en sprengt eller farget overflate ofte er akseptabel. For metallbraketten blir rengjøring og etterbehandling, som inkluderer stressavlastning, platefjerning og støttefjerning, den største blokken, og et kort etterbehandlingstrinn følger.
Derfor har en leverandør med maling og maskinering under ett tak en praktisk fordel ved blandede prosjekter. Færre overleveringer reduserer ventetiden mellom trinnene, og det samme teamet kan se hvordan en sluttbeslutning påvirker dimensjoner. Hvis tidsplanen din er stram, spør leverandøren hvilket stadium som sannsynligvis vil være lengst for din spesifikke del, og avgjør deretter om en enklere finish vil dekke behovet ditt.
Planlegg etterbehandling inn i designet
Maling legger til et belegg, ofte noen få hundredeler av en millimeter per strøk, noe som har betydning for snappasninger og tette monteringer. Fortell leverandøren tidlig om en parringsflate skal males, slik at modellen kan justeres eller den overflaten kan maskeres. Det samme gjelder anodisering på aluminium, hvor belegget vokser litt på hver side og kan påvirke små hull og gjenger.
Etterbehandling, ikke trykking, setter ofte leveringsdatoen for utseendedeler, så bestem overflatekravet før du legger inn bestillingen.
Hvordan vurdere en produsent eller leverandør av 3D-utskriftstjenester i Kina
Innkjøp fra en produsent av 3D-utskriftstjenester i Kina gir tilgang til et bredt materialvalg, modne ferdigheter i etterbehandling og responsiv behandlingstid, men kvalitet og kommunikasjon varierer fortsatt mellom leverandørene. Trinnene nedenfor gjør et vagt søk etter 3D-utskriftstjenesteleverandører til en strukturert sammenligning.
Hva du skal sende med en forespørsel
- En 3D-modell i STEP- eller STL-format, med enheter oppgitt
- En 2D-tegning som markerer kritiske dimensjoner, tråder og matchende flater
- Antall nå og forventet mengde senere
- Materialpreferanse eller ytelsen du trenger, for eksempel temperatur og belastning
- Overflatekrav, som rå, sprengt, malt eller polert
- Mål leveringsdato og destinasjon
Hva en dyktig leverandør gjør til gjengjeld
- Svarer med spesifikke spørsmål om funksjon, ikke bare en forespørsel om filen
- Påpeker designrisikoer, som tynne vegger eller fanget pulver, før produksjon
- Forklarer hva som er oppnåelig som trykt og hva som trenger maskinering
- Sender fremdriftsbilder og inspeksjonsresultater for kritiske funksjoner
- Pakker fine og malte deler med beskyttelse egnet for internasjonal frakt
Et eksempel på denne one-stop-tilnærmingen er Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., en OEM- og ODM-leverandør av 3D-utskriftstjenester. Designteamet gjør klientideer om til praktiske produktdesign, og fabrikken trykker i harpiks, nylon og metall, støttet av avansert maskinering. Replikering av silikonform støtter presis produksjon av små partier, og overflatebehandlinger som maling forbedrer det endelige utseendet. Å holde design, utskrift, replikering og etterbehandling på én plattform betyr at det samme teamet følger et prosjekt fra konsept til levert del, noe som reduserer overleveringer og sparer tid.
Mange kjøpere bruker også et enkelt målkort for å sammenligne leverandører. Diagrammet nedenfor viser en eksempelvekting som kjøpere kan tilpasse, basert på typiske innkjøpsprioriteringer for prototyper og små batcharbeid i stedet for noen industristatistikk. Behandle prosentene som et utgangspunkt og flytt dem i henhold til hva prosjektet ditt trenger mest.
Prosess- og materialtilpasning får størst andel fordi en leverandør som mangler riktig teknologi ikke kan gjøre opp for seg med hastighet eller service. Kvalitetskontroll og ledetid med kommunikasjon følger like mye, siden en sen eller usikker leveranse kan være like skadelig for en utviklingsplan som en dimensjonsfeil.
Etterbehandling veier mer enn mange førstegangskjøpere forventer, noe som lenker tilbake til ledetidsdiagrammet: etterbehandlingsevnen påvirker både utseende og leveringsdato. Tekniske tilbakemeldinger får en mindre, men meningsfull andel, og det er ofte den beste prediktoren for hvor smidig prosjektet vil være, fordi en leverandør som stiller gode spørsmål tidlig, unngår vanligvis omarbeid senere.
Du kan justere disse vektene for din egen sak. Et team som bestiller en enkelt metalldel kan øke inspeksjonen, mens et team som forbereder en messeprøve kan øke etterbehandling og kommunikasjon. Uansett vekt, poengsum to eller tre leverandører på samme ark gjør sammenligningen mer objektiv og lettere å forklare for kolleger.
Start med en prøvebestilling
Hvis du jobber med en ny leverandør, er en liten prøvebestilling den mest pålitelige testen. Velg en del som inkluderer egenskapene du bryr deg om, som tynne vegger, tett boring og malt overflate, og bedøm resultatet på dimensjonsnøyaktighet, overflatekvalitet, pakking og hvor tydelig leverandøren kommuniserte. En enkelt prøve lærer deg mer om en partner enn noen brosjyre.
Døm en leverandør etter spørsmålene den stiller og etterbehandlingen den kontrollerer, og bekreft deretter med en liten prøvebestilling.
Vedlikehold og stell av 3D-printede deler
Trykkede deler trenger mindre pleie enn mange forventer, men de riktige vanene forlenger deres levetid, spesielt for harpiks og nylon. Tabellen oppsummerer hovedpunktene etter materiale.
| Material | Anbefalt pleie | Unngå |
|---|---|---|
| Harpiks | Tørk av med en myk klut, oppbevar unna direkte sollys, hold malte overflater fri for løsemidler | Lang utendørs eksponering, plutselig påvirkning under kalde forhold |
| Nylon | Rengjør med mild såpe og vann, tørk grundig, oppbevar på et tørt sted | Langvarig fuktlagring, som kan endre stivhet og størrelse litt |
| Aluminium | Hold tørt, tørk av rester, beskytt maskinerte ansikter med en tynn oljefilm hvis den lagres lenge | Kontakt med salt eller sterke alkaliske rengjøringsmidler |
| Rustfritt stål | Skyll etter eksponering for kjemikalier, rengjør med ikke-slipende pads | Stålull, som kan etterlate partikler som forårsaker rustflekker |
| FDM plast | Holdes unna varmekilder, rengjør med en fuktig klut | Laster som trekker lag fra hverandre, og lagring nær varme overflater |
Noen ekstra vaner hjelper. Inspiser snappasninger og gjengede innlegg med jevne mellomrom, siden gjentatt montering sliter dem først. Hvis en armatur eller jigg brukes daglig, hold en reserve eller en ny revisjon slik at produksjonen ikke stopper når en del slites ut. For malte deler, rør opp spon tidlig for å hindre at fuktighet kryper under belegget. Til slutt noterer du materialet og utskriftsdatoen i tegningsarkivet ditt, slik at en gjentatt bestilling kan matche originalen nøyaktig.
Hold utskrevne deler tørre, rene og vekk fra varme og sterkt sollys, og ha reservedeler til alt som brukes hver dag.
Vanlige spørsmål om 3D-utskriftstjenester
Q1: Hva er 3D-utskriftstjenester og hvem bruker dem?3D-utskrift services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: Hvilken 3D-utskriftsprosess passer til funksjonelle prototyper?SLS nylon er et vanlig valg for funksjonelle prototyper fordi det tilbyr slitesterke, litt fleksible deler og trenger ingen støttestrukturer, noe som tillater snappasninger og bevegelige sammenstillinger. For deler som møter varme eller høyere belastning, vurderes ofte SLM-metall. Dersom prototypen i tillegg skal se ut som et ferdig produkt, kan en leverandør trykke funksjonsversjonen i nylon og den visuelle versjonen i resin. |
Q3: Hvor nøyaktige er industrielle 3D-utskriftstjenester?Nøyaktighet avhenger av prosess, delstørrelse, geometri og orientering. Harpiksprosesser er generelt de mest presise for små funksjoner, mens nylon og FDM viser større variasjon. For trange begrensninger på boringer, gjenger eller sammenfallende flater, trykker leverandørene vanligvis med et lite tilskudd og fullfører disse funksjonene ved å bearbeide eller rømme. Merking av kritiske dimensjoner på tegningen din hjelper ingeniøren med å planlegge dette riktig. |
Q4: Kan en produsent av 3D-utskriftstjenester håndtere store deler?Ja, i de fleste tilfeller. Deler som er større enn et enkelt byggevolum er vanligvis delt inn i seksjoner med justeringsfunksjoner, trykt, limt og ferdig slik at sømmene er skjult. Store mengder mellomstore deler kan settes sammen i ett bygg. Be leverandøren om bilder av lignende delte eller store deler, og bekreft hvordan de kontrollerer flathet og sømkvalitet. |
Q5: Hvor lang tid tar vanligvis 3D-utskriftstjenester?Enkle harpiks- eller nylondeler kan ofte være klare i løpet av få arbeidsdager, mens malte deler og metalldeler tar lengre tid på grunn av etterbehandling og varmebehandling. Tidsplanen avhenger av delstørrelse, mengde, materiale og overflatebehov. Spør leverandøren din hvilken fase som sannsynligvis vil ta lengst for din del, og om en enklere finish kan forkorte den. |
Spørsmål 6: Hvordan velger jeg mellom 3D-utskrift, CNC-maskinering og replikering av silikonform?Velg 3D-utskrift når formkompleksiteten eller hastigheten betyr mest, CNC-bearbeiding når det kreves tett toleranse eller et spesifikt solid materiale, og replikering av silikonform når du trenger flere konsistente look-alike-deler fra én godkjent master. Mange prosjekter bruker mer enn én rute. En leverandør som tilbyr alle tre, sammen med maling og etterbehandling, kan anbefale kombinasjonen som passer din tegning og mengde. |
-
 Dekal og silketrykk
-
 PAHT+CF høytemperatur nylon karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
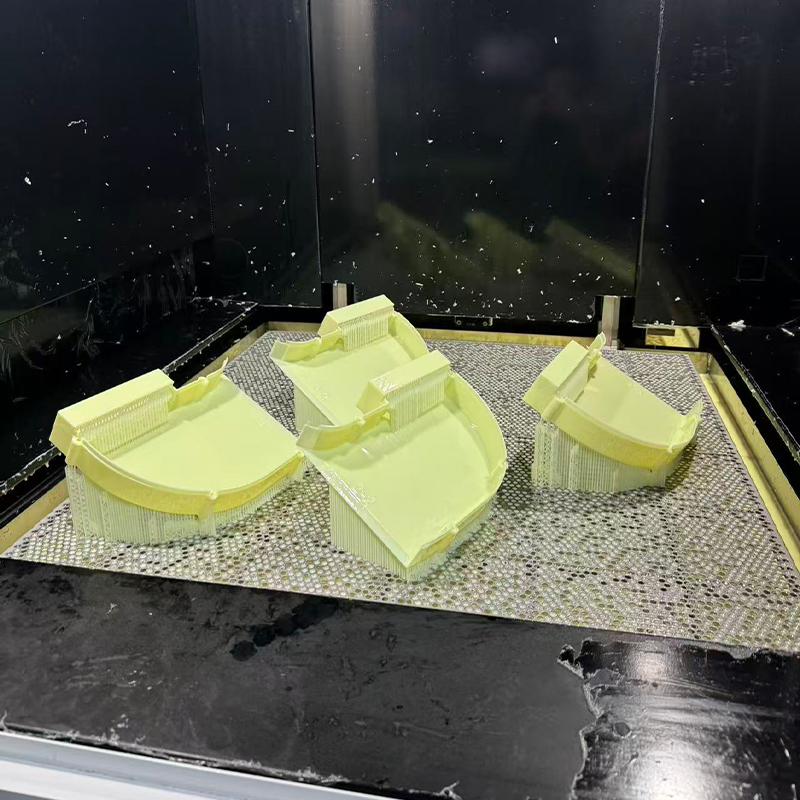 Gul ABS-lignende harpiks 3D-utskriftstjeneste
-
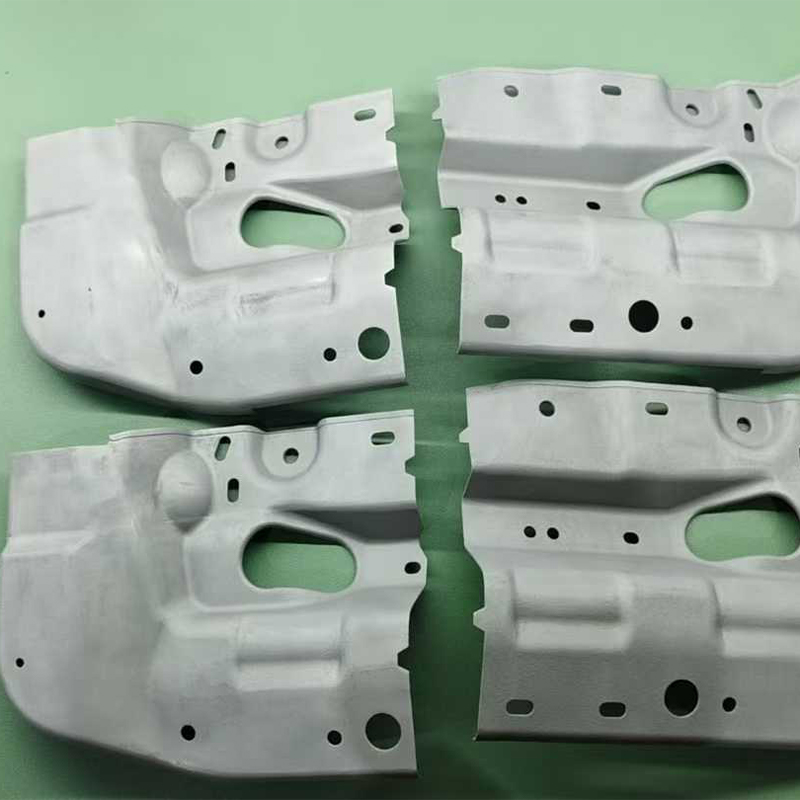 Aluminiumslegering AlSi10Mg 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
