


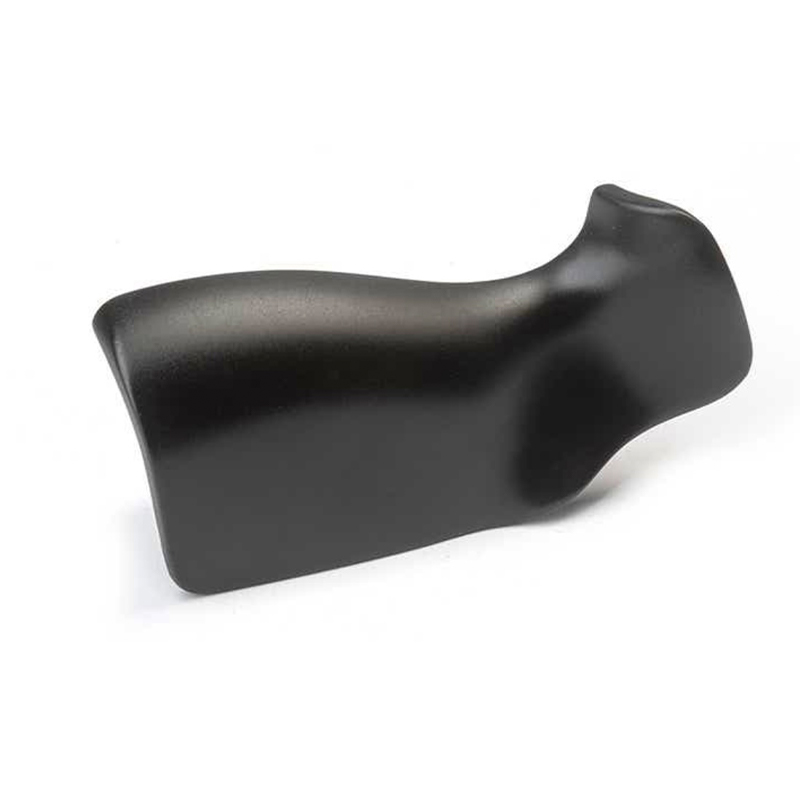
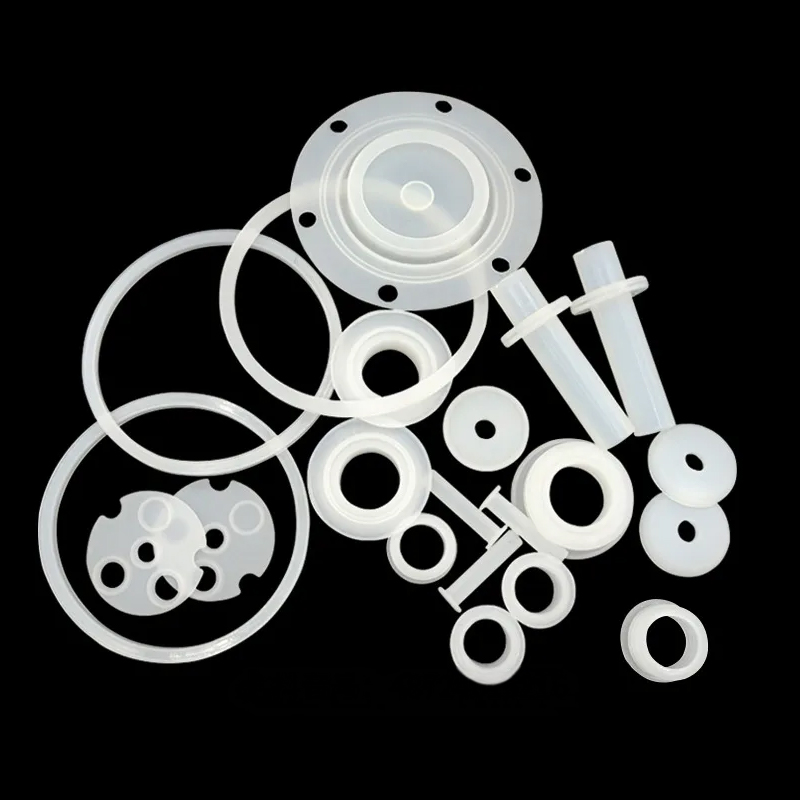
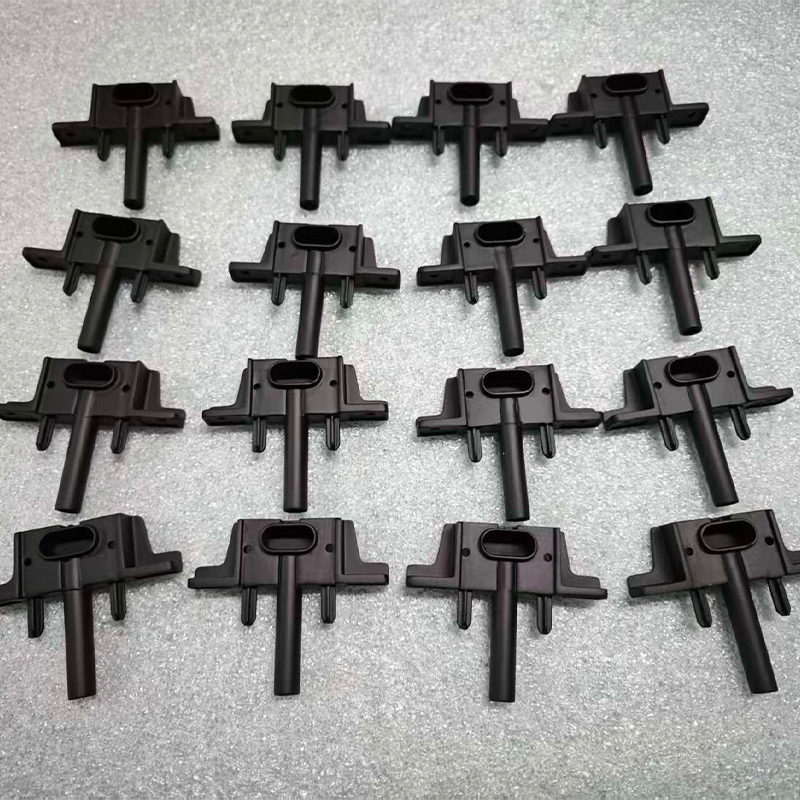
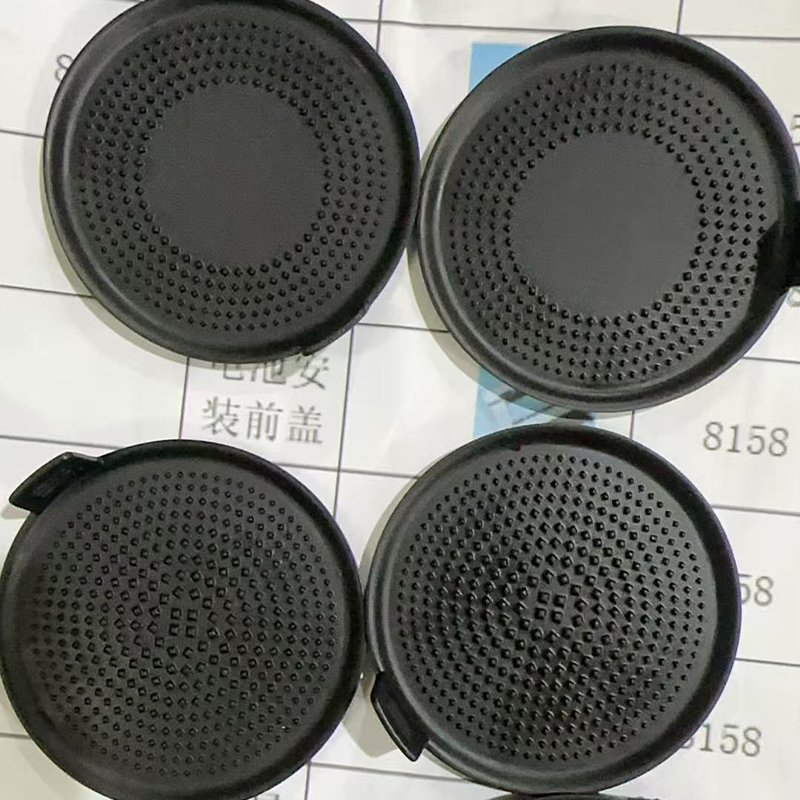


CNC Maskineringstjenester Produsent for metall- og plastdeler
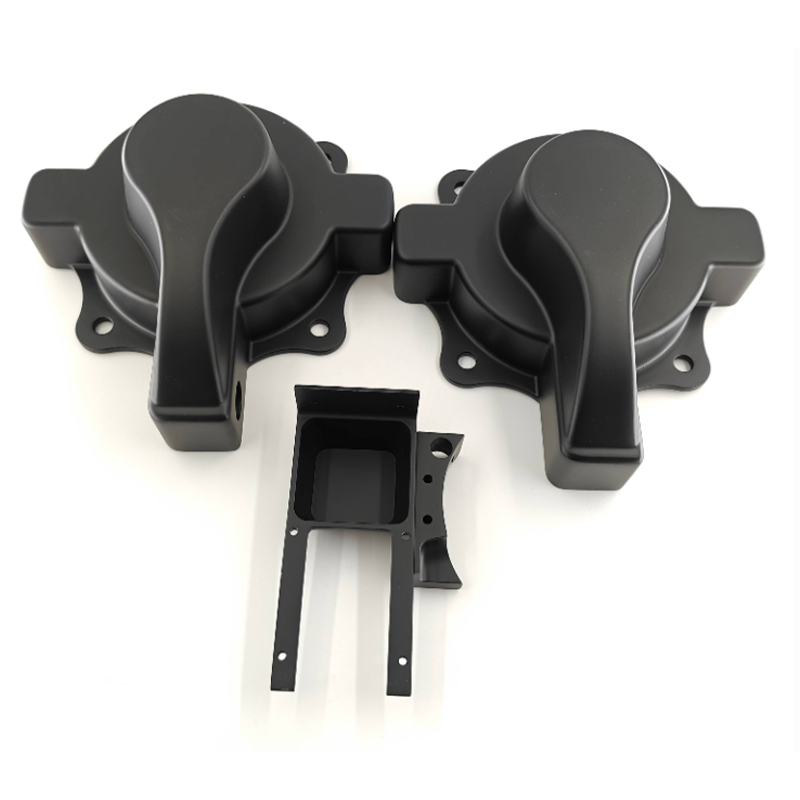
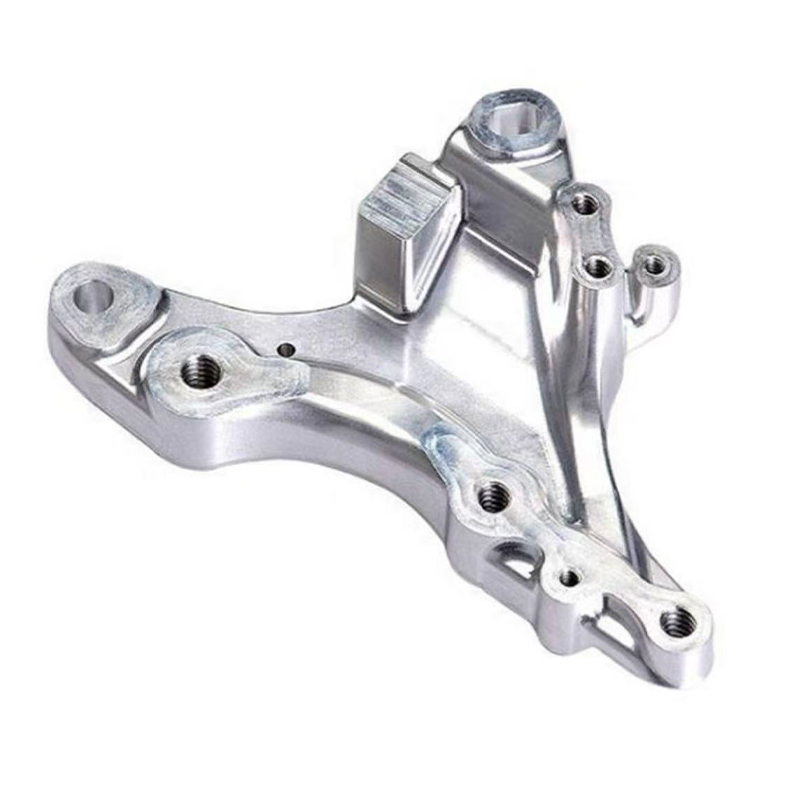
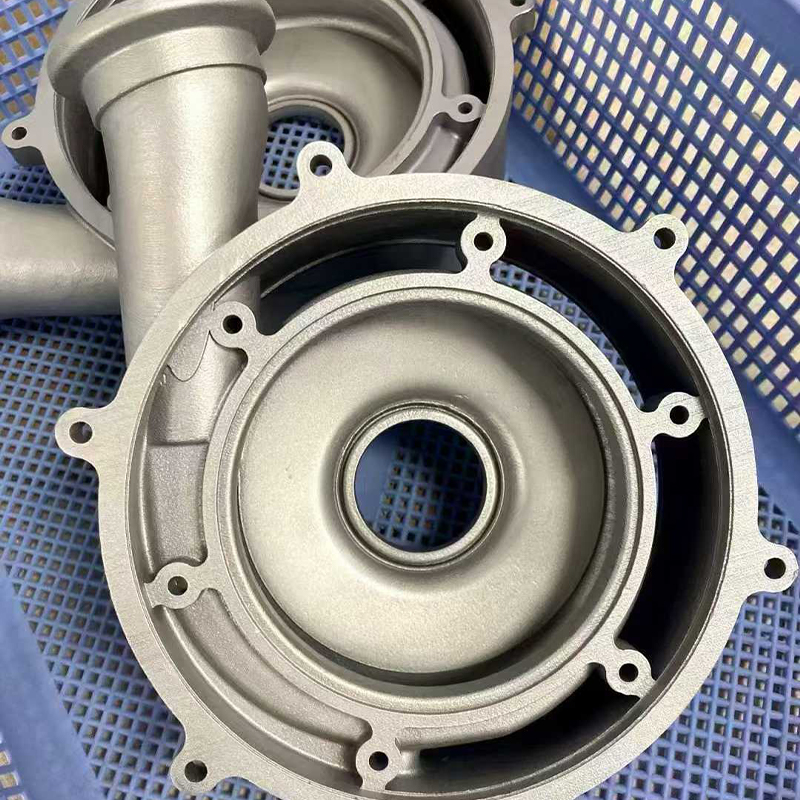
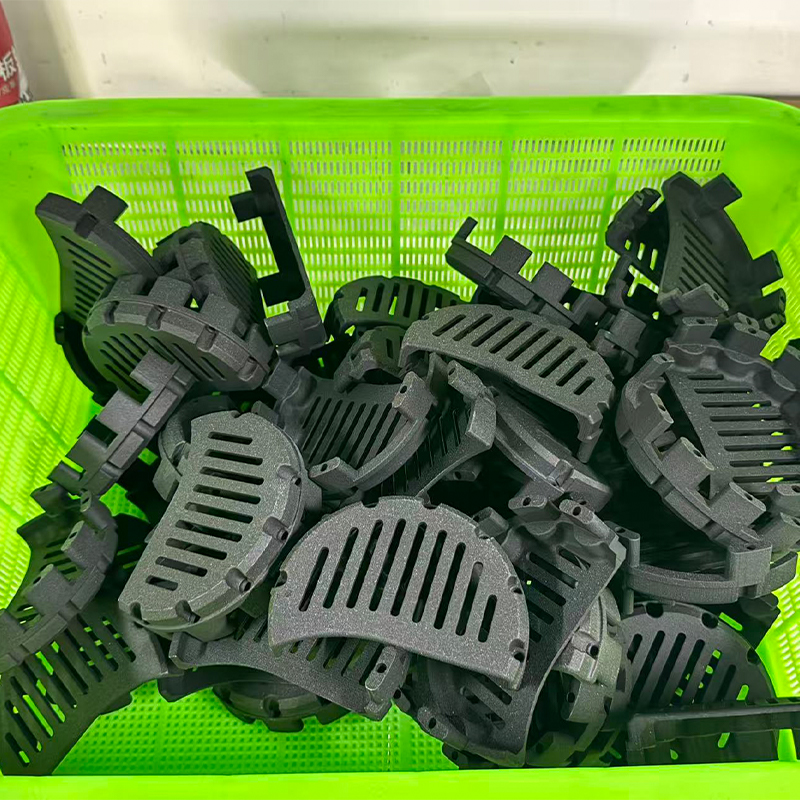
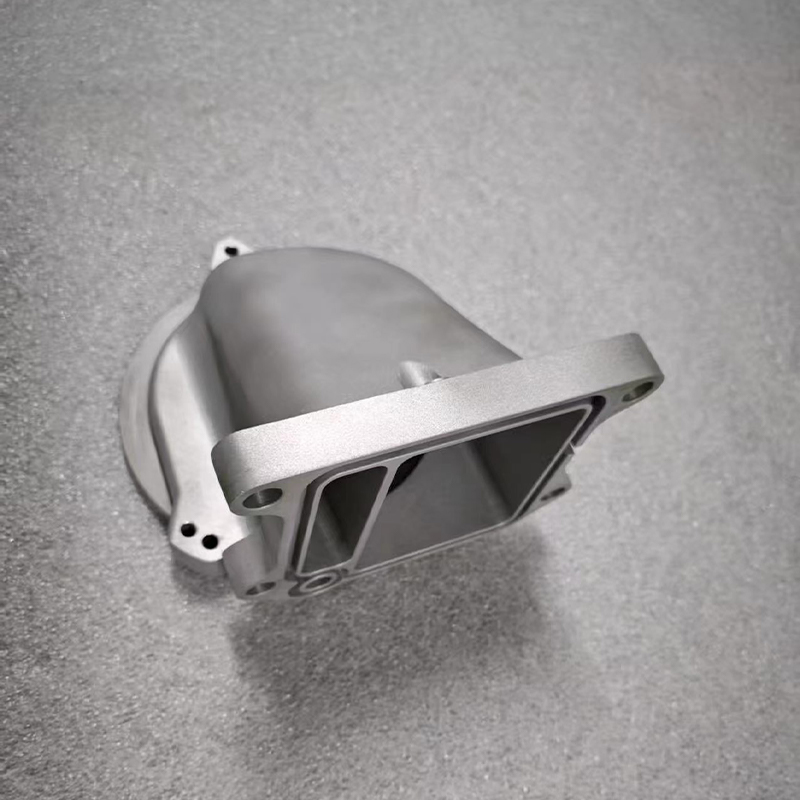
Zhejiang Jiaheng Intelligent Utstyr Manufacturing Co., Ltd. er et Kina CNC maskineringstjenester produsent produsere funksjons- og utseendedeler på høyhastighets portalfresemaskiner, 3–5 akse maskineringssentre og CNC dreiebenker. Vi bearbeider aluminiumslegeringer, rustfritt stål, legert stål, kobberlegeringer og mer enn 30 ingeniørplaster, fra enkeltprototyper til repeterende små batcher.
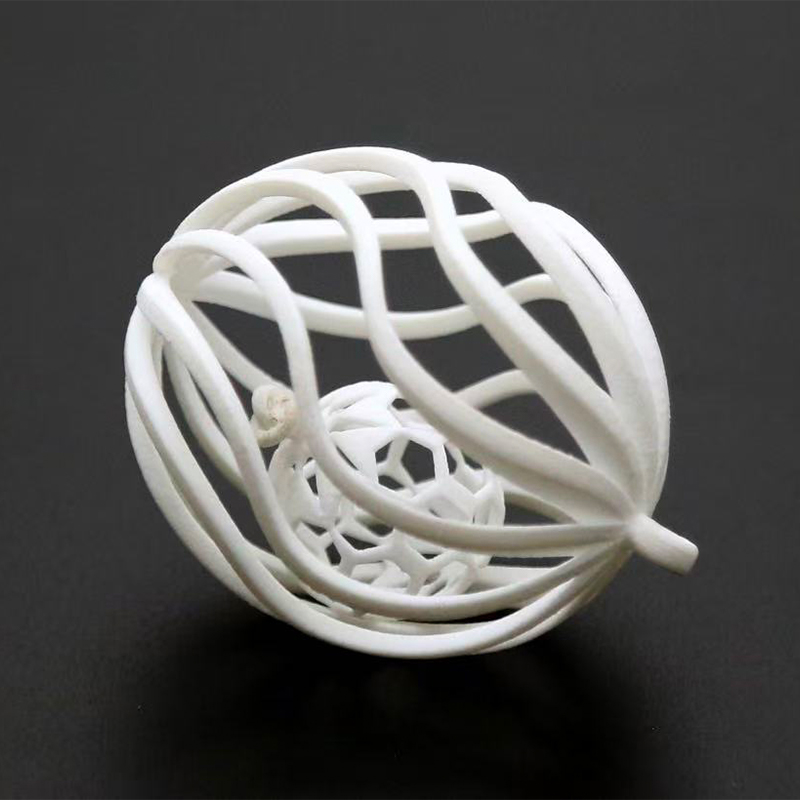
Vår CNC maskineringstjenester sitte inne i én integrert plattform med 3D-utskrift, vakuumstøping og overflatebehandling, slik at en del kan gå fra råvare til en ferdig, belagt komponent uten å forlate produksjonsbasen vår i Pinghu, Zhejiang.
Vårt CNC-bearbeidingsområde
Tre maskineringsruter dekker det meste av prototype- og lavvolumsproduksjonsarbeid. Hver rute er sitert fra samme tegnesett og kan kombineres på én ordre når et prosjekt inneholder både roterende og prismatiske deler.
| Service | Equipment | Typiske deler | Toleranseposisjon |
|---|---|---|---|
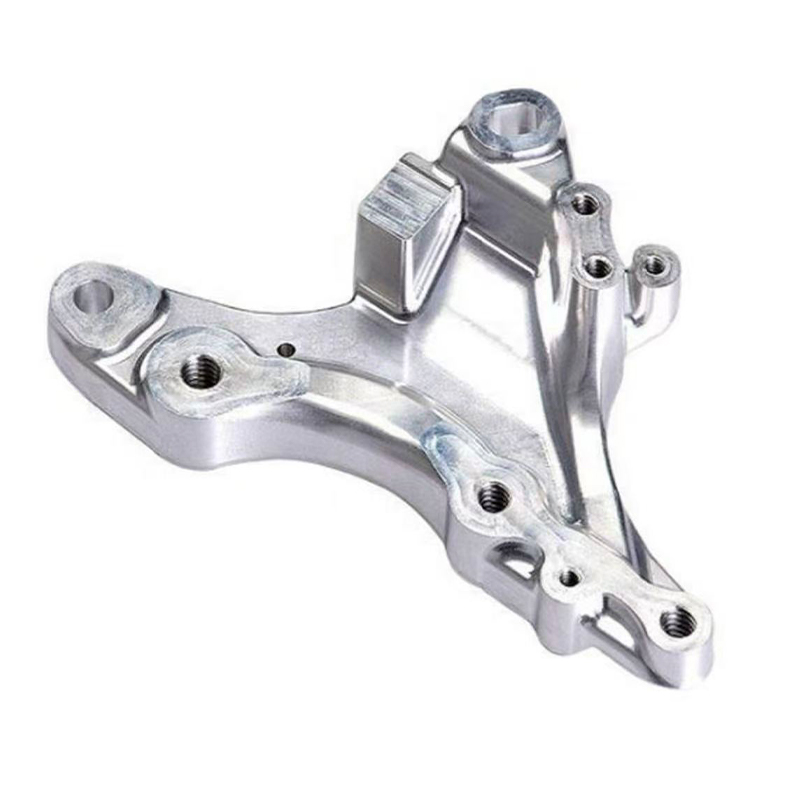
| CNC-freseservice | 3, 4 og 5 akse maskineringssentre | Varmeavlederhus, kabinetter for medisinsk utstyr, forminnsatser, isolasjonskomponenter | Opptil 0,1 mm |
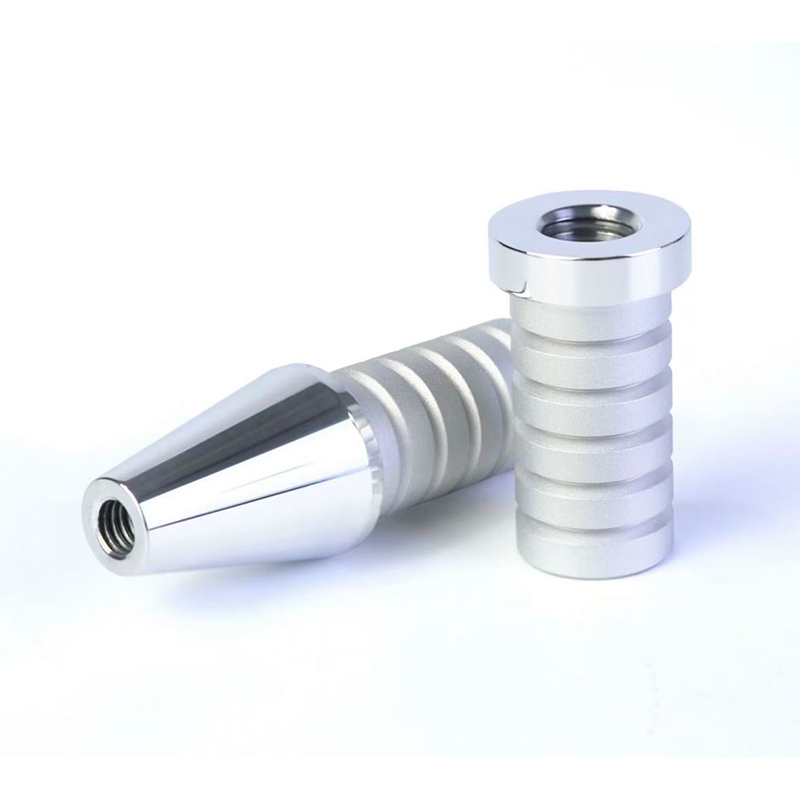
| CNC-dreieservice | CNC dreiebenker | Motorrotoraksler, hydrauliske beslag, kateterkoblinger, tetninger, rørskjøter | Kontrollert diameter og rundhet |
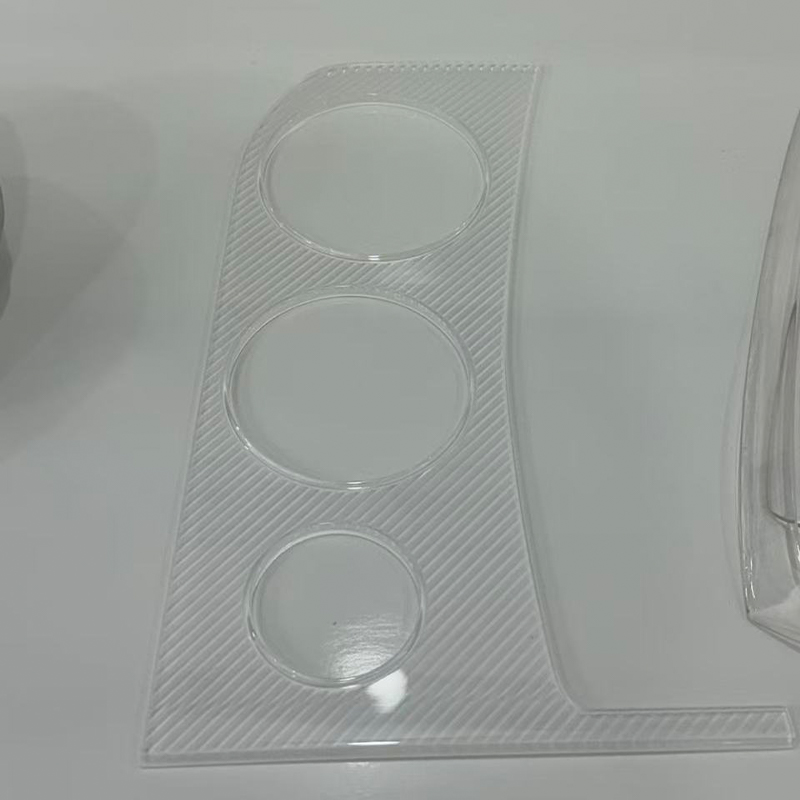
| Presisjons CNC-fresetjeneste | Høyhastighets portalgraverings- og fresemaskiner, arbeidsområde opptil 2 × 1 m | Dekorative former for biler, teksturmestere, navneskilt, lyslederplater | Enkeltoppsett i stort format |
Materialdekning og utvalg
Materialvalg styrer verktøybane, skjæreparametere og etterbehandlingssekvens. Vi har lager- og prosesserfaring på tvers av fire materialsystemer, og vi bekrefter karakteren før programmering i stedet for å erstatte ved maskinen.
- Aluminiumslegeringer: 6061, 5052, 2A12 og 7075 for hus, braketter og strukturelle prototyper.
- Rustfritt stål: 303, 304, 316, 316L, 420, 430, 17-4PH og 301 for korrosjonsbestandige og medisinske tilstøtende deler.
- Legert stål: Q235 (A3), 45#, Cr12, 3Cr13, GCr15, 40Cr, 65Mn og SKD11 for slitasje og bærende komponenter.
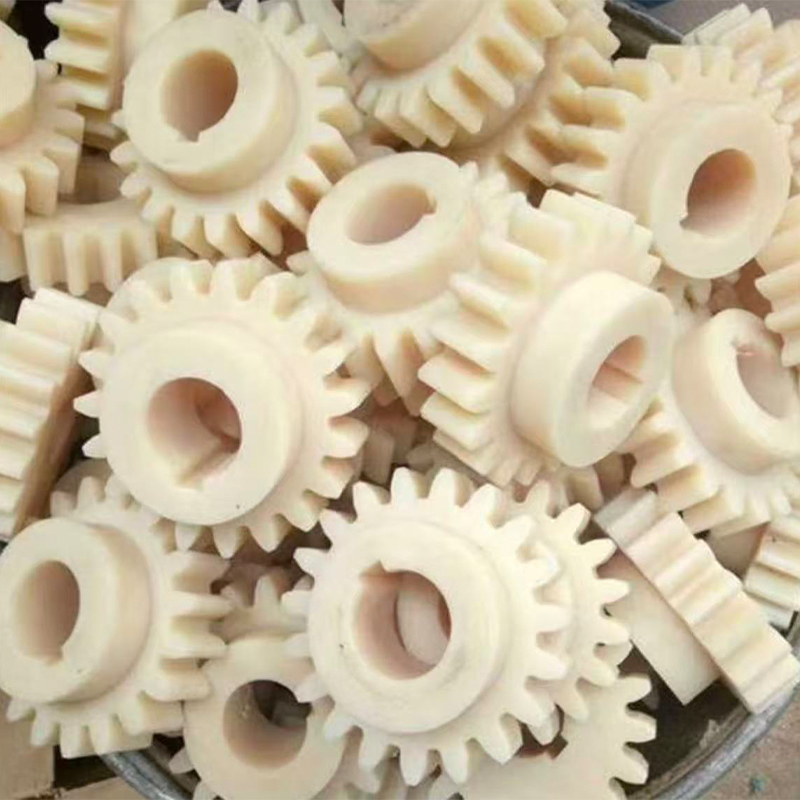
- Teknisk plast: ABS, PTFE, POM, bakelitt, PMMA, PPS, PU, PC, PEEK, PP, PVC, FR4, HDPE, LDPE og PA6 - over 30 kvaliteter totalt.
Der en del må kombinere styrke, korrosjonsbestandighet eller selvsmøring, tilpasser vi plast- eller metallkvaliteten til arbeidstilstanden og merker avveiningen mellom bearbeidbarhet, overflatefinish og kostnad i forslaget.
Applikasjon passer på tvers av bransjer
Vårt maskineringsarbeid støtter bilindustrien, forbrukerelektronikk, UAV og eVTOL, robotikk og generell industrielt utstyrsutvikling. Det vanlige kravet er en del hvis passform, overflatetekstur og mekaniske ytelse nærmer seg endelige masseproduksjonsstandarder.
Automotive
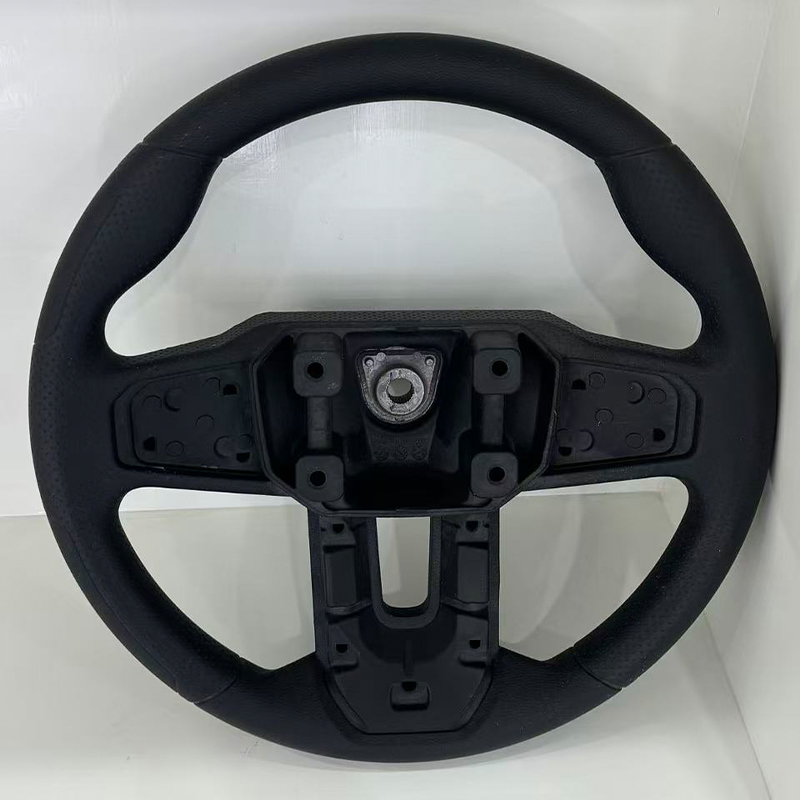
Dekorative støpeformer, interiørtrimprototyper og lette strukturelle deler for programmer for nye energikjøretøyer.
Forbrukerelektronikk
Hodetelefoner og bærbare deksler, apparatkomponenter og utseendedeler som krever tett passform og rene overflater.
UAV og eVTOL
Integrerte komplekse deler og lette komponenter som reduserer antall deler og monteringsvekt.
Robotikk
Skjøter, koblingsstenger og endeeffektorer der vektreduksjon og repeterbar geometri betyr noe.
Spesifikasjonens betydning og driftsgrenser
Maskineringstoleranse er oppgitt mot funksjonen som styrer montering, ikke som en teppefigur for hele delen. Vårt fleraksearbeid har en maksimal maskineringstoleranse på 0,1–0,15 mm, som er båndet vi siterer for komplekse overflater, underskjæringer og flerflatefunksjoner fullført i ett oppsett.
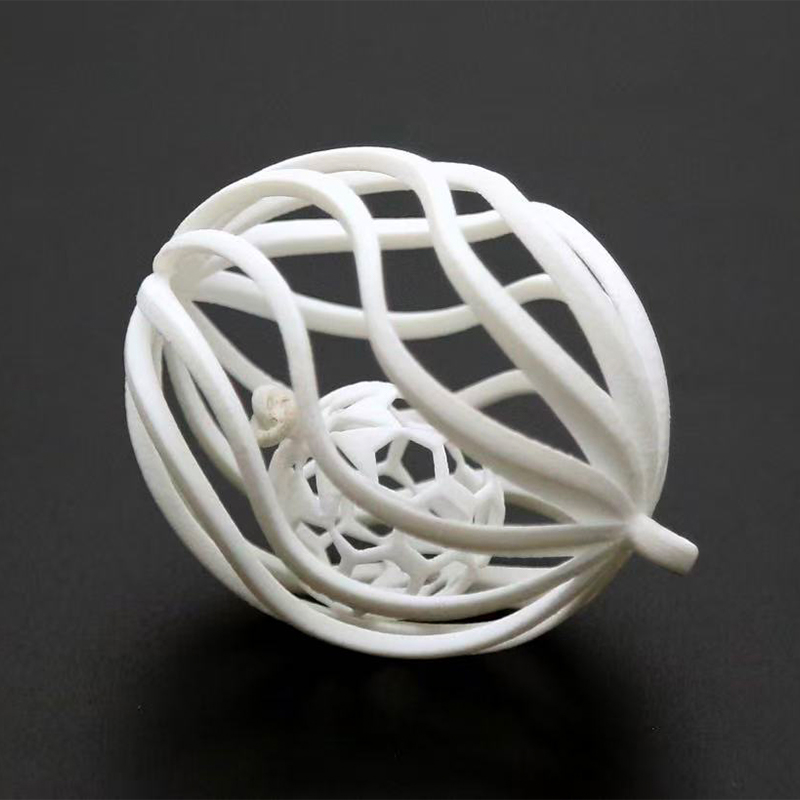
- Flerakset sammenkobling tillater ett-trinns støping av komplekse strukturer og uregelmessige overflater, noe som reduserer gjenmonteringsfeil.
- Overflatekvalitet settes av etterbehandlingsruten - som maskinert, sandblåst, polert eller belagt - og avtales før programmering.
- Veggtykkelse og funksjonsstørrelse vurderes mot det valgte materialet, siden tynne plastvegger og dype metalllommer oppfører seg annerledes under skjærebelastning.
- Tråder, boringer og parrende ansikter kalles opp på tegningen slik at inspeksjonsplanen kan verifisere dem direkte.
Konfigurasjonsalternativer og etterbehandlingsintegrasjon
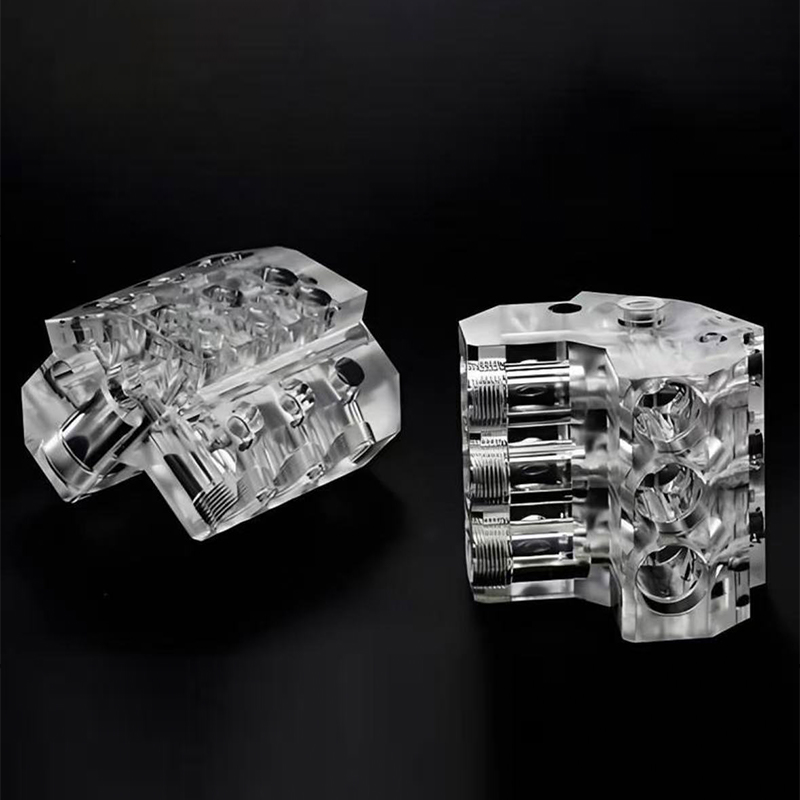
Hver ordre konfigureres fra tegningen, batch-antallet og kosmetikkbehovet. Maskinbearbeidede deler kan fortsette direkte inn i våre overflatebehandlingstjenester for mykt eller hardt belegg, lasergravering, dekal- og silketrykk, galvanisering og anodisering, matt eller blank maling, behandling av transparente deler og sliping, polering og sandblåsing.
Når et prosjekt trenger et lite parti med nær-produksjonsdeler i stedet for maskinerte enheter, kan vi bruke en maskinert eller trykt master til å bygge silikonverktøy og produsere deler gjennom Vacuum Casting Services. Dette beholder den samme geometrien og ferdigspråket på tvers av prototypen og pre-produksjonsstadiene.
Kvalitetskontroll og aksept
Vi kjører full-prosessinspeksjon: råvareinngående sjekk, prøvetaking under produksjon under produksjon, og dimensjonsverifisering av ferdige produkter. Hvert skreddersydde arbeidsstykke inspiseres mot sin dimensjonelle toleranse og utseendestandard før det frigjøres.
- Råvarer testes før lagring for å redusere kvalitetsrisiko ved kilden.
- Periodisk prøvetaking under maskinering stabiliserer presisjon over en batch.
- Endelig forsendelsessjekk dekker dimensjoner og utseende; kun kvalifiserte varer leveres.
- Prosjektsoning, taushetsplikt for ansatte og et isolert internt nettverk beskytter tegninger, modeller og produktdata.
Informasjon vi bruker for å konfigurere løsningen din
Vi utarbeider en konfigurasjon og tilbud fra arbeidspunkt, materiale og produksjonsmål. Følgende input lar oss bekrefte prosessrute, toleranse, etterbehandling og batchplan uten en andre runde med spørsmål.
| Inndata | Hva det bestemmer |
|---|---|
| 3D-modell og 2D-tegning | Funksjonsgeometri, datumskjema, kritiske dimensjoner og inspeksjonsplan |
| Materialkvalitet og tilstand | Verktøybane, skjæreparametere, varmebehandling og etterbehandlingskompatibilitet |
| Mengde og gjentatt etterspørsel | Maskinering versus silikonreplikering, fixturplanlegging og batchplanlegging |
| Krav til toleranse og passform | Maskinvalg, oppsetttelling og målemetode |
| Overflate og fargestandard | Etterbehandlingssekvens, teksturreferanse og utseendeaksept |
| Sammenstilling og grensesnitt kontekst | Parringsklaringer, innsats- og gjengekrav, emballasjeomfang |
Prosjektstøtte, dokumentasjon og servicevennlighet
Designteamet vårt gjennomgår modellen tidlig og returnerer optimaliseringsforslag som reduserer påfølgende produksjonskostnader, og holder deretter teknisk kommunikasjon åpen under behandlingen slik at detaljene kan justeres fleksibelt. Etter levering følger vi opp produktbruk og reproduksjonskrav.
Deler pakkes for å beskytte maskinerte overflater og ferdigbelegg, og leveringsomfanget bekreftes med bestillingen. Der en del skal repareres eller skiftes ut i felten, beholder vi maskineringsdataene slik at gjentatte enheter samsvarer med den opprinnelige geometrien.
Ofte stilte spørsmål
Hvilken toleranse kan Jiaheng holde på CNC-maskinerte deler?
Vår fleraksebearbeiding har en maksimal bearbeidingstoleranse på 0,1–0,15 mm, som er båndet vi siterer for komplekse overflater, underskjæringer og flerflatefunksjoner fullført i ett oppsett. Strangere eller løsere krav vurderes funksjon for funksjon opp mot materialet og geometrien.
Hvilke materialer bearbeider du?
Vi behandler aluminiumslegeringer 6061, 5052, 2A12 og 7075; rustfritt stål 303, 304, 316, 316L, 420, 430, 17-4PH og 301; legert stål inkludert Q235, 45#, Cr12, 3Cr13, GCr15, 40Cr, 65Mn og SKD11; kobberlegeringer; og mer enn 30 ingeniørplaster som ABS, POM, PEEK, PC, PTFE, PA6 og FR4.
Kan du produsere både prototyper og små produksjonspartier?
Ja. Vi aksepterer tilpassede bestillinger av alle batchstørrelser. Enkeltprototyper kjører på det samme utstyret som gjentatte batcher, og når mengdene rettferdiggjør det, kan vi flytte geometrien til silikonverktøy gjennom vår vakuumstøpingsrute for å holde kostnadene og finishen konsekvente.
Hvordan håndteres overflatebehandling etter maskinering?
Maskinerte deler fortsetter inn i vår overflatebehandlingslinje for belegg, anodisering, galvanisering, lasergravering, trykking, maling og polering. Etterbehandlingssekvensen avtales med bestillingen, slik at utseendeaksept er definert før produksjonen starter.
Hvordan beskytter du våre tegninger og produktdata?
Prosjekter kjøres i sonede, lukkede verksteder, alle ansatte signerer taushetserklæringer, og tegningsfiler holdes på et isolert internt nettverk som forhindrer uautorisert ekstern overføring.
Hva trenger du for å sitere et CNC-maskinprosjekt?
Send 3D-modell og 2D-tegning, materialkvalitet, mengde, toleranse- og passformkrav, overflate- og fargestandard, og eventuell monteringskontekst. Vi bekrefter prosessruten, etterbehandlingen og batchplanen fra disse inngangene og returnerer en konfigurasjon med tilbudet.


