




DLP Resin 3D-utskriftstjeneste Produsent
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er et Kina DLP-harpiks 3D-utskriftstjenesteprodusent og OEM/ODM fabrikk. Vår DLP Resin 3D Printing Service bruker full-lags eksponering for å bygge harpiksdeler med høye byggehastigheter og ekstremt fine teksturdetaljer, og den sitter inne i vår bredere one-stop-plattform som dekker 3D-utskrift, CNC-maskinering, vakuumstøping og overflatebehandling.
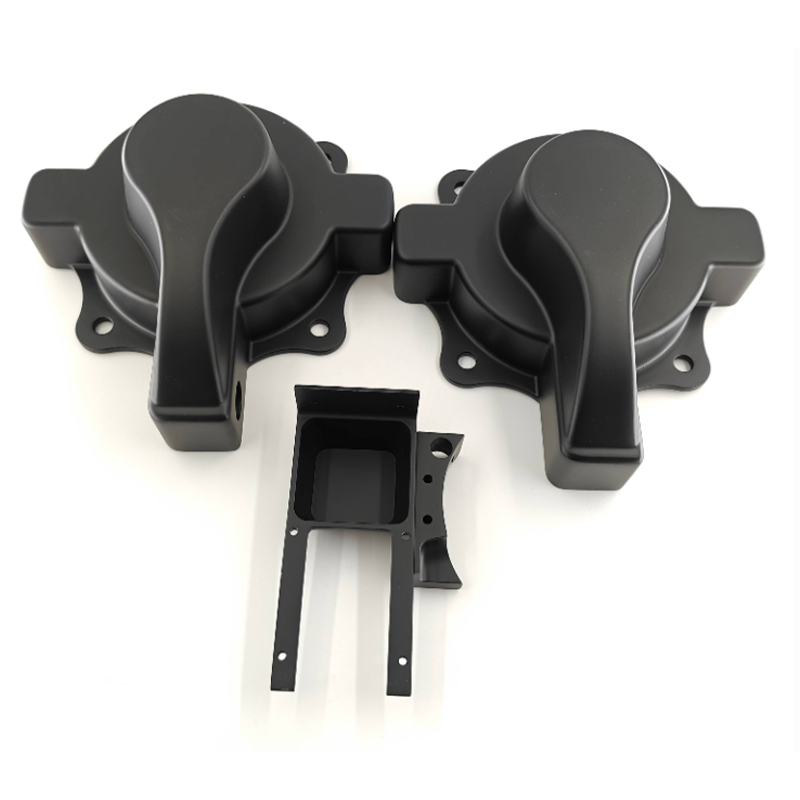
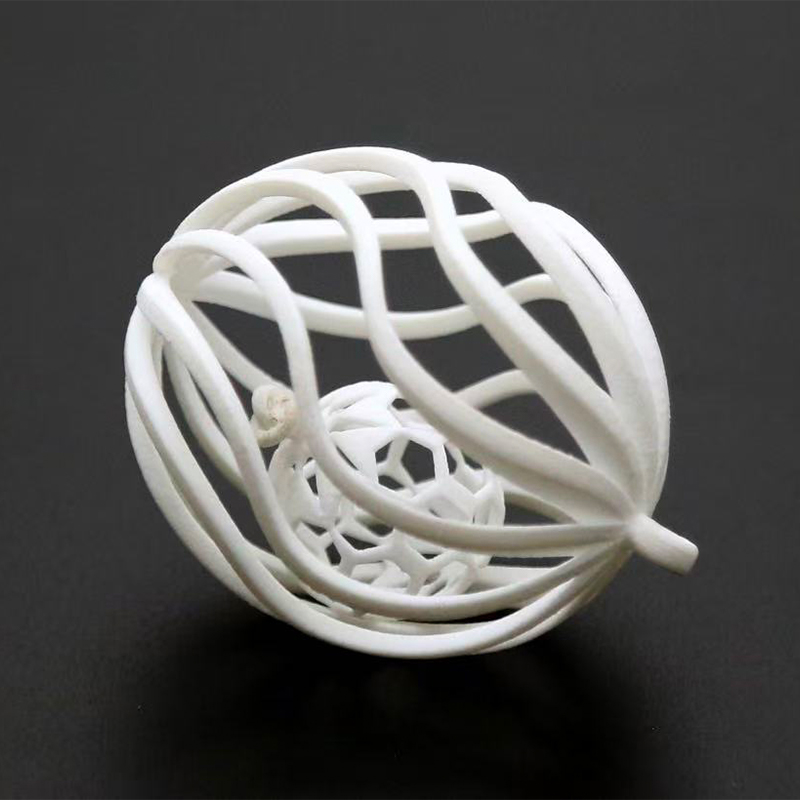
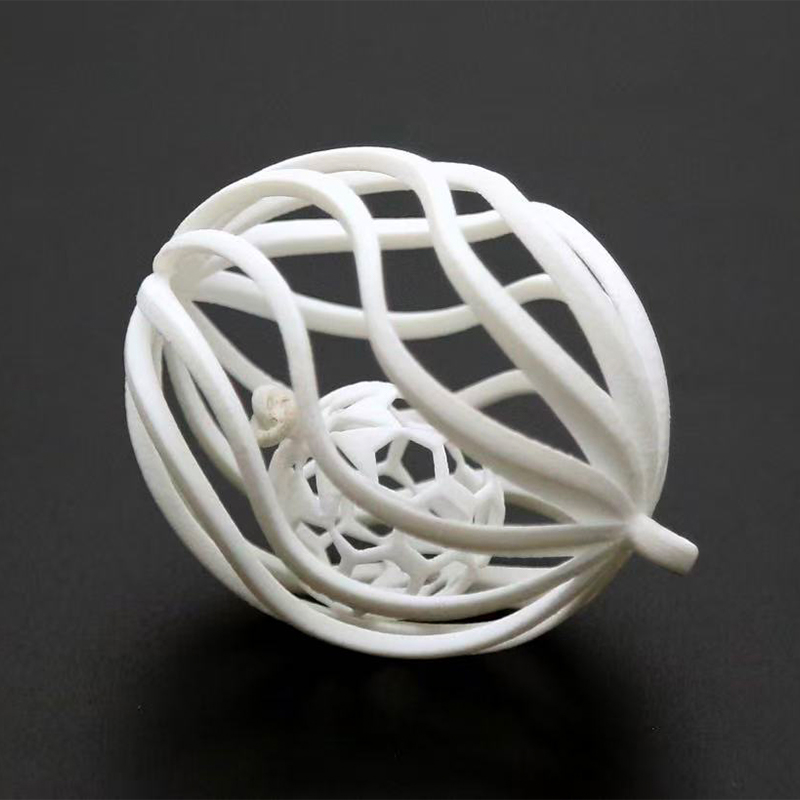
Vi produserer små, komplekse harpikskomponenter med høye detaljer for smykker, figurer, tannmodeller og sammenlignbare presisjonsdeler, og vi støtter prototypeprøver til små batch- og kontraktsproduksjon fra vår Jiaxing-produksjonsbase.
Hvordan DLP Resin Printing fungerer og hvor det passer
Digital lysbehandling projiserer et fullstendig lagbilde på harpiksoverflaten på en gang, slik at hvert lag herder i en enkelt eksponering i stedet for å spores punkt for punkt. Det er kilden til to praktiske fordeler: raskere byggehastighet enn punkt-for-punkt skanning SLA, og høy presisjon på liten, intrikat geometri.
Fordi det projiserte pikselnettet definerer den minste adresserbare funksjonen, passer DLP deler hvis verdi ligger i fin overflatetekstur, skarpe kanter og små repeterende detaljer. Der en del er stor og tynnvegget i stedet for findetaljert, er vår SLA Resin 3D Printing Service ofte den beste ruten; der kravet er funksjonell nylon eller metall, flytter vi jobben til SLS Nylon 3D Printing Service eller SLM Metal 3D Printing Service.
Prosessfordeler vi bygger rundt
- Raskere byggehastighet enn punkt-for-punkt skanning SLA-prosess.
- Høyere presisjon, ideell for små og komplekse strukturer.
- Delikat overflatetekstur med utmerket reproduksjonskvalitet.
- Hellagseksponering holder lag-til-lag konsistens over en byggeplate.
Applikasjonstilpasning etter deltype
DLP-harpiksutgang velges når overflatedetaljer og dimensjonssikkerhet på små deler betyr mer enn mekanisk belastning. Tabellen nedenfor kartlegger typiske delfamilier til måten vi konfigurerer jobben på.
| Del familie | Hvorfor DLP passer | Typisk konfigurasjon |
|---|---|---|
| Smykkemestere og mønstre | Fin tekstur, skarpe utstikkere og filigran | Høydetalj harpiks, liten byggeplate, støpeklar orientering |
| Figurer og samleobjekter | Overflatereproduksjon på skulpturerte detaljer | Flerdelt splitting, støtteplanlegging, etterherding og etterbehandling |
| Tann- og medisinske modeller | Nøyaktig liten geometri og glatte overflater | Modellharpiks, tett lagkontroll, dimensjonsbekreftelse |
| Små presisjonskomponenter | Komplekse funksjoner som vil trenge flere maskineringsoppsett | Harpiksvalg etter funksjon, deretter CNC eller etterbehandling om nødvendig |
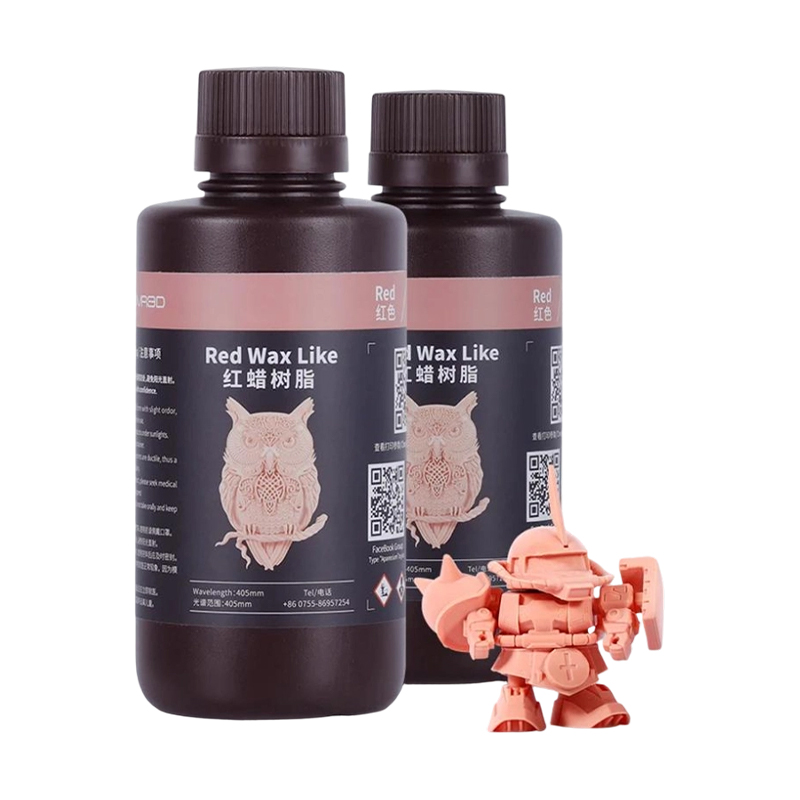
| Støpemønstre | Ren utbrenthetsadferd og fin tekstur som trykt | Red Wax Resin 3D-utskriftstjeneste |
Red Wax Resin: Vårt dedikerte støpemateriale
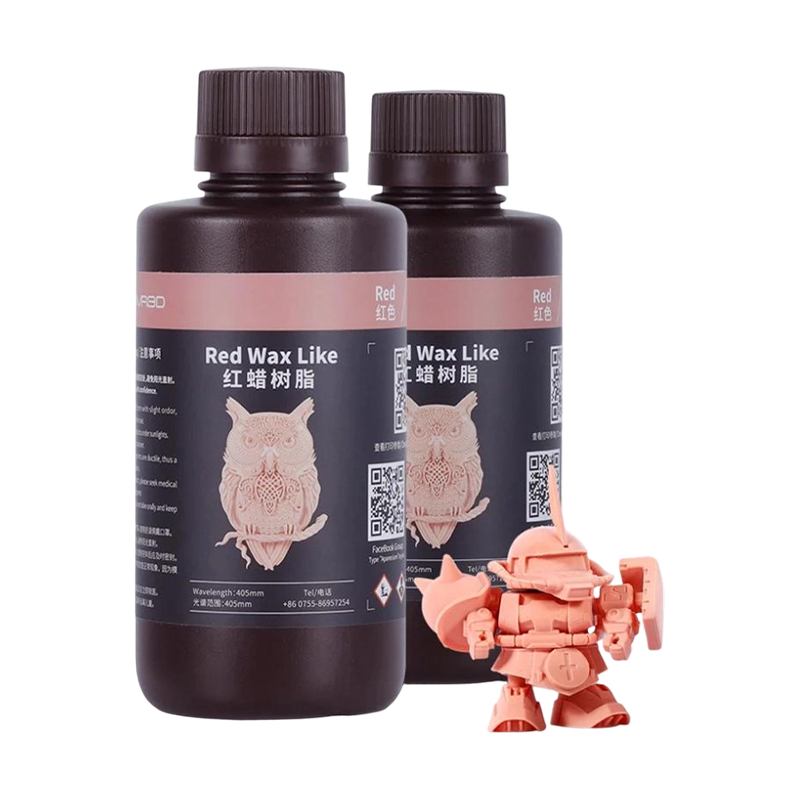
Red Wax Resin er det dedikerte støpematerialet for vår DLP-harpikstjeneste. Det er en høypresisjon, fintekstur-detaljert harpiks utviklet for mønstre som går rett inn i investeringsstøping, og oppnår ekstremt fin overflatetekstur slik at den støpte overflaten starter fra et rent mønster.
Vi parer den med den samme DLP-plattformen som brukes for vår standard detaljharpiks, slik at et smykke eller tannmønster og dets funksjonelle motstykke kan produseres på én prosessrute med konsekvent byggeadferd.
Spesifikasjoner som driver bygget
DLP-utgang er definert av et lite sett med variabler. Vi bekrefter disse mot tegningen før et bygg planlegges, fordi de setter den oppnåelige detaljen, orienteringen og etterbehandlingsruten.
- Lagtykkelse — den primære avveiningen mellom byggetid og overflateglatthet på buede og skrånende flater.
- XY pikseloppløsning — setter den minste adresserbare funksjonen og skarpheten til fine kanter.
- Bygg konvolutt — bestemmer om en del skrives ut i ett stykke eller er delt og satt sammen.
- Orientering og støtte — kontrollerer vitnemerker, flathet og hvor støttefjerning er akseptabelt.
- Harpikskvalitet — detaljharpiks, støpeharpiks som Red Wax, eller en funksjonell kvalitet tilpasset sluttbruken.
- Veggtykkelse og drenering — styrer uthuling, harpiksevakuering og intern herding.
- Etterbehandling — vask, etterherding, fjerning av støtte, sliping og polering til ønsket finish.
Fra utskrift til ferdig del
En DLP-build er bare ett trinn i veien til en brukbar del. Vi planlegger nedstrømsoperasjonene på tilbudsstadiet slik at den trykte geometrien allerede står for dem.
Typisk rute: filgjennomgang og orientering → DLP build → støttefjerning → vask og etterherding → dimensjons- og utseendeinspeksjon → etterbehandling eller nedstrøms prosess.
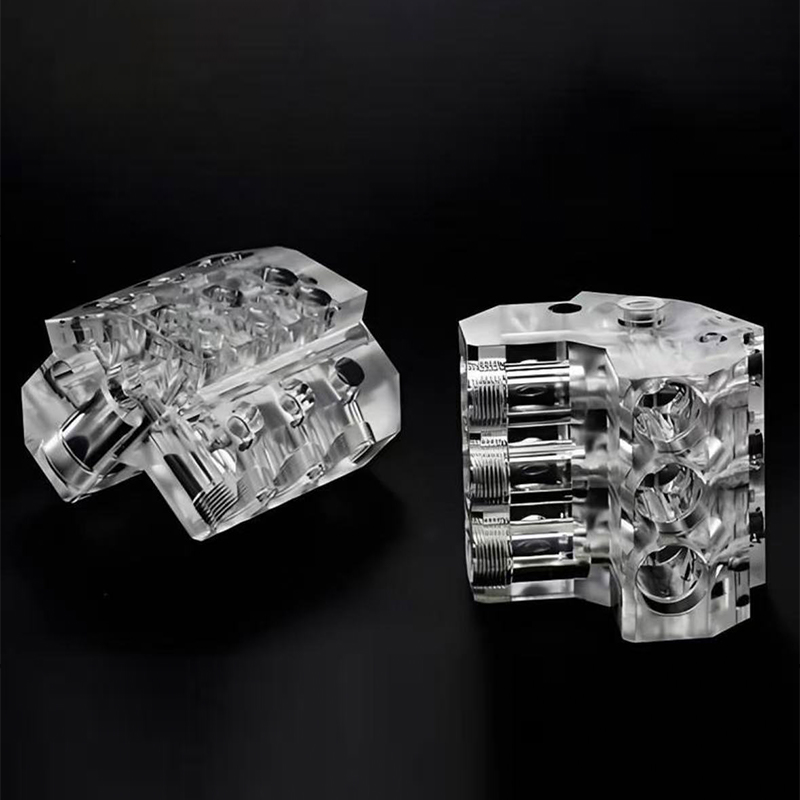
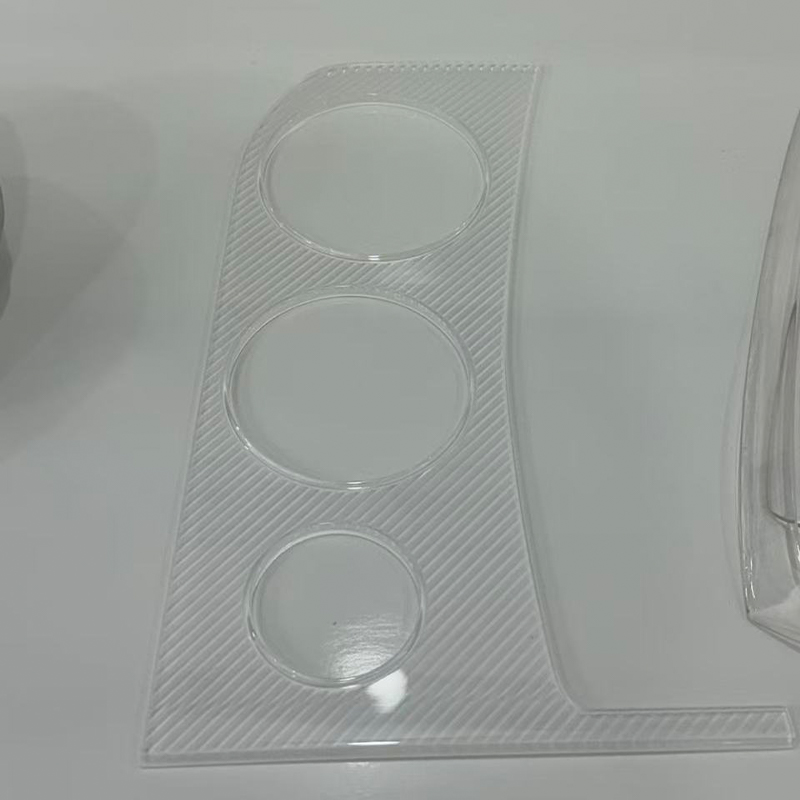
Nedstrømsalternativer inkluderer maling og belegg (matt / blank finish), sliping, polering og sandblåsing og transparente deler (semi-transparent / helt gjennomsiktig) der klarhet er nødvendig.
Kvalitetskontroll og konfidensialitet
Vi implementerer full-prosess kvalitetsinspeksjon som dekker inngående sjekk av råvarer, testing av halvfabrikata og dimensjonsverifisering av ferdige produkter. Hvert skreddersydde arbeidsstykke inspiseres mot dimensjonstoleranse og utseendestandarder, slik at presisjon og kvalitet forblir konsistent på tvers av prototype- og batchproduksjon.
- Råvareinspeksjon — harpiks kontrolleres før lagring for å redusere kvalitetsrisiko ved kilden.
- Prøvetaking underveis — Periodisk prøvetaking under produksjon stabiliserer maskinpresisjon.
- Siste forsendelseskontroll — ferdige deler får omfattende inspeksjon før levering.
- Prosjekt soneinndeling — uavhengige lukkede verksteder skiller kundeprosjekter for å unngå kryssdatalekkasje.
- Personalets NDA og isolert nettverk — Taushetserklæringer og et internt isolert nettverk beskytter tegninger og modeller.
Hvor DLP sitter i vårt utvalg
DLP er én prosess i en tilkoblet produksjonsplattform. Når et prosjekt trenger mer enn harpiksdetaljer, flytter vi det på tvers av prosesser uten å bytte leverandør eller gjenforklare delen.
| Prosess | Beste passform |
|---|---|
| DLP harpiksutskrift | Små, komplekse deler med høye detaljer; smykker, figurer, dental modeller; støpemønstre |
| SLA harpiksutskrift | Større harpiksdeler, glatte overflater, transparent og halvtransparent arbeid |
| SLS nylontrykk | Funksjonelle nylondeler, levende hengsler, snappasninger, ingen støttemerker |
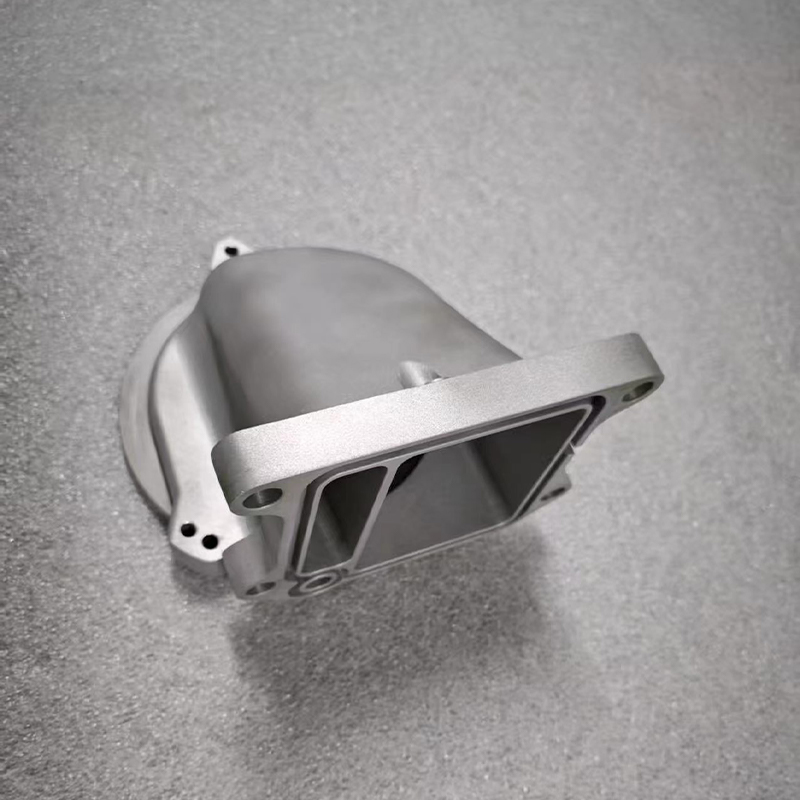
| SLM metalltrykk | Metallkomponenter i verktøystål, titan, aluminium og rustfritt stål |
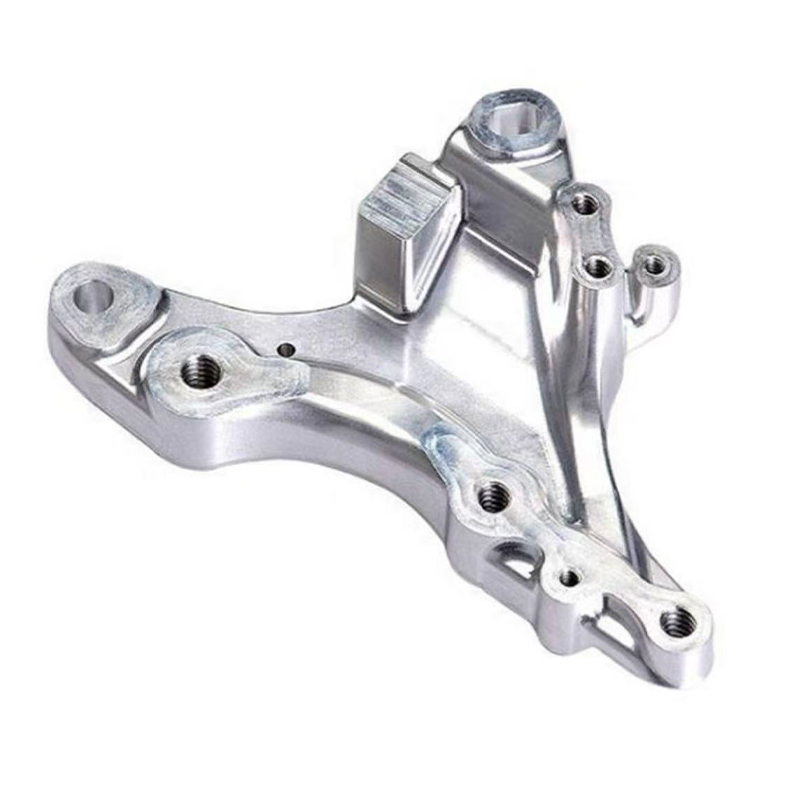
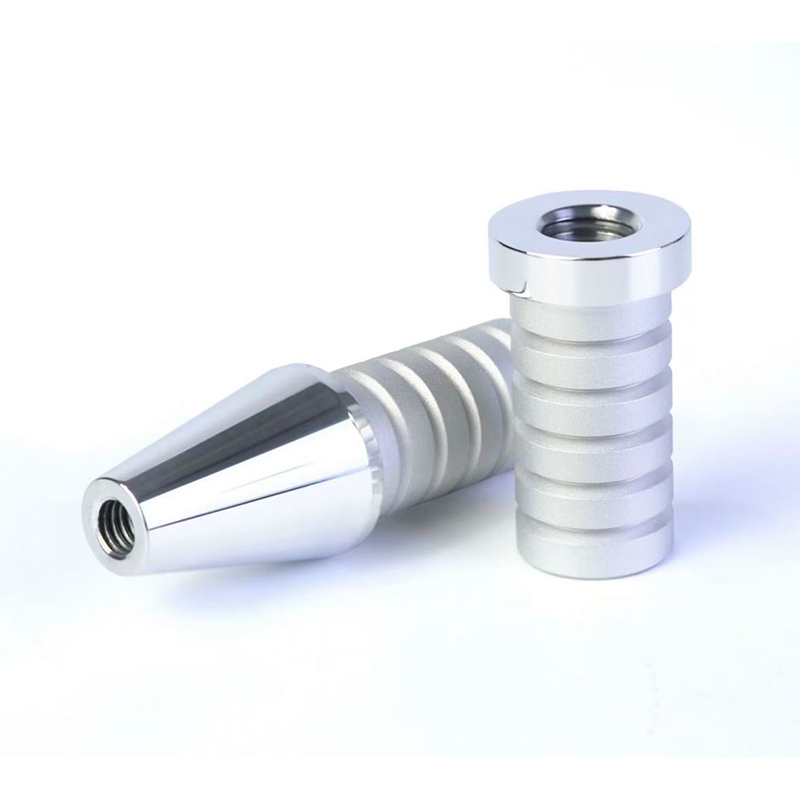
| CNC maskinering | Tett-toleranse funksjonelle deler og post-print maskinering |
| Vakuumstøping | Rimelig, høy presisjon replikering av små partier fra en trykt eller maskinbearbeidet master |
Informasjon vi bruker for å konfigurere løsningen din
Vårt forslag er basert på arbeidspunkt, materiale og produksjonsmål. Følgende innganger lar oss bekrefte prosessrute, orientering, etterbehandling og batchplan uten frem og tilbake.
- 3D-modell i STEP, STL eller det native CAD-formatet, pluss 2D-tegning der toleranser kalles opp.
- Delfunksjon og sluttbruk — visningsmodell, støpemønster, passkontrolldel eller funksjonskomponent.
- Kritiske dimensjoner, toleranser og overflatene som ikke må bære bæremerker.
- Nødvendig overflatefinish og farge, inkludert eventuelle krav til gjennomsiktighet.
- Mengde per revisjon og forventet totalvolum, slik at vi kan planlegge byggehekking og batchkjøringer.
- Enhver nedstrøms prosess delen må overleve, for eksempel støping, belegg eller montering.
- Leveringsdestinasjon og emballasjeforventninger for forsendelsesomfanget.
Ofte stilte spørsmål
Hva skiller DLP fra SLA for min del?
DLP eksponerer et helt lag på en gang, så det bygger raskere enn punkt-for-punkt skanning SLA og holder høy presisjon på små, komplekse strukturer. Vi anbefaler DLP når fine teksturdetaljer på små deler er prioritet, og SLA når delen er større eller trenger en annen overflate og materialprofil.
Hvilken harpiks skal brukes til et støpemønster?
Red Wax Resin er vårt dedikerte støpemateriale. Det er en høypresisjon, fintekstur-detaljert harpiks som produserer rene mønstre for investeringsstøping, og den kjører på samme DLP-plattform som vår standard detaljharpiks.
Kan du produsere både en prototype og en liten batch?
Ja. Vi aksepterer tilpassede bestillinger av alle batchstørrelser. En trykt master kan også replikeres gjennom vakuumstøping for lavpris, høypresisjon liten batchproduksjon, slik at den samme geometrien går fra engangsprøve til en repeterbar batch.
Hvordan verifiseres dimensjonskvalitet før forsendelse?
Vi kjører fullprosessinspeksjon: råvareinngående sjekk, prøvetaking under produksjon under produksjon, og dimensjonsverifisering av ferdige produkter mot tegningstoleranser og utseendestandarder. Kun deler som består sluttsjekken pakkes for levering.
Hvordan er tegninger og modeller beskyttet?
Kundeprosjekter separeres i uavhengige lukkede verksteder, alle ansatte signerer taushetserklæringer, og tegningsfiler holdes på et internt isolert nettverk som forhindrer uautorisert ekstern overføring.
Hvilken etterbehandling kan følge en DLP-bygging?
Etter fjerning av støtte, vask og etterherding, kan deler slipes og poleres, sandblåses, males i matte eller blanke overflater, eller behandles for transparent og semi-transparent utseende. Vi planlegger etterbehandlingsruten på tilbudsstadiet slik at den trykte geometrien allerede står for det.


