- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

SLA Resin 3D Printing Service: Hvordan det fungerer og hvor det passer
SLA Resin 3D-utskriftstjeneste : Det korte svaret for detaljkritiske deler
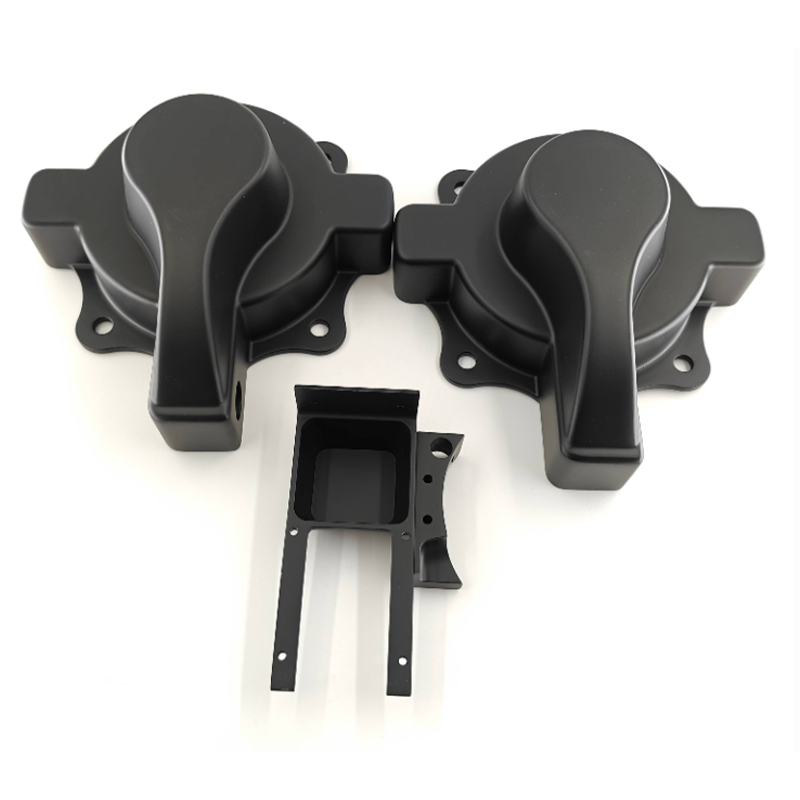
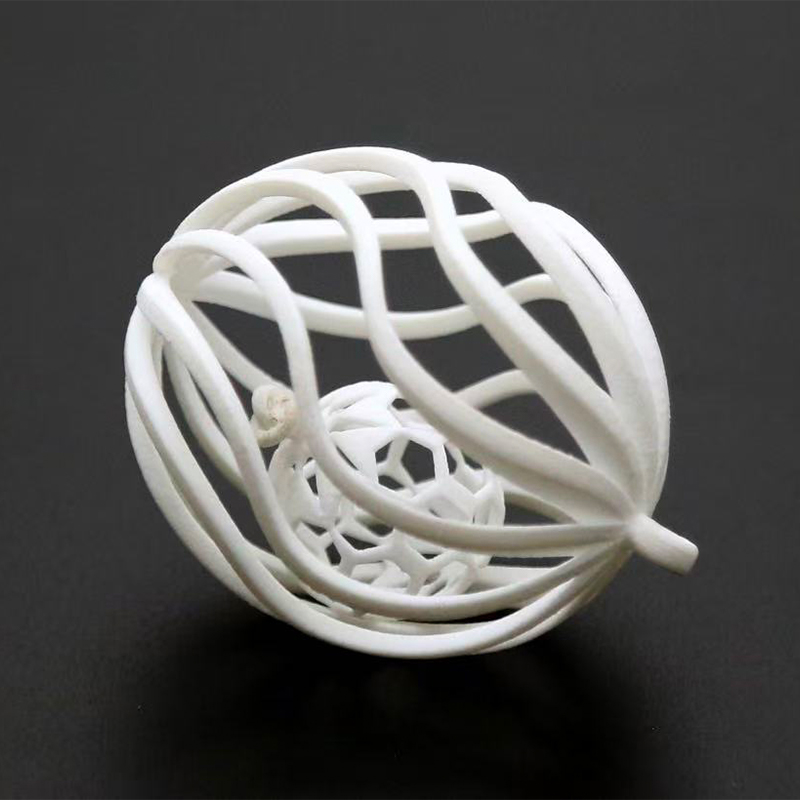
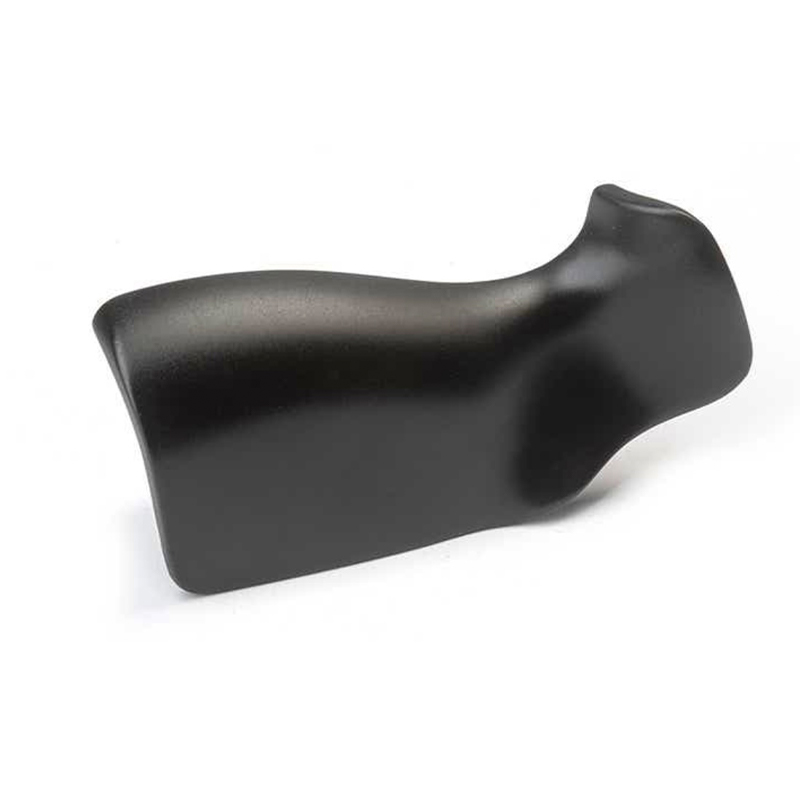
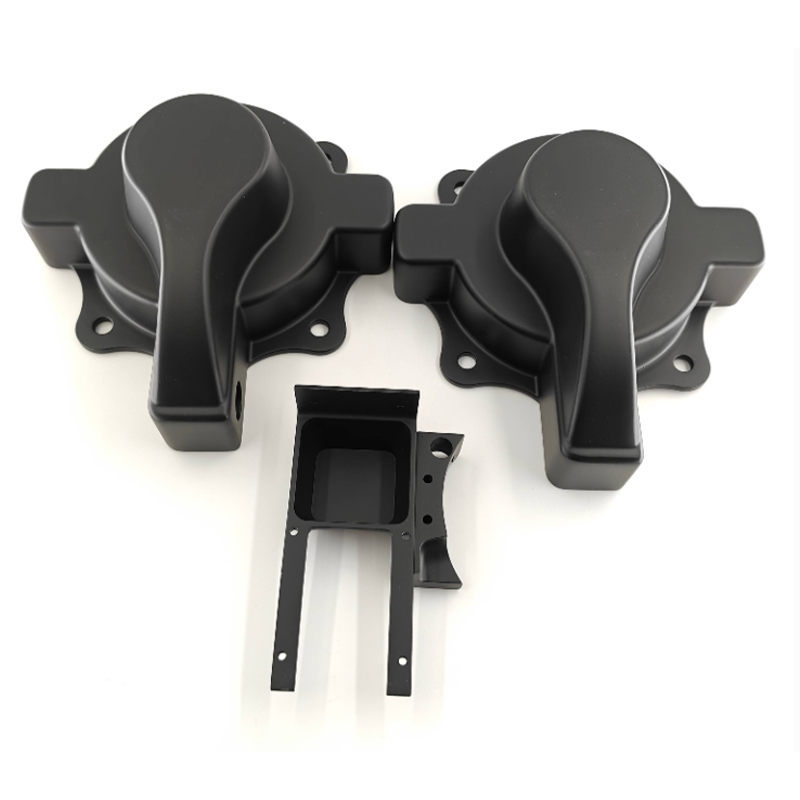
Si at teamet ditt trenger seks håndholdte hus innen fredag, hver med snappasninger, et klart linsevindu og en overflate som er glatt nok til å fotografere for en utskytningsdekk. Utskrift av dem i en filamentprosess ville etterlate synlige laglinjer. Maskinering av dem ville ta lengre tid og kunne ikke lett nå de tynne interne funksjonene. En SLA-harpiks 3D-utskriftstjeneste er vanligvis den rette oppfordringen her, fordi stereolitografi herder flytende harpiks med laser, lag for lag, og gir glatte overflater, skarpe små trekk og god nøyaktighet på små og mellomstore deler.
Det er hele anbefalingen i to setninger. SLA passer til utseendemodeller, passformsjekker, klare deler, små mekaniske komponenter og mastermønstre for støping. Den er mindre egnet for deler som bærer tung belastning, sitter i sterkt sollys i lange perioder eller går varmt. Å vite hvor grensen går er det som skiller en jevn første ordre fra en frustrerende en, så det meste av denne veiledningen handler om grensen: hvilken harpiks du skal velge, hvordan du skal designe for prosessen, hvilken etterbehandling som er verdt å gjøre og hvordan du orienterer en SLA 3D-utskriftsprodusent.
Raske svar før detaljene
- Bra for: detaljerte prototyper, utstillingsmodeller, oversiktlige deler, små funksjonelle deler og støpemestere.
- Typiske styrker: glatte overflater, fine detaljer, stram nøyaktighet på små deler og et bredt spekter av harpiksegenskaper.
- Typiske grenser: standard harpikser kan være sprø, deler må vaskes og herdes, og lang soleksponering kan endre farge.
- Vanlig neste trinn: etterbehandling, maling eller vakuumstøping når du trenger farge, tekstur eller en liten batch.
Denne veiledningen er skrevet for ingeniører, produktsjefer og sourcing-team som ønsker deler som fungerer på benken og ser rett ut i møtet. Den unngår lærebokteori og holder seg til det som påvirker bestillingen din: materialvalg, designregler, etterbehandling, sammenligninger med andre prosesser og leverandørspørsmål. Hvis du vil ha en følelse av hvordan en erfaren SLA-harpiks 3D-utskriftsleverandør tenker, følger avsnittene nedenfor rekkefølgen til et ekte prosjekt.
Velg SLA når overflatekvalitet og små detaljer betyr mer enn tung mekanisk belastning.
Hvordan SLA Resin 3D-utskrift fungerer: Prinsipper og maskinstruktur
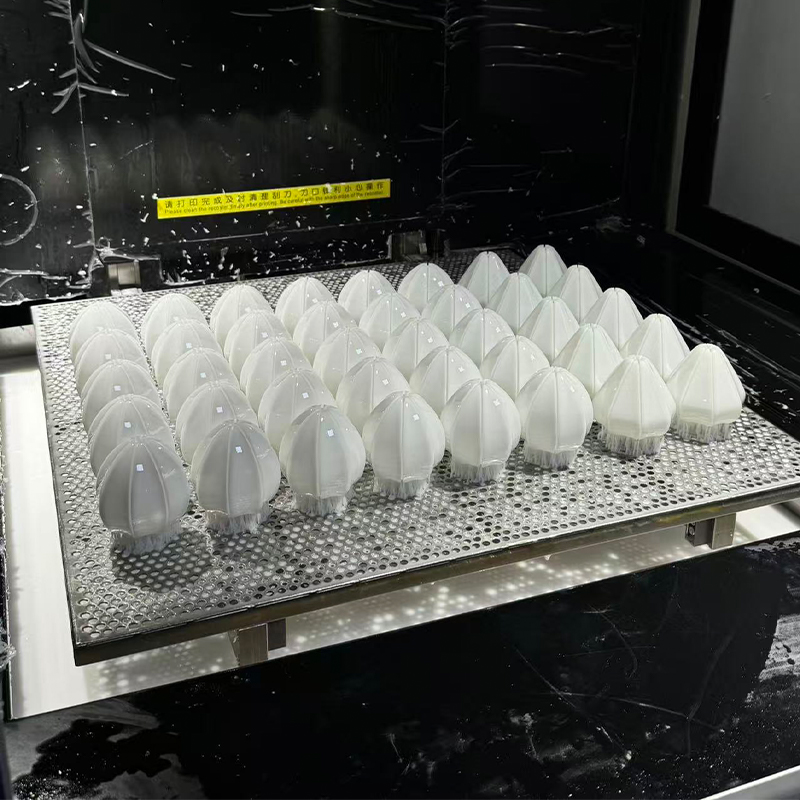
SLA står for stereolitografi. En tank, vanligvis kalt et kar, inneholder flytende fotopolymerharpiks. En UV-laser sporer delens tverrsnitt på harpiksoverflaten, og uansett hvor laseren berører, stivner harpiksen. Byggeplattformen beveger seg deretter med ett lags tykkelse, og det neste laget spores på toppen. Å gjenta dette tusenvis av ganger gir en solid del festet til plattformen med tynne støttestrukturer.
Hovedelementer i en SLA-maskin
Optiske og bevegelseselementer
| Materiale og støtteelementer
|
Fra fil til ferdig del
- Filsjekk og byggeforberedelse: ingeniøren inspiserer 3D-modellen, velger orientering, legger til støtter og velger lagtykkelse.
- Utskrift: laseren herder hvert lag mens plattformen går gjennom bygget.
- Vasking: den trykte delen rengjøres i et løsemiddelbad for å fjerne uherdet harpiks.
- Fjerning av støtte: støtter kuttes bort og kontaktpunkter rengjøres lett.
- Etterherding: delen utsettes for UV-lys, noen ganger med varme, slik at harpiksen når sine endelige egenskaper.
- Etterbehandling og inspeksjon: sliping, polering, maling eller belegg påføres ved behov, og delen kontrolleres mot tegning.
Mange kjøpere er overrasket over at selve utskriften bare er en del av timeplanen. Vasking, herding og etterbehandling tar en stor del av tiden, og hvis du hopper over dem, blir delene klebrige, svake eller markerte. Diagrammet nedenfor gir en illustrativ tidslinje for en liten bestilling slik at du kan se hvor dagene går.
Tidslinjen er en planleggingshjelp og ikke et tilbud. Faktiske tidsplaner avhenger av delstørrelse, mengde, harpiks og etterbehandlingsnivå.
Tidslinjen viser at utskrift bare opptar en del av den totale tidsplanen, med forberedelse før den og en kjede med rengjøring, herding og etterbehandling etter den. Vasking og etterherding er kort sammenlignet med utskrift, men de er essensielle, fordi underherdede deler kan føles klissete eller deformeres senere. Sliping og etterbehandling tar det lengste stadiet etter trykking, og derfor kommer en vanlig trykt del raskere enn en malt. For kunder av Jiahengs SLA-harpiks 3D-utskriftstjeneste hjelper dette mønsteret når de skal avgjøre om et prosjekt trenger råtrykte deler, lett ferdige deler eller helmalte deler. Når etterbehandling håndteres på samme plattform, taper ikke tidsplanen tid til transport og ny briefing mellom leverandører.
Utskrift er bare ett trinn: Vasking, herding og etterbehandling bestemmer hvordan delen føles, ser ut og varer.
Vanlige SLA-harpikstyper og deres egenskaper
Å kalle noe en SLA-del sier lite om hvordan det oppfører seg, fordi harpiksen snakker mest. Harpikser er formulert for å imitere forskjellige plaster, og hver familie innebærer avveininger. Kortene nedenfor oppsummerer typene en SLA harpiks 3D-utskriftsleverandør vanligvis tilbyr. Nøyaktig tilgjengelighet varierer, så bekreft gjeldende alternativer før du designer rundt en bestemt eiendom.
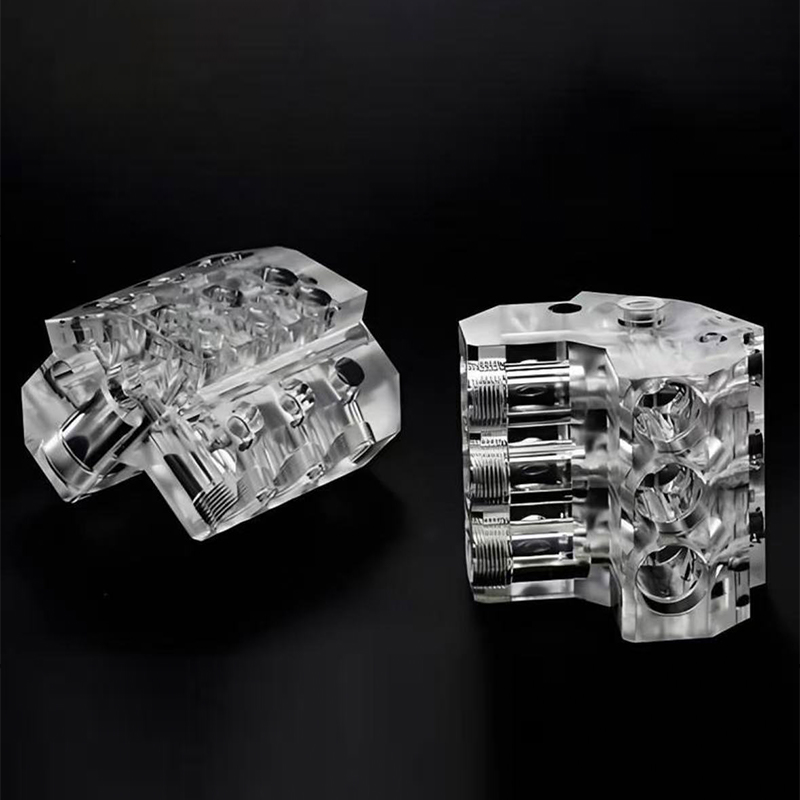
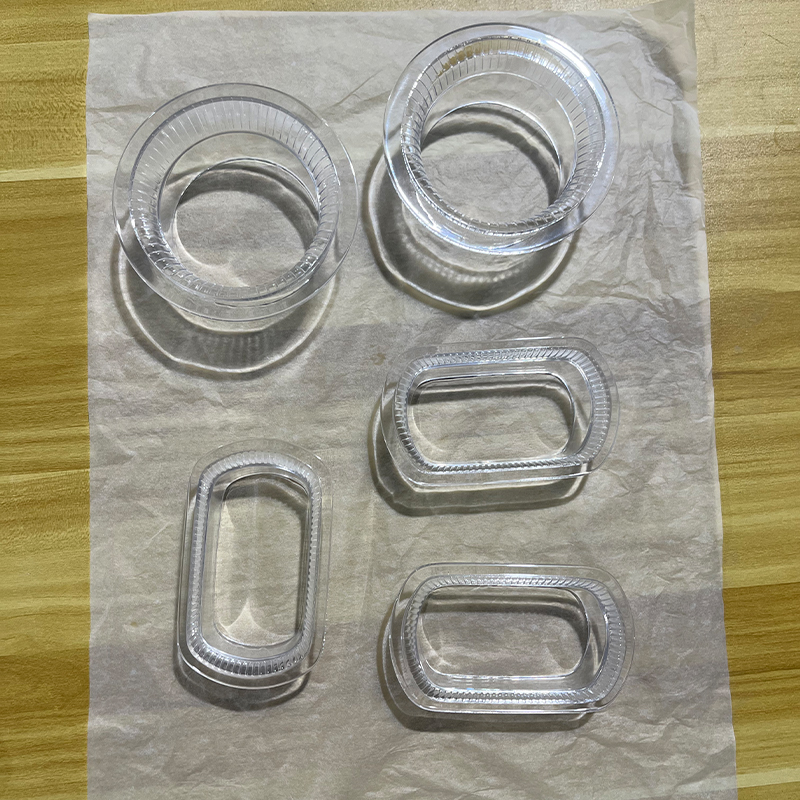
Standard harpiks Fine detaljer og en glatt overflate. Bra for visuelle modeller, utstillingsstykker og konseptsjekker, selv om det kan være sprøtt under støt. Tøff eller ABS-lignende harpiks Bedre slagadferd og en fastere, mer holdbar følelse. Egnet til snappasninger, hus og funksjonelle prototyper. Klar eller gjennomsiktig harpiks Skriver ut med et gjennomskinnelig utseende og kan poleres eller belegges for klarhet. Brukes til linser, lysledere og væskebanemodeller. Høytemperatur harpiks Holder stivhet ved forhøyet temperatur. Velges for deler nær varmekilder eller for verktøy og inventar. Fleksibel eller gummilignende harpiks Elastisk med en myk følelse. Brukes til tetninger, grep, pakninger og bærbare prototyper. Støpbar harpiks Brenner rent ut for investeringsstøpemønstre. Brukes til smykkestilmestere og mønstre av små metalldeler.
| Harpiksfamilie | Atferd | Typiske bruksområder | Ting å se på |
|---|---|---|---|
| Standard | Stiv, glatt, detaljert | Visuelle modeller, displaydeler | Kan være sprø, tynne deler kan sprekke |
| Tøff eller ABS-aktig | Fast, slagtolerant | Hus, trykknapper, klips | Litt lavere fin-detalj skarphet |
| Klart | Gjennomsiktig, polerbar | Linser, lysrør, vinduer | Kan gulne i sterkt lys over tid |
| Høy temperatur | Stiv når den er varm | Varmeeksponerte deler, inventar | Ofte mer sprø enn tøffe harpikser |
| Fleksibel | Elastisk, myk berøring | Pakninger, grep, myke taster | Lavere rivemotstand enn støpt gummi |
| Støpbar | Lav askeutbrenthet | Støpemestere, små mønstre | Håndteres forsiktig før støping |
En praktisk måte å velge på er å spørre hva delen må overleve. Hvis det bare skal ses på, er standard harpiks nok. Hvis den skal settes sammen og håndteres, er en tøffere harpiks vanligvis tryggere. Hvis den må holde seg stiv i nærheten av en lampe eller motor, se på en høytemperaturtype. Og hvis delen er en mester for senere duplisering, nevne det, fordi leverandøren vil forberede overflaten for støping i stedet for visning.
Farge er et annet valg. Mange harpikser trykker i hvitt, grått, svart eller gjennomskinnelig, og disse kan males eller farges etterpå. Kjøpere som trenger en presis farge eller glansnivå, trykker vanligvis i en nøytral harpiks og fullfører den, noe som gir mer kontroll enn å stole på harpiksfargen alene.
Match harpiksen til det delen må overleve: utseende, montering, varme, klarhet eller fleksibilitet.
Applikasjoner og utvalgspunkter for SLA Resin 3D-utskrift
SLA dukker opp der små detaljer og glatte overflater betyr noe. Designteam bruker den til å sjekke form og passform, markedsføringsteam bruker den til utstillingsprøver, og ingeniører bruker den til å lage små funksjonelle deler og verktøy. Kolonnene nedenfor kombinerer typiske bruksområder med spørsmålene du bør stille når du skal avgjøre om SLA er den riktige prosessen.
Typiske bruksområder
| Utvalgspunkter å sjekke
|
En rask beslutningsvei
- Hvis du trenger en håndfull detaljerte deler raskt, er SLA en sterk førstekandidat.
- Hvis du trenger tøffere deler i ekte ingeniørplast, bør du vurdere nylontrykk eller maskinering i stedet.
- Hvis du trenger 10 til 30 identiske deler med produksjonsutseende, skriv ut en master i SLA og bruk vakuumstøping.
- Hvis du trenger metalldeler, gå over til metalltrykk eller CNC-bearbeiding.
Tabellen nedenfor vurderer SLA mot fire behov som kjøpere nevner oftest. Poengsummene er en redaksjonell illustrasjon av generelle tendenser, og de er ikke testresultater.
En høyere ring betyr at SLA generelt er komfortabel med det behovet. En lavere ring peker på et tilfelle der en annen prosess kan fortjene en titt.
Ringene viser SLA på sitt sterkeste på overflateglathet og fine detaljer, og det er derfor det er et vanlig valg for utseendemodeller og små presise deler. Dimensjonsnøyaktighet på små deler følger tett, godt hjulpet av den fine laserflekken og de tynne lagene. Kraftig belastningsstyrke er den laveste ringen, fordi selv tøffere harpikser oppfører seg annerledes enn tekniske termoplaster under vedvarende stress. Dette mønsteret forklarer hvorfor mange prosjekter kobler SLA med andre ruter, bruker det for utseende og passform og bytter til nylontrykk eller maskinering for lastbærende tester. Jiaheng tilbyr harpiks-, nylon- og metallutskrift sammen med maskinering, slik at et team kan sammenligne ruter på én plattform i stedet for å hente hver enkelt.
SLA utmerker seg med glatte overflater og fine detaljer, så bruk andre prosesser ved siden av når deler må bære tung belastning.
Detaljert sammenligning: SLA vs FDM, SLS og CNC maskinering
Kjøpere sammenligner sjelden SLA med ingenting. Det virkelige spørsmålet er vanligvis om SLA slår en annen rute for jobben foran dem. Tabellen nedenfor setter SLA ved siden av tre vanlige alternativer, slik at forskjellene er enkle å se.
| Faktor | SLA harpiksutskrift | FDM utskrift | SLS nylontrykk | CNC maskinering |
|---|---|---|---|---|
| Overflate finish | Glatt, fine detaljer | Synlige laglinjer | Litt kornete matt | Maskinert, verktøymerker |
| Fin funksjons | Veldig bra | Begrenset av dyse | Bra | Begrenset av verktøystørrelse |
| Styrke | Avhenger av harpiks, ofte sprø | Moderat | Bra, tough nylon | Høyt, solid materiale |
| Støttebehov | Støtter med kontaktmerker | Støtter for overheng | Pulver støtter delen | Inventar holder delen |
| Typiske deler | Detaljerte små og mellomstore deler | Røffe konseptmodeller | Funksjonelle slitesterke deler | Presisjonsdeler i metall og plast |
| Etterbehandling | Sliping og maling fungerer bra | Mer sliping kreves | Farging, sprengning | Sprengning, anodisering, maling |
SLA vinner der utseende og fine detaljer teller, derfor er det ofte førstevalget for utstillingsmodeller og små presisjonsdeler. FDM er nyttig for grove tidlige former, men viser laglinjer. SLS-nylon gir slitesterke, funksjonelle deler uten støttemerker, som passer med trykknapper og braketter som skal håndteres. CNC-bearbeiding bruker solid materiale og gir styrke og toleranse som utskrift vanligvis ikke kan matche, men det er begrenset av verktøytilgang på komplekse interne former.
Hvordan rutene henger sammen
- Start med SLA for passform og utseendesjekk av designet.
- Flytt til SLS nylon eller maskinering når delen trenger ekte mekanisk testing.
- Bruk en SLA-master med silikonstøping når du trenger 10 til 30 deler med produksjonsutseende.
- Avslutt med maling eller belegg for å matche det endelige produktets utseende.
Jiaheng beskriver dette som en one-stop-tilnærming. Selskapet jobber som en OEM- og ODM-produsent med et internt designteam, og tilbyr 3D-utskrift i harpiks, nylon og metall sammen med avansert maskinering og replikering av silikonform. Et prosjekt kan derfor begynne som en SLA-utseendemodell, fortsette som en maskinert funksjonell prototype og avsluttes som et lite parti støpte deler, uten å bli sitert og forklart på nytt ved hvert trinn.
SLA leder på overflate og detaljer, SLS og maskinering leder på styrke, og en etappeplan bruker ofte mer enn én.
Designretningslinjer og toleranser for SLA-trykte deler
SLA tilgir mye, men noen få designvaner gjør en synlig forskjell. Retningslinjene nedenfor kommer opp i de fleste produksjonsvurderinger, og å følge dem reduserer sjansen for en mislykket konstruksjon eller en del som trenger omarbeiding.
Veggtykkelse og små funksjoner
Vegger som er for tynne kan deformeres, brekke under rengjøring eller ikke skrives ut. Mange leverandører oppgir et praktisk minimum på rundt 0,8 til 1,0 mm for støttede vegger, med tykkere vegger for større deler. Fin tekst og små hull er mulig, men svært små funksjoner må kanskje forstørres eller sjekkes med leverandøren først. Jevn veggtykkelse bidrar også til å redusere stress og forvrengning.
Hule deler og dreneringshull
Hule modeller fanger flytende harpiks inni, som kan forårsake trykk, herde ujevnt eller lekke senere. Hvis et hult design er nødvendig, legg til dreneringshull på noen få millimeter slik at uherdet harpiks kan slippe ut, og nevne hullene til leverandøren slik at de plasseres vekk fra kosmetiske ansikter. Mange kjøpere foretrekker solide deler for enkelhets skyld, selv om tykkere faste stoffer kan skrive ut langsommere og krympe mer.
Orienterings- og støttemerker
Støttekonstruksjoner holder overheng på plass og etterlater små merker der de fjernes. Ingeniøren velger orientering for å skjule disse merkene på mindre synlige ansikter og for å beskytte kritiske overflater. Hvis et bestemt ansikt må være helt glatt, si det i kort. Leverandøren kan da orientere delen slik at ansiktet ikke er i kontakt med støtter.
Toleranser og passform
Generell veiledning for SLA siterer ofte toleranser i området på omtrent pluss eller minus 0,1 til 0,2 mm på små deler, med større deler som varierer proporsjonalt. Deler fortsetter også å krympe litt under herding, så sammenkoblingsfunksjoner som pinner og hull bør inkludere klaring. Hvis en passform er kritisk, skriver mange leverandører ut et teststykke eller bearbeider funksjonen etterpå. Områdediagrammet nedenfor viser lagtykkelsesområder som vanligvis er tilpasset forskjellige formål.
Tynnere lag gir jevnere overflater og finere detaljer, mens tykkere lag gjør byggingen raskere og passer til større deler eller trekkdeler. Områdene er generell veiledning og kan variere avhengig av maskin og harpiks.
Sortimentdiagrammet viser at fine detaljerte modeller og små deler typisk bruker de tynneste lagene, som gir jevnere buede overflater og skarpere kanter. Standard prototyper faller inn i et mellombånd som balanserer detaljer og byggetid. Større hus og deksler bruker ofte tykkere lag fordi de ekstra tidskostnadene for fine lag legger opp til store bygg. Raske trekk sitter i den tykke enden, hvor hastighet betyr mer enn overflateglatthet. Når du ber en produsent av SLA-harpiks 3D-printing om et tilbud, lar du dem velge lagtykkelsen ved å fortelle dem formålet med delen, og det unngår å bruke byggetid på detaljer som ingen vil se.
| Funksjon | Praktisk veiledning | Grunn |
|---|---|---|
| Veggtykkelse | Hold rundt 0,8 til 1,0 mm eller mer | Reduserer brudd og vridning |
| Hule seksjoner | Legg til dreneringshull på noen millimeter | Lar uherdet harpiks slippe ut |
| Kritiske ansikter | Fortell leverandøren hvilke ansikter som må være glatte | Tillater orientering for å beskytte dem |
| Paringsfunksjoner | Inkluder klaring for anfall | Tillater herding av krymping |
| Tekst og logoer | Bruk dristige, hevede eller graverte former | Holder små detaljer leselige |
Selv vegger, dreneringshull og en tydelig merknad på kosmetiske ansikter forhindrer de fleste SLA-designproblemer.
Etterbehandling og overflatebehandling for SLA-deler
En rå SLA-del er allerede jevnere enn de fleste trykte deler, men den er ikke ferdig. Etterbehandling gjør det fra et trykt objekt til noe du kan sette sammen, fotografere eller presentere. De fleste leverandører inkluderer vask og herding som standard, og tilbyr ekstra etterbehandling som et alternativ.
Vasking og herding
Etter utskrift vaskes delene i et løsemiddelbad, vanligvis isopropylalkohol, for å fjerne uherdet harpiks. De blir deretter herdet under UV-lys, noen ganger med mild varme. Undervask etterlater en klebrig overflate, og underherding kan gjøre delen svakere. Overvasking i løsemiddel kan myke visse harpikser, og det er grunnen til at leverandørene kontrollerer tiden nøye.
Støtte fjerning og sliping
Støtter klippes av, og kontaktpunktene slipes eller files glatt. For utstillingsdeler fortsetter slipingen gjennom finere korn til overflaten er jevn. Dette er også trinnet som fjerner de svake laglinjene på grunne kurver. Jo mer raffinert finish som kreves, jo mer håndarbeid er involvert.
Maling, maling og polering
- Grunning og maling: gir en kontrollert farge og glansnivå, og skjuler gjenværende merker.
- Klart belegg: forbedrer klarheten på gjennomsiktige deler og legger til et beskyttende lag.
- Polering: gir klare deler et glasslignende utseende når designet tillater det.
- Teksturering og merking: legger til grepsmønstre, logoer eller fargebrudd etter behov.
Fordi Jiaheng også tilbyr maling og annen overflatebehandling, kan SLA-deler flyttes direkte fra skriveren til etterbehandlingsbenken innenfor samme prosjekt. Dette har betydning for fargetilpasning og for deler med flere farger, fordi etterbehandleren kjenner harpiksen og tilberedningshistorien. Hvis en master skal brukes til silikonstøping, si ifra til leverandøren tidlig. En støpemester trenger en veldig jevn overflate, siden hver feil vil bli kopiert inn i formen.
Vasking, herding og forsiktig sliping er det som gjør en trykt SLA-del til en ferdig.
Kvalitetskontroller og vanlige SLA-utskriftsproblemer
Gode leverandører kontrollerer kvalitet før, under og etter byggingen. De gjennomgår filen for tynne vegger og innestengte volumer, overvåker konstruksjonen, og inspiserer deretter den ferdige delen for dimensjoner, overflatemerker og herdetilstand. Tabellen nedenfor viser problemer som dukker opp oftest og hvordan de vanligvis forhindres.
| Utstedelse | Typisk årsak | Forebygging |
|---|---|---|
| Forvrengning eller forvrengning | Ujevn veggtykkelse eller store flate områder | Jevne vegger, god orientering, støtteplassering |
| Støttemerker | Kontaktpunkter der støtter ble fjernet | Orienter for å skjule merker og sand etter fjerning |
| Klebrig eller klebrig overflate | Utilstrekkelig vask eller herding | Riktig vask og herdetider |
| Sprø brudd | Standard harpiks under impact or thin sections | Velg tøffere harpiks, tykkere vegger |
| Gulning over tid | UV- og lyseksponering, spesielt på klare partier | Bruk belegg og begrens sollys |
| Dimensjonale drift | Krymping under herding | Tillat klaring og verifiser kritiske dimensjoner |
| Innestengt harpiks | Hule seksjoner without drain holes | Legg til dreneringshull og rengjør grundig |
Inspeksjon dekker vanligvis dimensjoner på kritiske funksjoner, visuell tilstand, herdefullstendighet og det etterspurte finishnivået. For en batch kontrolleres den første delen før resten slippes. Hvis du har en streng utseendestandard, del et referansebilde eller prøve og bli enige om hvilket nivå av synlige støttemerker eller laglinjer som er akseptabelt. Skriftlige forventninger forhindrer uenighet mer pålitelig enn verbale.
Emballasje er også viktig. Nytrykte og herdede deler kan ripes opp ved kontakt, og tynne funksjoner kan smekke under transport. Deler pakkes vanligvis individuelt og støttes i en boks slik at små detaljer kommer intakte.
Avtal kritiske mål og akseptable overflatemerker skriftlig før byggestart.
Vedlikehold og stell av SLA-harpiksdeler
Trykte harpiksdeler er ikke vedlikeholdsfrie. Lys, varme, fuktighet og kjemikalier påvirker dem over tid, og litt forsiktighet holder prototyper i god stand for gjennomgang, testing og lagring. Veiledningen nedenfor dekker også noen få håndteringspunkter for alle som jobber med harpiks direkte.
| Eksponering | Effekt | Pleieråd |
|---|---|---|
| Direkte sollys | Kan forårsake gulning og sprøhet over tid | Oppbevares unna UV, bruk belegg for skjermdeler |
| Varme | Noen harpikser mykner nær varmegrensen | Hold deg unna varme overflater og parkerte kjøretøy |
| Løsemidler og rengjøringsmidler | Kan myke opp eller uklare noen harpikser | Bruk mild såpe og vann, test sterke rengjøringsmidler først |
| Fuktighet og fuktighet | Mindre dimensjonsendring i noen harpikser | Oppbevares tørt, hold forseglet for langtidslagring |
| Påvirkning og stress | Tynne funksjoner kan sprekke | Håndter forsiktig, unngå skarp belastning på tynne seksjoner |
Lagrings- og håndteringsvaner
- Oppbevar deler på et kjølig, tørt sted og unngå lange perioder i sterkt lys.
- Pakk klare deler separat slik at de ikke riper.
- Hold lakkerte deler fra hverandre slik at overflater ikke fester seg eller gnis.
- Unngå å klemme tynne deler tett, da harpiks kan sprekke under punktbelastning.
- Merk deler med revisjon og harpikstype slik at etterbestillinger samsvarer med originalen.
Harpiks og utstyrshåndtering
Uherdet flytende harpiks kan irritere huden, så leverandører og brukere bruker hansker og unngår direkte kontakt. Vaskeløsninger bør brukes i ventilerte områder og holdes unna varmekilder. På maskinsiden holder et veldrevet anlegg kar rene, filtrerer harpiks for å fjerne herdede fragmenter, kontrollerer laseren og optikken med jevne mellomrom og lagrer harpiks borte fra lys. Disse rutinene bidrar til å holde byggekvaliteten stabil fra en ordre til den neste, og det er derfor gjentatte kunder ofte ser konsistente resultater fra samme leverandør.
Hold harpiksdeler unna sterkt lys, varme og sterke løsemidler, og håndter tynne deler med forsiktighet.
Arbeide med en SLA Resin 3D Printing produsent og leverandør
Utskrift er den enkle delen å spesifisere. Det som får et prosjekt til å gå knirkefritt er hvordan leverandøren håndterer alt rundt det: filgjennomgang, harpiksråd, etterbehandling og kommunikasjon. Disse spørsmålene hjelper deg å bedømme om en SLA 3D-utskriftsleverandør er forberedt på det.
- Hvilke harpiksfamilier tilbyr du, og kan du beskrive oppførselen til hver?
- Gjennomgår du filer for veggtykkelse, dreneringshull og orientering før utskrift?
- Hva er typiske toleranser for min delstørrelse, og hvordan sjekker du dem?
- Hvilke etterbehandlingstrinn er tilgjengelige i huset, som sliping, maling og polering?
- Kan du støtte små partier ved å kombinere SLA-mastere med replikering av silikonform?
- Hvordan pakker du deler med tynne funksjoner for frakt?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. nærmer seg disse spørsmålene som en Kina-basert OEM- og ODM-produsent. Designteamet gjør klientideer om til praktiske, attraktive produktdesign, og dens evner spenner over harpiks, nylon og metall 3D-utskrift, avansert maskinering, replikering av silikonform og overflatebehandlinger som maling. Kunder kan fullføre reisen fra design til produkt på én enkelt plattform, noe som sparer koordineringstid og holder ansvaret på ett sted.
Hvordan forberede en nyttig forespørsel
- En 3D-modell i et vanlig nøytralt format, pluss en tegning som markerer kritiske dimensjoner.
- Den tiltenkte bruken av delen og miljøet den vil møte.
- Harpiksfamilien du har i tankene, eller en beskrivelse av egenskapene du trenger.
- Finishnivå: råtrykt, slipt, grunnet eller helmalt, med hvilken som helst fargereferanse.
- Antall, målleveringsvindu og eventuelle emballasjebehov.
Med den informasjonen kan leverandøren foreslå en harpiks, orientering, lagtykkelse og etterbehandlingsplan i første svar. Det gir deg også en klar oversikt du kan referere til hvis en ombestilling eller revisjon er nødvendig. For langsiktige programmer bygger arbeid med samme SLA-harpiks 3D-utskriftsprodusent en delt historikk med filer, innstillinger og sluttnotater, noe som gjør senere partier mer konsistente.
Fortell leverandøren din hvordan delen skal brukes, og de kan velge harpiks, orientering og finish mer intelligent.
Utforsk Jiaheng SLA Resin 3D-utskriftstjeneste
Hvis designet ditt trenger glatte overflater, fine detaljer og rask behandlingstid, kan du se gjennom tilgjengelige harpikser, prosess- og prosjekttrinn på den dedikerte siden for SLA Resin 3D-utskriftstjeneste fra Jiaheng. Teamet støtter OEM- og ODM-prosjekter og kan koordinere utskrift med etterbehandling, maskinering og replikering av silikonform på én plattform.
Send 3D-filen din, tiltenkt bruk og ferdighetskrav for å starte en samtale med Jiaheng-teamet.
SLA Resin 3D Printing Service FAQ
Hva er en SLA-harpiks 3D-utskriftstjeneste?Det er en produksjonstjeneste der en UV-laser herder flytende fotopolymerharpiks lag for lag for å bygge en del fra en digital modell. Tjenesten inkluderer vanligvis filgjennomgang, utskrift, vask, herding, støttefjerning og valgfri etterbehandling. Den er verdsatt for glatte overflater, fine detaljer og god nøyaktighet på små og mellomstore deler. |
Hva er SLA bra for sammenlignet med andre 3D-utskriftsmetoder?SLA er et sterkt valg for utseendemodeller, klare deler, små presisjonskomponenter og støpemestere. Andre metoder som SLS nylontrykk eller maskinering kan være å foretrekke når en del trenger å bære tyngre belastning eller tåle hardere bruk. Mange prosjekter bruker SLA først og flytter til en annen rute for funksjonstesting. |
Hvor nøyaktige er SLA-trykte deler?Generell veiledning siterer ofte omtrent pluss eller minus 0,1 til 0,2 mm på små deler, med større deler som varierer proporsjonalt. Nøyaktigheten avhenger av harpiks, geometri, orientering og herding. For kritiske tilpasninger skriver leverandørene ofte ut et teststykke eller bearbeider funksjonen etter utskrift. |
Hvilke harpikser er tilgjengelige for SLA-utskrift?Vanlige familier inkluderer standard harpiks, seig eller ABS-lignende harpiks, klar harpiks, høytemperatur harpiks, fleksibel harpiks og støpbar harpiks. Hver balanserer detaljer, styrke, klarhet og varmeoppførsel annerledes. Leverandøren din kan anbefale en harpiks når de vet hvordan delen skal brukes. |
Kan SLA-trykte deler males eller poleres?Ja. Deler er vanligvis slipt, grunnet og malt, og klare deler kan poleres og belegges for å forbedre gjennomsiktigheten. Fordi SLA-overflater allerede er glatte, er de en god base for finish av høy kvalitet. Fortell leverandøren dine farge- og glansmål før byggingen, slik at overflaten er riktig forberedt. |
Er SLA-harpiksdeler sterke nok for funksjonstesting?Det avhenger av harpiksen og testen. Tøffere harpiks kan håndtere snappasninger og lett montering, mens standard harpiks kan sprekke under støt. For tung belastning, langvarig stress eller høy varme er andre prosesser eller materialer som regel mer egnet. Beskriv testen til leverandøren din slik at de kan gi råd. |
Kan jeg få en liten batch fra en SLA-master?Ja. En vanlig rute er å skrive ut en master i SLA, gjøre den nøye ferdig, lage en silikonform og støpe polyuretankopier, typisk rundt 10 til 30 stykker per form. Dette gir et produksjonslignende utseende uten hardt verktøy. Jiaheng tilbyr både SLA-utskrift og silikonformreplikering på én plattform. |
Hva bør jeg ta med når jeg ber om et SLA-tilbud?Ta med 3D-modellen, en tegning som markerer kritiske dimensjoner, mengden, den foretrukne harpiksen eller nødvendige egenskaper, finishnivået og leveringsvinduet ditt. Et kort notat om hvordan delen skal brukes og miljøet den vil møte er veldig nyttig. Fullstendig informasjon forkorter det første svaret og reduserer senere endringer. |
Klar tiltenkt bruk, en passende harpiks og et definert finishnivå er de tre inngangene som forbedrer et SLA-prosjekt mest.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
