- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

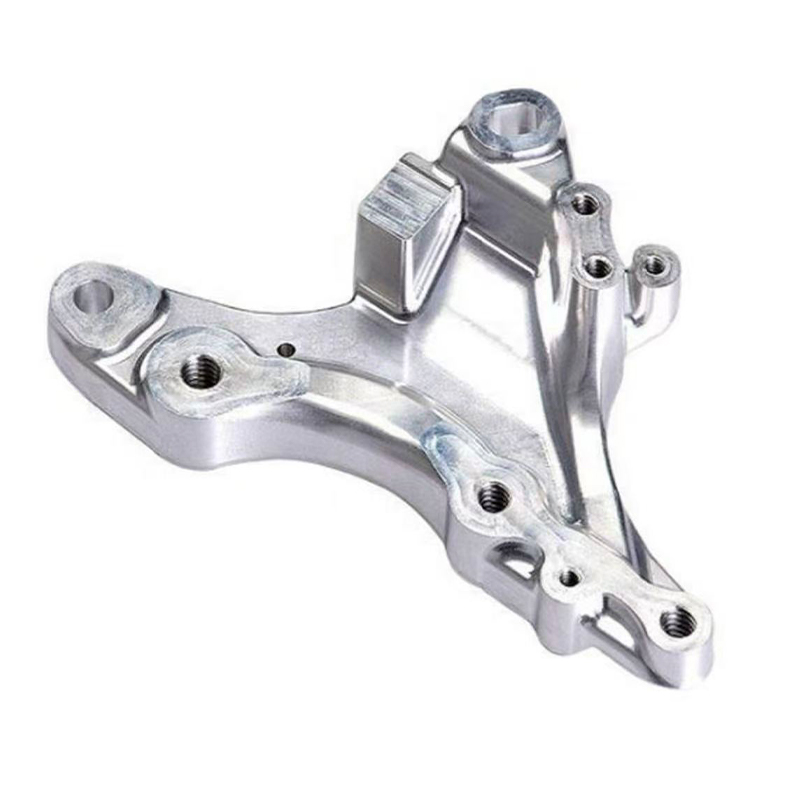
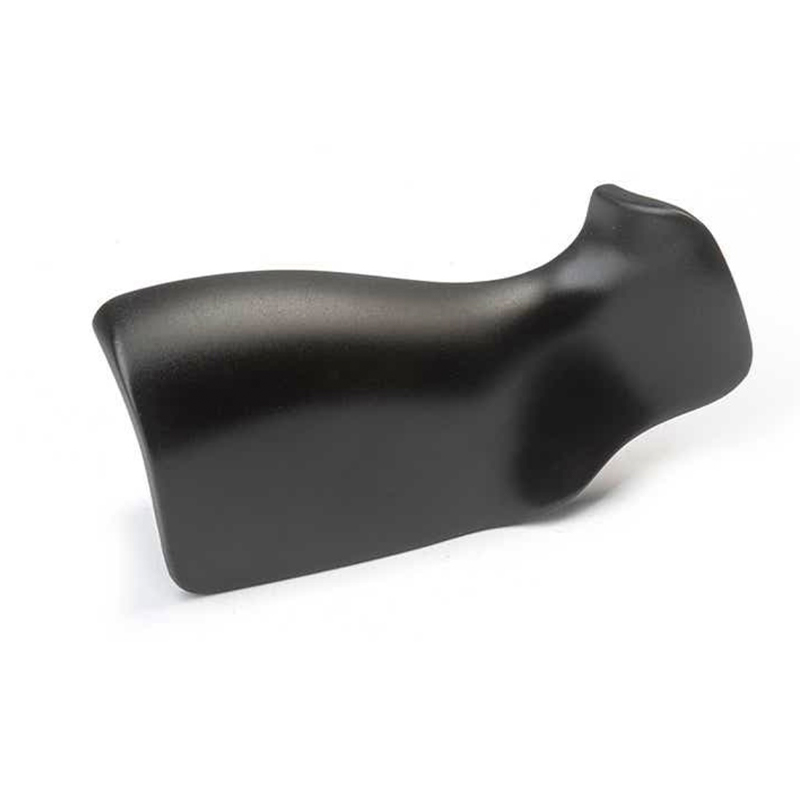
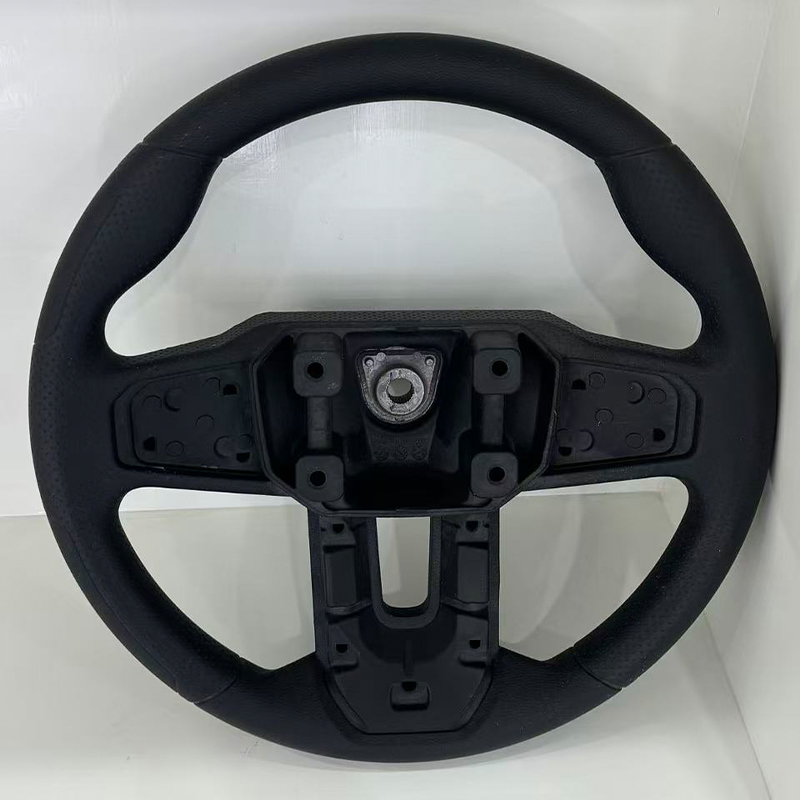
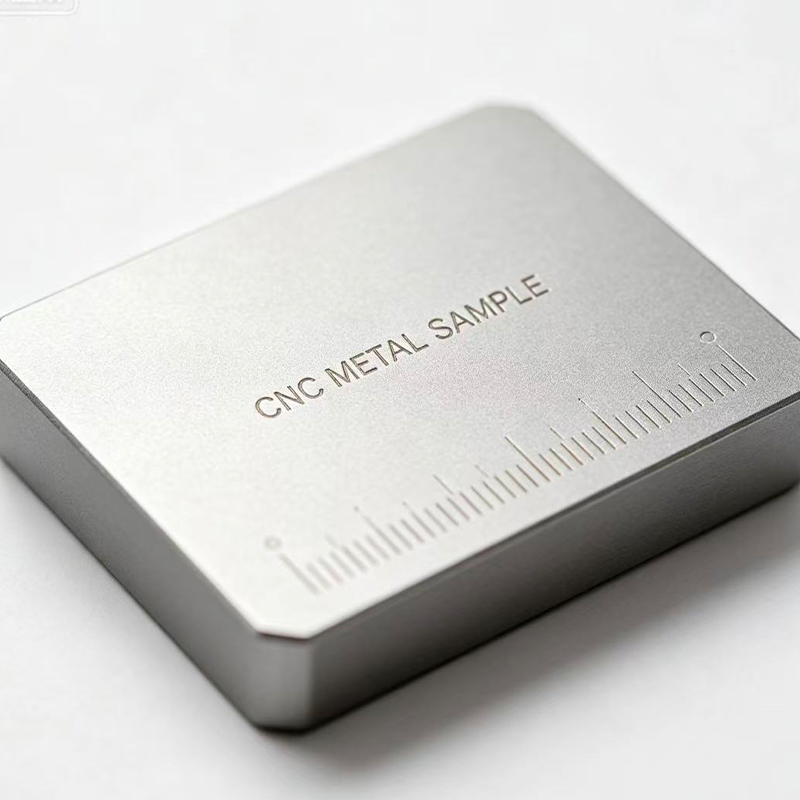
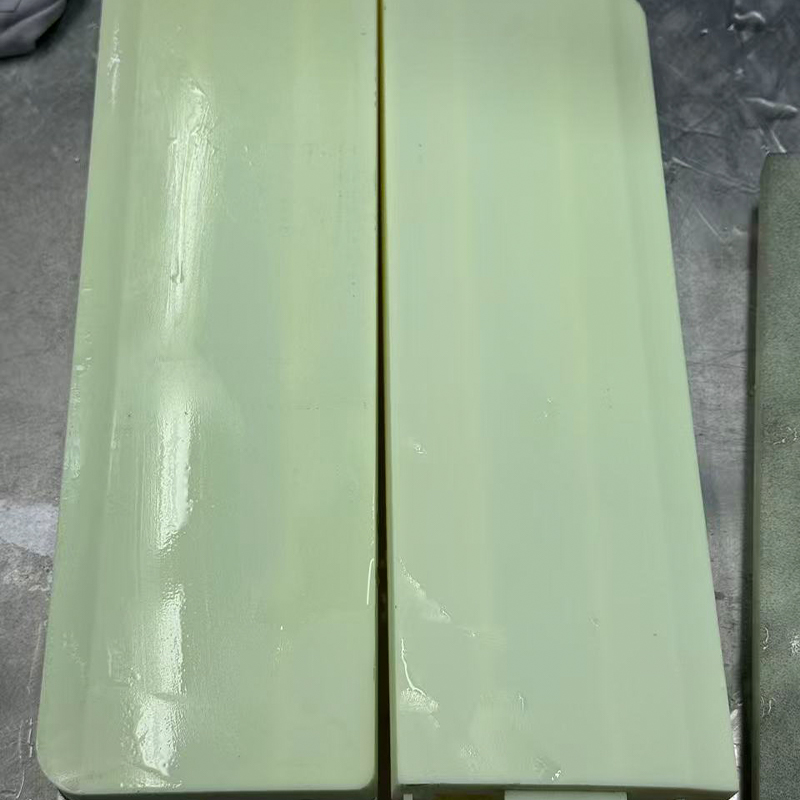
Overflatebehandlingstjenester: Hvordan velge riktig finish
Overflatebehandlingstjenester : Det korte svaret for prototype- og produksjonskjøpere
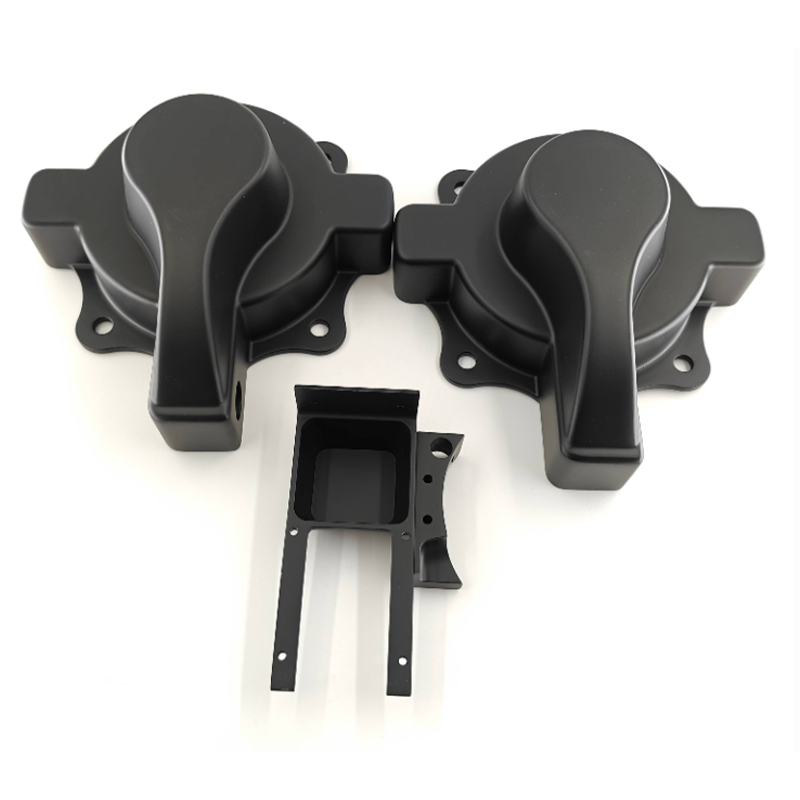
Du har sikkert sett det skje: et CNC-maskinert aluminiumshus ser skarpt ut i CAD-gjengivelsen, kommer med synlige verktøymerker og skarpe kanter, og fanger opp fingeravtrykk i det øyeblikket noen håndterer det. Ingenting er galt med maskineringen. Delen fikk rett og slett aldri den etterbehandlingen den trengte. Overflatebehandlingstjenester bestemmer hvordan en del ser ut, hvordan den føles i hånden og hvor godt den overlever bruk, og det riktige valget avhenger først av funksjon og deretter utseende.
For de fleste prototype- og småbatchprosjekter er det praktiske svaret en kort sekvens, ikke en enkelt behandling. Avgrad kantene, tekstur eller glatt overflaten til det nivået designet krever, og legg deretter til et belegg eller farge hvis delen er synlig eller eksponert. Perleblåsing passer til et ensartet matt utseende, maling passer farge- og merketilpasning, anodisering passer til aluminium som må tåle slitasje, og polering passer til deler som trenger en blank eller klar overflate. En overflatebehandlingsprodusent som håndterer flere av disse på ett sted kan anbefale kombinasjonen, i stedet for å la deg koordinere leverandører.
Denne veiledningen er skrevet for ingeniører, produktledere og innkjøpsteam som trenger deler som er klare til å montere, fotografere, teste eller sende. Den dekker de viktigste finishtypene, hvordan hver prosess fungerer, hvordan man matcher finish til materialer, hvordan man sammenligner alternativer, hva man skal spesifisere på en tegning og hvordan man tar vare på ferdige deler. Den lister også opp spørsmålene det er verdt å stille en overflatebehandlingsleverandør før du forplikter deg.
Hva en etterbehandlingsforespørsel vanligvis trenger
- Materiale og prosesshistorie: trykt harpiks, nylon, maskinert metall eller støpt polyuretan reagerer alle forskjellig.
- Formål: displaymodell, funksjonstestdel, håndtert produkt eller eksponert utendørskomponent.
- Se og føl: fargereferanse, glansnivå, tekstur og eventuell logo eller merking.
- Kritiske dimensjoner: overflater som må holde seg innenfor toleranse etter at belegget er påført.
Det siste punktet er det kjøpere overser oftest. Belegg gir tykkelse, sprengning fjerner litt materiale og polering endrer kanter, så en finish er aldri dimensjonsnøytral. Å bli enige om hvilke ansikter som er kosmetiske og hvilke som er funksjonelle før arbeidet starter, forhindrer de fleste tvister senere.
Velg finish etter hva delen må gjøre først, deretter etter hvordan den skal se ut, og husk toleranser fra starten.
Vanlige typer overflatebehandling og deres egenskaper
Etterbehandling er en familie av behandlinger, og hver enkelt løser et annet problem. Noen fjerner merker, noen legger til et lag, og noen endrer overflatekjemien. Kortene nedenfor gir en rask orientering, og tabellen som følger viser dem opp for sammenligning. Tilgjengelighet avhenger av grunnmaterialet, så bekreft alltid alternativene for din spesifikke del med leverandøren.
Avgrading og sliping Fjerner skarpe kanter, verktøymerker, støtterester og skillelinjer. Dette er grunnlaget for nesten hver annen finish. Perle- eller sandblåsing Fine medier treffer overflaten for å skape en jevn matt tekstur og skjule små merker. Vanlig på metall og noe plast. Maling og maling Primer, farge og klare strøk gir utseende og litt beskyttelse. Matte, blanke og myke effekter er mulig. Polering Gradvis finere slipemidler gir en jevn, reflekterende eller klar overflate. Mye brukt for gjennomsiktige deler og dekorativt metall. Anodisering Et elektrokjemisk lag på aluminium som forbedrer overflatehardheten og tillater farget farge. Egnet til hus og trim. Plating og pulverlakkering Metallplettering eller baktpulverlag for slitasje og korrosjonsegenskaper på egnede grunnmaterialer.
| Fullfør | Hva den gjør | Typiske grunnmaterialer | Se og føl |
|---|---|---|---|
| Avgrading og sliping | Fjerner kanter og merker | Metall, plast, harpiks | Glatt, nøytralt |
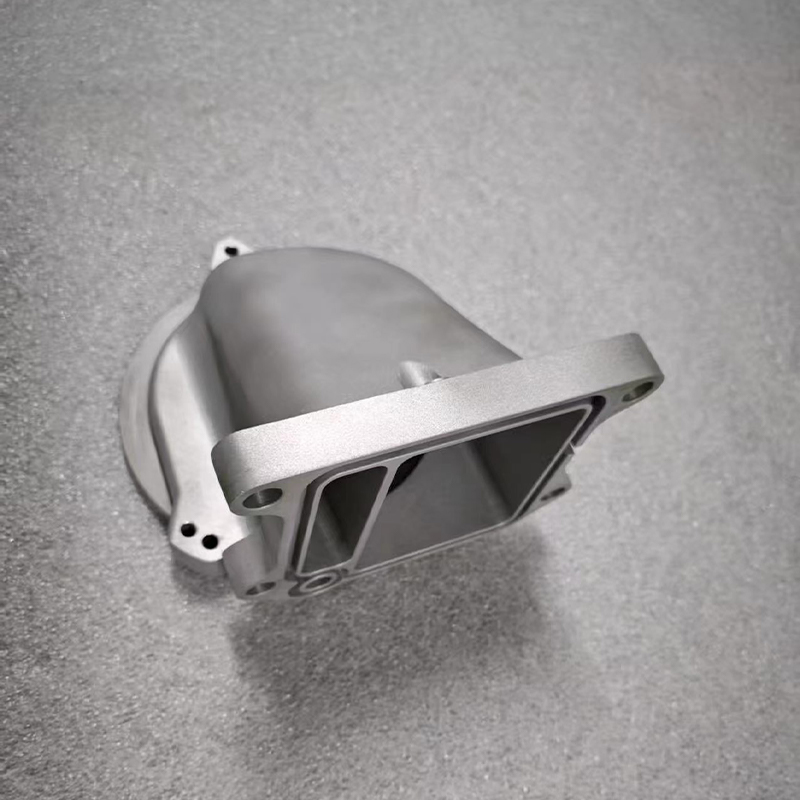
| Perlesprengning | Skaper ensartet matt tekstur | Aluminium, stål, noe plast | Fin matt, skjuler merker |
| Maleri | Legger til farge og beskyttende lag | Plast, harpiks, metall | Matt, sateng, glanset eller myk-touch |
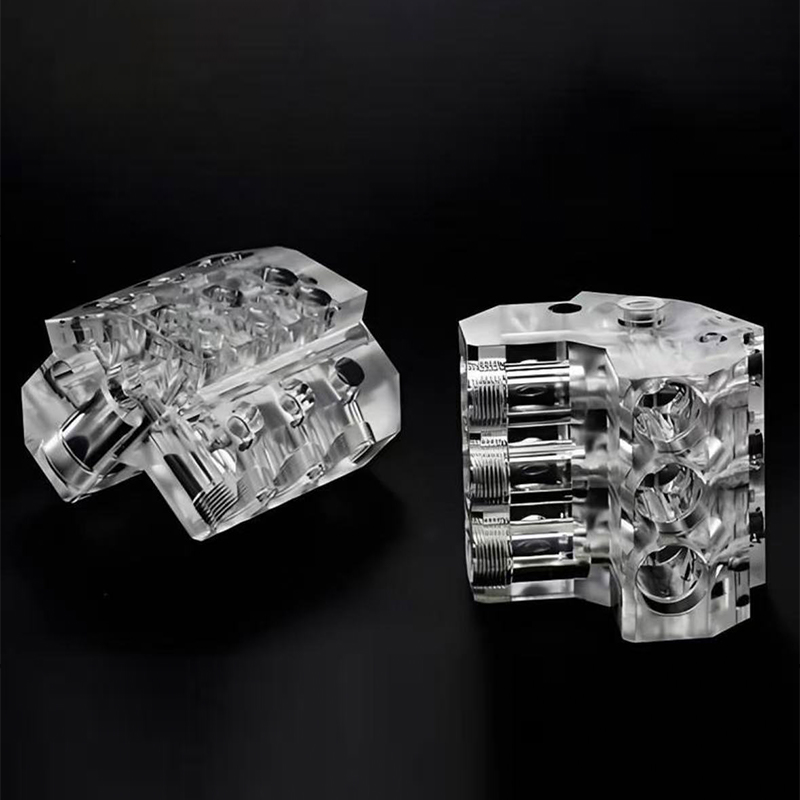
| Polering | Glatter til reflekterende eller klar overflate | Metall, akryl, klar harpiks | Glanset, klart |
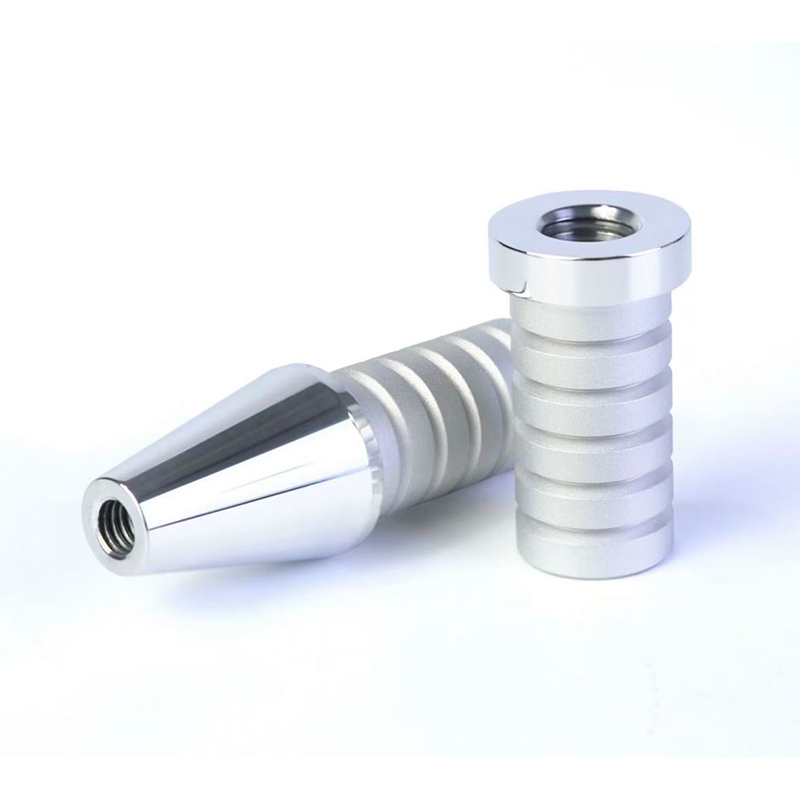
| Anodisering | Bygger oksidlag på aluminium | Aluminiumslegeringer | Satin metallic, fargede farger |
| Plating | Legger til metalllag | Ledende eller forberedte overflater | Lyst eller sateng metall |
| Pulverlakk | Baker et holdbart farget lag | Metalldeler | Ensartet, lett strukturert |
Mange finisher er lagdelte. En malt plastdel går ofte gjennom sliping, grunning, et fargestrøk og et klarstrøk. En eloksert aluminiumsdel kan perleblåses først for å forene overflaten og deretter anodisere for farge og hardhet. Å forstå rekkefølgen hjelper deg med å lese et sitat og se hvorfor en tilsynelatende enkel finish tar flere trinn.
De fleste finishene er sekvenser, med forberedelsestrinn som betyr like mye som det endelige belegget.
Hvordan overflatebehandling fungerer: prosessflyt og prinsipper
Uansett finish følger prosessen samme logikk. Overflaten klargjøres, behandles, beskyttes der det er nødvendig og inspiseres. Å hoppe over eller forhaste klargjøring er den vanligste årsaken til at belegg som flasser, viser merker eller ser ujevnt ut.
- Inspeksjon og klargjøring: leverandøren sjekker den innkommende delen for defekter, støttemerker, skillelinjer og forurensning, og avgraderer og sliper deretter til nødvendig nivå.
- Rengjøring og avfetting: oljer, slippmidler og støv fjernes, fordi selv en lett film kan forårsake beleggsfeil.
- Maskering: områder som må forbli ubelagte, slik som sammenfallende flater, gjenger eller kontaktflater, dekkes.
- Behandling eller belegg: medieblåsing, grunning, maling, anodisering eller annen behandling påføres under kontrollerte forhold.
- Herding eller tørking: belegg herdes ved passende temperatur og tid slik at de herder skikkelig.
- Sluttkontroll og pakking: utseende, farge, glans og kritiske dimensjoner kontrolleres, og deler pakkes for å beskytte den nye overflaten.
Sliping er det stadiet som mest synlig former det endelige resultatet. Hvert trinn i grus fjerner ripene etter den forrige, og maling kan bare skjule riper som er finere enn beleggtykkelsen. Derfor kan en godt forberedt del se bedre ut med et tynt strøk enn en dårlig forberedt del ser ut med flere strøk.
Diagrammet nedenfor viser et illustrerende syn på hvordan overflateruheten faller over en typisk malingssekvens. Ruhet uttrykkes som en indeks slik at trenden er lett å lese, og det er ikke en målt verdi for noen bestemt del.
Arealdiagrammet viser at det største fallet i ruhet skjer tidlig, ved grov- og finsliping, som er der verktøymerker, laglinjer og skillelinjer fjernes. Primer og sparkel tar deretter overflaten ytterligere ned ved å fylle mikroskopiske riper, slik at fargepelsen sitter på et jevnt underlag. Fargen og klarlakkene fortsetter den nedadgående trenden, men gevinstene er mindre, noe som forklarer hvorfor oppmerksomhet på de tidligere stadiene lønner seg mer enn ekstra strøk på slutten. For kunder som bruker Jiahengs overflatebehandlings- og malingstjenester på trykte, maskinerte eller støpte deler, er dette også grunnen til at etterbehandlingsbriefen bør angi målutseendet før forberedelsen begynner. En blank finish trenger en jevnere base enn en matt, så forberedelsesnivået er valgt for å passe det endelige utseendet.
Forberedelse setter taket for ethvert belegg, så en jevn, ren base betyr mer enn antall strøk.
Matchende overflatebehandling til forskjellige materialer
En finish som fungerer bra på ett materiale kan svikte på et annet, så materialet er det første filteret når du velger en behandling. Trykkede deler, maskinerte deler og støpte deler har hver sin overflatetilstand og sin egen risiko.
3D-printede harpiks- og nylondeler
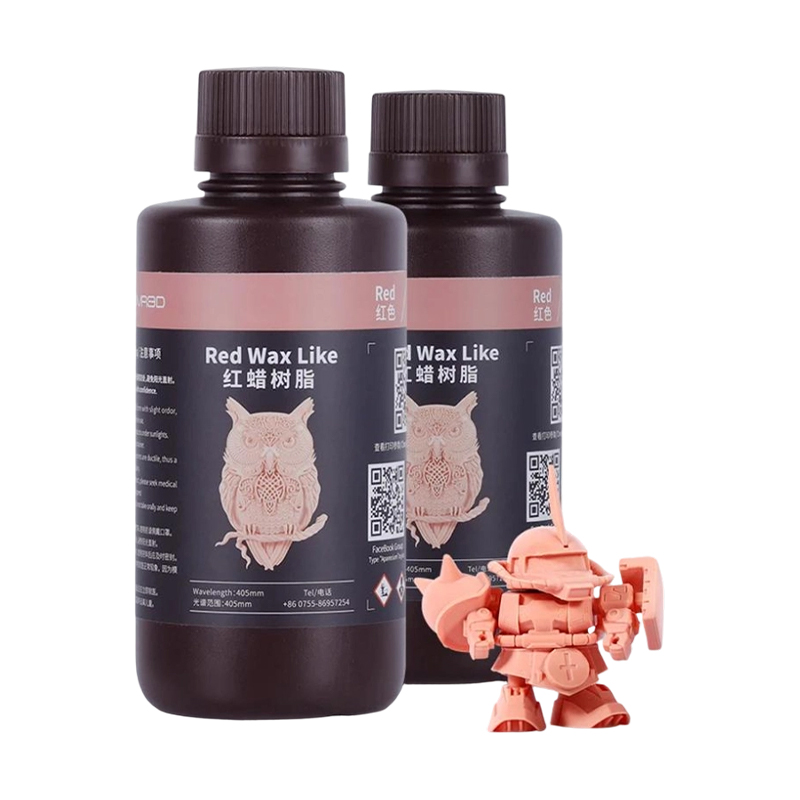
Harpikstrykk viser ofte fine laglinjer og støttemerker som trenger forsiktig sliping før maling. Nylondeler har en naturlig lett kornete overflate, som kan glattes, farges eller belegges. Fordi trykte deler er porøse på et mikroskopisk nivå, er primer vanligvis viktig før et fargestrøk, da det bidrar til å forsegle overflaten og forbedre vedheft.
CNC-maskinert metall og plast
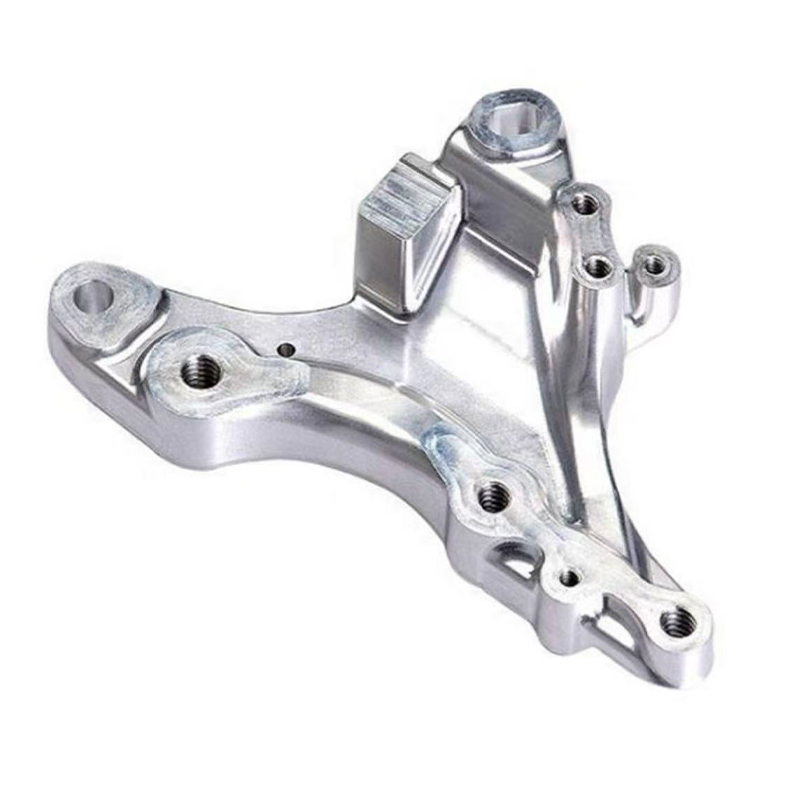
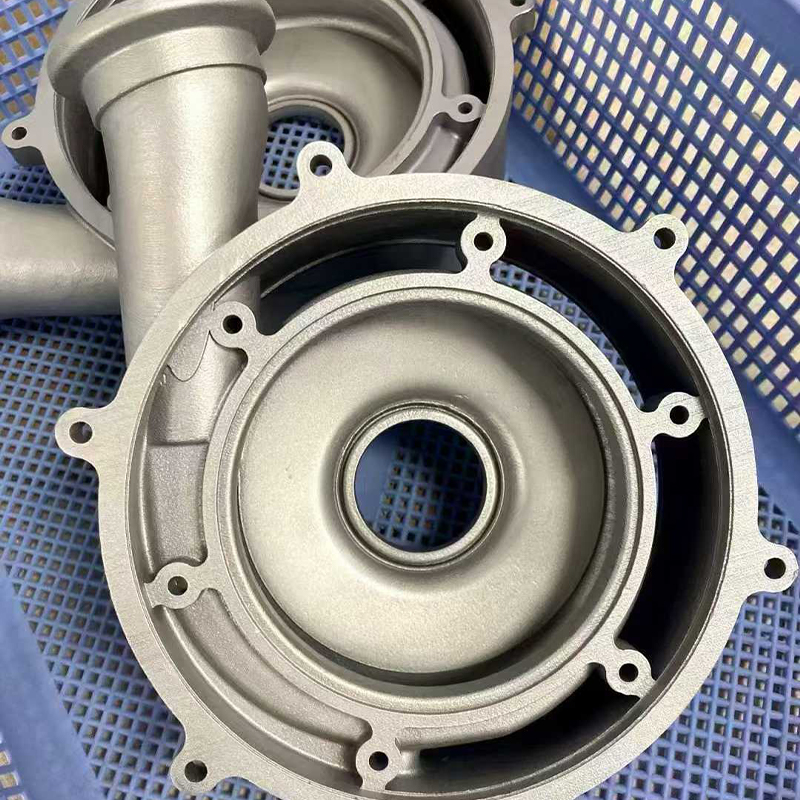
Maskinert aluminium er en populær kandidat for perleblåsing og anodisering, som sammen gir et ensartet satengutseende og bedre sliteegenskaper. Ståldeler kan bli sprengt, belagt eller belagt avhengig av miljøet. Maskinert plast som akryl kan poleres til en klar finish, mens annen plast er malt eller strukturert.
Vakuumstøpte polyuretandeler
Støpte deler kopierer masteroverflaten, så finishen deres begynner med kvaliteten til masteren. De aksepterer sliping, grunning og maling godt, og tekstur kan bygges inn i formen. Farge kan også tilsettes harpiksen før støping, som kan kombineres med maling for bestemte områder.
| Grunnmateriale | Vanlige finisher | Poeng å se |
|---|---|---|
| Trykt harpiks | Sliping, grunning, maling, polering | Laglinjer, støttemerker, primervedheft |
| Trykket nylon | Blåsing, farging, maling | Porøs overflate, fargeensartethet |
| Maskinert aluminium | Perlesprengning, anodizing, painting | Maskeringstråder, beleggtykkelse |
| Maskinert stål | Sprengning, belegg, plettering | Korrosjonsbeskyttelse, kantdekning |
| Klar akryl | Polering, clear coating | Riper, løsemiddelfølsomhet |
| Støpt polyuretan | Sliping, maling, teksturering | Skillelinjer, muggslipprester |
Hvis en del kombinerer materialer, for eksempel en metallinnsats i et plasthus, fortell etterbehandlingsteamet på forhånd. Ulike materialer kan trenge ulik forberedelse, og belegg som passer den ene kan angripe den andre. Et kort tegningsnotat om hvilke overflater som er plast og hvilke som er metall er ofte alt som skal til.
Begynn med grunnmaterialet, fordi vedheft, forberedelse og finish er avhengig av det.
Søknader og utvalgspunkter for overflatebehandlingstjenester
Overflatebehandling forekommer i nesten alle produktkategorier, men årsaken til etterbehandlingen endres med applikasjonen. Et medisinsk utstyrshus trenger overflater som kan rengjøres, et robotskall trenger ripebestandighet, og en forbrukerelektronikkprøve trenger et overbevisende utseende og følelse. De to kolonnene nedenfor parer vanlige applikasjoner med punktene som veileder valget.
Typiske bruksområder
| Utvalgspunkter å sjekke
|
Hvor hver finish pleier å passe
Spredningsdiagrammet nedenfor viser vanlige finishalternativer etter hvor bra de ser ut og føles og hvor godt de motstår slitasje. Det er en redaksjonell illustrasjon ment å veilede diskusjonen, ikke et testresultat. Les det som et kart over avveininger i stedet for en rangering.
Spredningsdiagrammet viser at ingen finish sitter øverst i høyre hjørne for ethvert behov, og det er derfor valget innebærer avveininger. Anodisering, plettering og pulverlakkering klynger seg i den øvre halvdelen fordi de legger til en hardere eller mer holdbar overflate, selv om de gjelder for et smalere sett med basismaterialer. Maling sitter i midten på slitasje og mot høyre på utseende, noe som gjenspeiler dets styrke i fargefleksibilitet og dets egnethet for både plast-, harpiks- og metalldeler. Polering og myke belegg favoriserer følelse og utseende fremfor slitestyrke, så de passer skjerm og håndterte deler bedre enn tungt belastede. For et prosjekt støttet av Jiahengs maler- og overflatebehandlingstjeneste er dette kartet et nyttig utgangspunkt for samtalen om hvorvidt prioriteringen er utseende, holdbarhet eller en balanse mellom begge.
Bestem om utseende eller slitestyrke betyr mer, og la deretter leverandøren foreslå finisher som passer til materialet ditt.
Detaljert sammenligning: Maling vs anodisering vs pulverbelegg vs perleblåsing
Når kjøpere spør hvilken finish de skal bruke, velger de ofte blant disse fire. De overlapper i noen bruksområder og divergerer kraftig i andre, så et side-ved-side-utseende er nyttig. Tabellen nedenfor oppsummerer de viktigste forskjellene på en enkel måte.
| Faktor | Maleri | Anodisering | Pulverlakk | Perlesprengning |
|---|---|---|---|---|
| Grunnmateriales | Plast, harpiks, metall | Aluminiumslegeringer mainly | Metall, hovedsakelig stål og aluminium | Metall og noe plastikk |
| Fargealternativer | Veldig bred, fargetilpasning mulig | Begrenset farget utvalg | Bredt utvalg | Ingen, naturlig materialtone |
| Slitasjemotstand | Moderat, avhenger av systemet | Høy overflatehardhet | Godt, slitesterkt lag | Lav, kun tekstur |
| Dimensjonseffekt | Legger til et tynt lag | Liten vekst og overflateendring | Legger til et tykkere lag | Fjerner små mengder materiale |
| Utseende | Matt, sateng, glans, myk-touch | Satin metallic | Ensartet, lett strukturert | Fin matt |
| Typisk bruk | Prototyper, merkevarer, hus | Aluminiumshus, trim | Rammer, braketter, kapslinger | Samlet overflate, forbehandling |
Maling er den mest fleksible måten fordi den fungerer på tvers av plast, harpiks og metall, og fordi fargen kan matches til en referanse. Begrensningen er at slitestyrken avhenger av beleggsystemet og hvordan delen brukes. Anodisering er et sterkt alternativ for aluminium som skal håndteres eller ripes, men det er begrenset til egnede legeringer og gir et smalere fargespekter. Pulverlakkering har en tendens til å produsere et tykkere, slitesterkt lag på metall, som passer til rammer og kabinetter i stedet for detaljer med detaljer. Perleblåsing er mer et tekstur- og forberedelsestrinn enn et belegg, og det kombineres ofte med en annen finish.
Hvor mye innsats hvert trinn innebærer
En annen måte å sammenligne finish på er ved innsatsen de innebærer. Flere trinn betyr vanligvis mer tid og mer håndtering. Kolonnediagrammet nedenfor viser en relativ innsatsindeks for vanlige trinn. Den er illustrativ, ment å forklare planleggingsmønstre i stedet for å sitere et prosjekt.
Kolonnediagrammet viser at avgrading og vulstsprengning sitter i den nedre enden av innsatsskalaen, og det er derfor de er vanlige standardtrinn for maskinerte deler. Sliping og grunning øker merkbart fordi de innebærer nøye håndarbeid og tørketid, og de setter opp alt som følger. Enfarget maling legger belegg og herding på toppen av preparatet. Flerfarget maskert maleri oppnår den høyeste innsatsen fordi hver farge trenger sin egen maskering, påføring og herdesyklus. Polering til høyglans rangerer også høyt, siden det krever pasientprogresjon gjennom finere slipemidler. Kunder som ønsker en forutsigbar tidsplan kan bruke dette mønsteret til å bestemme hvilke deler av et design som virkelig trenger førsteklasses etterbehandling og hvilke som kan bruke en enklere behandling.
Maling er den mest fleksible finishen, anodisering og pulverlakkering gir holdbarhet på metall, og sprengning fungerer som tekstur eller forberedelse.
Design for etterbehandling: Toleranser, kanter og maskering
Gode avslutninger starter på tegnestadiet. Noen få små avgjørelser om toleranser, kanter og maskering kan spare revisjoner og holde den ferdige delen innenfor spesifikasjonene. Punktene nedenfor er de en overflatebehandlingsprodusent tar opp oftest.
Tillat beleggtykkelse
Belegg gir tykkelse, og mengden varierer etter prosess. Som en generell veiledning legger malingssystemer ofte noen titalls mikron på tvers av grunningen, fargen og de klare lagene, mens anodisering endrer overflaten og dimensjonene litt etter hvert som oksidlaget dannes. På presspasninger, gjenger, glideflater og lagerseter kan selv små oppbygginger ha betydning. Merk disse ansiktene som maskerte eller be leverandøren om å beholde dem ubestrøket.
Behandle kanter og hjørner bevisst
Skarpe kanter er svake punkter for belegg fordi maling har en tendens til å trekke tynt i hjørnene og flise først. En liten radius eller kantbrudd forbedrer dekningen og gjør deler tryggere å håndtere. Hvis du trenger skarpe kanter for utseendet, diskuter hvordan du kan bevare dem samtidig som du beskytter overflaten.
Planlegg maskering og flerfargede områder
Maskering skiller ferdige områder fra urørte, men det fungerer bra når grenser følger naturlige trinn eller riller i designet. Et fargebrudd på en flat, umerket overflate er vanskeligere å gjøre ren. Hvis designet krever to farger, vil det å legge til et lite spor eller trinn ved grensen gi etterbehandlingsteamet en klar linje å følge.
Spesifiser hva som betyr noe på tegningen
- Fargereferanse som en standard fargekode eller fysisk prøve.
- Glansgrad: matt, sateng eller glanset.
- Overflater som må forbli ubelagte eller maskerte.
- Teksturretning eller mønster der det er relevant.
- Logoer, merker eller etiketter og deres plassering.
- Kritiske dimensjoner som må måles etter etterbehandling.
Farge er det elementet som mest sannsynlig vil forårsake uenighet, fordi det ser annerledes ut under forskjellig lys. En fysisk prøve slår en digital beskrivelse, og å se begge under samme lyskilde unngår overraskelser. Hvis en farge må matche på tvers av deler laget av forskjellige prosesser, for eksempel et trykt omslag og en maskinert base, diskuter det tidlig slik at etterbehandlingsplanen kan justeres.
Planlegg for beleggtykkelse, myk opp kanter og definer maskerte områder på tegningen for å forhindre passform og utseendeproblemer.
Kvalitetskontroll og vanlige etterbehandlingsfeil
Etterbehandlingskvaliteten bedømmes med øye og hånd like mye som etter instrumenter. En pålitelig leverandør sjekker hvert trinn, ikke bare det siste, og beholder en referanseprøve å sammenligne mot. Tabellen nedenfor viser defekter som dukker opp oftest og hvordan de vanligvis forhindres.
| Defekt | Typisk årsak | Forebygging |
|---|---|---|
| Konsistens av appelsinskall | Sprayforhold eller beleggtykkelse er ikke balansert | Kontroller applikasjonen og tillat riktig flyt |
| Fiskeøyne eller kratere | Olje-, silikon- eller støvforurensning | Grundig rengjøring og avfetting |
| Løper og synker | For mye belegg påført i én omgang | Tynnere strøk med kontrollert blinktid |
| Avskalling eller dårlig vedheft | Dårlig forberedelse eller uforenlig primer | Riktig sliping, rengjøring og grunningsvalg |
| Fargefeil | Ulik lys-, batch- eller underlagsfarge | Bruk referanseprøver og delt belysning |
| Synlige laglinjer eller verktøymerker | Utilstrekkelig sliping før maling | Forleng preparatet før primer |
| Ujevn sprengt tekstur | Inkonsekvent media, trykk eller vinkel | Standardiser innstillingene og dekk hele overflaten |
Inspeksjon dekker vanligvis utseende under standard belysning, glansnivå, fargekonsistens, beleggdekning og kritiske dimensjoner. For partier godkjennes ofte en første prøve før resten er ferdig, noe som unngår å gjenta et problem på tvers av hver del. Hvis prosjektet ditt har strenge utseendestandarder, be leverandøren om å beskrive hvordan de vurderer akseptabel variasjon, og bli enige om en skriftlig referanse.
Emballasje hører også til kvalitet. Nybehandlede overflater kan merkes ved kontakt, så deler er normalt separert, pakket inn og støttet for å beskytte dem under transport. Noen belegg fortsetter også å herde i en periode etter at de har forlatt ovnen, så skånsom håndtering de første dagene hjelper.
Godkjenn en første prøve mot en skriftlig referanse, fordi de fleste utseendetvister kommer fra uklare forventninger.
Vedlikehold og stell av ferdige deler
En finish varer lenger når den rengjøres og oppbevares fornuftig. Pleierådene varierer etter finishtype, men de grunnleggende vanene deles: bruk milde rengjøringsmidler, unngå slipeputer og hold deler unna varme og sterke løsemidler med mindre de er designet for disse forholdene.
| Fullfør type | Rengjøring | Unngå | Notater |
|---|---|---|---|
| Malt overflate | Myk klut med mild såpe og vann | Slipeputer og sterke løsemidler | Touch-up er mulig for små sjetonger |
| Myk berøring coating | Fuktig klut, skånsom avtørking | Oljer, håndkremer og alkoholtunge våtservietter | Kan vise slitasje raskere ved hyppig håndtering |
| Anodisert aluminium | Mildt vaskemiddel og vann | Sterke alkaliske rengjøringsmidler | Fargede farger kan falme i sterkt sollys |
| Polert eller klar overflate | Lofri mikrofiberklut | Tørr av med en grov klut | Pakk inn separat for å unngå riper |
| Blast metall | Mild renere og myk børste | Fet håndtering over tid | Fingeravtrykk kan vises på nakne overflater |
| Belagt eller pulverlakkert | Fuktig klut | Skrapeverktøy som bryter laget | Beskytt utsatte kanter |
Lagrings- og håndteringsvaner
- Oppbevar deler i et tørt, moderat miljø, vekk fra direkte sollys og varmekilder.
- Skill ferdige deler med myk emballasje, aldri stable dem direkte på kosmetiske overflater.
- Bruk rene hansker når du monterer polerte, klare eller mørke blanke deler for å unngå fingeravtrykk.
- Behold en ekstra prøve eller fargereferanse slik at fremtidige batcher kan matches pålitelig.
- Registrer fargekode, prosessrute og leverandørnotater for gjentatte bestillinger.
Touch-up er en praktisk realitet for prototyper som håndteres ofte. Små spon på lakkerte deler kan vanligvis repareres med matchende maling, mens riper på elokserte eller belagte deler er vanskeligere å skjule. Hvis en del skal brukes i et krevende miljø, diskuter den tiltenkte slitasjen på tilbudsstadiet, slik at leverandøren kan anbefale et beleggsystem som passer til det.
Skånsom rengjøring, forsiktig oppbevaring og en lagret fargereferanse sørger for at ferdige deler ser konsistent ut over tid.
Arbeide med en produsent og leverandør av overflatebehandling
Etterbehandling er ofte det siste trinnet før en del blir fotografert, testet eller sendt, noe som gjør det til et stressende sted for overraskelser. En dyktig overflatebehandlingsleverandør gjør prosessen forutsigbar ved å stille spørsmål tidlig og dokumentere svarene. Dette er nyttige spørsmål å stille til enhver kandidat.
- Hvilke grunnmaterialer og delstørrelser fullfører du rutinemessig, og hvilke finisher gjøres hjemme?
- Hvordan forbereder du overflaten før du maler eller maler?
- Kan du matche en farge fra en fysisk prøve, og hvordan bekrefter du samsvaret?
- Hvordan håndterer du maskering, flerfargede deler og logoer?
- Hva inspiserer du, og hvordan håndterer du førsteprøvegodkjenning for et parti?
- Kan etterbehandling koordineres med utskrift, maskinering eller støping som produserer delen?
Det siste spørsmålet er hvor en integrert tilnærming lønner seg. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. jobber som en OEM- og ODM-produsent med et internt designteam og en one-stop arbeidsflyt. Tjenestene dekker 3D-utskrift i harpiks, nylon og metall, avansert maskinering, replikering av silikonform for effektiv produksjon av små partier, og overflatebehandlinger som maling som forbedrer produktets utseende. Fordi delen og dens finish håndteres på én plattform, vet leverandøren hvordan delen ble laget og kan forberede overflaten deretter, noe som har en tendens til å redusere etterarbeid mellom trinnene.
Hvordan forberede en nyttig forespørsel
- En 3D-modell og tegning som markerer kosmetiske ansikter, maskerte områder og kritiske dimensjoner.
- Grunnmaterialet og hvordan delen ble laget, for eksempel trykt, bearbeidet eller støpt.
- En fargekode eller fysisk prøve, pluss målet for glansnivå og tekstur.
- Mengden, leveringsvinduet og eventuelle emballasjekrav.
- En kort merknad om hvordan delen skal brukes, håndteres eller vises.
Med denne informasjonen kan en leverandør foreslå en etterbehandlingsrute i det første svaret og flagge eventuelle risikoer, for eksempel en tett toleranseboring som trenger maskering. Det gir også begge sider en delt referanse hvis noe må justeres senere. For gjentatte bestillinger er det å beholde samme leverandør og samme skriftlige spesifikasjon den enkleste måten å opprettholde konsistent utseende på tvers av partier.
Velg en leverandør som koordinerer etterbehandlingen med hvordan delen ble laget, og gi dem klare mål for farge, glans og maskerte områder.
Utforsk Jiaheng overflatebehandlingstjenester
Hvis delene dine er klare for maling, farging eller annet overflatearbeid, kan du se de tilgjengelige alternativene og prosjektprosessen på den dedikerte siden for Overflatebehandlingstjenester fra Jiaheng. Teamet støtter OEM- og ODM-prosjekter og kan koordinere etterbehandling med utskrift, maskinering og replikering av silikonform på én plattform.
Send delfiler, fargereferanse og finishkrav for å starte en samtale med Jiaheng-teamet.
Vanlige spørsmål om overflatebehandlingstjenester
Hva er overflatebehandlingstjenester?Overflatebehandling er behandlinger som brukes etter at en del er laget for å forbedre utseendet, følelsen eller holdbarheten. De inkluderer avgrading, sliping, sprengning, polering, maling, anodisering og belegging. En overflatebehandlingsprodusent kombinerer vanligvis flere trinn og tilpasser dem til grunnmaterialet og den tiltenkte bruken av delen. |
Hvilken overflate passer til en prototype som skal fotograferes eller vises til kunder?Maleri is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Kan 3D-printede deler males og etterbehandles?Ja. Trykte harpiks- og nylondeler pusses, grunnes og males, og nylon kan også blåses eller farges. Fordi trykte overflater kan vise laglinjer, er forberedelsesstadiet viktig. En leverandør som også håndterer trykkingen kan forberede overflaten med den prosessen i tankene. |
Endrer overflatebehandling delen dimensjoner?Det kan det. Belegg legger til et tynt lag, anodisering endrer overflaten litt, og blåsing eller polering fjerner en liten mengde materiale. For passformer, gjenger eller glideflater, fortell leverandøren hvilke flater som må holde seg innenfor toleransen slik at de kan maskeres eller justeres. Generell veiledning er å bekrefte kritiske dimensjoner etter ferdigstillelse. |
Hva er forskjellen mellom anodisering og maling?Anodisering builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Hvordan sikrer jeg at fargen samsvarer med referansen min?Oppgi en standard fargekode eller en fysisk prøve, og be leverandøren om å sammenligne under samme belysning. En første prøvegodkjenning før hele batchen er ferdig hjelper til med å fange opp forskjeller tidlig. Farge kan se forskjellig ut på forskjellige basismaterialer, så nevner om deler er laget av mer enn én. |
Kan etterbehandling kombineres med maskinering, trykking eller vakuumstøping?Ja, og å kombinere dem er ofte praktisk. En leverandør som håndterer tilvirkning og etterbehandling kan klargjøre overflater og planlegge maskering med full kjennskap til delen. Jiaheng tilbyr utskrift, maskinering, replikering av silikonform og overflatebehandlinger på én plattform, noe som holder prosjektet i én arbeidsflyt. |
Hva bør jeg inkludere når jeg ber om et tilbud på overflatebehandling?Ta med 3D-modellen eller tegningen, grunnmateriale, mengde, fargereferanse, glansnivå, tekstur, maskerte områder og kritiske dimensjoner. Legg til et kort notat om hvordan delen skal brukes og når du trenger den. Fullstendig informasjon forkorter det første svaret og reduserer senere endringer. |
Klare fargemål, definerte maskerte områder og en jevn forberedt overflate er nøkkelen til en finish som matcher forventningene.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
