- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

Polyether Ether Ketone 3D Printing: Prosesskontroll, kostnader og leverandørveiledning
En KIT-del kan se feilfri ut når den forlater skriveren og fortsatt underytelse under bruk hvis polymeren aldri når den riktige semikrystallinske tilstanden. Polyeter keton 3D-utskrift handler mindre om å laste et høytemperaturfilament og mer om å kontrollere varme gjennom tørking, ekstrudering, avkjøling, gløding og inspeksjon. Prosessen er levedyktig for krevende deler, men bare når leverandøren behandler temperatur og krystallinitet som målbare prosessutganger i stedet for skriverinnstillinger.
Det skillet er viktig på tilbudsstadiet. KIT er en dyr teknisk termoplast, og ekstrudering av høytemperaturmaterialer går sakte. En kjøper som kun sammenligner prisen per kubikkcentimeter vil gå glipp av de større kostnadsdriverne: oppvarmet kammertid, støttestrategi, gløding, maskineringsgodtgjørelse, inspeksjon og skrotrisiko. En kjøper som kun sammenligner dataarket vil gå glipp av prosessgapet mellom en testkupong og en ekte brakett, tetning, isolator eller slitedel.
Det praktiske svaret er å starte med funksjonen til delen, ikke navnet på polymeren. Hvis delen trenger bred kjemisk motstand, høy kontinuerlig varme, slitestyrke og stivhet ved forhøyet temperatur, fortjener PEEK seriøs vurdering. Hvis delen hovedsakelig trenger varmebestandighet og stivhet i et tørt miljø, kan en høytemperatur karbonfiberforbindelse, en metalladditivrute eller en maskinert design gi et mer forutsigbart program. Resten av denne guiden forklarer hvor polyether ether keton 3D-utskrift tjener sine kostnader og hvor det blir en kostbar mismatch.
Polyether Ether Ketone 3D-utskrift: Hva prosessen virkelig krever
PEEK er en semikrystallinsk termoplast med høyt smeltepunkt og sterk egenskapsprofil. Ved materialekstrudering varmes polymeren opp godt over smeltepunktet, avsettes lag for lag og avkjøles deretter under kontrollerte forhold. Den nøyaktige profilen avhenger av harpikskvalitet, dysegeometri, delgeometri og skriver, men den generelle retningen er klar: PEEK trenger en varm dyse, et varmtbyggende kammer og en disiplinert kjølestrategi. En maskin som kan nå dysetemperaturen, men som ikke kan holde kammervarmen, vil slite med å produsere konsistente deler.
Dette er grunnen til at polyeter keton 3D-utskrift er i en annen kategori enn å skrive ut PLA, PETG eller til og med standard nylon. Filamentet kan trenge å tørkes før bruk, konstruksjonsoverflaten må tåle høy temperatur, og kammeratmosfæren bør være stabil gjennom hele konstruksjonen. Trekk, åpne dører og korte forvarmingssykluser kan skape termiske gradienter som viser seg senere som forvrengning, dårlig lagbinding eller inkonsekvent krystallinitet. Disse feilene er kanskje ikke synlige på utsiden av delen.
En vanlig feil er å fokusere på dysetemperaturen alene. Dysen smelter polymeren, men kammeret og kjøleprofilen påvirker hvordan polymeren størkner. Langsom, kontrollert avkjøling støtter generelt krystallinitet. Rask avkjøling kan etterlate materialet i en mer amorf tilstand, noe som kan redusere kjemisk motstand og dimensjonsstabilitet. Noen leverandører skriver ut PEEK ved en lavere kammertemperatur og er avhengig av post-print gløding for å bygge krystallinitet. Det kan fungere, men det flytter risiko inn i glødingstrinnet og krever en verifisert syklus for delens geometri.
Det er også en maskinvarekostnadsdimensjon. Høytemperaturskrivere bruker mer robuste varmeovner, isolasjon, motorer og termiske kontroller enn standardmaskiner. Denne kostnaden dekkes inn gjennom maskintid, ikke gjennom materiell alene. For en kjøper er implikasjonen enkel: be om selve prosessvinduet, ikke bare materialnavnet. Spør hvordan leverandøren verifiserer kammerens enhetlighet, hvordan den håndterer termisk ekspansjon under en lang konstruksjon, og hvordan den registrerer utglødningssyklusen.
Hvorfor krystallinitet avgjør om en PEEK-del fungerer
PEEK kan eksistere i amorfe og semi-krystallinske former. I en trykt del er forholdet mellom dem ikke en laboratorium kuriositet. Det påvirker stivhet, dimensjonsstabilitet, kjemisk motstand og måten delen oppfører seg under vedvarende belastning. En semi-krystallinsk struktur er generelt foretrukket for krevende bruksområder fordi de ordnede områdene bidrar til styrke og motstand. En amorf eller delvis krystallinsk del kan være lettere å produsere, men den kan komme til kort under de nøyaktige forholdene der PEEK er valgt.
Kjølehastighet er hovedspaken. Hvis den avsatte polymeren avkjøles sakte i et varmt kammer, har polymerkjedene tid til å organisere seg. Hvis den avkjøles raskt, fryses strukturen i en mindre ordnet tilstand. Delgeometrien har også betydning. Tynne vegger, skarpe hjørner og store flate områder mister varme med ulik hastighet, slik at en enkelt utskrift kan inneholde soner med ulik termisk historie. Det er en grunn til at PEEK-deler ofte krever sjenerøse radier, gradvise tykkelsesoverganger og en godt planlagt byggeorientering.
Gløding er den andre spaken. En termisk syklus etter trykk kan øke krystalliniteten og lindre gjenværende stress, men den kan også introdusere forvrengning hvis delen varmes opp eller avkjøles for raskt, eller hvis den ikke støttes riktig. Riktig syklus avhenger av snitttykkelse, geometri og leverandørens valideringsdata. En generisk oppskrift kopiert fra et materialdatablad er ikke en prosesskontrollplan. Gode leverandører knytter glødingssyklusen til delen, registrerer den faktiske rampen og bløtleggingen, og inspiserer kritiske dimensjoner etter syklusen.
For kjøpere bør krystallinitet vises i kvalitetssamtalen. Spør om leverandøren måler det, hvor ofte og på hvilken prøve. Differensiell skanningskalorimetri kan gi en krystallinitetsindikasjon, mens tetthetssjekker og mekaniske kuponger kan støtte den samme konklusjonen fra en annen vinkel. Ikke alle jobber trenger en fullstendig laboratorierapport, men en PEEK-del for kjemisk service, høy varme eller en sikkerhetsrelatert funksjon bør ikke være avhengig av visuell inspeksjon alene.
PEEK 3D-utskriftsprosessen: tørking, ekstrudering, kjøling og gløding
En robust arbeidsflyt for 3D-utskrift av polyeter-eterketon er en kjede av kontroller. Hvert trinn beskytter det neste. De nøyaktige parametrene tilhører materialleverandøren og skriverplattformen, men rekkefølgen er konsistent nok til å brukes som en innkjøpssjekkliste.
- Bekreft harpikskvaliteten og batchen. PEEK er ikke en enkelt vare. Karakterer varierer i viskositet, fyllstoffinnhold, farge og tiltenkt behandling. Registrer partiet og hold det sporbart til bygget.
- Tørk og beskytt filamentet. Fuktighet og forurensning kan skape tomrom, overflatedefekter og inkonsekvent ekstrudering. Følg harpiksleverandørens tørkeplan og hold materialet i tørr tilstand under byggingen.
- Forvarm kammeret og stabiliser maskinen. En varm dyse er ikke nok. Kammeret, byggeplaten og omkringliggende maskinvare trenger tid til å nå en stabil tilstand før det første laget.
- Skriv ut med en validert profil. Dysetemperatur, laghøyde, ekstruderingsbredde, kjøling og hastighet bør komme fra en kvalifisert profil for materialet og geometrien, ikke fra prøving og feiling fra kjøpers side.
- Kontroller kjøling og bygg avbruddsrisiko. Lange bygg trenger stabil kraft, termisk kontroll og en plan for pauser. Et kaldt trekk eller en uplanlagt pause kan skape et svakt lag som er vanskelig å oppdage senere.
- Glød og inspiser. Ettertrykksyklusen bør dokumenteres. Kritiske dimensjoner, masse, overflatetilstand og eventuelle testkuponger bør kontrolleres mot den avtalte planen.
To prosessvalg fortjener tidlig diskusjon. Den første er byggeorientering. PEEK-deler er ofte anisotropiske fordi bindingen mellom lag ikke er identisk med styrken i et lag. Hvis den høyeste belastningen går på tvers av lagretningen, kan designet trenge en annen orientering, en tykkere seksjon eller en sekundær operasjon. Den andre er maskineringsgodtgjørelse. Mange PEEK-deler skrives ut nær nettoform og deretter maskinert på kritiske grensesnitt fordi utskrift alene kanskje ikke holder alle toleranse økonomisk.
Fjerning av støtte er en annen praktisk risiko. PEEK er tøft, og støttestrukturer kan være vanskelig å fjerne uten å merke overflaten. Støttematerialet, grensesnittlaget og fjerningsmetoden bør avtales før byggingen. For forseglede eller kjemisk eksponerte deler bør kjøperen også spørre om støttene etterlater åpne veier eller overflateskader som kan påvirke ytelsen.
PEEK vs PPS-CF vs PAHT-CF: En praktisk materialsammenligning
De fleste PEEK-prosjekter spør egentlig ikke etter PEEK som navn. De ber om en kombinasjon av varme, kjemisk motstand, stivhet, slitasjeoppførsel og dimensjonsstabilitet. Det åpner for sammenligningen med andre høyytelsesruter. Diagrammet nedenfor er en planleggingshjelp, ikke et materialdatablad; den sammenligner den relative prosessbyrden for tre ruter som kjøpere ofte vurderer sammen.
Poengene reflekterer hvor mye termisk kontroll, tørkedisiplin og etterbehandlingsoppmerksomhet hver rute har en tendens til å kreve i en tilpasset produksjonssetting. De skal brukes til å ramme en samtale med leverandøren, ikke til å erstatte applikasjonstesting.
Relativt prosessbehov for høytemperaturpolymerruter
Veiledende planleggingspoeng, ikke målte materialegenskaper
Høyere poengsum betyr større behov for termisk og prosesskontroll i en typisk tilpasset konstruksjon. Geometri, skriverplattform og krav til validering kan endre bildet.
Diagrammet er nyttig fordi det skiller materialkapasitet fra produksjonsbelastning. PEEK ligger på toppen av belastningsskalaen, så det bør være forbeholdt deler der eiendomskombinasjonen gjør virkelig arbeid. PPS-CF er ofte en mer praktisk vei for kjemisk eksponerte braketter, armaturer og komponenter som trenger høy varme pluss stivhet uten hele PEEK-prosesskjeden. PAHT-CF er lettere å behandle og kan passe til strukturelle hus, jigger og lette braketter der den kontinuerlige temperaturen er lavere.
For team som sammenligner prototyper og lavvolumproduksjon, bør beslutningen inkludere etterbehandling og toleransestrategi. En PPS-CF- eller PAHT-CF-del kan skrive ut raskere og maskinere lettere, men den trenger fortsatt riktig veggtykkelse, fiberorientering og inspeksjonsplan. PEEK kan rettferdiggjøre kostnadene i en tetning, bøssing, kjemisk armatur eller høyvarmeisolator der feil er dyrt. Feil sammenligning er pris per del alene; den riktige sammenligningen er totalkostnaden for en validert del.
| Hensyn | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Varmebestandighet | Veldig høy | Høy | Moderat til høy |
| Kjemisk motstand | Veldig høy | Høy | Moderat |
| Prosessvansker | Veldig høy | Høy | Moderat |
| Glødende oppmerksomhet | Vanligvis nødvendig | Anbefales ofte | Anbefales ofte |
| Typisk passform | Tetninger, gjennomføringer, kjemisk inventar, høyvarmeisolatorer | Kjemisk eksponerte braketter, pumpedeler, inventar | Hus, jigger, lette konstruksjonsdeler |
| Relativ materialkostnad | Høyest | Midtdels til høy | Mid |
For kjemisk eksponerte braketter og inventar der PEEK er overspesifisert, er PPS-CF-ruten et praktisk høytemperaturalternativ. Den tilbyr en nyttig balanse mellom stivhet, varmebestandighet og prosessmodenhet for tilpassede deler som ikke trenger hele PEEK-egenskapskonvolutten.
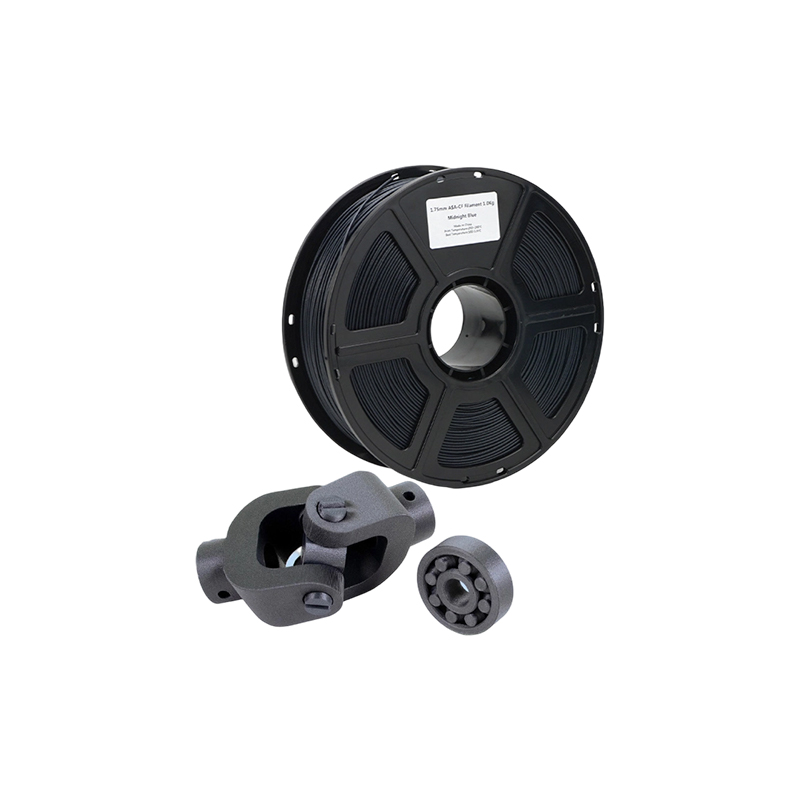 PPS CF karbonfiber 3D-utskrift for funksjonelle deler Et høytemperatur FDM-materialealternativ for kjemisk eksponerte braketter og armaturer som trenger stivhet, varmebestandighet og prosessmodenhet uten overspesifikasjon på PEEK-nivå. Se produkt →
Det endelige valget bør gjøres med tegningen, tjenestemiljøet og valideringsplanen i hånden. Et materiale som er lettere å skrive ut kan fortsatt mislykkes hvis designet ignorerer lagretning eller kjemisk eksponering. Et materiale som er vanskeligere å skrive ut kan fortsatt være det lavere risikovalget hvis applikasjonen virkelig trenger egenskapene. Det er derfor en materialsammenligningstabell er et utgangspunkt, ikke en innkjøpsordre.
Designregler som holder PEEK-deler ute av skrapbeholderen
PEEK er tøft, men det er ikke tilgivende for dårlig utskriftsgeometri. Store flate områder, brå tykkelsesendringer og skarpe indre hjørner konsentrerer termisk stress. Delen kan overleve utskrift og deretter bevege seg under gløding eller maskinering. Design for termisk stabilitet fra begynnelsen, og prosessen blir mer forutsigbar.
Bruk generøse radier ved innvendige hjørner. Overgang mellom tykke og tynne seksjoner gradvis. Unngå lange, ustøttede spenn hvor de første lagene må bære sin egen varme. Hvis en flat overflate er kritisk, bør du vurdere en maskineringsgodtgjørelse i stedet for å skrive ut den endelige overflaten. Ribber kan forbedre stivheten, men de skaper også termiske masseforskjeller; en ribbelayout som fungerer i sprøytestøping er kanskje ikke den beste layouten for materialekstrudering.
Tenk på lagretningen før du fullfører tegningen. Hvis en PEEK-del vil se strekkbelastning på tvers av lag, kan designet trenge mer snitttykkelse eller en annen byggeorientering. Hvis delen skal maskineres etter utskrift, la det være nok lager for etterbehandlingen og definer datumene som vil overleve gløding. En vakker trykt overflate er ikke nyttig hvis den kritiske boringen beveger seg etter varmebehandling.
Toleranser fortjener en egen samtale. Utskrift kan inneholde et praktisk toleransebånd for mange funksjoner, men PEEKs termiske ekspansjon og krympeadferd gjør trange toleranser over lange dimensjoner vanskeligere. Når en tegning krever lagerpasninger, tette spor eller flathet på en stor flate, planlegg for presis CNC-etterbehandling. Det er ofte den mest økonomiske måten å kombinere materialegenskapene til PEEK med dimensjonskontroll av maskinering.
Når PEEK-utskrifter trenger stramme toleranser, er presisjons CNC-fresing ofte etterbehandlingstrinnet som gjør designet praktisk. Den kan etablere datum, rydde opp i kritiske grensesnitt og bringe delen inn i den avtalte inspeksjonsplanen uten å tvinge skriveren til å holde hver toleranse i én operasjon.
 Presisjons CNC fresing for Tight-Tolerance PEEK og molds Et maskineringsalternativ for å etablere datum, rengjøre kritiske grensesnitt og håndtere støpeformer i storformat når trykte PEEK-deler trenger strammere toleranser. Se produkt →
Vurder også montering. PEEK-deler kan settes sammen med innsatser, festemidler eller lim, og hver metode har en termisk grense. Et design som er stabilt ved romtemperatur kan løsne etter gjentatte varmesykluser. Hvis delen skal forsegles, kontroller at den trykte overflaten og bearbeidingsmerkene ikke skaper lekkasjebaner. Hvis den vil skli eller rotere, kontroller slitasjeretningen mot lagets orientering.
Hva driver kostnadene ved polyeter eter keton 3D-utskrift
PEEK er dyrt før skriveren starter. Materialkostnaden er høy, maskinen er spesialisert, og konstruksjonen går sakte. Det er bare de synlige kostnadene. Et realistisk tilbud gjenspeiler også tørking, kammerforvarming, lang bruk av maskinen, gløding, inspeksjon, fjerning av støtte og skrotrisiko. Kjøpere som kun sammenligner filamentprisen vil bli overrasket over spredningen mellom leverandørene.
- Materiale og batchstørrelse. Små bestillinger kan ha en vesentlig premie fordi leverandøren må åpne, tørke og kvalifisere en batch for en kort periode.
- Maskintid. Bygging med høy temperatur er sakte, og det oppvarmede kammeret bruker energi før det første laget avsettes.
- Geometri og støtte. Høye deler, tette støtter og vanskelig tilgjengelighet øker byggetiden og etterbehandlingsarbeidet.
- Gløding og inventar. En kontrollert termisk syklus kan kreve dedikerte armaturer for å forhindre forvrengning.
- Maskineringsgodtgjørelse. Near-net-utskrift pluss CNC-etterbehandling kan være mer forutsigbart enn utskrift til endelig toleranse.
- Undersøkelse. Dimensjonsrapporter, materialsporbarhet og testkuponger øker kostnadene, men de reduserer risikoen for å akseptere en del som ikke kan valideres.
- Skrot og omarbeid. PEEK tolererer ikke prosessnarveier. En leverandør som tilbyr tilbud uten skrapgodtgjørelse kan dekke kostnadene andre steder.
Kostnadssamtalen bør derfor starte med søknaden og akseptkriteriene. Hvis delen er en ikke-kritisk inventar, kan en enklere inspeksjonsplan være nok. Hvis delen er en kjemisk forsegling eller en høyvarmeisolator, er valideringskostnaden en del av produktet. En god leverandør vil skille engangsprosjektering, byggekostnader, etterbehandling og inspeksjon slik at kjøperen kan se hvor pengene går.
Volum endrer ligningen, men fjerner ikke prosessbyrden. PEEK er ikke et materiale hvor en stor ordre automatisk blir billig. Leverandøren kan trenge dedikert inventar, batchsporbarhet og en stabil utskriftsprofil før skalering. For lavvolum tilpasset arbeid, er det praktiske målet repeterbarhet først, deretter prisforbedring gjennom nesting, byggelayout og etterbehandlingseffektivitet.
Når en PEEK 3D-utskriftstjeneste gir mening, og når den ikke gjør det
En PEEK 3D-utskriftstjeneste gir mest mening når delen er geometrisk kompleks, volumet er lavt til moderat, og applikasjonen trenger materialets kombinasjon av varme, kjemisk motstand og mekanisk ytelse. Funksjonelle prototyper, små produksjonsserier, reservedeler og design med interne kanaler eller konsoliderte sammenstillinger er naturlige kandidater. Utskrift kan også forkorte veien fra designgjentakelse til en testbar del når alternativet er en lang støpeform eller et maskineringsprogram.
Det gir mindre mening når delen er enkel, stor og geometrisk vennlig å bearbeide. En vanlig blokk, ring eller plate kan være raskere og mer økonomisk i PEEK-lagerform, spesielt når det kreves tette toleranser. Utskrift passer også dårlig når designet trenger en overflatefinish som vil kreve omfattende håndarbeid, eller når delen vil bli utsatt for forhold utenfor PEEKs egnethet, for eksempel vedvarende ultrafiolett eksponering uten beskyttelse. PEEK er et sterkt materiale, men det er ikke et universelt materiale.
Volumspørsmålet er viktig. Ved svært lavt volum unngår utskrift verktøy og kan raskt levere en kompleks form. Ved høyere volum kan økonomien skifte mot kompresjonsstøping, maskinering eller en annen prosess, avhengig av geometri og toleranse. Det riktige svaret er ikke en regel basert på en enkelt mengde. Det er en sammenligning av totalkostnad, ledetid, risiko og verdien av designfrihet.
For armaturer, hus og lette strukturelle deler der den kontinuerlige temperaturen er lavere enn PEEKs utvalg, kan PAHT-CF være en mer praktisk høytemperatur nylon karbonfiberrute. Det kan redusere prosessbelastningen samtidig som det gir nyttig stivhet og varmeytelse for mange industrielle deler.
 PAHT CF høytemperatur nylon karbonfiber 3D-utskrift En praktisk FDM-rute for lette strukturelle armaturer og hus som trenger stivhet og varmeytelse under PEEKs rekkevidde, med et sterkt styrke-til-vekt-forhold. Se produkt →
En god tjenesteleverandør vil fortelle deg når PEEK ikke er den beste bruken av budsjettet. Det er ikke en salgssvikt; det er et tegn på at leverandøren vurderer søknaden. Be om en side-ved-side-visning av PEEK, en høytemperaturblanding og en maskinbearbeidet rute eller metallrute hvis disse alternativene er relevante. Den beste ruten er den som møter funksjonen med færrest ukontrollerte risikoer.
Kvalitetssjekker for forespørsel fra en PEEK 3D-utskriftsprodusent
Kvalitetskontrollen for PEEK bør være proporsjonal med risikoen. En visuell sjekk er ikke nok for en kjemisk tetning, en høyvarmeisolator eller en bærende brakett. Kjøperen bør be om bevis på at materialet, maskinen og den termiske syklusen ble kontrollert. Den nøyaktige pakken kan variere, men kategoriene er konsekvente.
- Materialsporbarhet. Karakter, batch, leverandørsertifikat og lagringshistorikk skal være tilgjengelig. Hvis leverandøren ikke kan identifisere partiet, er eiendomskravene vanskelige å forsvare.
- Tørke- og lagringsrekord. En enkel logg kan vise at filamentet ble tørket og beskyttet før byggingen.
- Bygg rekord. Skriver, dyse, laghøyde, kammertemperatur, byggeorientering og eventuelle avbrudd skal dokumenteres.
- Utglødningsrekord. Ramphastighet, bløtleggingstemperatur, holdetid, kjølehastighet og armatur som brukes bør kunne spores til delen eller partiet.
- Dimensjonsrapport. Kritiske egenskaper bør måles etter gløding og etterbehandling, ikke før.
- Materialvalidering. Tetthet, krystallinitet eller mekaniske kupongdata kan støtte prosesskravet, spesielt for et nytt materiale eller en kritisk applikasjon.
- Ikke-destruktiv anmeldelse. Visuell inspeksjon, massesjekk og, der det er berettiget, CT- eller ultralydinspeksjon kan avdekke indre tomrom eller lagdefekter.
Spør hvordan leverandøren håndterer et mislykket bygg eller en mislykket inspeksjon. En PEEK-del som er utenfor toleranse etter gløding bør ikke omarbeides i det stille uten ny inspeksjonsplan. Kjøperen bør vite om delen ble skrotet, omarbeidet eller akseptert under et avvik. Det nivået av disiplin er mer verdifullt enn en blank brosjyre.
Konfidensialitet hører også hjemme i kvalitetssamtalen. PEEK-deler dukker ofte opp i ny produktutvikling, og tegningene kan avsløre funksjonen til sammenstillingen. En leverandør som håndterer globalt OEM-arbeid bør ha en klar tilnærming til filkontroll, tilgang og prosjektkommunikasjon. Kjøper skal ikke måtte velge mellom prosesstransparens og immaterialrettslig beskyttelse.
Hvor Jiaheng passer inn i et byggeprogram med høy ytelse
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opererer som en one-stop presisjonsproduksjonspartner i stedet for et enkelt-prosess trykkeri. Det publiserte tjenesteutvalget dekker 3D-utskrift, CNC-maskinering, vakuumstøping og replikering, og overflatebehandling. Denne kombinasjonen er nyttig når en PEEK-evaluering blir til et bredere program med polymerprototyper, metallbraketter, silikonformkopier og kosmetisk etterbehandling.
Den publiserte 3D-utskriftsserien inkluderer SLA-harpiks, DLP-harpiks, SLS-nylon, SLM-metall og FDM-plast. Innen FDM inkluderer materialsidene standard PLA, PETG og ABS, pluss høytemperaturalternativer som HT-PLA, PAHT-CF og PPS-CF. SLS-serien inkluderer svart nylon, hvit nylon og nylon med glassfiber. SLM-serien inkluderer aluminiumslegering, rustfritt stål, titanlegering og verktøystål. Disse rutene erstatter ikke en validert PEEK-prosess, men de gir en kjøper praktiske alternativer når applikasjonen ikke trenger hele PEEK-konvolutten.
For et program som starter med et PEEK-lignende krav, er det første trinnet å skille de må-ha-egenskapene fra det foretrukne materialet. Hvis kjemisk motstand og kontinuerlig varme er avgjørende, kan PEEK forbli referansen. Hvis delen hovedsakelig trenger stivhet, varmebestandighet og lett struktur, kan PPS-CF eller PAHT-CF være nok. Hvis delen trenger styrke på metallnivå eller termisk ledningsevne, kan SLM titan eller rustfritt stål være en bedre rute. Hvis designet trenger en glatt kosmetisk overflate eller et fargetilpasset hus, blir overflatebehandlingsmulighetene en del av planen.
Jiaheng støtter også CNC-fresing, CNC-dreiing og presisjons-CNC-fresing, noe som er viktig for PEEK-deler som trenger tette grensesnitt etter utskrift. Vakuumstøping og replikering av silikonform kan støtte broproduksjon eller lavvolumkopier når materialet og geometrien tillater det. Maling, belegg, lasergravering, polering, sandblåsing, galvanisering, anodisering og gjennomsiktig delbehandling avrunder etterbehandlingssiden. Verdien er ikke at hvert prosjekt bruker hver tjeneste; det er at overføringene mellom utskrift, maskinering, etterbehandling og inspeksjon kan håndteres på ett sted.
Fordi PEEK ikke er oppført blant de publiserte materialsidene, bør en kjøper med et obligatorisk PEEK-krav øke det tidlig. Teamet kan gjennomgå tegningen, temperaturen, kjemisk eksponering, toleranse og volum, og deretter bekrefte om PEEK er riktig passform eller om en sammenlignbar rute er mer praktisk. Den samtalen er mer nyttig enn å tvinge hver høyytelsesdel inn i ett materialnavn.
Innkjøp av PEEK 3D-trykte deler: produsent, leverandør eller grossist?
Ordene produsent, leverandør og grossist brukes ofte om hverandre i sourcing, men de betyr forskjellige ting for en tilpasset PEEK-del. En produsent kontrollerer utskrift, termisk syklus, maskinering og inspeksjonsprosessen. En leverandør kan koordinere arbeidet, men ikke eie prosessen. En grossist er mer relevant for standard lagerformer, filamenter eller katalogkomponenter enn for en tilpasset trykt del med en valideringspost. For en kritisk PEEK-komponent bør kjøperen vite hvem som faktisk kontrollerer prosessen.
Dette betyr ikke at en leverandør ikke kan være nyttig. En dyktig leverandør kan administrere kommunikasjon, kvalitetsdokumentasjon, logistikk og flere prosesser. Risikoen oppstår når kjøperen antar at leverandøren er produsenten og deretter oppdager at prosessjournalen er kontrollert av en tredjepart. Spør direkte: hvem skriver ut delen, hvem gløder den, hvem bearbeider den og hvem signerer inspeksjonsrapporten? Hvis svaret endres på hvert trinn, må kvalitetsansvaret være klart.
En god forespørsel om tilbud på PEEK 3D-utskrift bør inkludere tegningen, delens funksjon, driftstemperaturen, kjemisk eksponering, forventet levetid, kritiske dimensjoner, overflatekrav, inspeksjonsnivå og målmengde. Det skal også stå om PEEK er obligatorisk eller om leverandøren kan foreslå et alternativ. Det siste punktet kan spare betydelig tid og kostnader.
For globale OEM-programmer, legg til de kommersielle kravene tidlig: Incoterms, emballasje, merking, konfidensialitet og endringskontroll. En lav stykkpris kan slettes av en forsendelse som kommer uten riktig dokumentasjon eller en del som ikke kan spores til sitt materialparti. Anskaffelsesbeslutningen bør være basert på den totale leverte pakken, ikke tilbudslinjen alene.
Applikasjoner der PEEK 3D-utskrift tjener sin plass
PEEK blir ofte evaluert innen bilindustri, romfart, olje og gass, halvledere, medisinsk utstyr, robotikk og industrimaskiner. Den røde tråden er ikke en enkelt bransje; det er en kombinasjon av varme, kjemikalier, slitasje og vekt. En del som kun ser romtemperaturluft trenger kanskje ikke PEEK. En del som ser varm væske, gjentatt rengjøring eller vedvarende belastning ved forhøyet temperatur har en sterkere sak.
I bil- og industriutstyr kan PEEK vurderes for komponenter under motordeksel, tetninger, foringer, sliteputer og inventar som møter varme eller kjemikalier. I olje og gass kan kjemisk motstand og dimensjonsstabilitet ha betydning for tetninger, isolatorer og nedihullskomponenter, selv om valideringskravene er strenge. I halvleder- og elektronikkproduksjon kan PEEK vises i waferhåndtering, testarmaturer og isolerende deler der partikkelgenerering og kjemisk eksponering har betydning. I medisinsk utstyr brukes PEEK i instrumenter og enhetskomponenter, men pasientkontakt eller implanterbare applikasjoner krever en regulatorisk vei som er atskilt fra utskriftsprosessen.
Robotikk og drone- eller eVTOL-programmer starter ofte med vektreduksjon. PEEK kan være nyttig der en høytemperatur polymerdel også må være sterk og kjemisk motstandsdyktig, men det er ikke automatisk det letteste eller mest økonomiske valget. En karbonfiberblanding med høy temperatur, en metalladditivdel eller en maskinert aluminiumsdesign kan være bedre for en gitt brakett eller hus. Det riktige svaret avhenger av lastbanen, den termiske eksponeringen og produksjonsvolumet.
Forbrukerelektronikk er et annet område hvor materialvalget bør stilles spørsmål ved. PEEK kan gi varmebestandighet og dimensjonsstabilitet i innvendige armaturer, men kosmetiske hus trenger ofte overflatebehandling og fargekontroll som kan være enklere med andre polymerer. Hvis delen er en funksjonell intern komponent, kan PEEK være berettiget. Hvis det er et synlig skall, kan etterbehandlingskostnaden og risikoen for overflatefeil veie opp for materialfordelen.
Den vanlige feilmodusen er å spesifisere PEEK for hver høyytelsesapplikasjon uten å sjekke den faktiske servicetilstanden. En bedre tilnærming er å liste kravene, rangere dem og teste de to øverste materialrutene. Det er mer arbeid i frontenden, men det reduserer sjansen for en dyr del som løser feil problem.
FAQ: Polyether Ether Ketone 3D Printing
Er polyether ether keton 3D-utskrift mulig på en vanlig skrivebordsskriver?
Vanligvis nei. PEEK trenger en høytemperatur-hotend, et oppvarmet kammer, en byggeflate som tåler varme og en kontrollert kjølestrategi. En standard skrivebordsskriver kan nå en høy dysetemperatur på papir, men den kan ofte ikke holde kammertemperaturen eller håndtere den termiske belastningen for en pålitelig konstruksjon. Selv på en kapabel maskin krever prosessen en validert profil og utglødning etter trykk.
Hvilke dyse- og kammertemperaturer trenger PEEK?
De nøyaktige verdiene avhenger av karakteren og skriveren, men PEEK behandles godt over standard ingeniørplast. Dysetemperaturer ligger vanligvis over 350 C, og kammertemperaturer er ofte i området 150 C til 200 C. Noen prosesser bruker en lavere kammertemperatur og er avhengig av gløding. Kjøpere bør be om leverandørens validerte vindu i stedet for et enkelt nummer kopiert fra et dataark.
Hvorfor trenger PEEK gløding etter utskrift?
Gløding kan øke krystalliniteten og avlaste gjenværende stress fra lag-for-lag-konstruksjonen. Det kan forbedre dimensjonsstabiliteten og støtte egenskapsprofilen applikasjonen forventer. Risikoen er at en dårlig kontrollert gløding kan forvrenge delen. Syklusen bør tilpasses geometri og veggtykkelse, med dimensjonskontroller etter syklusen.
Er 3D-printet PEEK like sterkt som maskinert PEEK?
Ikke automatisk. Materialekstrudering skaper laggrenser, slik at delen kan være anisotropisk. En trykt og glødet PEEK-del kan fungere godt i kompresjon eller i retninger på linje med lagene, men det kan hende den ikke samsvarer med en maskinert del i alle retninger. For høyt belastede deler bør designet ta hensyn til lagorientering og kan trenge maskinering, tykkere seksjoner eller en annen prosess.
Kan PEEK-deler maskineres etter 3D-utskrift?
Ja. Mange høyytelsesdeler skrives ut nær nettoform og deretter maskinert på kritiske grensesnitt. Dette kan forbedre toleranse, flathet og overflatefinish. Maskineringsplanen bør ta hensyn til det trykte materialets spenningstilstand og utglødningssyklusen, og den endelige inspeksjonen bør skje etter alle termiske og maskineringstrinn.
Hvor mye koster PEEK 3D-utskrift?
Det er ingen nyttig enkeltpris uten geometri og valideringsnivå. Materiale, maskintid, fjerning av støtte, gløding, maskinering, inspeksjon og skrotrisiko bidrar. En liten, enkel del og en stor, kritisk del kan variere med stor margin. Den beste tilnærmingen er å sitere delen med en klar inspeksjonsplan og et eget tillegg for prosjektering og etterbehandling.
Er PEEK mat trygg eller biokompatibel?
Ikke behandle "PEEK" som en teppegodkjenning. Matkontakt og medisinske applikasjoner avhenger av den spesifikke karakteren, tilsetningsstoffer, prosessering, rengjøring og reguleringsvei. En trykt del kan også ha overflate- og porøsitetsegenskaper som skiller seg fra en maskinert eller støpt del. Disse applikasjonene krever en dedikert samsvarsgjennomgang, ikke et vesentlig navn alene.
Hva er forskjellen mellom PEEK og PPS-CF for 3D-utskrift?
PEEK tilbyr generelt en høyere egenskapstak, spesielt i varme- og kjemikaliebestandighet, men det krever også mer prosesskontroll og kostnad. PPS-CF er en høytemperatur karbonfiberblanding som kan være et praktisk valg for armaturer, braketter og kjemisk eksponerte deler som ikke trenger hele PEEK-konvolutten. Det riktige valget avhenger av tjenestetilstanden og valideringsplanen.
Hvordan bør jeg be om et tilbud fra en PEEK 3D-utskriftsprodusent?
Send tegningen, funksjonen, driftstemperaturen, kjemisk eksponering, kritiske dimensjoner, overflatebehov, inspeksjonsnivå og målmengde. Oppgi om PEEK er obligatorisk eller om alternativer kan foreslås. Spør hvem som kontrollerer utskrift, gløding, maskinering og inspeksjon. Denne informasjonen vil gi et mer nyttig sitat enn en tegning alene.
Leverer Jiaheng PEEK 3D-utskrift?
PEEK er ikke oppført blant de publiserte materialsidene. De tilgjengelige rutene inkluderer SLS-nylon, PPS-CF, PAHT-CF, annen FDM-plast, SLA- og DLP-harpikser, SLM-metaller, CNC-maskinering, vakuumstøping og overflatebehandling. Hvis PEEK er obligatorisk, del søknadskravene slik at teamet kan bekrefte om det er riktig passform eller om en sammenlignbar rute er mer praktisk.
Fortsett å utforske produksjonsruten
Hvis du sammenligner et PEEK-krav med andre høyytelsesruter, hjelper det å se hele prosessområdet før materialbeslutningen er løst. En one-stop produksjonsplattform kan sammenligne polymertrykk, metalltrykk, CNC-behandling og overflatebehandling under én kvalitetssamtale.
Det mest nyttige neste trinnet er å legge tegningen og servicebetingelsene side om side. Det gir leverandøren nok informasjon til å anbefale PEEK, en høytemperaturforbindelse, en metallrute eller en maskinbearbeidet design uten å gjette. Det gir også kjøperen et klart grunnlag for å sammenligne pris, ledetid og risiko.
Polyeter eter keton 3D-utskrift er et sterkt alternativ for den rette delen, men det er ikke en snarvei rundt engineering. Materialet belønner kontrollert tørking, stabil kammervarme, gjennomtenkt orientering, dokumentert gløding og inspeksjon etter termisk behandling. Det straffer antagelser. En leverandør som kan forklare disse kontrollene er mer verdifull enn en som bare lister PEEK på en materialside.
For kjøpere er den praktiske veien å definere funksjonen, rangere kravene og sammenligne minst to ruter. PEEK kan være det riktige svaret for en kjemisk tetning, en høyvarmeisolator eller en slitedel. PPS-CF, PAHT-CF, SLS nylon, SLM-metall, presisjons-CNC eller en kombinasjon kan være det beste svaret for en brakett, hus, armatur eller prototype. Målet er ikke å unngå PEEK. Målet er å bruke det der egenskapene løser et reelt problem og hvor prosessen kan valideres.
-
 Dekal og silketrykk
-
 Gul ABS-lignende harpiks 3D-utskriftstjeneste
-
 Aluminiumslegering AlSi10Mg 3D-utskriftstjeneste
-
 PAHT+CF høytemperatur nylon karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
