- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

Rapid Prototyping Services: Hvordan velge en pålitelig produksjonspartner
Et produktteam sender en CAD-fil på mandag og trenger en fysisk del innen fredag for en passformsjekk, en kundedemo eller en pilotbygging. Det er øyeblikket raske prototyping-tjenester blir praktiske snarere enn teoretiske. Den rette tjenesten gjør mer enn å gjøre en modell om til plast eller metall; det gir teamet en rask måte å teste et designspørsmål på, avsløre et toleranseproblem og bestemme hva som skal endres før verktøypenger forpliktes.
Det er også derfor kjøpsbeslutningen fortjener oppmerksomhet. En leverandør av hurtigprototyping kan være en 3D-utskriftsbutikk, en CNC-maskinpartner, en vakuumstøpespesialist eller en produsent som forbinder alle tre med overflatebehandling og lavvolumproduksjon. Forskjellen viser seg i ledetid, materialvalg, DFM-tilbakemeldinger og hvor smidig en prototype blir en produktprøve. En prototypleverandør er ikke en grossist av standarddeler; det er en produksjonspartner som tolker et design og gir et fysisk svar.
Hva Rapid Prototyping Services faktisk leverer
Raske prototyptjenester leverer vanligvis tre ting samtidig: geometri, materialadferd og et kommunikasjonsverktøy. Geometri er den åpenbare. En fysisk del viser om et deksel sitter i flukt, om en kobling klarer en vegg, eller om en brakett kan monteres med tiltenkt feste. Materiell oppførsel er mindre åpenbar, men ofte viktigere. En harpiksmodell kan se riktig ut og fortsatt bøye seg for mye, sprekke ved en snappasning eller mykne i nærheten av en varmekilde. Kommunikasjonsverktøyet er viktig fordi en fysisk prøve lar design, engineering, innkjøp og markedsføring diskutere det samme objektet i stedet for forskjellige tolkninger av en skjerm.
Godt prototyparbeid inkluderer også tilbakemelding om design for produksjon. Før maskinen starter, bør leverandøren gjennomgå veggtykkelse, trekkvinkler, støtteplassering, verktøytilgang, toleransestabling og overflatefinish. Den tilbakemeldingen er ikke papirarbeid. Det er forskjellen mellom en del som kommer i tide og en del som kommer med en lapp som sier at den tynne ribben brakk under fjerning av støtte. En produsent som stiller spørsmål før siterer er vanligvis en bedre partner enn en som ganske enkelt godtar hver fil og lover alt.
Det er også en kommersiell rolle. En prototype kan støtte en investordemo, en varemesseprøve, en kundepilot eller en intern designgjennomgang. I hvert tilfelle må delen se ut og oppføre seg riktig for publikum. En grov FDM-armatur kan være perfekt for en fabrikkprøve og helt feil for et detaljkjøpermøte. Prototyping-tjenesten bør forstå formålet, ikke bare geometrien.
Hvordan matche en prototyping-metode til spørsmålet du trenger svar
Den raskeste måten å velge en prosess på er å starte med spørsmålet, ikke maskinen. Hvis spørsmålet er "Ser huset rett i hånden?" et glatt harpikstrykk kan være nok. Hvis spørsmålet er "Vil denne aluminiumsbraketten overleve en vibrasjonstest?" delen trenger sannsynligvis metall og en prosess som produserer metallegenskaper. Hvis spørsmålet er "Kan vi vise femti enheter til en fokusgruppe neste måned?" vakuumstøping kan være en bedre bro enn en annen runde med 3D-utskrift.
| Metode | Best for | Typiske materialer | Styrker | Grenser å planlegge for |
|---|---|---|---|---|
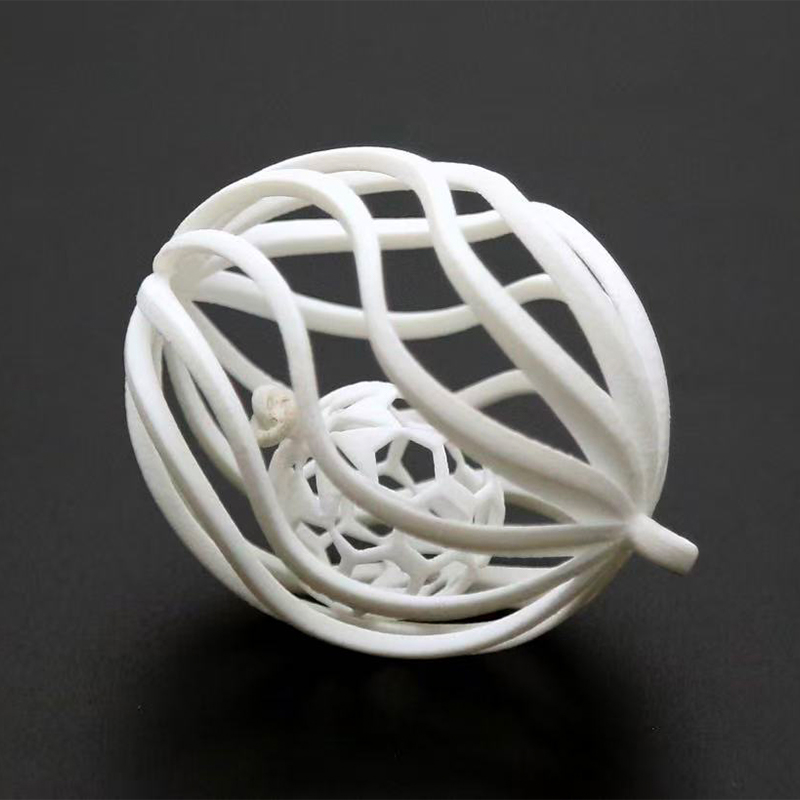
| SLA og DLP harpiks 3D-utskrift | Visuelle modeller, passformsjekker, glatte overflater, transparente eller fleksible deler | Standard harpiks, ABS-lignende harpiks, fleksibel harpiks, transparent harpiks, rød voksharpiks | Fine detaljer, jevn finish, rask behandling | Laglinjer, begrenset varmebestandighet, støtter fjerningsmerker |
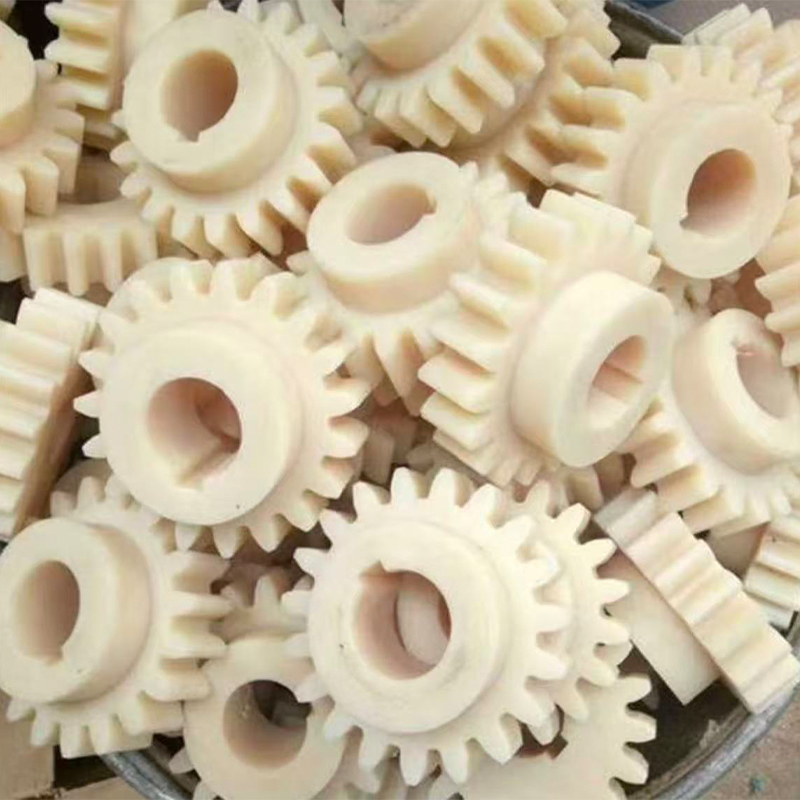
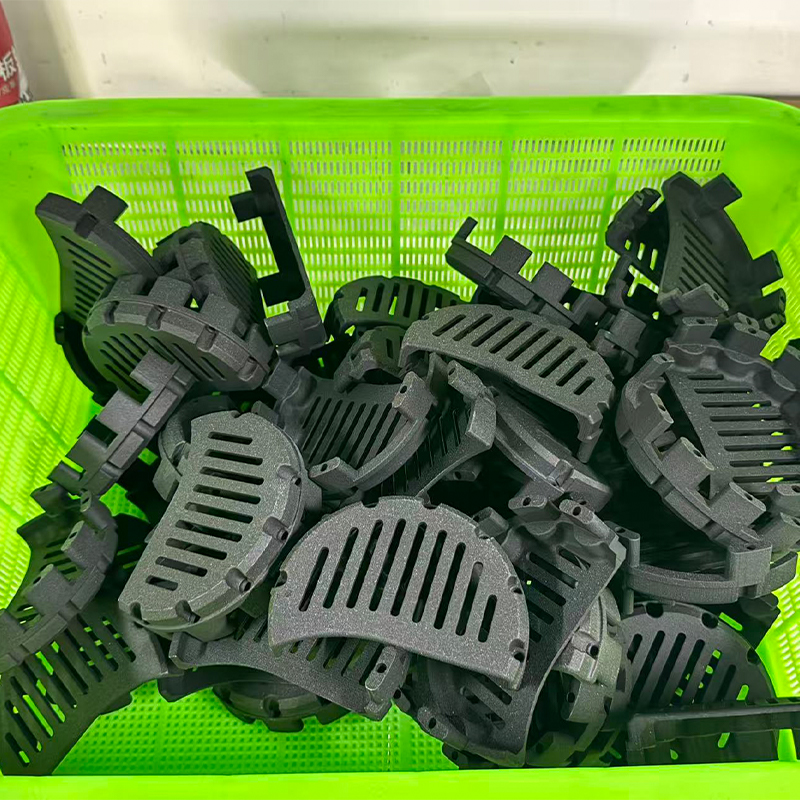
| SLS nylon 3D-utskrift | Funksjonelle braketter, kanaler, levende hengsler, små sammenstillinger | Svart nylon, hvit nylon, glassfiberforsterket nylon | God styrke, ingen støttestrukturer, kompleks geometri | Porøs overflate, lavere detalj enn harpiks, fargebegrenset |
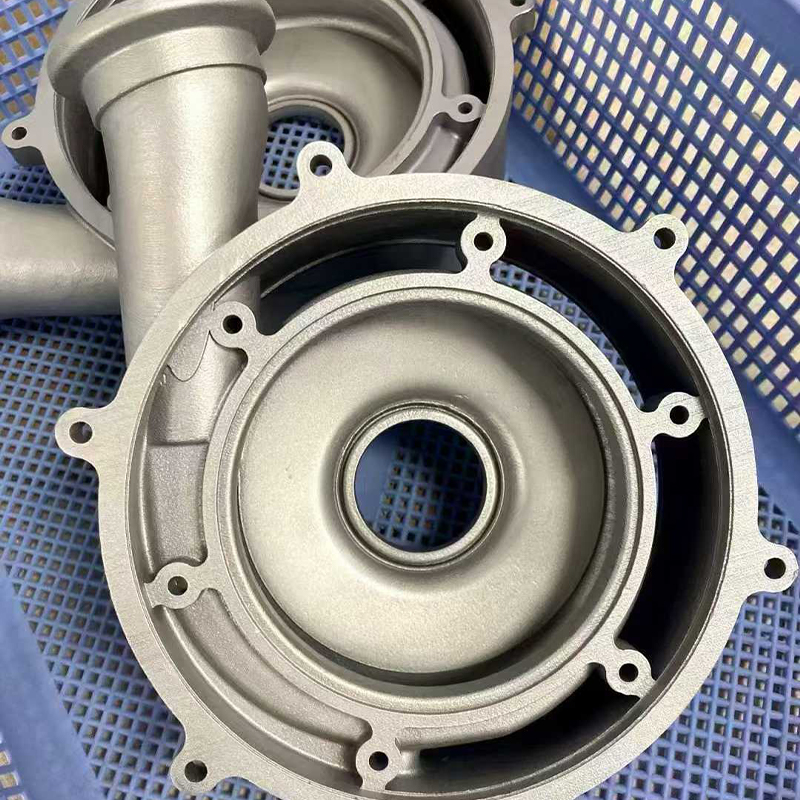
| SLM metall 3D-utskrift | Metallprototyper med komplekse interne kanaler eller lette strukturer | AlSi10Mg aluminium, 316L rustfritt stål, Ti6Al4V titan, H13/S136 verktøystål | Metallegenskaper, designfrihet, konsoliderte deler | Høyere kostnader, etterbehandling, fjerning av støtte, termisk stress |
| CNC maskinering | Trange toleranser, ekte ingeniørplast, gjenger, innsatser, store deler | Aluminium, stål, messing, ABS, PC, POM, nylon og andre bearbeidbare kvaliteter | Utmerket dimensjonskontroll, bredt materialspekter, god overflatefinish | Oppsettskostnad, grenser for verktøytilgang, materialavfall |
| Vakuumstøping og silikonformer | Duplikater med lavt volum, fargetilpasning, gummilignende deler, prøver før lansering | Polyuretanharpikser, ABS-lignende, PP-lignende, gummilignende materialer | Lavere kostnad per del ved små volum, gode overflatedetaljer, fargevalg | Formens levetidsgrenser, tregere enn direkte utskrift for engangsfunksjoner, krympekontroll |
| Overflatebehandling | Utseendeprøver, teksturtilpasning, merkevarebygging, holdbarhetssjekker | Maling, belegg, anodisering, galvanisering, lasergravering, dekaler | Forbedrer visuell og taktil kvalitet, støtter kundegodkjenninger | Legger til ledetid, fargevariasjonsrisiko, prosessspesifikke designregler |
Tabellen er et utgangspunkt, ikke en regelbok. Mange prosjekter kombinerer metoder. En CNC-maskinert innsats kan overstøpes til et vakuumstøpt hus. Et harpikstrykk kan males for å teste et fargeskjema. En metallbrakett kan maskineres først og senere produseres ved støping. Det nyttige spørsmålet er: hva krever neste beslutning? Hvis beslutningen trenger et jevnt utseende, prioriter overflaten. Hvis den trenger en presis passform, prioriter toleranse. Hvis det trenger en materiell respons, prioriter materialet og prosessparet.
3D-utskrift for Rapid Prototyping Services: Der det passer best
3D-utskrift er fortsatt standard inngangspunkt for mange raske prototyptjenester fordi det fjerner verktøy fra den første sløyfen. En designendring kan skrives ut og testes uten form, armatur eller lang oppsett. Den hastigheten er nyttig under tidlig konseptarbeid, men den kan også skjule problemer hvis prosessen velges uforsiktig. Harpikstrykk, nylonsintring, metallsmelting og filamentekstrudering gir forskjellige overflater, styrker og toleranser. Å behandle dem som én kategori fører til mismatchede forventninger.
Harpiksprosesser for utseende og passform
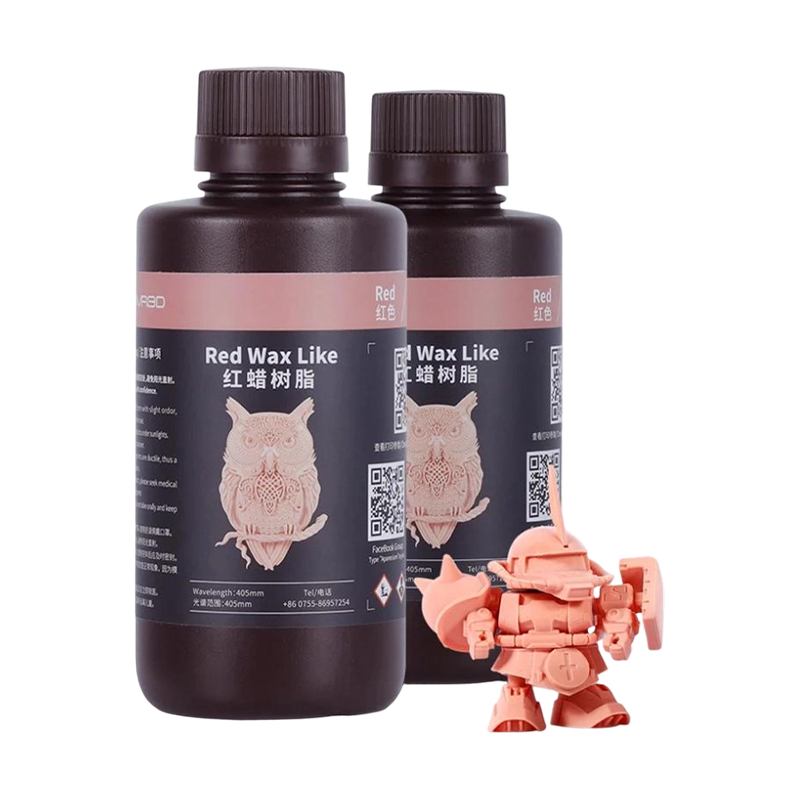
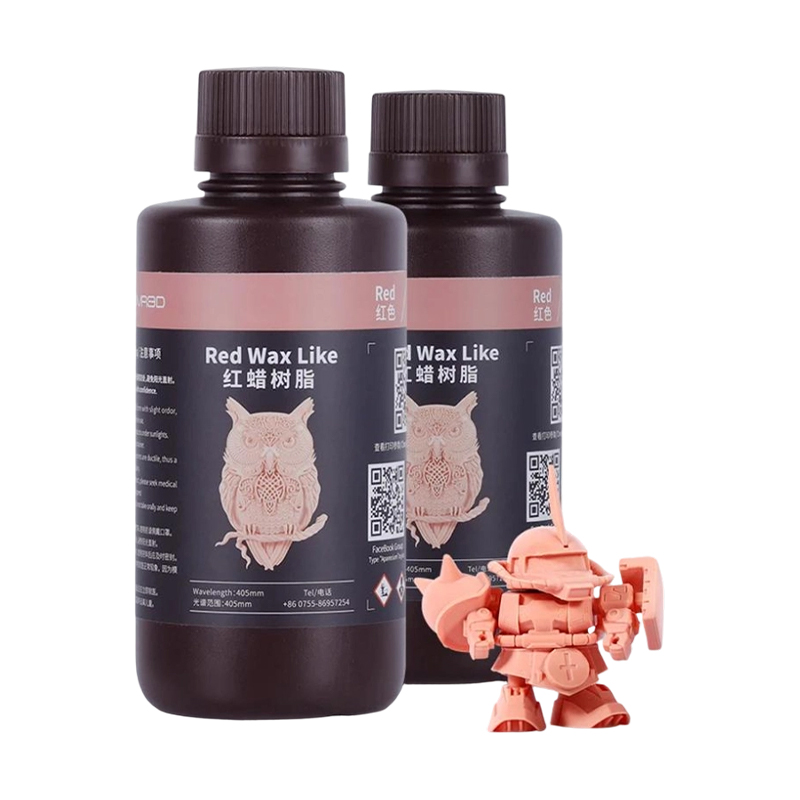
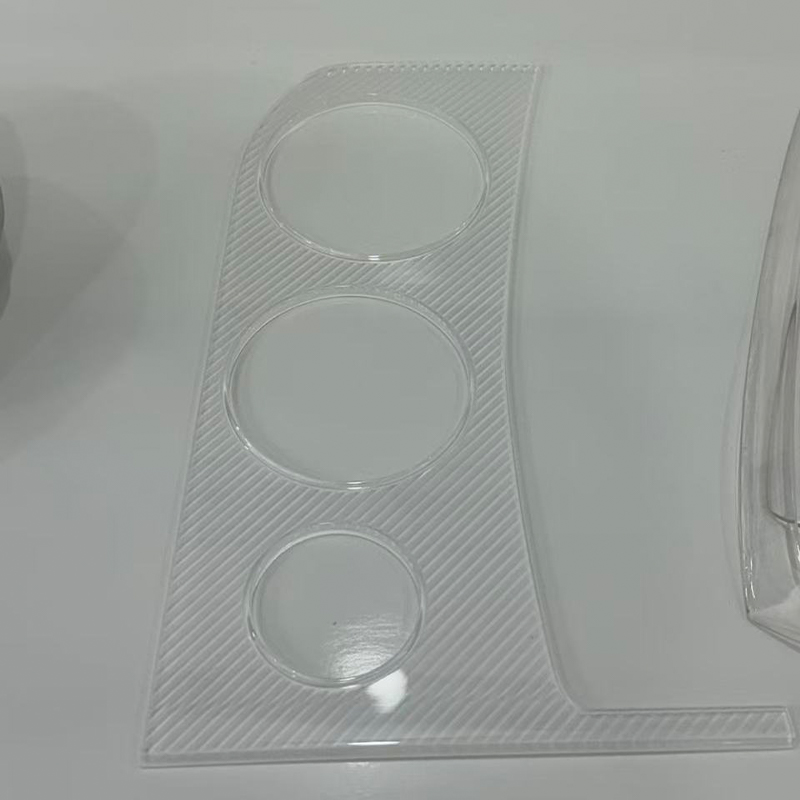
SLA- og DLP-harpiksutskrift brukes ofte når delen skal se ren ut, vise fine detaljer eller passe inn i en liten enhet. Standard harpiks gir en jevn overflate for visuelle modeller. ABS-lignende harpiks gir mer slagfasthet for snappasninger og hus. Fleksibel harpiks kan simulere pakninger, grep og myke områder. Gjennomsiktig harpiks støtter lysrørkontroller og klare deksler. Rød voksharpiks brukes i støpearbeidsflyter der et mønster er nødvendig. Disse materialene er ikke utskiftbare, og en leverandør bør forklare avveiningene i stedet for bare å oppgi den laveste prisen per gram.
Harpiksdeler trenger vanligvis støttefjerning, rengjøring og etterherding. At etterbehandling kan påvirke dimensjonsnøyaktighet og overflatekvalitet. En tynn del kan deformeres under herding. En gjennomsiktig del kan trenge polering for å oppnå den tiltenkte klarheten. En fleksibel del kan rives hvis støttene fjernes for raskt. Dette er vanlige produksjonsdetaljer, men de bør diskuteres før filen utgis.
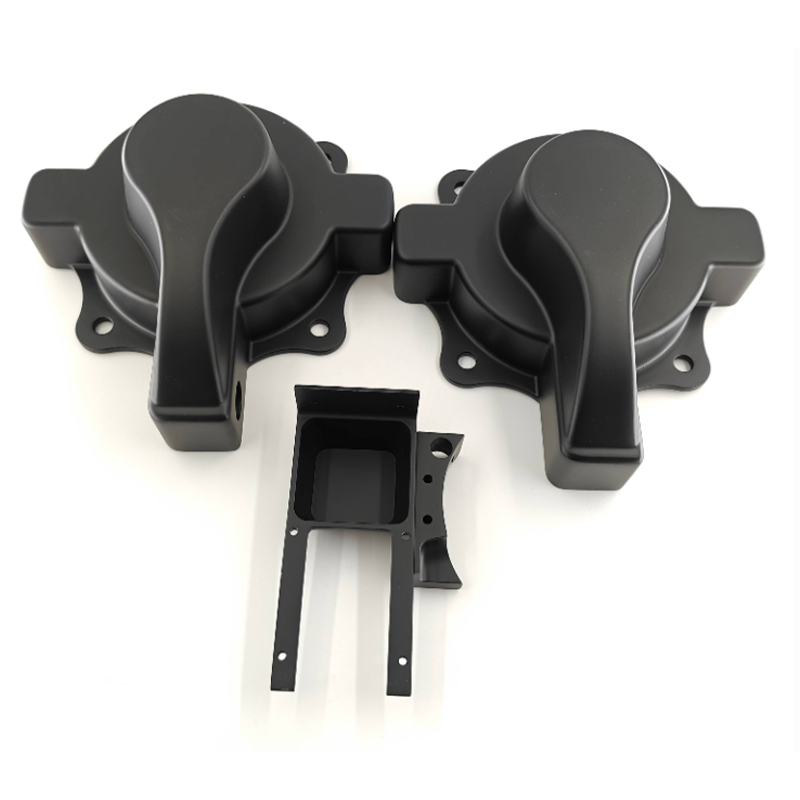
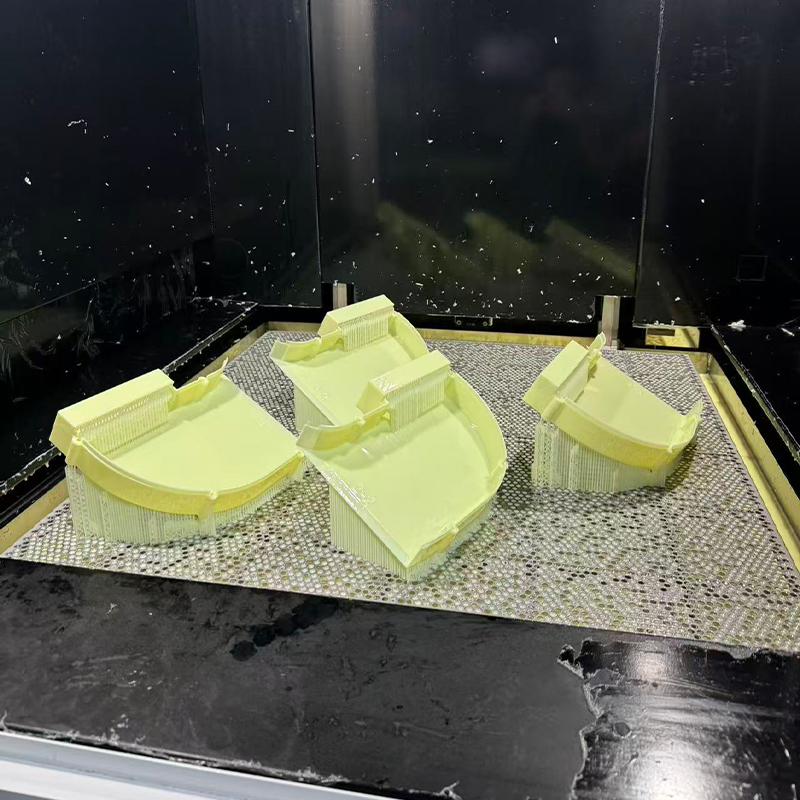 SLA Resin 3D-utskrift for prototyper med høye detaljer Stereolitografitjenesten produserer glatte, fine detaljerte prototyper i ABS-lignende, transparente, svarte, off-white og fleksible harpikser for konseptmodeller og funksjonelle hus. Se produkt →
Nylon- og metalltrykk for funksjonskontroll
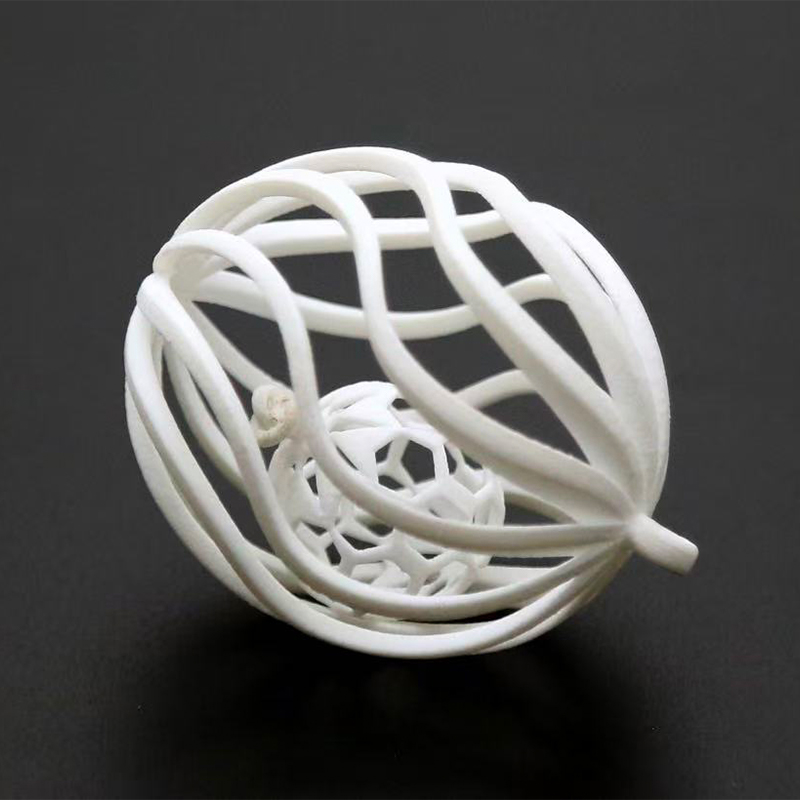
SLS nylon er en sterk kandidat for funksjonelle braketter, kanaler, deksler og små enheter som trenger å overleve håndtering. Fordi prosessen bruker usintret pulver som støtte, kan den produsere nestet geometri og levende hengsler uten støttemerkene som er vanlige i harpiksprosesser. Overflaten er typisk porøs og matt, noe som er greit for interne deler, men kan trenge etterbehandling for kundevendte prøver. Glassfiberforsterket nylon kan forbedre stivheten, selv om det også endrer overflaten og slitasjeoppførselen til delen.
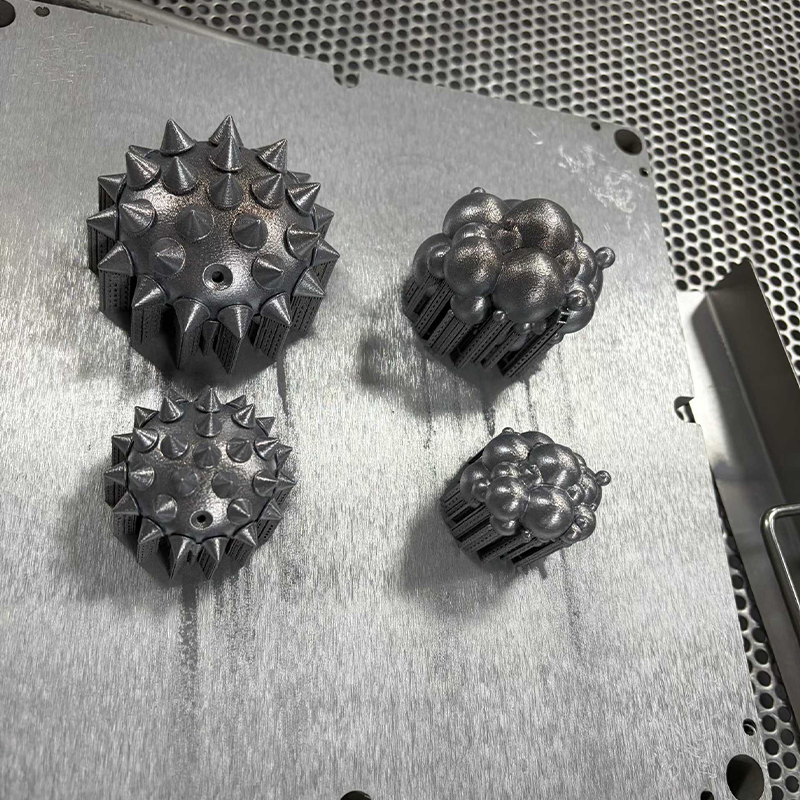
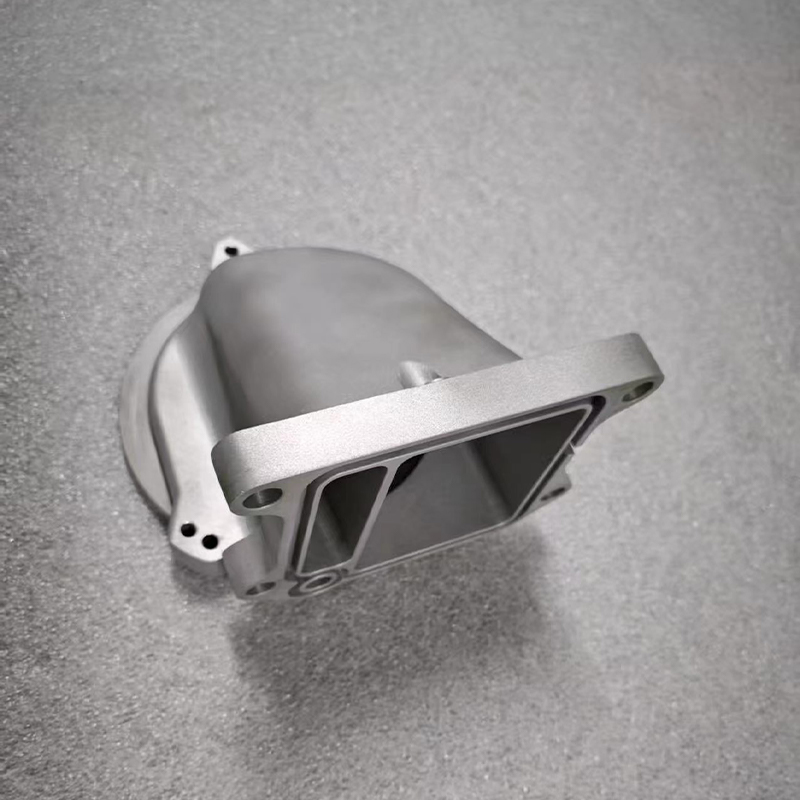
SLM metalltrykk brukes når prototypen skal være metall, når interne kanaler er viktige, eller når et konsolidert design kan fjerne flere sammensatte deler. Aluminium, rustfritt stål, titan og verktøystål har forskjellige egenskaper og behov for etterbehandling. Metallutskrift er sjelden den billigste ruten for en enkel blokk, men det kan være den mest direkte ruten for en kompleks geometri som ikke enkelt kan maskineres.
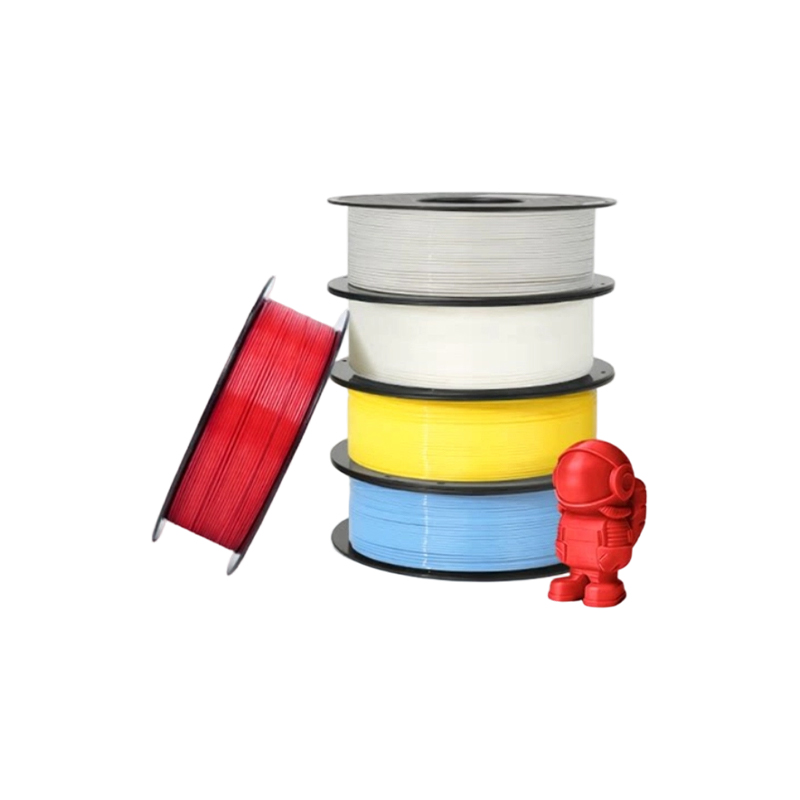
FDM-utskrift brukes ofte til store armaturer, jigger, sjekkmålere og tidlige konseptmodeller der kostnad og størrelse betyr mer enn fine detaljer. Standardmaterialer som PLA, PETG og ABS dekker generelle behov, mens høytemperatur PLA, PAHT CF og PPS CF støtter mer krevende funksjonskontroller. De synlige laglinjene er en del av prosessen, så FDM passer vanligvis dårlig for en skjermprøve som må se støpt ut.
CNC-bearbeiding og presisjonsfresing i et prototyping-program
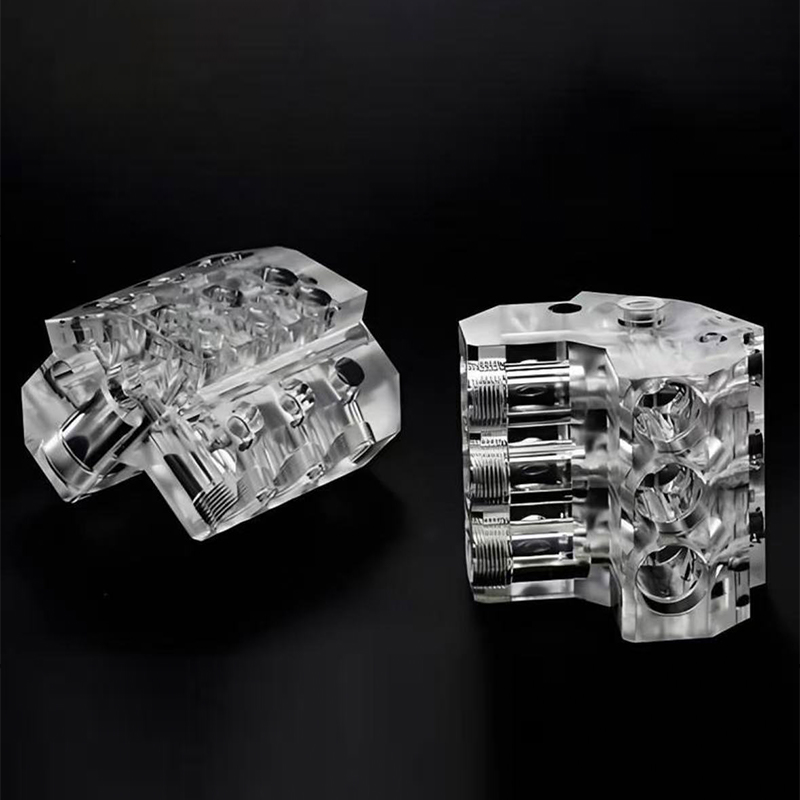
CNC-bearbeiding går inn i prototypingsamtalen når delen trenger strammere toleranser, ekte ingeniørmaterialer eller en overflate som oppfører seg som sluttproduktet. Et maskinert ABS- eller polykarbonathus kan settes sammen med ekte skruer og innsatser. En aluminiumsbrakett kan testes på et kjøretøy eller en robot uten forbehold om at det bare er en harpiksmock-up. En maskinert lysleder i akryl kan poleres for å kontrollere klarheten. Dette er praktiske fordeler som 3D-utskrift ikke alltid kan matche.
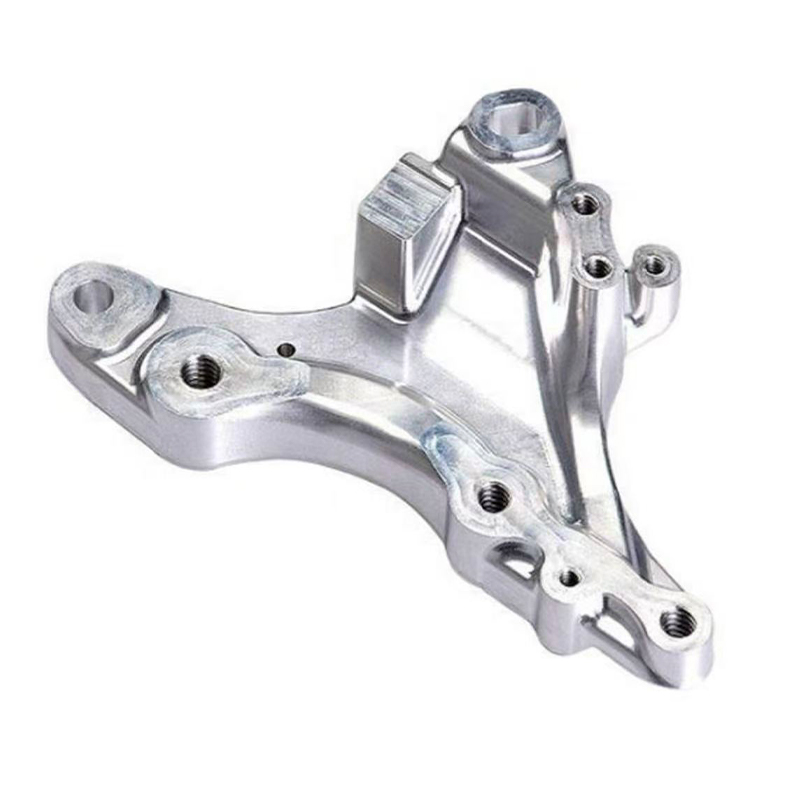
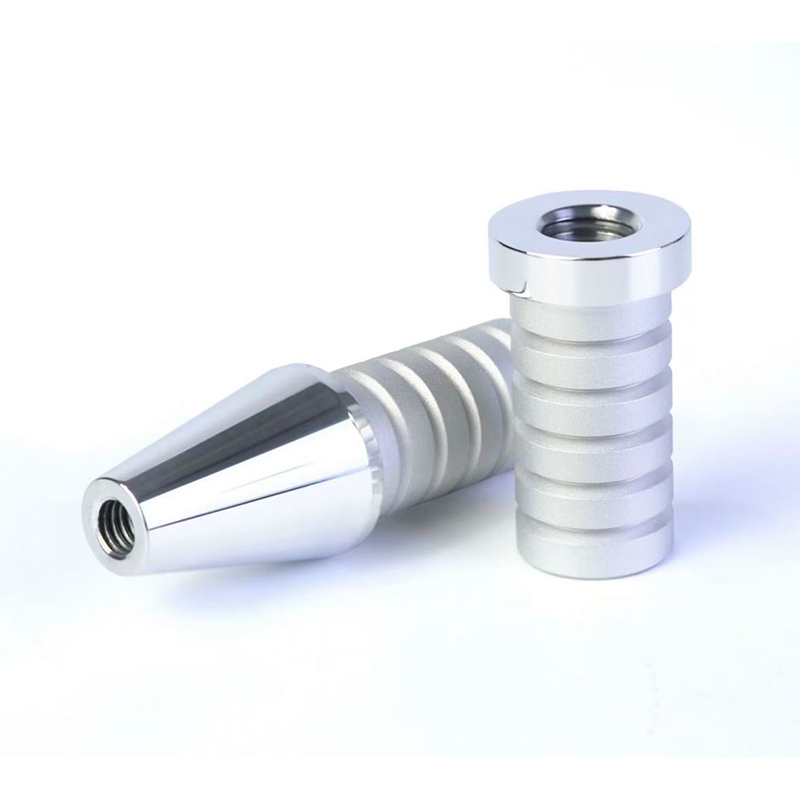
CNC-fresing er vanligvis førstevalget for prismatiske deler, lommer, spor, monteringsflater og gjengede hull. CNC-dreiing er bedre for runde deler som aksler, foringer, avstandsstykker og adaptere. Presisjons CNC-fresing utvider den samme ideen til funksjoner som krever nøye kontroll, for eksempel lagerseter, tetningsflater og sammenkoblingsgrensesnitt. Avveiningen er oppsettstid og verktøytilgang. Et design med dype, smale lommer, skarpe innvendige hjørner eller underskjæringer kan trenge elektrisk utladningsbearbeiding eller en redesign. En leverandør som vurderer modellen tidlig kan ofte foreslå en liten endring som holder delen maskinbearbeidbar uten å endre funksjonen.
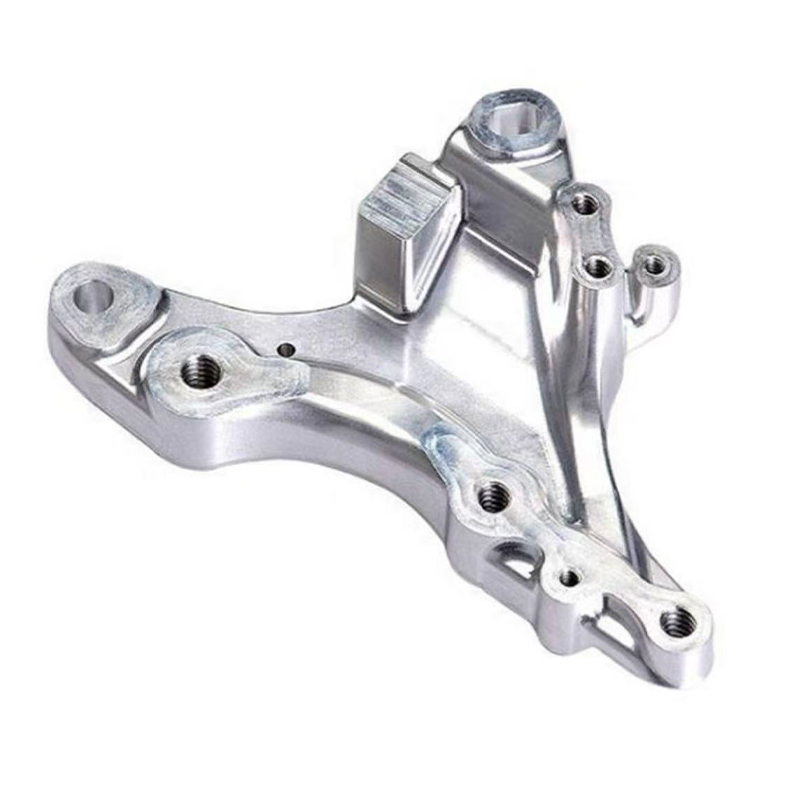
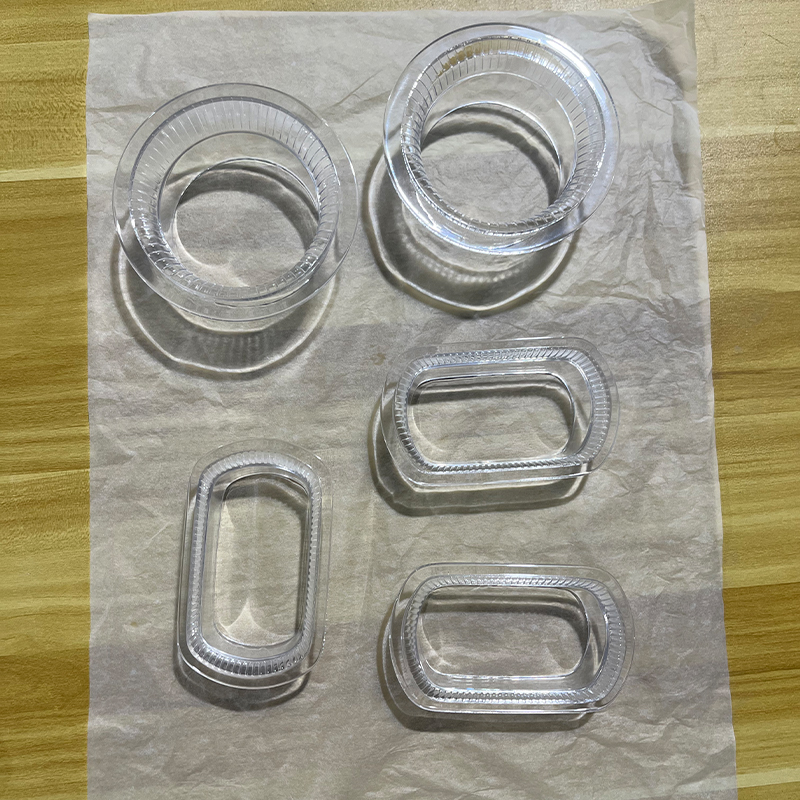
 CNC-freseservice for metall- og plastdeler Tilpasset 3-akset til 5-akset fresing dekker aluminium, rustfritt stål, legert stål og ingeniørplast, med toleranser på 0,1 mm for funksjonelle prototyper og inventar. Se produkt →
Materialvalg er en viktig del av CNC-beslutningen. Aluminium er populært for prototyper fordi det er lett, maskinbearbeidbart og kan anodiseres. Rustfritt stål brukes når korrosjonsbestandighet eller styrke betyr noe. Messing og kobber vises i elektriske og termiske applikasjoner. Teknisk plast som POM, PC, ABS og nylon er vanlige for deksler, armaturer og isolatorer. Hvert materiale har forskjellig sponoppførsel, spenningsavlastning og overflatefinishkrav, så den samme geometrien kan trenge forskjellige parametere eller til og med en annen designtilnærming.
CNC-prototyper har også en tendens til å se mer ut som produksjonsdeler. Verktøymerker kan fjernes ved sliping, polering eller perleblåsing. Anodisering, maling, lasergravering og galvanisering kan påføres etter maskinering. Det gjør CNC til et sterkt valg for kundevendte prøver, spesielt når sluttproduktet også skal maskineres eller når prøven må overleve gjentatt håndtering. Kostnaden er vanligvis høyere per del enn en enkel 3D-utskrift, men verdien kommer fra tilliten delen gir.
Vakuumstøping og silikonformer for lavvolumsprototyper
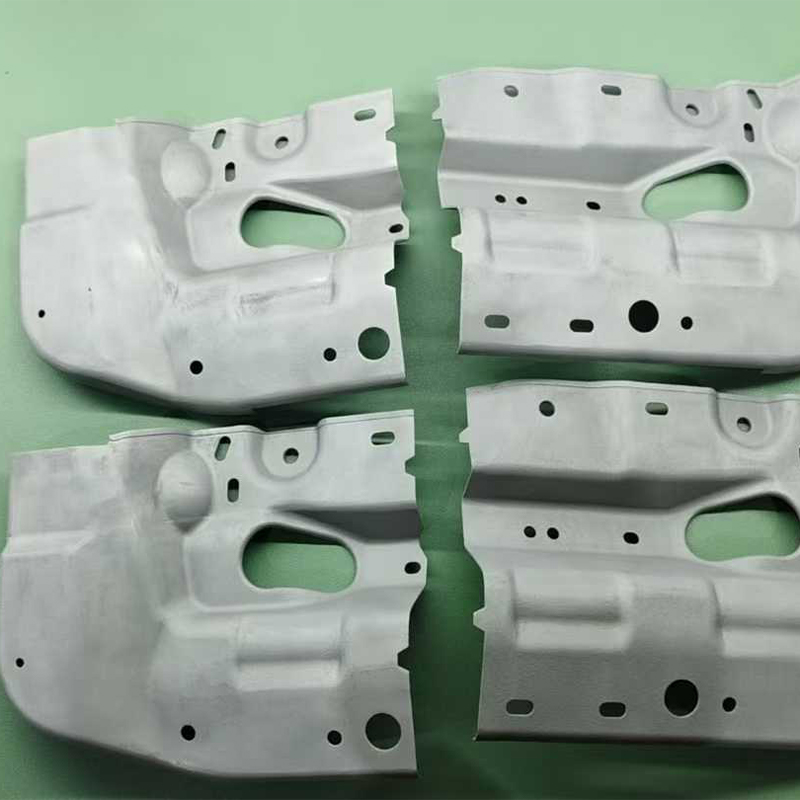
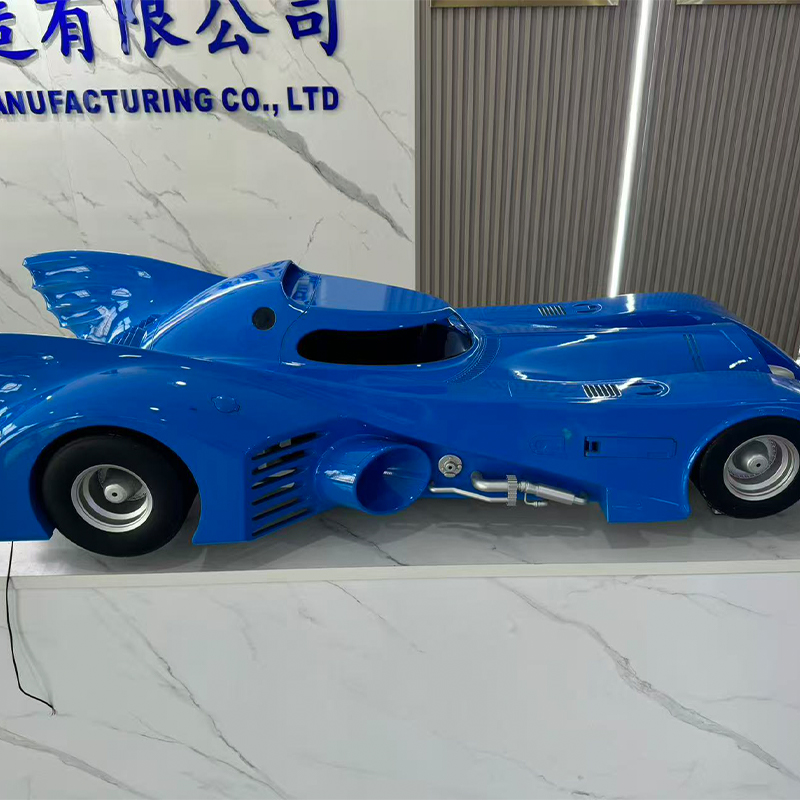
Vakuumstøping fyller gapet mellom en engangsprototype og et produksjonsverktøy. Et mastermønster lages ved 3D-utskrift eller CNC-maskinering, en silikonform støpes rundt det, og polyuretanharpiks helles under vakuum for å produsere duplikater. Denne arbeidsflyten er nyttig når teamet trenger ti, femti eller hundre deler for markedstesting, feltforsøk, salgsprøver eller pre-produksjonsvalidering. Prisen per del faller ofte sammenlignet med direkte 3D-utskrift, og overflaten kan justeres for å matche et støpt utseende.
Silikonformer kan reprodusere fine detaljer og fange teksturer, logoer og stramme funksjoner. Materialalternativer inkluderer ABS-lignende, PP-lignende, gummilignende og andre polyuretansystemer. Denne serien lar et team teste et mykt grep, et hus med snap-fit eller et malt deksel uten å forplikte seg til sprøytestøping. Fargematching er mulig, men det er ikke det samme som produksjonsfargekontroll. En leverandør bør diskutere pigment, overflatetekstur og glansnivå før de produserer et komplett sett.
 Vakuumstøping for lavvolums polyuretanprototyper Støping av silikonform produserer 15–25 deler per form i ABS-lignende, PP-lignende og gummilignende harpikser for tilpasningskontroller, kapslinger og broproduksjon. Se produkt →
Vakuumstøping har grenser som bør planlegges tidlig. En silikonform har en begrenset levetid, og mastermønsteret må være nøyaktig fordi hver kopi arver sin geometri. Krymping varierer etter harpiks, så kritiske dimensjoner kan trenge kompensasjon. Svært små hull, tynne vegger og skarpe kanter kan slite formen raskere. Prosessen er også mindre egnet for høytemperaturapplikasjoner eller deler som trenger metalllignende styrke. For det riktige prosjektet er det imidlertid en effektiv bro som produserer en jevn batch uten verktøystål.
Det er her en one-stop-produsent kan redusere friksjonen. Hvis mastermønsteret trykkes internt, silikonformen lages internt, og etterbehandlingen fullføres internt, blir overleveringene kortere og ansvaret tydeligere. Kunden trenger ikke å koordinere tre leverandører eller forklare det samme kravet tre ganger. Det betyr noe når timeplanen er stram og utseendestandarden er spesifikk.
Overflatebehandling: Forskjellen mellom en prototype og en produktprøve
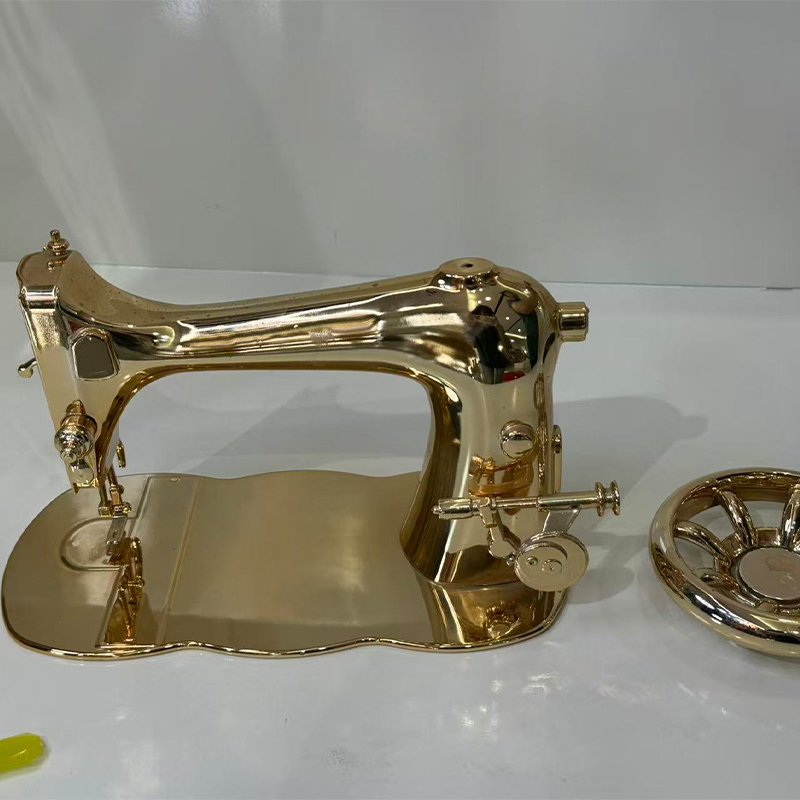
En prototype kan være dimensjonsmessig korrekt og likevel mislykkes i en kundeanmeldelse fordi overflaten ser feil ut. Overflatebehandling tetter det gapet. Maling og belegg kan matche et matt eller blankt utseende. Anodisering gir aluminium en slitesterk, produksjonslignende finish. Galvanisering gir et metallisk utseende eller en ledende overflate. Lasergravering skaper merkevarebygging, serienumre eller markeringer. Dekaler og silketrykk gjengir etiketter og grafikk. Myke og harde belegg endrer følelsen og motstanden mot riper. Gjennomsiktige deler kan poleres eller belegges for å oppnå semi-transparent eller helt gjennomsiktig utseende.
Etterbehandling bør defineres før tilbudet, ikke etter at delene kommer. En "maling for å matche"-forespørsel er ikke en spesifikasjon. Leverandøren trenger en fargereferanse, et glansnivå, en teksturprøve og en definisjon av hvilke overflater som er synlige. Hvis delen skal håndteres, bør finishen overleve håndtering. Hvis det skal rengjøres med løsemidler, bør belegget motstå dem. Hvis det er en utstillingsprøve, kan den kosmetiske standarden være strengere enn for en innvendig armatur. Disse detaljene påvirker prosessvalg, ledetid og avvisningsfrekvens.
Etterbehandling samhandler også med prototypeprosessen. En harpiksdel kan trenge sliping før maling fordi laglinjer kan telegrafere gjennom et tynt belegg. En maskinert del kan trenge perleblåsing for å skape en jevn tekstur før anodisering. En vakuumstøpt del kan trenge fjerning av muggsopp før maling. En leverandør som kontrollerer både delen og finishen kan justere oppstrømsprosessen i stedet for å prøve å fikse feil på slutten.
Utvalgskriterier for en pålitelig leverandør av rask prototyping
De fleste kjøpere lister prototypleverandører på pris og ledetid, og oppdager senere at kommunikasjon og teknisk støtte betyr like mye. En nyttig evaluering bør se på hvordan leverandøren håndterer spørsmål, ikke bare hvor raskt den kan sitere. Diagrammet nedenfor gjenspeiler kriteriene som ofte skiller et jevnt prosjekt fra en kostbar løkke av opptrykk og forklaringer.
Disse prosentene er ikke en markedsstatistikk; de er en praktisk rangering basert på vanlige kjøperbekymringer i tilpassede prototypprosjekter. Bruk dem som en diskusjonssjekkliste i stedet for et målkort.
Den første linjen er viktig fordi tidlig tilbakemelding forhindrer sen omarbeiding. Hvis en leverandør oppdager en tynn vegg, en dyp lomme eller et toleransestabelproblem før maskinering, kan kunden endre designet mens endringen fortsatt er billig. Den andre linjen er viktig fordi en butikk med én prosess kan tvinge hvert spørsmål til ett svar. En produsent med harpiks, nylon, metall, CNC, vakuumstøping og etterbehandling kan anbefale en annen rute når den første ikke er egnet.
Toleransekontroll og inspeksjon fortjener mer enn en avmerkingsboks. Spør hvordan kritiske dimensjoner måles, hvilket referansedatum som brukes, og om inspeksjonsrapporten vil inneholde funksjonene som er viktige for montering. Ledetidspålitelighet er også et teknisk problem, ikke bare et planleggingsproblem. En realistisk leverandør vil flagge en finish som legger til to dager eller en form som trenger en ekstra herdesyklus. Konfidensialitet er like praktisk. Leverandøren bør vite hvem som kan se filene, hvordan data lagres, og hva som skjer når et prosjekt avsluttes.
Kvaliteten på overflatebehandlingen avgjør ofte om en prøve godtas. En del som passer perfekt, men har ujevn maling eller synlige støttemerker, vil fortsatt mislykkes i en kundevurdering. Den beste leverandøren vil diskutere kosmetisk aksept før produksjon og vise en prøve eller en klar standard når finishen er kritisk.
Toleranser, materialer og de reelle kostnadene ved omarbeiding
Toleranse er en av de mest misforståtte delene av rask prototyping. En tegning kan si "±0,1 mm" på hver dimensjon, men ikke alle prosesser kan holde det overalt. Harpiksutskrift kan holde stramme detaljer i plan mens de vrir seg over en stor flat overflate. SLS-nylon kan være sterk og nøyaktig nok for en brakett, men har en grovere overflate som påvirker en tetningsflate. CNC-bearbeiding kan holde stramme toleranser på tilgjengelige funksjoner, men en dyp lomme eller en tynn vegg kan bevege seg under bearbeiding. Vakuumstøping arver mastermønsteret og legger til krymping, så kritiske dimensjoner trenger kompensasjon.
Den praktiske tilnærmingen er å identifisere funksjonskritiske dimensjoner og la leverandøren fokusere på disse. Et monteringshullmønster, et lagersete, et tetningsspor eller en koblingsåpning betyr vanligvis mer enn den totale lengden på et kosmetisk deksel. Hvis hver dimensjon er merket som kritisk, må leverandøren velge en langsommere, dyrere rute eller akseptere risiko. En kort toleransegjennomgang kan ofte redusere kostnadene uten å redusere kvaliteten.
Materiell oppførsel endrer også betydningen av en prototype. En harpiksdel kan være stiv i en enkel bøyetest og sprø i en falltest. En nylondel kan overleve støt, men krype under konstant belastning. En maskinert aluminiumsdel kan være sterk, men tyngre enn produksjonsplastdelen. En vakuumstøpt polyuretandel kan se ut som ABS, men har forskjellig varmebestandighet. Disse forskjellene er ikke defekter; de er grunner til å teste den rette egenskapen. Leverandøren bør spørre hva delen må overleve, ikke bare hvordan den skal se ut.
Vanlige kilder til omarbeiding
- Tynne vegger eller ribber som knekker under fjerning eller håndtering av støtte.
- Manglende trekk på vakuumstøpte eller støpte deler, forårsaker stikk eller riving.
- Skarpe innvendige hjørner i CNC-deler som ikke kan nås av kutteren.
- Urealistiske farge- eller glansmål uten fysisk referanse.
- Gjenger eller innlegg spesifisert uten nok veggtykkelse.
- Store flate overflater som deformeres etter trykking, herding eller maskinering.
- Monteringer oppgitt som separate deler uten å kontrollere paringstoleranser.
Omarbeid er dyrt, ikke bare på grunn av den andre delen. Det bruker også ingeniørtid, forsinker en gjennomgang og kan forskyve en lanseringsdato. En prototype som koster litt mer, men som kommer med riktig materiale og finish kan være billigere enn tre rimelige forsøk som aldri svarer på spørsmålet. Det er det kommersielle tilfellet for tidlig DFM-gjennomgang og en leverandør som er villig til å si "denne funksjonen vil ikke fungere som tegnet."
Fra prototype til lavvolumsproduksjon: Når én prosess ikke er nok
Mange prosjekter går ikke fra en enkelt prototype til en enkelt produksjonsprosess. De beveger seg gjennom en kjede. Et design skrives ut for å sjekke form, deretter maskinert for å sjekke et kritisk grensesnitt, deretter vakuumstøpes for å produsere en liten batch for felttesting, og deretter ferdigstilles for å matche kundeprøven. Hvert trinn svarer på et annet spørsmål. Overleveringene mellom trinnene er hvor tid går tapt hvis leverandørene kobles fra.
En produksjonsplattform kan forenkle denne kjeden. Det samme teamet kan gjennomgå CAD-filen, anbefale en prosess, produsere mastermønsteret, lage silikonformen, støpe batchen og påføre finishen. Det garanterer ikke et perfekt resultat, men det reduserer antall ganger et krav blir oversatt og antall parter som kan feiltolke en toleranse. Det gjør det også lettere å sammenligne prototypen med produksjonsintensjonen, fordi samme leverandør ser begge.
For lavvolumsproduksjon brukes ofte vakuumstøping og CNC-bearbeiding sammen. CNC kan produsere innsatser, pinner og presise sammenkoblingsfunksjoner. Vakuumstøping kan produsere det omkringliggende huset i en produksjonslignende harpiks. Overflatebehandling kan forene utseendet. Hvis den siste delen vil bli sprøytestøpt, kan prototypen fortsatt teste montering, ergonomi, emballasje og kunderespons. Målet er ikke å late som om en prototype er en produksjonsdel; det er for å redusere det ukjente som gjenstår når produksjonen starter.
Spørsmål å stille før du sender en CAD-fil
En god tilbudsforespørsel er ikke et filvedlegg med ordet "sitat" i emnelinjen. Det gir leverandøren nok kontekst til å velge prosess og flagge risikoer. Følgende liste er en praktisk sjekkliste for et raskt prototypingprosjekt, enten delen skal trykkes, maskineres, støpes eller ferdigstilles.
- Hva er formålet med prototypen: tilpasningssjekk, funksjonstest, utseendeprøve, monteringsprøve eller kundedemo?
- Hvilke dimensjoner er kritiske for funksjon, og hvilke er kosmetiske eller ikke-kritiske?
- Hvilken materialegenskap er viktigst: stivhet, slagfasthet, varmebestandighet, gjennomsiktighet, fleksibilitet eller overflatefinish?
- Hva er forventet mengde nå, og hvilken mengde kan være nødvendig etter gjennomgangen?
- Hvilken overflatefinish kreves, og er det en fysisk farge- eller teksturreferanse?
- Vil delen bli satt sammen med skruer, innsatser, lim, snappasninger eller tetninger?
- Hva er påkrevd leveringsdato, og hva er konsekvensen av en forsinkelse?
- Hvilket filformat er tilgjengelig: STEP, IGES, STL eller en innebygd CAD-fil?
- Er det konfidensialitetskrav, og hvem har lov til å se dataene?
- Hva er akseptmetoden for den første artikkelen?
Svarene trenger ikke være perfekte. De må være tydelige nok til at leverandøren kan stille bedre spørsmål. En produsent av raske prototyper som mottar denne konteksten kan ofte foreslå en rimeligere prosess, et mer passende materiale eller en designendring som forbedrer sjansen for en vellykket første artikkel. Den samtalen er en del av tjenesten, ikke en ekstra.
Industriscenarier: bilindustri, forbrukerelektronikk, droner og robotikk
Ulike bransjer stiller ulike spørsmål til en prototype. I bilarbeid kan en prototype brukes til å kontrollere en monteringsbrakett, en trimpasning, et koblingshus eller en armatur for samlebåndet. Det kan hende at delen må motstå vibrasjoner, varme eller kjemikalier. En visuell harpiksmodell kan bekrefte emballasje, men en maskinbearbeidet eller metalldel kan være nødvendig for en ekte lasttilfelle. Leverandøren bør vite om delen er under panseret, innvendig eller utvendig, fordi det endrer material- og finishdiskusjonen.
Forbrukerelektronikkprosjekter går ofte raskt fra utseende til montering. Et hus kan trenge en glatt malt overflate, en presis knappåpning og en trykkpasning som overlever gjentatt bruk. Harpiksutskrift kan gi en modell med et raskt utseende. CNC-bearbeiding kan produsere et hus med ekte gjenger og innsatser. Vakuumstøping kan produsere en liten batch for fokusgrupper eller salgsprøver. Overflatebehandling kan matche tiltenkt farge og glans. Nøkkelen er å teste følelsen og monteringen tidlig, ikke bare formen.
Drone- og eVTOL-prosjekter fokuserer ofte på vekt, stivhet og integrasjon. En prototypearm, -feste eller -kabinett må kanskje være lett og sterk mens den passer rundt elektronikk. SLS-nylon, maskinert aluminium og karbonfiberforsterkede FDM-materialer kan alle spille en rolle, men valget avhenger av belastningen og miljøet. En prototype som er for tung eller for fleksibel kan villede teamet om det endelige designet.
Robotikkprosjekter trenger ofte tilpassede gripere, deksler, braketter og sensorfester. Prototypen kan håndteres grovt, monteres og demonteres mange ganger, eller brukes i en demonstrasjon. Det gjør overflateholdbarhet og festedesign viktig. En maskinbearbeidet eller vakuumstøpt del med riktige innsatser kan være mer nyttig enn en skjøre trykt modell, selv om den trykte modellen er raskere å produsere.
Konfidensialitet og global levering
Prototyping involverer ofte uutgitte design, kundelister og lanseringstidspunkt. Konfidensialitet er derfor et produksjonskrav, ikke en juridisk ettertanke. En leverandør skal kunne forklare hvem som ser filene, hvordan tilgangen er begrenset og hvordan fysiske prøver lagres. En enkel NDA er nyttig, men den er ikke en erstatning for interne håndteringsregler. Kunden bør også spørre om leverandøren bruker underleverandører og i så fall hvordan disse partene dekkes.
Global levering legger til et nytt lag. En prototype må kanskje ankomme før en anmeldelse, en messe eller et kundebesøk. Leverandøren skal kunne diskutere emballasje, tolldokumentasjon og forsendelsesmetode uten å behandle dem som ikke relatert til produksjonsplanen. En del som er ferdig i tide, men som holdes i transitt, har gått glipp av anmeldelsen. God kommunikasjon inkluderer sporing, bilder før sending, og et tydelig kontaktpunkt når noe endres.
For utenlandske OEM-kunder kan tidssoneforskjeller være nyttige eller skadelige. En leverandør som svarer med tydelige skriftlige oppsummeringer og bilder reduserer behovet for gjentatte oppringninger. En leverandør som er avhengig av korte meldinger uten dimensjoner eller sluttsedler skaper tvetydighet. Den beste arbeidsstilen er vanligvis en kort skriftlig oppsummering etter hver beslutning: materiale, prosess, finish, mengde, inspeksjon og forsendelsesdato.
Utforsk relaterte produksjonsressurser
Hvis du vil ha mer kontekst om hvordan 3D-utskrift, CNC-maskinering og vakuumstøping passer sammen i et Kina-basert produksjonsprogram, er følgende ressurser nyttige utgangspunkt.
Kina 3D-utskriftstjenester og CNC-maskinprodusentveiledning Zhejiang Jiaheng Intelligent Equipment ManufacturingOfte stilte spørsmål om Rapid Prototyping Services
Hva er raske prototyptjenester?
Raske prototyptjenester produserer fysiske deler fra CAD-data ved å bruke prosesser som 3D-utskrift, CNC-maskinering, vakuumstøping og overflatebehandling. De brukes til å teste form, passform, funksjon, utseende og montering før et design slippes til produksjon. De beste tjenestene gir også DFM-tilbakemeldinger og hjelper til med å velge prosessen som matcher testen.
Bør jeg velge 3D-utskrift eller CNC-bearbeiding for min prototype?
Velg 3D-utskrift når hastighet, kompleks geometri eller lave oppsettskostnader betyr mest. Velg CNC-bearbeiding når du trenger stramme toleranser, ekte ingeniørmaterialer, gjenger, innsatser eller en produksjonslignende overflate. Mange prosjekter bruker begge deler: en trykt modell for tidlige skjemasjekker og en maskinbearbeidet del for funksjonell validering.
Hvilken toleranse kan en leverandør av hurtigprototyping ha?
Det avhenger av prosessen, materialet, geometrien og funksjonen. Harpiksutskrift, SLS-nylon, CNC-bearbeiding og vakuumstøping har forskjellige funksjonsvinduer. I stedet for å be om et enkelt nummer, identifiser de kritiske dimensjonene og spør leverandøren hvordan de vil bli kontrollert og inspisert. En realistisk toleransediskusjon er mer nyttig enn en generell påstand.
Kan vakuumstøping erstatte sprøytestøping for en liten batch?
Vakuumstøping kan produsere et lite parti med deler som ser ut og føles nær støpt produksjon, spesielt for prøver før lansering, markedstester og brovolum. Det er ikke en permanent erstatning for sprøytestøping. Mugglevetid, materialegenskaper og langsiktig konsistens er forskjellige. Det riktige valget avhenger av mengde, materiale og programmets levetid.
Hvilket filformat skal jeg sende for et tilbud?
STEP eller IGES er vanligvis foretrukket for maskinerte og støpte deler fordi det bevarer solid geometri. STL er vanlig for 3D-utskrift, men kan miste fine funksjoner hvis nettet er grovt. En innebygd CAD-fil kan være nyttig for DFM-gjennomgang når konfidensialitet tillater det. Inkluder alltid enheter, kritiske dimensjoner og en merknad om delformålet.
Hvordan beskytter jeg designet mitt under prototyping?
Bruk en NDA, del bare filene som trengs for tilbudet, og spør hvem i leverandøren som skal ha tilgang. En produsent med tydelig datahåndtering og en prosess som trenger å vite er vanligvis lettere å jobbe med enn en som ikke kan forklare sine interne kontroller. Fysiske prøver bør også behandles med samme varsomhet som digitale filer.
Kan en prototypleverandør håndtere lavvolumproduksjon etter prototypen?
Mange kan, men den nøyaktige veien avhenger av prosessen. Vakuumstøping, CNC-maskinering og etterbehandling av små partier kan bygge bro fra prototype til pilotproduksjon. Hvis den siste delen vil bli sprøytestøpt, kan prototypen fortsatt validere montering, ergonomi og kunderespons mens produksjonsverktøyet planlegges.
Hva påvirker ledetiden for raske prototypingtjenester?
Ledetid påvirkes av prosess, materialtilgjengelighet, delstørrelse, finish, mengde og inspeksjonskrav. Et enkelt harpikstrykk kan bevege seg raskt, mens en maskinert del med anodisering eller en vakuumstøpt batch med fargetilpasning trenger flere trinn. En leverandør som gir en realistisk tidsplan med avhengigheter er mer nyttig enn en som lover kortest mulig dato.
Raske prototypetjenester fungerer best når de behandles som en sekvens av læringstrinn i stedet for et enkelt kjøp. Den første delen skal svare på et spørsmål, den andre skal redusere en risiko, og den tredje skal bekrefte at designet er klart for neste trinn. En leverandør som kan bevege seg mellom harpikstrykk, nylon- og metalltrykk, CNC-maskinering, vakuumstøping og overflatebehandling gir prosjektet flere måter å svare på disse spørsmålene uten å starte samtalen på nytt.
Den praktiske takeawayen er enkel: definer beslutningen, navngi de kritiske dimensjonene, velg prosessen som kan teste dem, og be om DFM-tilbakemelding før maskinen starter. Den tilnærmingen vil ikke gjøre hver prototype perfekt, men den vil gjøre resultatet mer nyttig, lettere å forklare og mindre sannsynlighet for å bli gjentatt. For et team under tidsplanpress er det den virkelige verdien av en pålitelig hurtigprototypprodusent.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
