- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

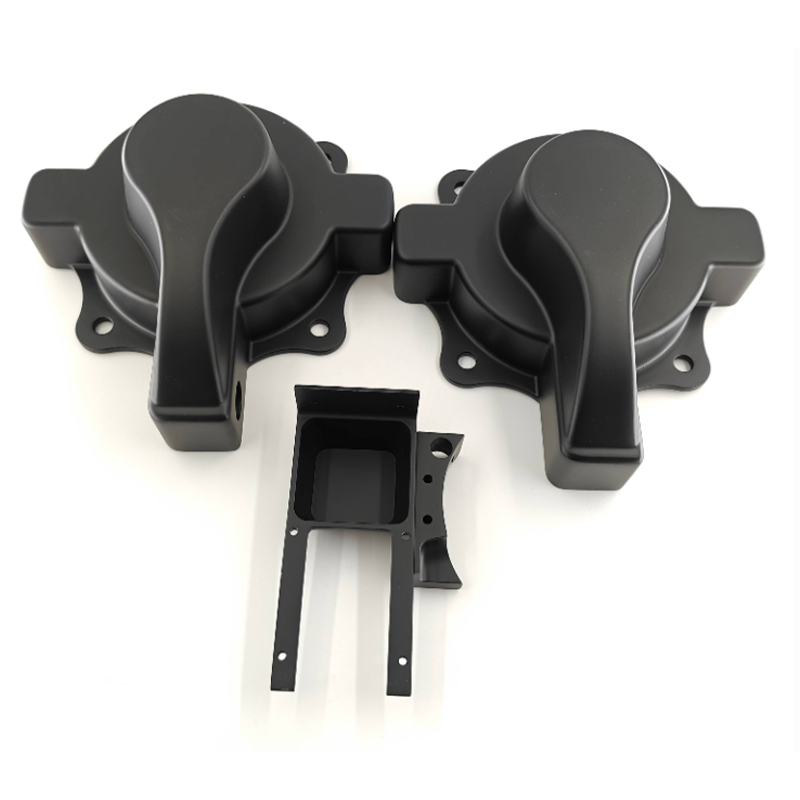
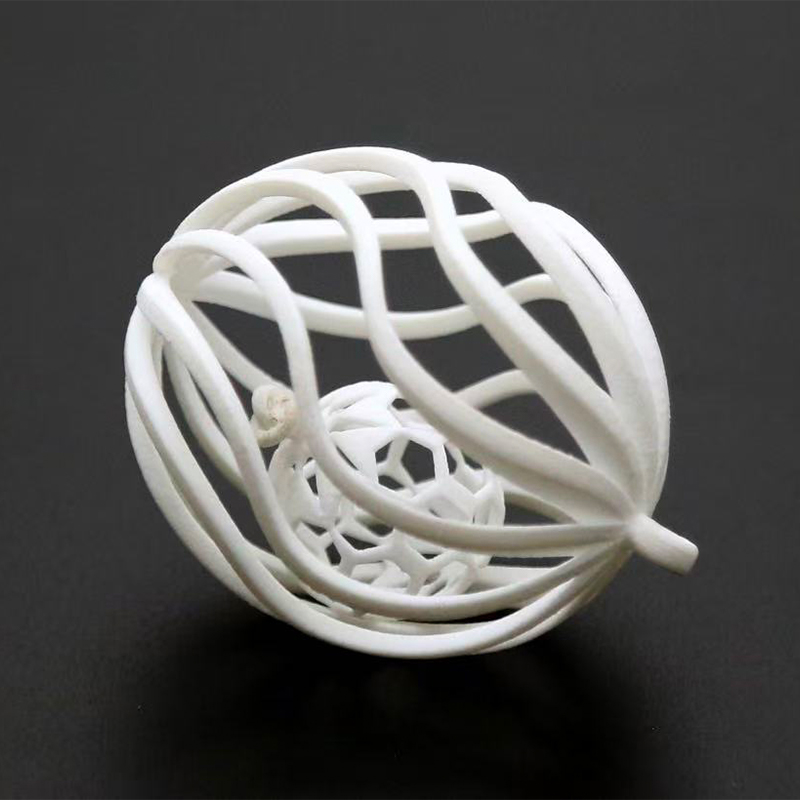
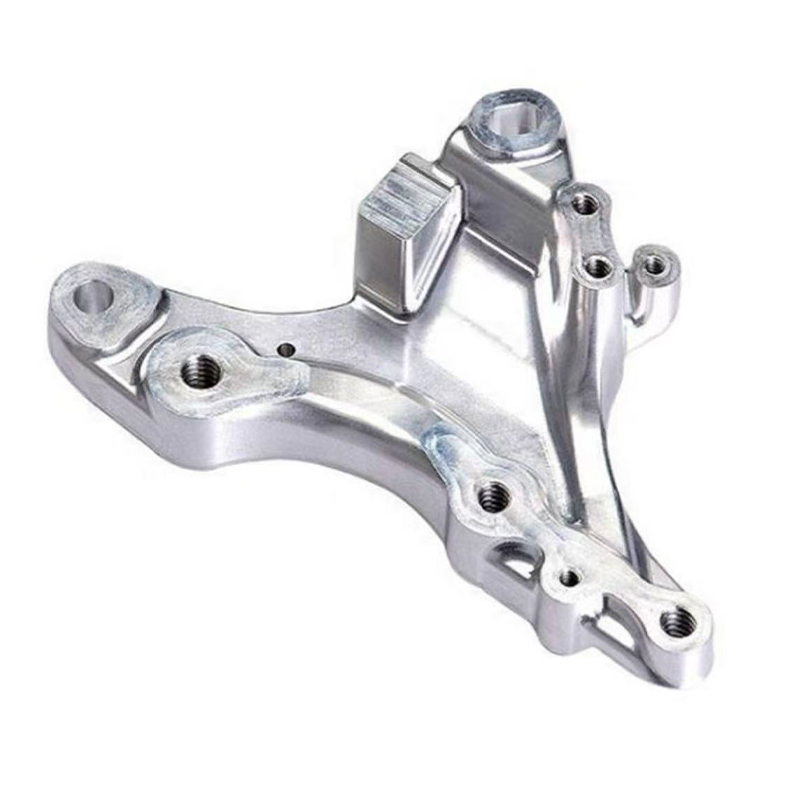
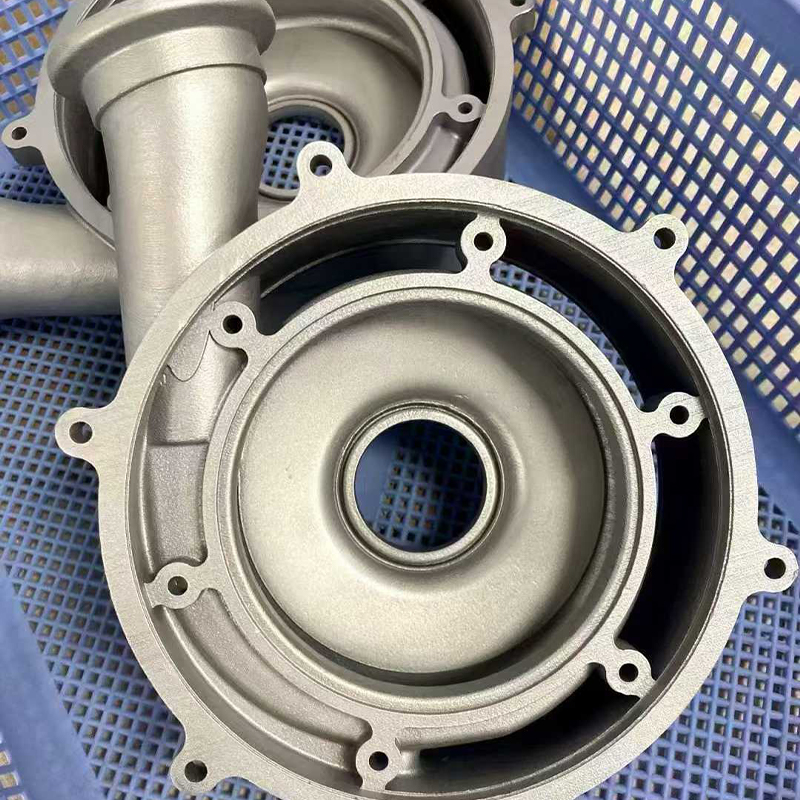
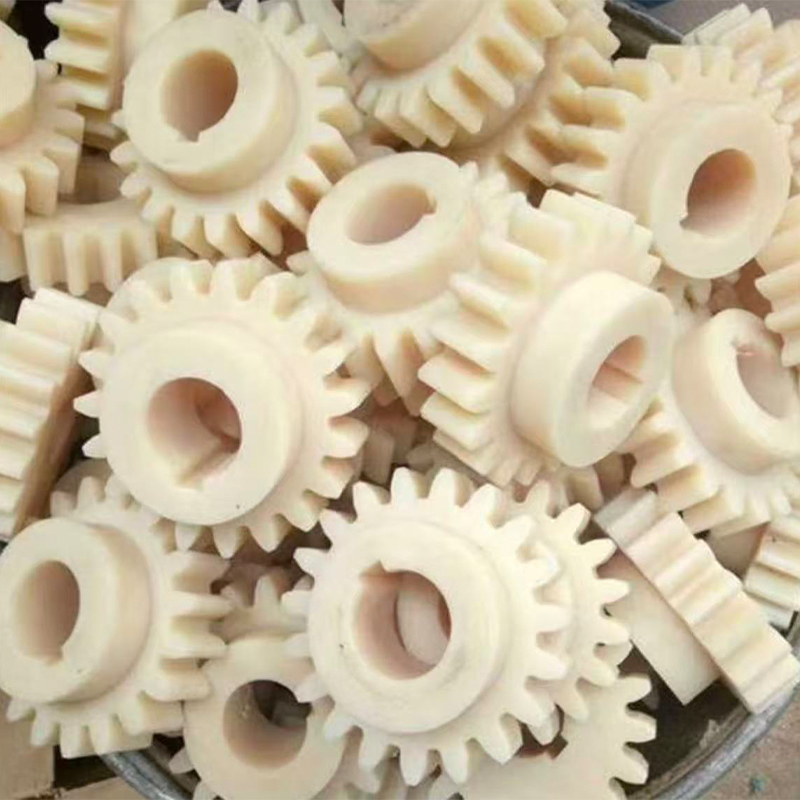
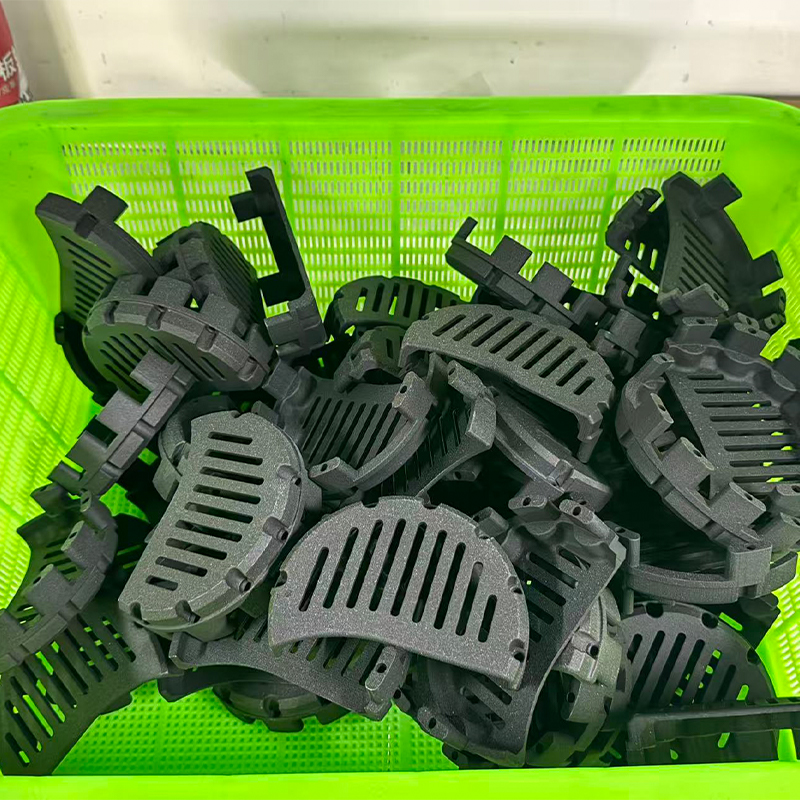
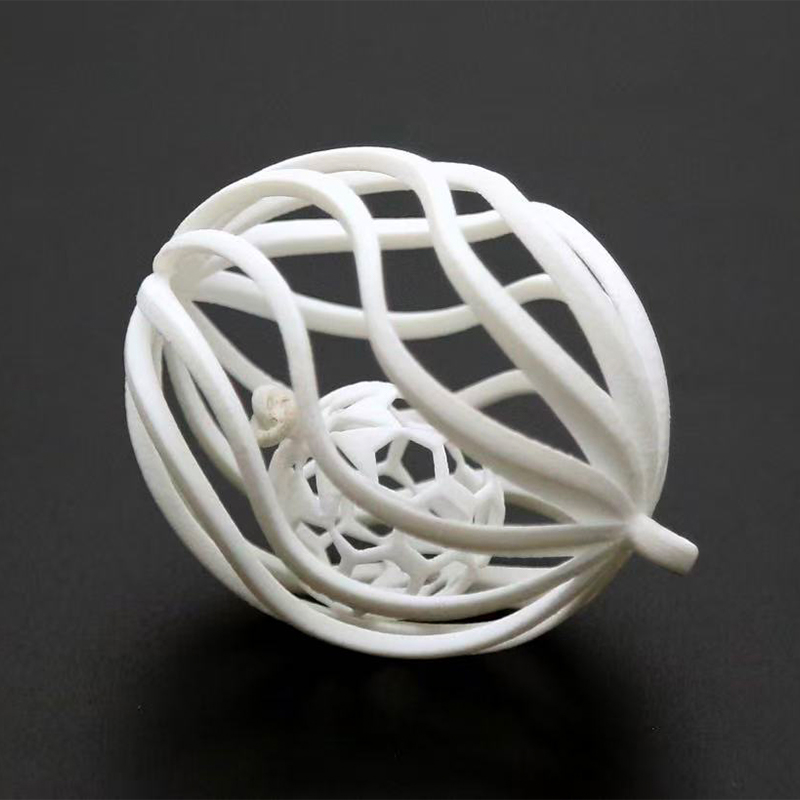
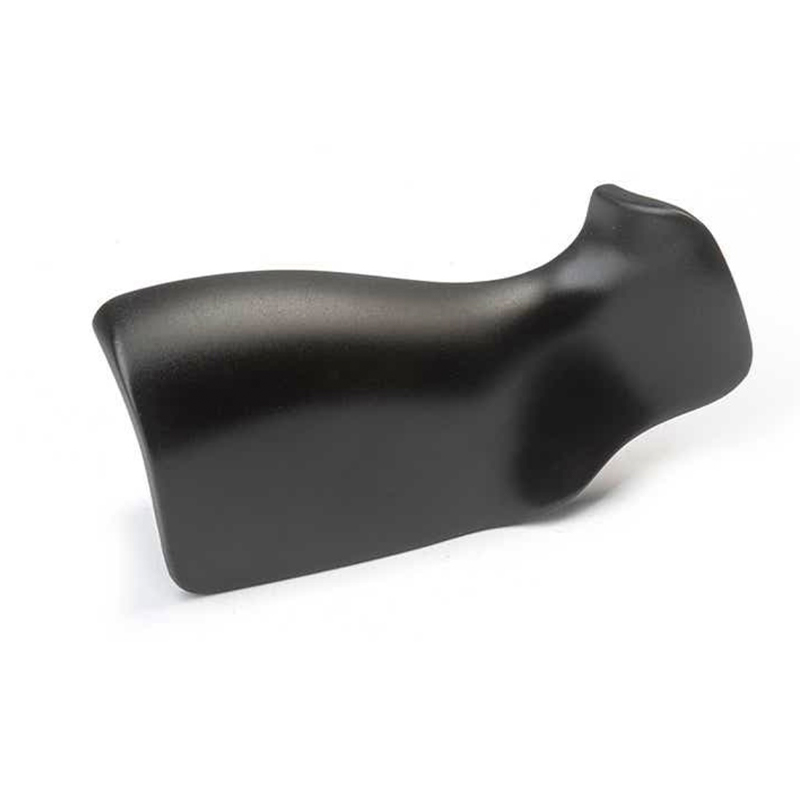
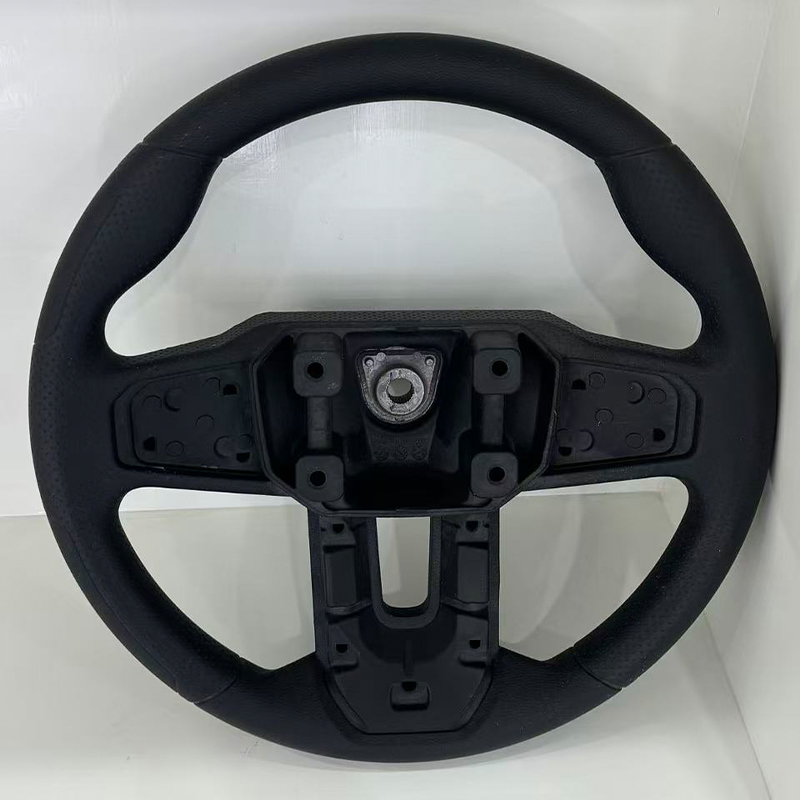
Industriell 3D-utskriftstjenesteveiledning: typer, bruksområder, sammenligning
Hva kommersielle 3D-utskriftstjenester dekker i dag
En pålitelig kommersiell 3D-utskriftstjeneste skal kunne flytte et design fra digital fil til fysisk del ved å bruke prosessen, materialet og etterbehandlingsmetoden som passer til delens virkelige funksjon, ikke bare hvilken maskin som tilfeldigvis er tilgjengelig. Det betyr å tilby flere polymer- og metallprosesser, teknisk støtte for design-for-produksjon-tilbakemeldinger og en klar vei fra prototype til små serier eller større produksjonsserier. Kjøpere søker etter 3D-utskriftstjenester prøver vanligvis å løse ett av tre problemer: de trenger en funksjonell prototype raskt, de trenger en lavvolumsproduksjon uten verktøyinvesteringer, eller de trenger en stor, dimensjonalt nøyaktig del som standard skrivebordsskrivere ikke kan produsere.
Denne forskjellen er viktig fordi begrepet "3D-utskrift" nå dekker en bred spredning av teknologier, maskinstørrelser og materialfamilier. An Industriell 3D-utskriftstjeneste Leverandører som arbeider med harpikser av ingeniørkvalitet, nylonpulver eller metallegeringer, opererer veldig annerledes enn et trykkeri i hobbyskala, både når det gjelder utstyrsinvesteringer og kvalitetskontrollene som brukes på hvert bygg. Bedrifter som vurderer en storskala 3d-utskriftstjeneste for kabinetter, jigger, inventar eller arkitektoniske modeller må du forstå byggevolumgrenser, lagoppløsningsavveininger og etterbehandlingskrav før du forplikter deg til en leverandør.
Avsnittene nedenfor går gjennom de vanlige prosesstypene, hvordan utstyret bak en industriell 3d-utskriftstjeneste faktisk fungerer, hvor hver teknologi passer best, hvordan de viktigste alternativene sammenlignes side om side, hvordan du holder utskriftssystemene i drift pålitelig, og spørsmålene kjøpere oftest stiller før de velger en 3d-modellutskriftstjeneste partner.
Nøkkelalternativ: den riktige 3D-utskriftstjenesten er definert av prosessmaterialtilpasning og etterbehandlingsevne, ikke av utskriftsstørrelsen alene.
Vanlige typer 3D-utskriftstjenester og deres egenskaper
De fleste tilbydere av 3D-utskriftstjenester organisere tilbudet sitt rundt en håndfull etablerte prosessfamilier. Hver familie bruker en annen mekanisme for å bygge en del lag for lag, noe som direkte påvirker overflatefinish, mekanisk styrke, dimensjonsnøyaktighet og størrelsen på delen som realistisk kan produseres i ett stykke.
| Prosessfamilie | Typiske materialer | Passer best for |
|---|---|---|
| Stereolitografi (SLA/DLP) | Fotopolymerharpikser | Høydetaljprototyper, mastermønstre for støping |
| Selektiv lasersintring (SLS) | Nylonpulver (PA11, PA12) | Funksjonelle deler, snappasninger, små batch produksjon |
| Fused Deposition Modeling (FDM/FFF) | Termoplast (ABS, PLA, PETG, PC) | Storformatdeler, jigger, inventar, rimelige prototyper |
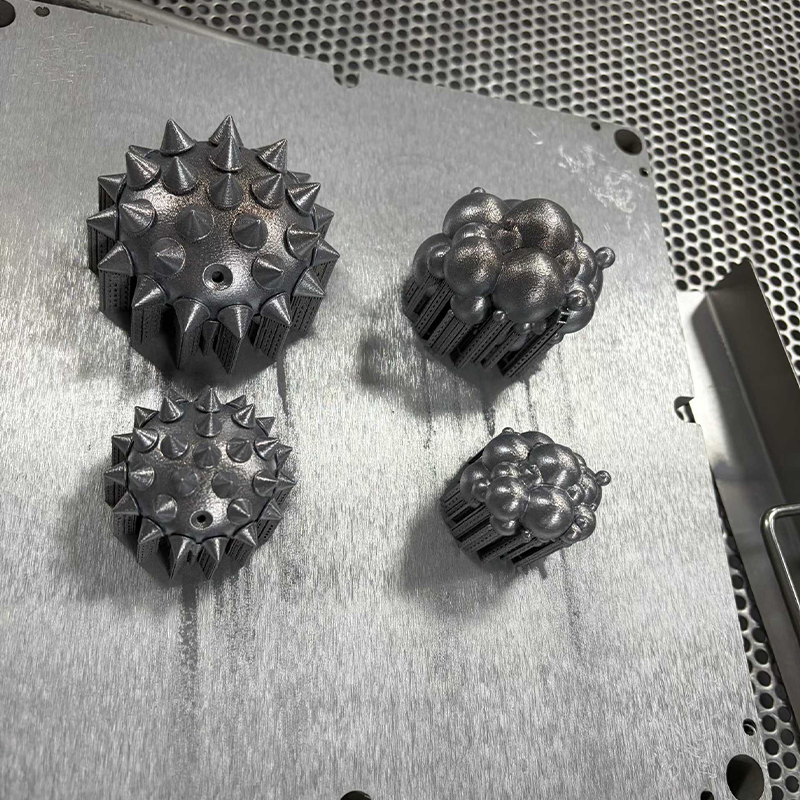
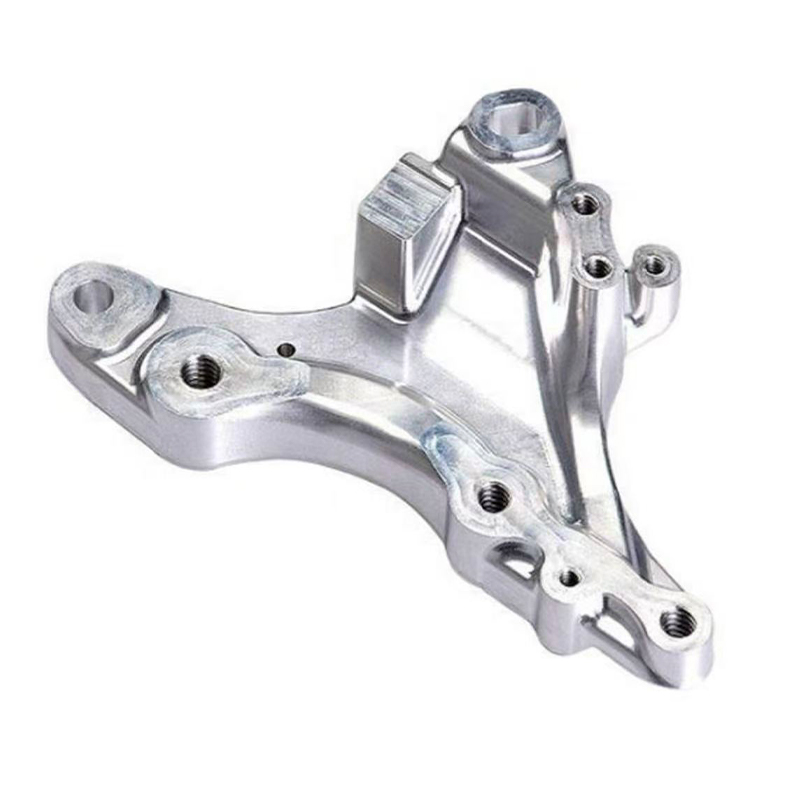
| Metall Powder Bed Fusion | Rustfritt stål, aluminium, titanlegeringer | Bærende komponenter, verktøyinnsatser, kompleks geometri |
Hver av disse prosessfamiliene bringer forskjellige evner til en kommersiell 3d-utskriftstjeneste menyen. Harpiksbaserte prosesser gir fine overflatedetaljer og velges ofte for deler som senere vil bli brukt som mastermønstre for silikonverktøy. Pulverbaserte nylonprosesser har en tendens til å produsere isotropiske, holdbare deler som er egnet for gjentatt funksjonell testing eller korte produksjonskjøringer, siden deler støttes av omgivende usintret pulver i stedet for ekstra støttestrukturer. Storformat termoplastiske ekstruderingsmaskiner utvider byggevolumet langt utover det en benchtop-skriver kan oppnå, og det er derfor de er ryggraden i de fleste store 3d-utskriftstjenester rettet mot overdimensjonerte kabinetter, verktøy eller modeller i arkitektonisk skala. Metallprosesser ligger på toppen av kostnads- og ledetidsspekteret, men låser opp geometrier og materialegenskaper som maskinering alene ikke alltid kan matche økonomisk.
Kjøpere bør behandle denne tabellen som et startfilter i stedet for et endelig svar. Veggtykkelse, forventet mekanisk belastning, eksponering for varme eller UV, og nødvendig toleranse alle påvirker hvilken prosess som virkelig er passende, og en erfaren 3d-modellutskriftstjeneste leverandøren vil normalt spørre om delens sluttbruk før han anbefaler et materiale.
Ingen enkelt prosessfamilie dekker alle brukstilfeller, og derfor tilbyr multiprosessleverandører mer praktisk fleksibilitet enn enkeltteknologibutikker.
Hvordan industrielle 3D-utskriftstjenestesystemer fungerer: prosess og struktur
Uavhengig av spesifikk teknologi, en Industriell 3D-utskriftstjeneste følger den samme grunnleggende arbeidsflyten: en 3D CAD-modell skjæres i tynne horisontale lag, maskinen avsetter eller størkner materiale lag for lag i henhold til skivedataene, og den ferdige delen fjernes, rengjøres og etterbehandles. Forskjellene mellom maskiner ligger hovedsakelig i hvordan hvert lag er dannet og hvordan delen støttes under byggingen.
Strukturelle kjernekomponenter
- Et bevegelsessystem (portal, deltaarmer eller robotarm) som plasserer skrivehodet eller laseren med repeterbar nøyaktighet over byggevolumet
- En materialleveringsmekanisme, for eksempel en ekstruderingsdyse, harpikskar med en lyskilde eller et pulveroverlakkeringsblad
- Et lukket, temperaturkontrollert kammer som reduserer vridning og forbedrer lagvedheft, spesielt viktig for termoplasttrykk i storformat
- En byggeplattform som senker eller avanserer etter hvert som hvert nytt lag legges til, og definerer maksimalt brukbart byggevolum
- Kontrollprogramvare som administrerer slicing, generering av verktøybane og i noen systemer sanntidsovervåking av lagkvalitet
For en storskala 3d-utskriftstjeneste , blir bevegelsessystemet og kammerdesignet spesielt kritisk. Større portaler introduserer flere muligheter for mekanisk avbøyning, så industrielle maskiner bruker forsterkede rammer, lineære skinner og tilbakekobling av motorer med lukket sløyfe for å holde toleranse over et byggeområde som kan spenne over en meter i alle dimensjoner. Oppvarmede kamre blir også viktigere ettersom delstørrelsen øker, fordi større tverrsnitt avkjøles ujevnt og er mer utsatt for vridning hvis omgivelsestemperaturen ikke er tett kontrollert.
Etter at den fysiske konstruksjonen er ferdig, krever de fleste deler fortsatt sekundære trinn før de er funksjonelle eller presentable. Fjerning av støtte, sliping, damputjevning eller medieblåsing er vanlig for polymerdeler, mens metalldeler ofte gjennomgår avlastende varmebehandling, maskinering av kritiske overflater og noen ganger overflatebelegg. En dyktig 3D-utskriftstjenester leverandøren integrerer disse nedstrømstrinnene i en enkelt prosjekttidslinje i stedet for å overlate kunden til å skaffe flere leverandører.
Rammestivhet, kammerkontroll og integrert etterbehandling er det som skiller industrielle systemer fra forbrukerskrivere i store byggestørrelser.
Applikasjonsscenarier og utvalgskriterier for 3D-modellutskriftstjeneste
Å velge rett 3d-modellutskriftstjeneste starter med å matche delens funksjon til prosessen som er i stand til å levere den økonomisk. Tabellen nedenfor viser vanlige applikasjonsscenarier sammen med utvalgsfaktorene som betyr mest for hver.
Vanlige applikasjonsscenarier
| Nøkkelvalgskriterier
|
En del beregnet for utendørs bruk trenger for eksempel et materiale vurdert for UV-stabilitet og temperatursvingninger, som utelukker flere harpiksformuleringer uavhengig av hvor skarpe overflatedetaljene deres ser ut i en første prototype. En del som skal settes sammen til en bevegelig mekanisme trenger en prosess som produserer konsistent veggtykkelse og forutsigbar krymping, siden selv liten dimensjonsdrift kan forårsake tilpasningsproblemer i stor skala. Selskaper som henter fra en kommersiell 3d-utskriftstjeneste for første gang undervurderer du ofte hvor mye etterbehandlingstid som øker den totale ledetiden, spesielt for metalldeler som krever varmebehandling eller maskinering av sammenfallende overflater.
Ordrevolum er en annen avgjørende faktor. En enkelt prototype rettferdiggjør sjelden oppsetttiden forbundet med fusjon av metallpulverbed, mens en ordre på flere hundre identiske braketter kan være bedre tjent med sprøytestøping når de første designene er validert gjennom 3D-utskrift. Det er her man kombinerer 3D-utskriftstjenester med silikonformreplikering for små batchkjøringer tilbyr en praktisk mellomvei mellom engangsutskrift og full verktøyinvestering, og lar teamene validere etterspørselen før de forplikter seg til produksjonsmetoder med større volum.
Ved å matche delfunksjon, forventet volum og krav til finish på forhånd unngås kostbar omarbeiding senere i produksjonssyklusen.
Detaljert sammenligning: 3D-utskriftstjenesteteknologier i stor skala
Diagrammet nedenfor sammenligner omtrentlig maksimal praktisk byggekonvolutt på tvers av vanlige prosesser som brukes av en storskala 3d-utskriftstjeneste . Disse tallene representerer typiske utstyrsserier av industrikvalitet i stedet for en enkelt maskinmodell. Byggevolum er bare én variabel, men det er ofte de første filterkjøperne bruker når et prosjekt involverer en overdimensjonert del.
Som diagrammet viser, topper harpiks- og pulverbaserte systemer vanligvis ved byggekonvolutter som er egnet for individuelle komponenter i stedet for komplette sammenstillinger, og det er derfor de forblir standardvalget for detaljkritiske deler i stedet for overdimensjonerte strukturer. Storformat termoplastisk ekstrudering og robotarmbaserte systemer utvider denne konvolutten betraktelig, noe som gjør dem til det praktiske valget når en enkelt kontinuerlig utskrift må overstige to meter i alle dimensjoner. Denne skaleringsfordelen kommer med avveininger: større dyser som brukes i storformatekstrudering produserer vanligvis synlig grovere laglinjer enn harpiks- eller pulverprosesser, så en jevn kosmetisk finish krever vanligvis ekstra sliping eller belegningsarbeid. Ledetiden har også en tendens til å øke med byggevolumet, siden større deler ganske enkelt tar lengre tid å skrive ut lag for lag selv ved høyere ekstruderingshastigheter. For kjøpere som sammenligner en store 3d-utskriftstjenester leverandør mot en butikk i mindre format, bekrefter både maksimal byggevolum og forventet overflatefinish for det spesifikke materialet før man forplikter seg til en prosjekttidslinje.
Bygg volumskalaer med prosesstype, og systemer med større formater bytter vanligvis noe overflatefinish for muligheten til å skrive ut overdimensjonerte deler i ett stykke.
Bransjetrender for store 3D-utskriftstjenester
Industriell bruk av additiv produksjon har utvidet seg jevnt og trutt ettersom materialer og maskinens pålitelighet har blitt bedre. Ifølge industriproduksjonsrapporter har andelen selskaper som bruker 3D-utskrift for funksjonelle deler og verktøy, i stedet for bare visuelle prototyper, vokst år over år. Områdediagrammet nedenfor illustrerer denne generelle oppadgående trenden i bruk av Industriell 3D-utskriftstjeneste kapasitet på tvers av produksjonssektorer over en nylig flerårsperiode, uttrykt som en relativ adopsjonsindeks i stedet for et absolutt tall.
Den oppadgående skråningen over den illustrerte perioden reflekterer flere konvergerende faktorer i stedet for en enkelt årsak. Materialbiblioteker har utvidet seg langt utover tidlig generasjons plast til å inkludere ingeniørnylon, fiberforsterkede kompositter og et bredere utvalg av metallegeringer, noe som har gjort 3D-utskrift levedyktig for deler som tidligere krevde tradisjonell produksjon. Maskinens pålitelighet og repeterbarhet har også forbedret seg, noe som reduserer antallet mislykkede utskrifter som en gang gjorde produksjonen i industriell skala upraktisk. Samtidig har flere produsenter tatt i bruk en hybridmodell som kobler utskrift for prototyper og korte serier med replikering eller maskinering av silikonform for middels volumproduksjon, og utvider den praktiske rekkevidden til en enkelt kommersiell 3d-utskriftstjeneste forhold. Forstyrrelser i forsyningskjeden de siste årene har også presset noen produsenter mot distribuerte produksjonsmodeller på forespørsel, hvor lokal utskrift reduserer avhengigheten av verktøy med lang leveringstid. Sammen peker disse faktorene mot fortsatt, gradvis vekst i adopsjon snarere enn en kortsiktig økning, som er en nyttig kontekst for kjøpere som bestemmer om de skal bygge intern kapasitet eller stole på en ekstern 3D-utskriftstjenester partner.
Bruken har vokst jevnt og trutt ettersom materialalternativene og maskinens pålitelighet har blitt bedre, ikke på grunn av noe enkelt teknologigjennombrudd.
Utvalgskriterier vektet på tvers av tjenestetyper
Ulike kjøpere veier utvalgskriterier forskjellig avhengig av om de trenger en rask prototype, en presisjonskomponent eller en stor konstruksjonsdel. Radardiagrammet nedenfor sammenligner hvordan fire vanlige prioriteringer, hastighet, overflatefinish, mekanisk styrke og kostnadseffektivitet, vanligvis vektes når du velger mellom harpiksutskrift og en storskala 3d-utskriftstjeneste ved bruk av storformatekstrudering. Hver akse skåres på en relativ skala fra én til fem basert på typiske prosessegenskaper i stedet for en spesifikk maskins spesifikasjonsark.
Sammenligningen fremhever hvorfor prosessvalg sjelden er et spørsmål om at én teknologi er universelt overlegen. Harpiksutskrift scorer sterkt på overflatefinish, noe som forklarer dens popularitet for mastermønstre og kosmetiske prototyper, men den scorer lavere på maksimal byggestørrelse og kostnadseffektivitet i skala. Storformatekstrudering viser det motsatte mønsteret, og scorer høyere på byggestørrelse og kostnadseffektivitet for store deler, mens den bytter bort noe overflatefinishkvalitet som vanligvis må løses gjennom sliping eller belegg. Ingen av profilene er iboende bedre; det riktige valget avhenger av hvilken akse som betyr mest for den aktuelle delen. Dette er et nyttig rammeverk for kjøpere å søke internt før de kontakter a 3d-modellutskriftstjeneste leverandør, siden den tydeliggjør hvilke avveininger som er akseptable for et gitt prosjekt. En leverandør som tilbyr flere prosessfamilier kan også hjelpe kjøpere med å dele et enkelt prosjekt på tvers av teknologier, for eksempel å skrive ut et kosmetisk skall i harpiks mens de bruker storformatekstrudering for en strukturell intern ramme.
Ingen prosess vinner på hver akse, så kjøpere bør rangere sine to øverste prioriteter før de velger en teknologi.
Bransjedistribusjon av 3D-utskriftsapplikasjoner i stor skala
Etterspørsel etter store 3d-utskriftstjenester er ikke jevnt fordelt på næringer. Noen sektorer er sterkt avhengige av storformatutskrift for funksjonelt verktøy og strukturelle modeller, mens andre bruker det hovedsakelig for visningsmodeller eller tidlig konseptvalidering. Smultringdiagrammet nedenfor bryter ned en illustrerende fordeling av etterspørsel etter storskala utskrift etter bransjesegment, basert på generelle mønstre observert på tvers av produksjons- og designsektorer.
Forbruksvarer og arkitektonisk eller skjermmodellering representerer til sammen en betydelig andel av etterspørselen etter storformatutskrifter, hovedsakelig fordi begge sektorene regelmessig trenger overdimensjonerte, engangs- eller kortvarige deler der verktøyinvesteringer er vanskelig å rettferdiggjøre. Industrielt utstyrsprodusenter bruker storskala utskrift primært for jigger, armaturer og beskyttelseshus som støtter interne produksjonslinjer i stedet for deler som selges direkte til sluttkunder. Bilverktøy representerer en mindre, men konsistent andel, ofte sentrert om interiørtrimmodeller og lavvolumsverktøy i stedet for strukturelle kjøretøykomponenter. Den betydelige "annet/blandet"-kategorien gjenspeiler hvor bredt anvendelig storformatutskrift har blitt, og spenner over alt fra utstillingsutstillinger til tilpassede møbelprototyper. For en kommersiell 3d-utskriftstjeneste leverandør, understreker denne spredningen av etterspørselen verdien av å støtte flere materialer og etterbehandlingsalternativer i stedet for å spesialisere seg i en enkelt bransjevertikal.
Etterspørselen etter storformatutskrifter spenner over mange bransjer, noe som favoriserer leverandører med bredt materiale og etterbehandlingsevne fremfor smale spesialister.
Vedlikeholdsveiledning for industrielt 3D-utskriftsutstyr
Konsekvent utgang fra en Industriell 3D-utskriftstjeneste avhenger sterkt av disiplinert vedlikehold av utstyr. Spesielt større maskiner akkumulerer slitasje over flere bevegelige deler og dekker større avstand per utskrift, noe som gjør regelmessig vedlikehold til en større faktor for utskriftskvalitet enn det er på mindre skrivebordsenheter.
Sjekkliste for rutinemessig vedlikehold
- Inspiser og rengjør dyser eller harpiksoptikk regelmessig for å forhindre tilstopping og opprettholde utskriftsoppløsningen
- Sjekk lineære skinner, belter og blyskruer for slitasje, og smør bevegelige komponenter på nytt etter en fastsatt tidsplan
- Kalibrer byggeplattformen og sengeutjevningen før utskrifter med store eller lang varighet for å unngå feil i midten av utskriften
- Overvåk kammertemperatur og fuktighet, siden materialegenskaper som nylonpulverfuktighetsinnhold er følsomme for miljøforhold
- Bytt ut filtreringskomponenter på harpiks- og pulversystemer for å beskytte operatører og opprettholde jevn materialkvalitet
- Hold fastvaren og slicing-programvaren oppdatert for å dra nytte av forbedrede verktøybanealgoritmer og feilrettinger
Forebyggende vedlikeholdsplaner bør skaleres med maskinbruk i stedet for å følge et fast kalenderintervall. Et ekstruderingssystem i stort format som kjører nesten kontinuerlige produksjonsskift vil trenge hyppigere dyseinspeksjoner og remstrammingskontroller enn en maskin som bare brukes av og til. Metallpulverbedsystemer krever spesielt nøye vedlikehold av gassstrøm- og filtreringssystemer, siden inkonsekvent dekning av dekkgass kan direkte påvirke delens tetthet og mekaniske egenskaper. Leverandører som tilbyr en beste 3d-utskriftstjeneste erfaring dokumenterer vanligvis disse vedlikeholdsintervallene internt og sporer maskinens ytelsesdata over tid, slik at de kan fange opp tidlige tegn på dyseslitasje eller bevegelsessystemdrift før det påvirker kundens deler.
Operatører bør også føre klare registreringer av materialbatchnummer og lagringsforhold, siden pulver og harpiks kan brytes ned hvis de lagres utenfor anbefalt temperatur- og fuktighetsområder. Denne sporbarheten blir spesielt viktig for funksjonelle eller bærende deler, der inkonsistente materialegenskaper mellom batcher kan påvirke ytelsen på måter som ikke er synlige fra en ekstern inspeksjon alene.
Vedlikeholdsintervaller bør spore faktisk maskinbruk og materialhåndteringsforhold, ikke en generisk fast tidsplan.
Velge en beste leverandør av 3D-utskriftstjenester
Identifisere a beste 3d-utskriftstjeneste partner for et spesifikt prosjekt handler om å matche kapasitet, kommunikasjon og nedstrømsstøtte til det prosjektet faktisk krever. En leverandør som bare skriver ut deler og leverer dem tilbake uten designtilbakemeldinger, setter mer risiko på kjøperens side, spesielt for team uten egen erfaring med additiv produksjon. Se etter en partner som vurderer filer for utskriftsproblemer, for eksempel overheng som ikke støttes eller veggtykkelsesproblemer før du forplikter deg til en utskrift, siden du oppdager disse problemene tidlig unngår bortkastet materiale og forsinkelser i tidsplanen.
Det er også verdt å vurdere om en tilbyder kan støtte et prosjekt utover den første utskriften. Mange prosjekter utvikler seg fra en enkelt prototype til en liten produksjonsserie, og å ha en produsent eller leverandør som kan svinge fra 3D-utskrift til silikonformreplikering for lavkost, høypresisjon liten batch-produksjon, eller til CNC-maskinering for strammere toleranser, sparer betydelig koordineringsinnsats sammenlignet med å administrere separate leverandører på hvert trinn. Overflatebehandlingsevne, som maling eller belegg, er en annen faktor som ofte blir oversett inntil en klient trenger en presentasjonsklar del på kort varsel.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opererer i dette området som en OEM kommersiell 3d-utskriftstjenesteprodusent og ODM stor 3d-utskriftsleverandør, og jobber med kunder på tvers av harpiks, nylon og metall 3D-utskrift sammen med avansert maskineringsevne. Selskapets designteam støtter kunder i å gjøre tidlige konsepter om til praktiske produktdesigner som kan produseres, og replikeringsprosessen av silikonform lar teamene gå over til lavpris, høypresisjon små batch-produksjon når et design er validert. Overflatebehandlinger som maling påføres internt for å bringe deler nærmere en ferdig, presentasjonsklar tilstand. Fordi design, utskrift, maskinering, formreplikering og etterbehandling sitter på én plattform, jobber kunder med denne typen one-stop industriell 3d-utskriftstjeneste kan gå fra konsept til fysisk produkt uten å administrere flere eksterne leverandører, noe som har en tendens til å redusere både koordineringskostnader og total prosjekttid. Enten en kjøper er en liten designstudio-grossist som kjøper en håndfull prototyper eller en produsent som skalerer seg til små-batch-produksjon, er denne typen integrert støtte generelt mer verdifull over levetiden til et produkt enn noen enkelt maskins spesifikasjoner.
En leverandør som kombinerer utskrift, maskinering, formreplikering og etterbehandling under ett tak, reduserer koordineringsrisikoen gjennom hele produktutviklingssyklusen.
Ofte stilte spørsmål
Hvilken størrelse deler kan en storskala 3d-utskriftstjeneste vanligvis produsere?Storformatekstruderte og robotarmbaserte systemer kan generelt skrive ut enkeltdeler på over to meter i en eller flere dimensjoner, mens harpiks- og pulverbaserte industrimaskiner vanligvis er bedre egnet for deler under én meter. Nøyaktige grenser varierer etter maskin og materiale, så det er best å bekrefte byggevolum direkte med leverandøren for et spesifikt prosjekt. |
Hvordan velger jeg mellom harpiks, nylon og metall for et industrielt 3D-utskriftsprosjekt?Valget avhenger først og fremst av mekaniske krav og finishforventninger. Harpiks passer til deler med høy detalj, kosmetikk eller mastermønster; nylonpulver passer funksjonelle, repeterbare deler som trenger holdbarhet uten metallkostnader og ledetid; og metall er reservert for bærende eller høytemperaturapplikasjoner der plastmaterialer ikke kan oppfylle ytelseskravene. |
Er en kommersiell 3d-utskriftstjeneste egnet for produksjonskjøringer, ikke bare prototyper?Ja, for lave til moderate volumer, spesielt når de kombineres med prosesser som replikering av silikonform som reduserer kostnadene per enhet når et design er ferdigstilt. For produksjon med større volum blir sprøytestøping eller andre tradisjonelle produksjonsmetoder generelt mer kostnadseffektive, så 3D-utskrift brukes ofte for å validere et design før det skaleres til disse metodene. |
Hvilken etterbehandling bør jeg forvente av en 3d-modellutskriftstjeneste?Vanlig etterbehandling inkluderer fjerning av støtte, sliping, damputjevning, medieblåsing og maling eller belegg for polymerdeler, mens metalldeler kan kreve varmebehandling og maskinering av kritiske overflater. Spør leverandøren hvilke trinn som er inkludert i deres standard arbeidsflyt kontra tilbudt som en tilleggstjeneste. |
Hva bør jeg se etter hos en beste leverandør av 3d-utskriftstjenester for langsiktige partnerskap?Se etter en produsent eller leverandør som tilbyr flere utskriftsprosesser, intern maskinering og etterbehandling, tydelig design-for-produksjons-tilbakemelding og muligheten til å skalere fra prototype til små-batch-produksjon uten å bytte leverandør. Konsekvent kommunikasjon og dokumenterte kvalitetsprosesser er også viktig for å opprettholde påliteligheten på tvers av gjentatte bestillinger. |
-
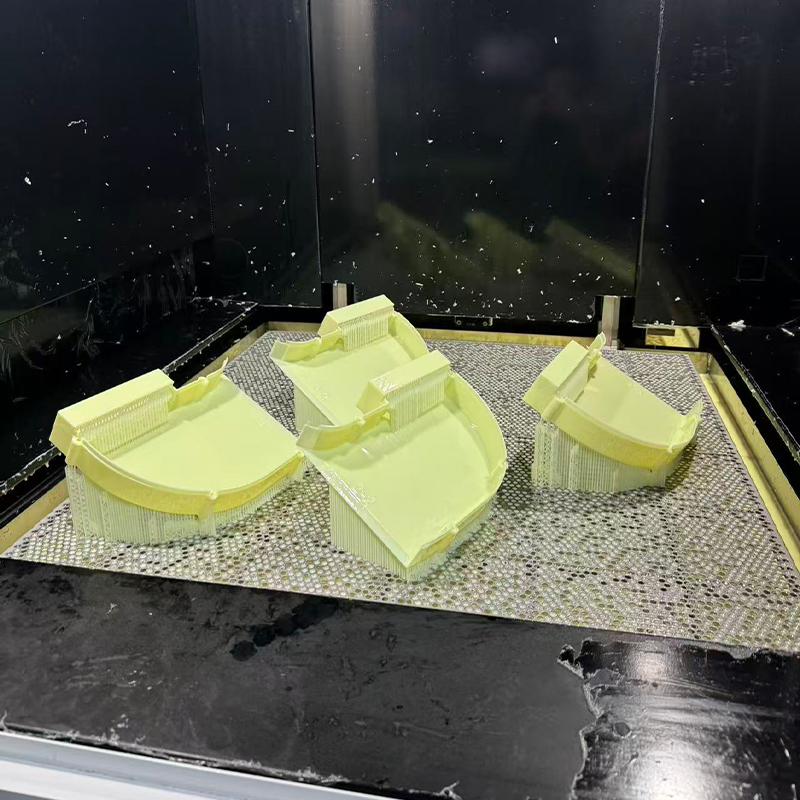 Gul ABS-lignende harpiks 3D-utskriftstjeneste
-
 Aluminiumslegering AlSi10Mg 3D-utskriftstjeneste
-
 Dekal og silketrykk
-
 PAHT+CF høytemperatur nylon karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
