- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

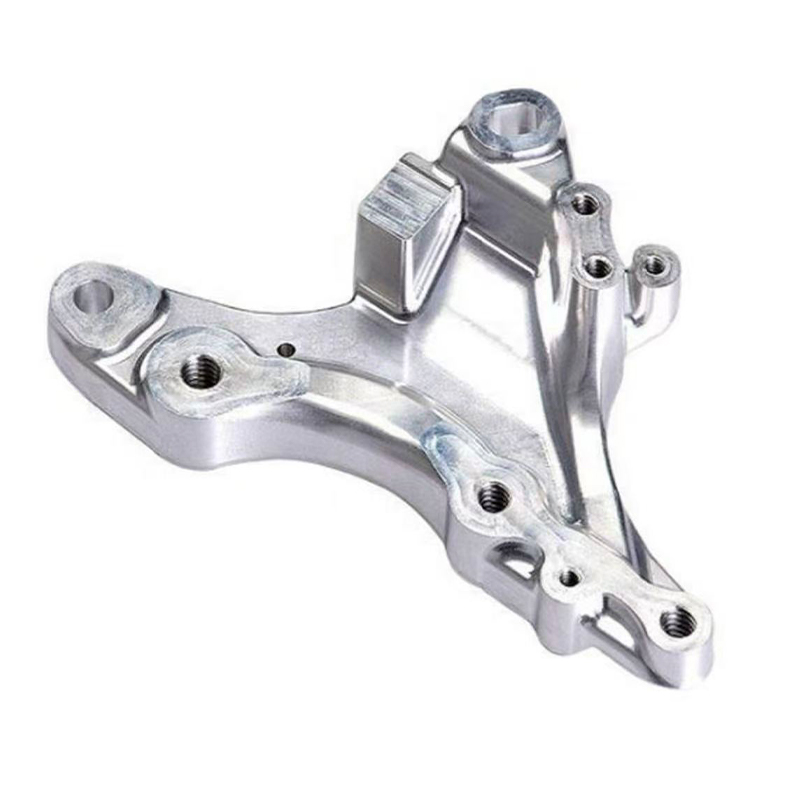
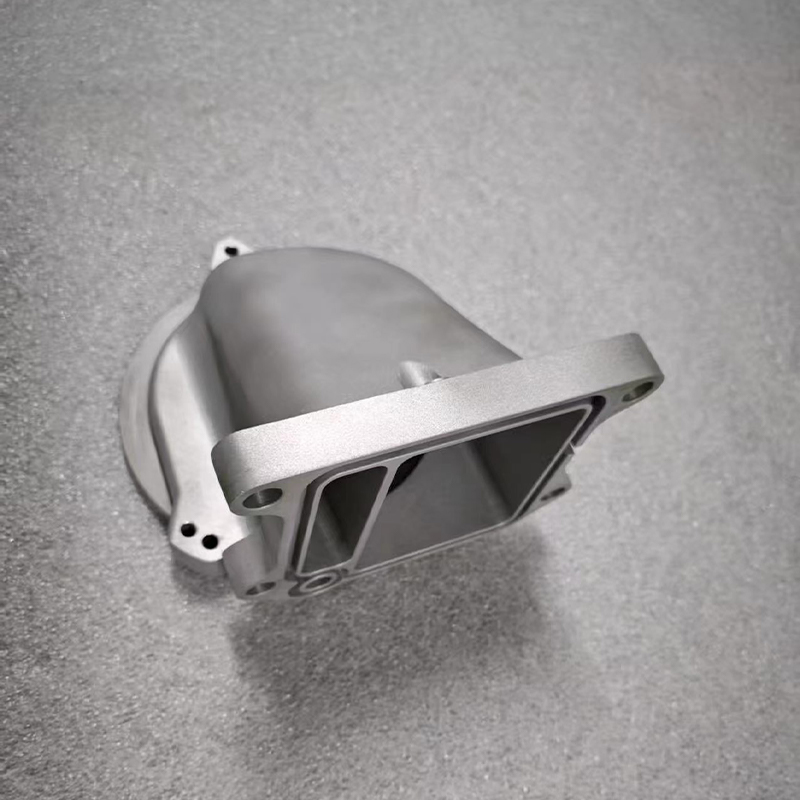
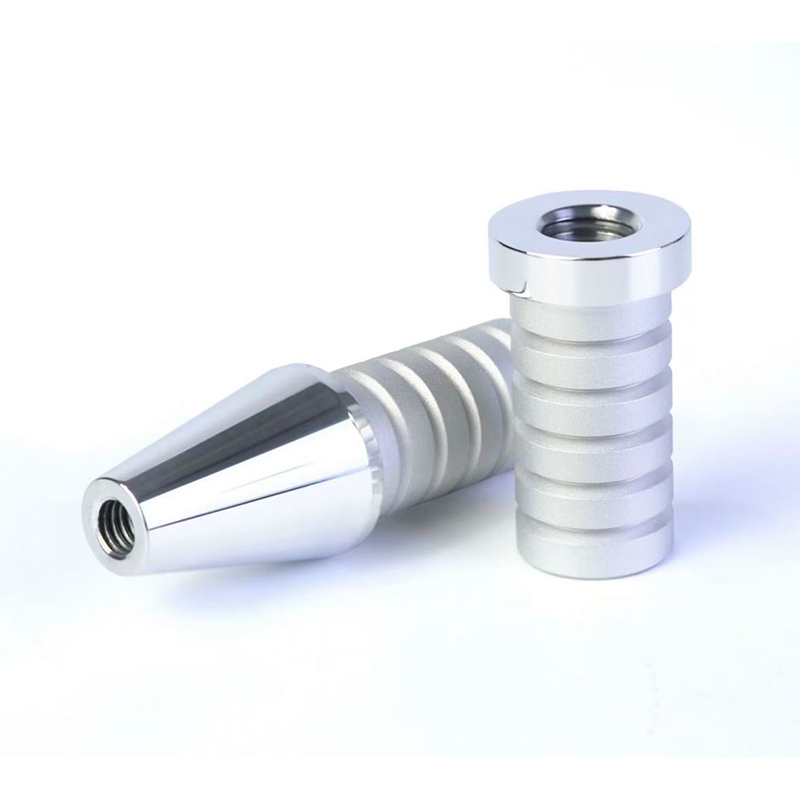
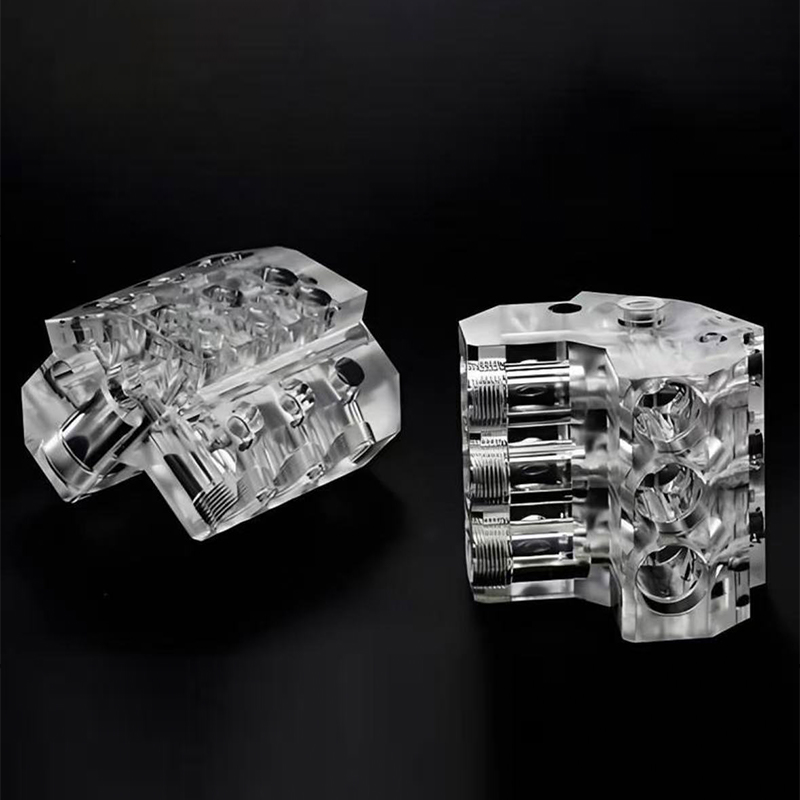
CNC maskineringstjenester: Hvordan velge riktig leverandør
Hva CNC maskineringstjenester leverer innvendig en integrert smart produksjonsplattform
CNC maskineringstjenester konverterer en digital 3D-modell til en presis fysisk del ved å kutte materiale vekk fra en solid blokk under datakontroll, og en integrert smart produksjonsplattform kobler det skjæretrinnet til designgjennomgang, prosessplanlegging, inspeksjon, overflatebehandling og levering i én administrert arbeidsflyt. For ingeniører og kjøpere er den praktiske verdien enkel: færre leverandørutleveringer, klarere kommunikasjon, mer repeterbar delkvalitet og en kortere vei fra tegning til en del som kan monteres og testes. Hvis delene dine trenger stramme toleranser, metall eller teknisk plast, eller pålitelig repeterbarhet fra det første stykket til det siste, er CNC-bearbeiding vanligvis den første prosessen som er verdt å evaluere.
Uttrykket CNC står for datamaskin numerisk kontroll. En verktøymaskin leser et program, vanligvis generert fra CAD- og CAM-programvare, og flytter et skjæreverktøy eller et roterende arbeidsstykke langs programmerte akser. Fresing, dreiing, boring, tapping og boring utføres alle ved å følge koordinerte instruksjoner i stedet for ved manuell håndhjulsjustering. I følge generelle maskineringshåndbøker og mye brukte produksjonsopplæringsreferanser, er denne tilnærmingen verdsatt fordi det samme programmet kan kjøres igjen og igjen med konsistente resultater, som er grunnlaget for repeterbar produksjon.
En moderne integrert smart produksjonsplattform legger til et digitalt lag på toppen av maskinene. I stedet for å behandle tilbud, ingeniørgjennomgang, planlegging, maskinering, inspeksjon og frakt som separate jobber som håndteres av separate selskaper, holder plattformen deldata, revisjonshistorikk, prosessnotater og inspeksjonsresultater i én sammenhengende kjede. Kjøperen laster opp en modell og tegning, mottar tilbakemelding om produksjonsdyktighet, godkjenner planen og følger deretter jobben gjennom hvert trinn. Dette er ideen bak en one-stop-produksjonsmodell, og det er grunnen til at mange innkjøpsteam nå søker etter en CNC-maskinleverandør som fungerer som en plattform i stedet for som en enkelt maskinverksted.
Denne veiledningen er skrevet for produktutviklere, innkjøpssjefer og driftsteam som trenger praktiske svar. Den forklarer de vanlige typene CNC maskineringstjenester, hvordan maskinene og arbeidsflytene er strukturert, hvordan man matcher en prosess til en applikasjon, hvordan CNC sammenlignes med andre produksjonsruter, og hvordan man vedlikeholder maskiner og ferdige deler. Den inneholder også en seksjon med ofte stilte spørsmål som tar for seg spørsmålene kjøpere stiller oftest når de henvender seg til en CNC-maskinprodusent for første gang.
Raske svar før detaljene
- Typisk passform: presisjonskomponenter i metall eller ingeniørplast, fra én prototype til gjentatte batcher.
- Typiske styrker: dimensjonsnøyaktighet, bredt materialvalg, sterke mekaniske egenskaper og god overflatekvalitet rett fra maskinen.
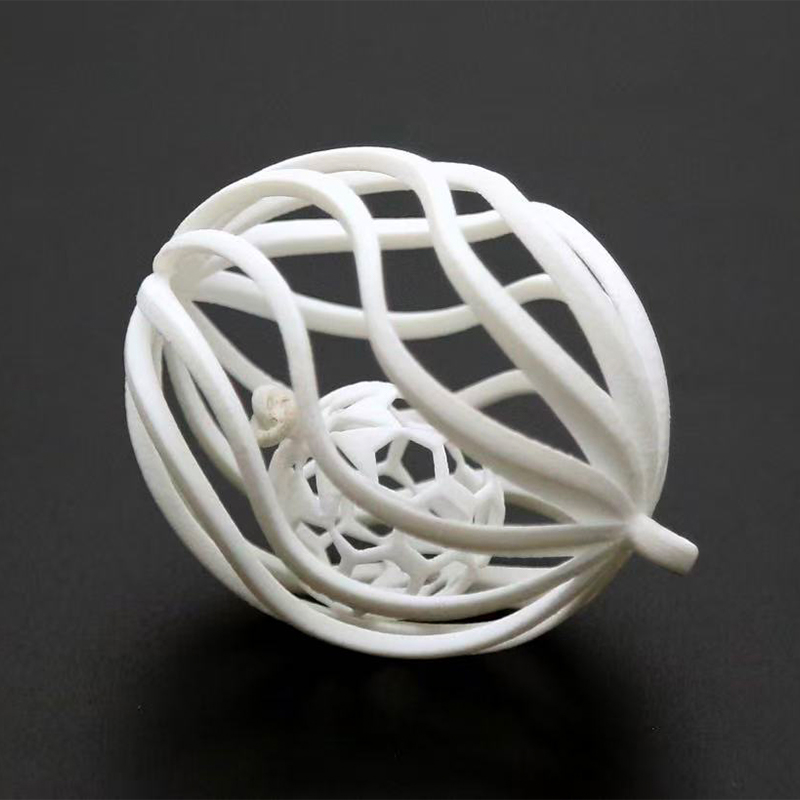
- Typiske grenser: dype indre hulrom, lukkede hule former og svært tynne ikke-støttede vegger er vanskeligere å kutte enn å trykke eller støpe.
- Hvorfor en plattform er viktig: designtilbakemelding, maskinering, etterbehandling og inspeksjon forblir tilkoblet, noe som reduserer etterarbeid forårsaket av feilkommunikasjon.
Gjennom denne artikkelen refererer begrepet CNC-maskintjenester til det komplette tilbudet en kunde mottar fra en produsent: ingeniørstøtte, programmering, maskinering, avgrading, etterbehandling, inspeksjon og pakking. Å forstå hele kjeden, og ikke bare kuttetrinnet, er det som skiller et vellykket innkjøpsprosjekt fra et frustrerende.
En CNC maskineringstjeneste gir mest mulig verdi når maskinering, etterbehandling og inspeksjon administreres sammen på én integrert plattform.
Vanlige typer CNC maskineringstjenester og deres egenskaper
CNC-maskinering er en familie av prosesser, ikke en enkelt operasjon. Hver type fjerner materiale på en annen måte, og hver passer til en annen delgeometri. Å kjenne forskjellene hjelper deg med å beskrive kravet ditt tydelig når du ber om et tilbud fra en CNC-maskinleverandør, og det hjelper deg å bedømme om den foreslåtte prosessen er fornuftig for tegningen din.
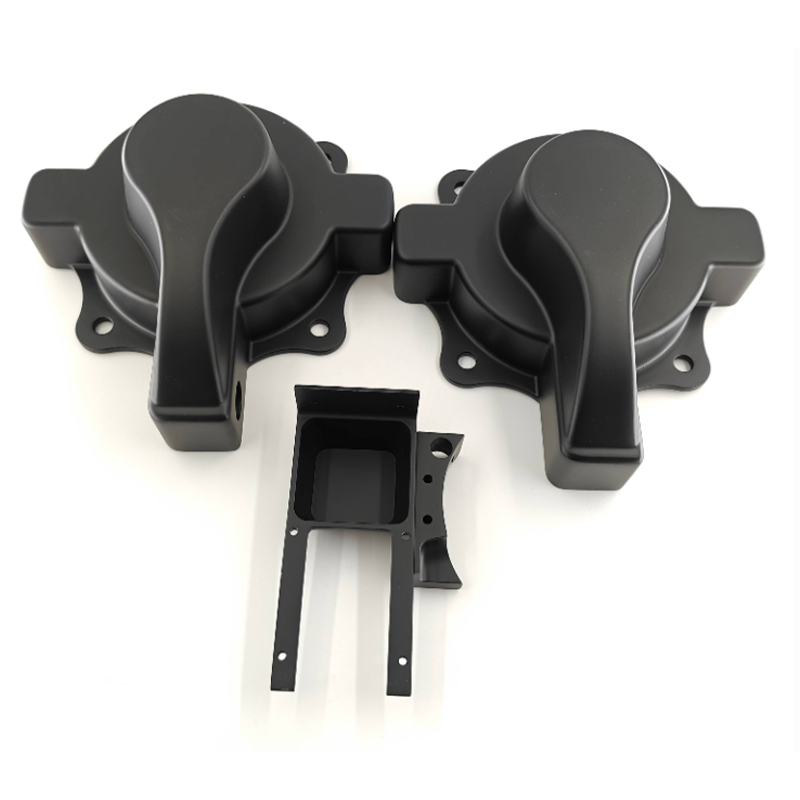
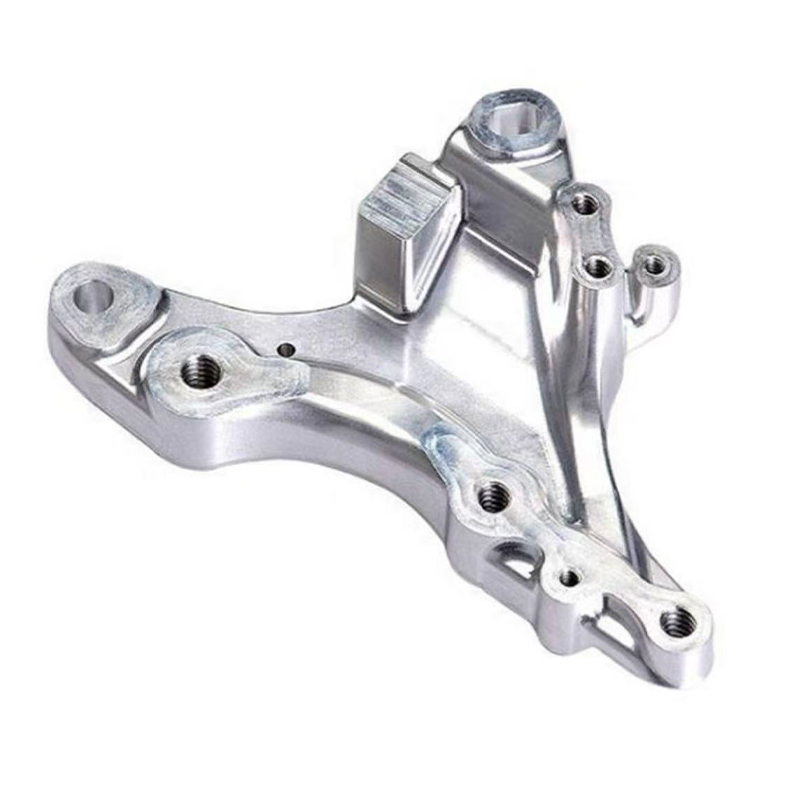
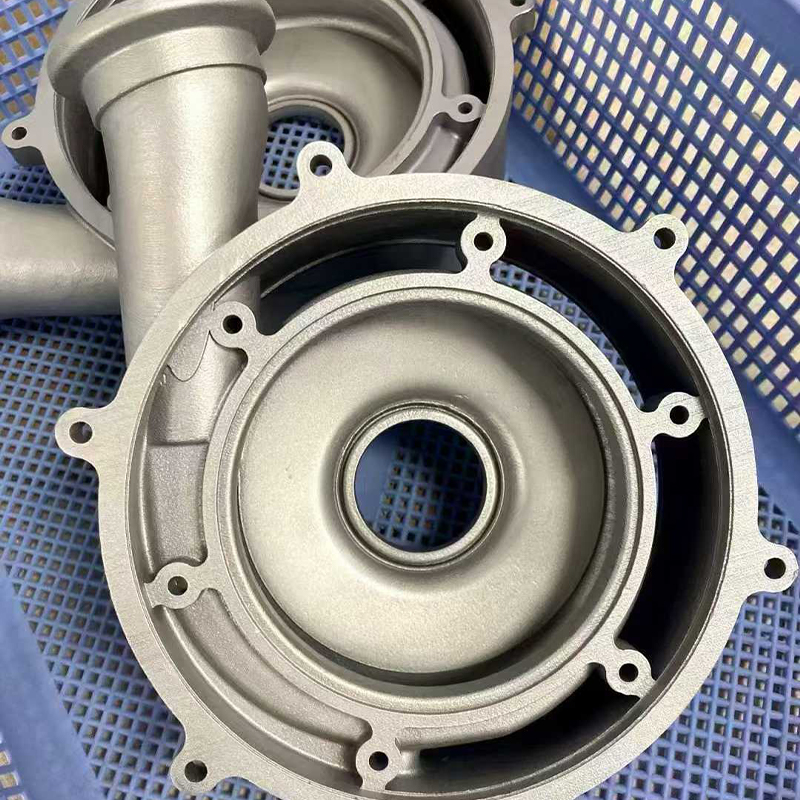
CNC fresing En roterende kutter beveger seg over et fast eller indeksert arbeidsstykke. Godt egnet til flate flater, lommer, slisser, hull og profilerte overflater på hus, braketter og plater. CNC dreiing Arbeidsstykket roterer mens et stasjonært verktøy kutter det. Godt egnet til aksler, tapper, foringer, hylser og andre runde eller aksialsymmetriske deler. Flerakset maskinering Tre, fire eller fem akser jobber sammen slik at verktøyet når flere flater i færre oppsett. Nyttig for komplekse former, impellere og deler med vinklede funksjoner. Mill-turn maskinering En kombinert maskin dreier og freser i ett oppsett. Reduserer gjenfesting og bidrar til å holde konsentrisiteten mellom dreide og freste funksjoner. Boring og tapping Dedikerte hulltakingsoperasjoner, fra små presisjonshull til gjengede funksjoner, ofte kombinert med freseprogrammer. Sliping og etterbehandling av kutt Finmaterialfjerning for flathet, rundhet eller overflatekvalitet når en standard skjæring ikke er tilstrekkelig.
CNC-fresetjenester
Fresing er den mest etterspurte CNC-prosessen fordi de fleste mekaniske deler inkluderer flate overflater, lommer, hull og spor. En treakset fres beveger verktøyet langs X-, Y- og Z-retningene, noe som er tilstrekkelig for mange plater, deksler og rammer. Når en del har funksjoner på flere flater, klemmer operatøren den enten på nytt i et andre oppsett eller bruker en indekseringsfeste. Hvert ekstra oppsett gir en liten sjanse for posisjonsfeil, så planlegging av antall oppsett er en viktig del av god prosessdesign.
CNC-dreitjenester
Dreiing er det naturlige valget for runde deler. En dreiebenk holder stangen eller emnet i en chuck og snurrer det mens verktøyet former utvendig diameter, innvendig boring, spor og gjenger. Fordi rotasjonsaksen er fast, har dreide funksjoner en tendens til å være konsentriske og konsistente. Spennende verktøy på moderne dreiesentre gjør det også mulig å frese tverrhull og flater uten å fjerne delen fra maskinen, noe som er grunnen til at dreiing og fresing i økende grad overlapper hverandre.
Flerakset CNC-bearbeiding
Fireaksemaskiner legger til rotasjon rundt en akse, og femaksemaskiner legger til rotasjon rundt to. Hovedfordelen er tilgang: Verktøyet kan nærme seg arbeidsstykket fra mange vinkler i en enkelt fastspenning. Dette reduserer håndteringen, forbedrer funksjon-til-funksjon posisjonering og tillater kortere verktøy som avbøyer mindre. Avveiningen er at programmering og simulering krever mer forsiktighet, fordi kollisjonskontroll blir mer krevende ettersom antallet bevegelige akser vokser.
| Tjenestetype | Typiske deler | Hovedfordel | Hovedhensyn |
|---|---|---|---|
| CNC fresing | Hus, plater, braketter, inventar | Fleksibel for mange geometrier | Flere oppsett for deler med flere ansikter |
| CNC dreiing | Aksler, tapper, foringer, ringer | Sterk konsentrisitet på runde deler | Begrenset for ikke-runde former |
| Flerakset maskinering | Komplekse hus, impellere, medisinske deler og deler i romfartstil | Færre oppsett og bedre tilgang | Mer programmerings- og verifiseringsinnsats |
| Mill-turn maskinering | Deler med dreide og freste funksjoner | Enkel klemme for blandede funksjoner | Trenger passende delstørrelse og stanglager |
| Sliping og fin etterbehandling | Presisjonspasninger, tetningsflater | Strammere flathet og overflatekontroll | Lagt til prosesstrinn og håndtering |
Mange prosjekter bruker mer enn én av disse tjenestene i rekkefølge. Et typisk eksempel er en dreid aksel som mottar freste flater, borede krysshull, avgrading og en overflatebehandling. Når alle disse trinnene håndteres av én produsent på en integrert plattform, spores delen fra råvare til sluttinspeksjon uten å bli sitert på nytt eller forklart på nytt i hvert trinn.
Velg CNC-prosessen etter delgeometri først: fresing for prismatiske former, dreiing for runde deler og multiakse for kompleks tilgang.
Hvordan CNC-bearbeiding fungerer: Prinsipper og maskinstruktur
Å forstå det grunnleggende prinsippet hjelper deg med å lese et sitat, tolke en prosessplan og stille bedre spørsmål. CNC-maskinering følger en repeterbar kjede: en CAD-modell definerer formen, CAM-programvare konverterer formen til verktøybaner, en postprosessor oversetter disse banene til maskinspesifikk kode, og maskinen utfører koden mens sensorer og operatører overvåker resultatet.
Fra CAD-modell til ferdig del
- Designinnspill: kunden leverer en 3D-modell og ideelt sett en 2D-tegning som viser toleranser, materialer, gjenger og overflatekrav.
- Gjennomgang av produksjonsevne: ingeniører sjekker veggtykkelse, innvendige hjørneradier, hulldybde og toleranseoppstabling, og foreslår deretter justeringer.
- CAM programmering: verktøybaner, skjæreverktøy, hastigheter, matinger og feste er planlagt og simulert på skjermen.
- Oppsett og første artikkel: operatøren klemmer materialet, setter arbeidsforskyvninger og verktøylengder, og kjører en første del for inspeksjon.
- Produksjonsløp: programmet gjentas mens i prosessen kontrollerer overvåker verktøyslitasje og dimensjonsavvik.
- Etterbehandling og inspeksjon: avgrading, overflatebehandling og sluttmåling gjennomføres før pakking.
Kjerne maskinstruktur
En CNC-maskin er bygget rundt en stiv base og ramme som absorberer skjærekrefter. Lineære føringsveier eller boksveier bærer de bevegelige aksene, mens kuleskruer eller lineære motorer konverterer servomotorrotasjon til presis bevegelse. Spindelen holder og roterer skjæreverktøyet eller, på en dreiebenk, arbeidsstykket. En verktøyveksler lagrer flere verktøy slik at forskjellige operasjoner kan kjøres uten manuell inngripen. Kontrolleren tolker programmet, koordinerer aksene og håndterer tilbakemeldinger fra givere. Kjølevæskesystemer kontrollerer varme og spyler bort fra skjæresonen.
Mekaniske elementer
| Styre- og støtteelementer
|
Nøyaktigheten til en ferdig del avhenger av hele kjeden, ikke bare maskinen. Termisk vekst av spindelen, verktøyslitasje, festestabilitet og til og med butikktemperatur påvirker resultatet. Dyktige produsenter administrerer disse variablene med oppvarmingsrutiner, grenser for verktøyets levetid, sonderingssykluser og inspeksjon underveis. I følge vanlige maskineringsveiledninger er planlegging av klemmetoden og rekkefølgen av operasjoner ofte like viktig som å velge selve maskinen.
Hvor innsatsen går i et typisk prosjekt
Kjøpere antar noen ganger at mesteparten av prosjekttiden går med til å kutte metall. I virkeligheten er kutting bare en del av arbeidsflyten. Designgjennomgang, programmering, oppsett, inspeksjon og etterbehandling sammen tar vanligvis en større del av innsatsen enn maskineringstrinnet alene. Følgende diagram viser en illustrativ distribusjon for en typisk tilpasset del som håndteres gjennom en integrert arbeidsflyt.
Diagrammet er en redaksjonell illustrasjon basert på vanlige prosjektmønstre, ikke en målt industristatistikk, og faktiske forhold endres med delens kompleksitet. Den er inkludert for å vise hvorfor koordinasjon betyr så mye som spindeltid. Les det som en planleggingshjelp i stedet for som en målestokk.
Legg merke til hvordan den største enkeltskiven tilhører maskinering, men den er fortsatt oppveid av de kombinerte planleggings- og verifiseringsskivene.
Smultringdiagrammet viser at maskinering representerer omtrent en tredjedel av den totale innsatsen i dette illustrative prosjektet, mens de resterende to tredjedeler deles mellom gjennomgang, programmering, inspeksjon og etterbehandling. Denne distribusjonen forklarer hvorfor en plattform som koordinerer disse trinnene kan redusere forsinkelser mer effektivt enn en butikk som kun optimaliserer skjærehastigheten. Designgjennomgang og DFM har en mindre andel, men beslutninger som tas der påvirker hver senere del, så en liten investering av oppmerksomhet på det stadiet kan forhindre omarbeid nedstrøms. Programmering og oppsett tar en merkbar del fordi nøye montering og simulering beskytter både delen og maskinen. Inspeksjon er en distinkt skive fordi måling er en planlagt operasjon, ikke en ettertanke. Etterbehandling og pakking vises i en kontrastfarge for å minne leserne om at utseende og beskyttelse er en del av leveransen. Lag som planlegger timeplanene sine rundt alle fem skivene, finner vanligvis færre overraskelser ved levering.
Kutting er bare en del av arbeidet, så evaluer en CNC-maskinleverandør på hele arbeidsflyten og ikke bare på maskintelling.
Materialer, toleranser og overflatealternativer for CNC-maskinerte deler
Materialvalg er en av de tidligste og mest konsekvensbeslutninger i et CNC-prosjekt. Det påvirker styrke, vekt, korrosjonsadferd, bearbeidingstid, verktøyslitasje og tilgjengelige overflatebehandlinger. En kunnskapsrik CNC-maskinprodusent vil spørre om driftsmiljø, belastning, temperatur og sammenkoblingsdeler før han anbefaler et materiale.
Vanlige metaller
- Aluminiumslegeringer: mye brukt til hus, braketter og varmeavledende deler fordi de maskinerer effektivt og gir et godt styrke-til-vekt-forhold.
- Rustfritt stål: valgt for korrosjonsbestandighet og styrke i utstyr, matkontakt og miljøer i marine stil, selv om de trenger mer forsiktige skjæreparametere.
- Karbon og legert stål: valgt for aksler, gir og konstruksjonsdeler som trenger styrke og kan varmebehandles.
- Messing og kobberlegeringer: verdsatt for elektrisk ledningsevne, lageroppførsel og attraktivt utseende.
- Titanlegeringer: brukes der både høy styrke og lav vekt er viktig, med langsommere skjæring og høyere verktøybehov.
Vanlig ingeniørplast
- POM (acetal): dimensjonsstabil og lav friksjon, populær for gir, foringer og presisjonsføringer.
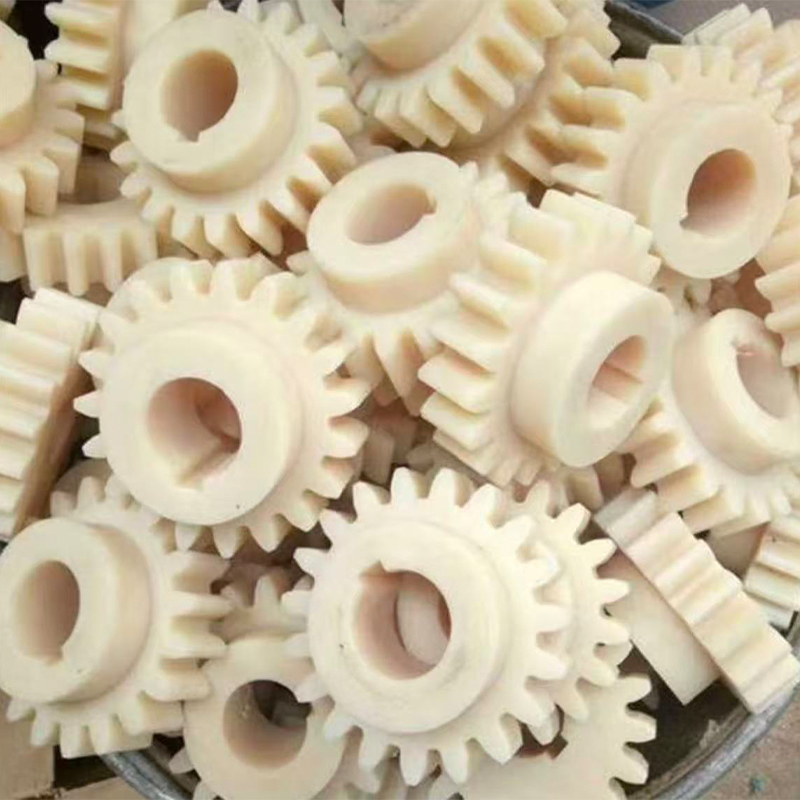
- Nylon: tøff og slitesterk, egnet for ruller, sliteputer og strukturelle plastdeler.
- PEEK og lignende høyytelsesplast: brukes der temperatur og kjemikaliebestandighet har betydning.
- Akryl og polykarbonat: valgt for transparente deksler, lysledere og beskyttelsespaneler.
| Materialgruppe | Bearbeidbarhet | Typisk bruk | Vanlige etterbehandlingsalternativer |
|---|---|---|---|
| Aluminiumslegeringer | Generelt lett | Hus, rammer, kjøleribber | Anodisering, perleblåsing, maling |
| Rustfritt stål | Moderat til krevende | Korrosjonsbestandige komponenter | Passivering, polering, perleblåsing |
| Legerte stål | Moderat | Aksler, gir, inventar | Varmebehandling, plettering, belegg |
| Messing og kobber | Generelt bra | Koblinger, beslag, dekorative deler | Polering, plating |
| Teknisk plast | Bra, med varmekontroll | Isolatorer, føringer, deksler | Damppolering, maling, teksturering |
Toleranse og overflateforventninger
Generell maskineringsveiledning behandler ofte en toleranse på rundt pluss eller minus 0,05 mm som et vanlig utgangspunkt for standard CNC-arbeid, med strammere verdier mulig når tegningen, materialet og maskinoppsettet støtter dem. Større toleranser krever normalt mer nøye feste, inspeksjon og noen ganger etterbehandling, så det er lurt å stramme kun de dimensjonene som virkelig betyr noe for passform og funksjon. Å merke hver dimensjon som kritisk gjør en del vanskeligere å produsere og verifisere uten å forbedre ytelsen.
Overflatens ruhet avhenger av verktøy, fôr, materiale og strategi. En nybearbeidet overflate kan vise fine verktøymerker som er akseptable for interne funksjoner, men ikke for synlige flater. Sekundære behandlinger som perleblåsing, anodisering, maling, polering eller plettering kan forbedre utseendet og beskytte overflaten. Fordi Jiaheng tilbyr maling og annen overflatebehandling sammen med maskinering, kan kundene spesifisere det endelige utseendet som en del av det samme prosjektet i stedet for å koordinere en separat etterbehandlingsleverandør.
Spesifiser stramme toleranser kun der passform og funksjon krever det, og match materialet og finishen til arbeidsmiljøet.
Integrert Smart Manufacturing Platform: Hvordan arbeidsflyten er strukturert
En integrert smart produksjonsplattform er et tilkoblet produksjonsmiljø der designdata, prosessplaner, maskinkapasitet, kvalitetsposter og logistikk administreres gjennom ett system og ett team. Ordet smart refererer mindre til en enkelt gadget og mer til måten informasjon flyter på. Når en delrevisjon endres, oppdaterer plattformen programmet, inspeksjonsplanen og tidsplanen sammen, noe som reduserer risikoen for at ett team arbeider ut fra en utdatert tegning.
Hovedlagene i en integrert plattform
- Kundegrensesnittlag: filopplasting, kravregistrering, tilbudstilbakemelding og ordresporing.
- Engineering lag: gjennomgang av produksjonsevne, prosessvalg, CAM-programmering og simulering.
- Produksjonslag: CNC-maskinering, 3D-utskrift, replikering av silikonform og monteringsstøtte planlagt mot tilgjengelig kapasitet.
- Kvalitetslag: første artikkelinspeksjon, prosesskontroller, sluttmåling og registreringer knyttet til delen revisjon.
- Etterbehandling og leveringslag: avgrading, maling og overflatebehandlinger, pakking og klargjøring av forsendelse.
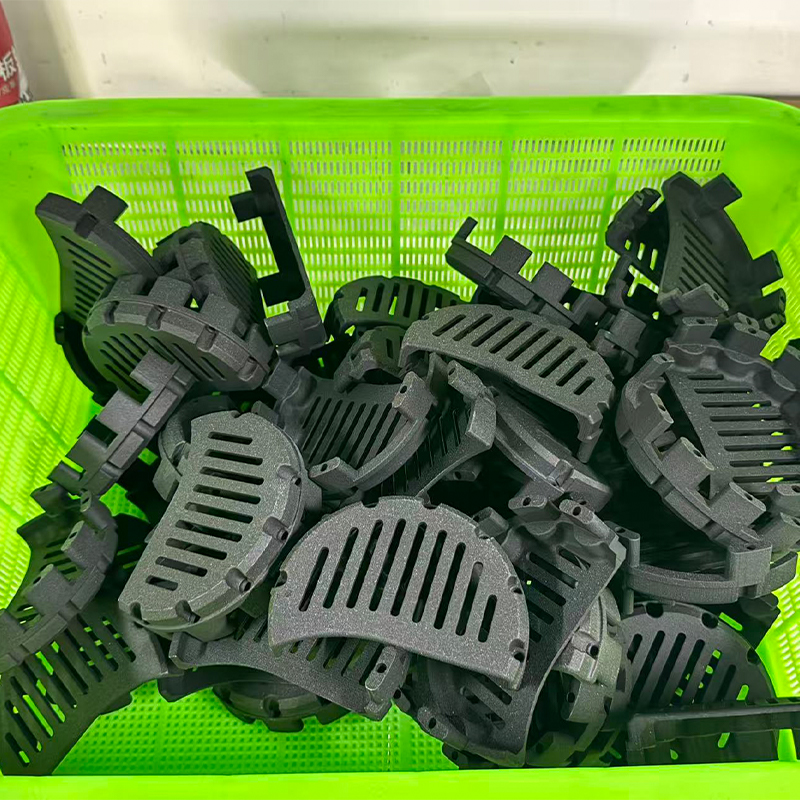
I denne strukturen er CNC-bearbeiding en av flere produksjonsruter som deler samme ingeniør- og kvalitetsgrunnlag. Et prosjekt kan begynne som en harpiks eller nylon 3D-trykt prototype for å verifisere form og passform, fortsette som en CNC-maskinert metallprototype for å teste funksjonen, og deretter gå inn i silikonformreplikering for små partier av støpte deler. Fordi hvert trinn sitter på én plattform, reiser tegninger og notater med prosjektet i stedet for å skrives om for hver ny leverandør.
Fordeler for B2B-kjøpere
Fordeler for ingeniørteam
| Fordeler for innkjøpsteam
|
For OEM- og ODM-kunder er en integrert tilnærming spesielt nyttig. En OEM-kjøper gir vanligvis ferdige tegninger og forventer trofast reproduksjon, så repeterbarhet og dokumentasjon betyr mest. En ODM-kjøper kan begynne med et konsept eller en grov modell og forvente at produsenten bidrar med designforbedringer. En plattform som inkluderer et erfarent designteam, maskineringsevne og etterbehandling under ett tak kan betjene begge modellene uten å tvinge kunden til å dele prosjektet på flere selskaper.
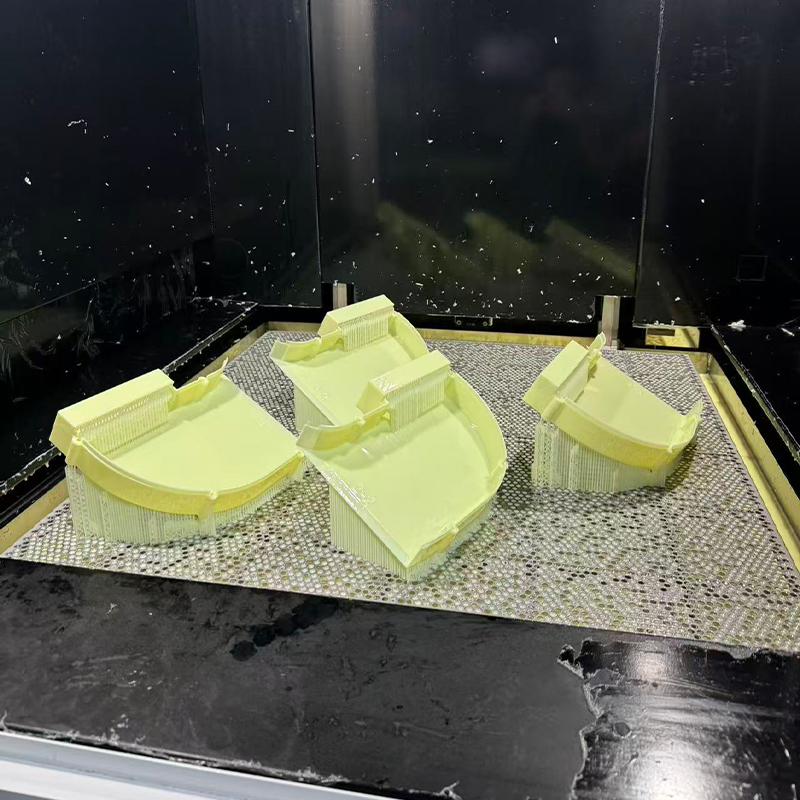
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fungerer på denne måten som en OEM- og ODM-produsent. Designteamet konverterer kundenes ideer til praktiske, attraktive produktdesign, og tjenestene dekker 3D-utskrift i harpiks, nylon og metall, avansert maskinering, replikering av silikonform for effektiv produksjon av små partier, og overflatebehandlinger som maling. Målet er å la kundene gå fra design til ferdig produkt på en enkelt plattform, noe som sparer kommunikasjonstid og reduserer koordineringsinnsatsen.
En integrert plattform holder design, maskinering, etterbehandling og inspeksjon på én datakjede, noe som forkorter kommunikasjonssløyfer og reduserer omarbeid.
Applikasjoner og utvalgspunkter for CNC maskineringstjenester
CNC-maskinering brukes på tvers av et bredt spekter av bransjer fordi den håndterer både prototyper og produksjonsdeler i krevende materialer. Beslutningen om å bruke den, og måten du spesifiserer den på, bør følge applikasjonens behov. Tabellen nedenfor skiller typiske bruksområder fra utvalgspunktene som betyr mest når du velger en CNC-maskinleverandør.
Typiske bruksområder
| Utvalgspunkter å sjekke
|
Hvordan velge etter prosjektfase
På konseptstadiet betyr hastighet og fleksibilitet mer enn perfekt overflatekvalitet, så harpiks eller nylon 3D-utskrift kan være den raskere måten å teste formen på. Når designet må testes i ekte materialer med reell belastning, blir CNC-maskinerte prototyper den beste ruten. På pilotstadiet kan små partier produseres ved CNC-maskinering eller ved replikering av silikonform, avhengig av geometri og materiale. På produksjonsstadiet velges gjentatte CNC-ordrer eller andre prosesser basert på volum, kostnadsstruktur og kvalitetsmål.
Praktisk utvalgssjekkliste
- Definer funksjonen til delen og belastningen, temperaturen og miljøet den vil møte.
- Velg materialet og bekreft at det finnes passende lager- og etterbehandlingsalternativer.
- Merk kritiske dimensjoner og slapp av resten til rimelige generelle toleranser.
- Be om en gjennomgang av produksjonsevnen og vurder foreslåtte justeringer.
- Avtal overflatebehandling, inspeksjonsomfang og emballasje før produksjonsstart.
Å følge denne sjekklisten hjelper kjøpere med å redusere revisjoner og holder samtalen med CNC-maskinprodusenten fokusert på fakta. Det gjør også tilbud enklere å sammenligne, fordi hver leverandør svarer på det samme klart definerte kravet.
Hvor godt CNC-bearbeiding passer til vanlige krav
Før et endelig valg hjelper det å se på styrken og begrensningene ved CNC-bearbeiding side om side. Diagrammet nedenfor viser en relativ egnethetsscore for seks typiske krav. Poengsummene er en redaksjonell vurdering basert på generell maskineringskunnskap, ikke målte data.
Høyere verdier indikerer at CNC-maskinering generelt passer godt for det kravet, mens lavere verdier indikerer at en annen prosess kan være verdt å vurdere. Den enkle kontrastlinjen markerer området der design for CNC vanligvis trenger mest oppmerksomhet.
Bruk diagrammet som en rask orientering før du ber om detaljerte råd for en spesifikk del.
Stolpediagrammet viser at CNC-bearbeiding skårer høyest for dimensjonsnøyaktighet, materialområde og batch-repeterbarhet. Disse tre styrkene forklarer hvorfor prosessen er så vanlig for funksjonelle prototyper og presisjonsproduksjonsdeler. Kvaliteten på overflatefinishen scorer også godt, fordi en maskinert overflate ofte bare trenger lett etterbehandling før den er klar til bruk eller belegg. Hastigheten for enkeltdeler skårer litt lavere, siden programmering og oppsett tar tid selv når bare ett stykke er nødvendig. Den laveste stangen tilhører kompleks indre geometri, hvor lukkede hulrom og dype indre kanaler er vanskelige for et skjæreverktøy å nå. Når en del avhenger av slike funksjoner, kan additiv produksjon eller støping være en bedre primær rute, eller designet kan deles opp i flere maskinerte komponenter som settes sammen etterpå.
Tilpass prosessen til kravet: CNC-bearbeiding fører til nøyaktighet og materialvalg, mens komplekse interne former kan kreve en annen rute.
Detaljert sammenligning: CNC-maskinering vs 3D-utskrift vs silikonformreplikering
De fleste produktteam velger ikke en enkelt prosess for hele levetiden til et produkt. De beveger seg mellom prosesser ettersom mengde, materiale og designmodenhet endres. Sammenligning av CNC-maskinering med harpiks eller nylon 3D-utskrift og med replikering av silikonform viser hvor hver rute passer, og hvorfor en produsent som tilbyr alle tre på én plattform kan lede overgangen jevnt.
| Faktor | CNC maskinering | 3D-utskrift | Replikering av silikonform |
|---|---|---|---|
| Materialspekter | Metaller og ingeniørplast | Harpiks, nylon og noen metaller | Støpte harpikser av polyuretantype |
| Geometri frihet | Begrenset av verktøytilgang | Høy, inkludert interne kanaler | Avhenger av hoveddel og muggsplitt |
| Typisk nøyaktighet | Høy, egnet for presisjonspasninger | Bra, varierer med teknologi | Bra, følger masterdelen |
| Overflatetilstand | Maskinert overflate, etterbehandling valgfritt | Laglinjer kan trenge etterbehandling | Glatt, gjenskaper hovedoverflaten |
| Beste mengdeområde | Ett stykke for å gjenta batcher | Ett stykke til noen få stykker | Små partier av lignende deler |
| Mekanisk styrke | Lik det faste materialet | Varierer med materiale og orientering | Avhenger av harpiksen som brukes |
| Typisk rolle | Funksjonelle prototyper og sluttbruksdeler | Modeller med tidlig form og passform | Små batch-utseende og funksjonsdeler |
Tabellen viser at ingen av de tre rutene vinner i hver kategori. CNC-bearbeiding er sterkest der materialegenskaper og nøyaktighet betyr noe. 3D-utskrift er sterkest der geometrifrihet og hastighet for en enkelt konseptmodell betyr noe. Replikering av silikonform er sterkest der et team trenger et lite antall konsistente, pene deler fra en godkjent mester. I praksis bruker mange prosjekter alle tre på forskjellige punkter, og sekvensen styres av hva teamet trenger å lære på hvert trinn.
Hvordan ledetiden endres med batchstørrelse
Ledetiden avhenger av mer enn maskinens hastighet. Den inkluderer programmering, formfremstilling, herding, etterbehandling og inspeksjon, og hver rute har en annen fast del. Følgende linjediagram illustrerer hvordan den relative ledetiden for hver rute kan endre seg etter hvert som batchstørrelsen vokser. Verdiene er en illustrativ indeks og ikke en målt referanseindeks.
En høyere indeks betyr en lengre total ledetid for den batchstørrelsen. Diagrammet er ment å vise formen til hver kurve, ikke å forutsi en bestemt leveringsdato.
Faktiske tidsplaner avhenger av delstørrelse, materiale, etterbehandling og nåværende kapasitet.
Bruker sammenligningen i praksis
- Bruk 3D-utskrift for å sjekke form, montering og ergonomi tidlig i designsyklusen.
- Bruk CNC-bearbeiding når delen må testes i det endelige materialet eller holde stramme toleranser.
- Bruk silikonformreplikering når du trenger flere utseende- eller funksjonsdeler fra én godkjent master.
- Be produsenten om å anbefale sekvensen i stedet for å tvinge hvert trinn inn i én prosess.
De mest effektive prosjektene kombinerer ruter: 3D-utskrift for form, CNC-bearbeiding for funksjon og silikonreplikering for små batcher.
Kvalitetskontroll, inspeksjon og overflatebehandling
Kvalitet i CNC-bearbeiding er et resultat av planlegging, ikke bare av sluttinspeksjon. En pålitelig arbeidsflyt definerer hva som skal måles, hvordan det skal måles og hva som vil skje når en dimensjon faller utenfor grensen. På en integrert plattform registreres disse beslutningene sammen med delrevisjonen slik at den samme inspeksjonslogikken brukes på gjentatte bestillinger.
Inspeksjonsstadier
- Inngående materialsjekk: bekreft kvalitet, størrelse og tilstand på råmaterialet før bearbeiding starter.
- Første artikkelinspeksjon: måle den første delen mot tegningen før hele batchen slippes.
- Kontroller under prosessen: prøve kritiske dimensjoner under kjøringen for å oppdage verktøyslitasje eller drift.
- Sluttkontroll: verifiser dimensjoner, gjengetilpasninger, visuell tilstand og overflatefinish før pakking.
Typiske måleverktøy inkluderer skyvelære, mikrometer, høydemålere, boringmålere, gjengemålere og koordinatmålemaskiner for kompleks geometri. Valget av verktøy avhenger av toleransen: en generell dimensjon kan kontrolleres med en skyvelære, mens en presisjonstilpasning kan trenge en mer nøyaktig metode. Tydelig kommunikasjon om hvilke funksjoner som er kritiske lar produsenten tildele måletid der det betyr noe.
Avgrading og etterbehandling
Hver maskinert del forlater kuttetrinnet med noen grader og skarpe kanter. Avgrading fjerner disse for hånd, med tromling eller med dedikert verktøy, og det er en vesentlig faktor for hvor sikker og brukbar delen føles. Overflatebehandlinger gir deretter utseende eller beskyttelse. Perleblåsing gir en jevn matt tekstur. Anodisering forbedrer overflaten av aluminium. Maling og belegg gir farge og beskyttelse, mens polering gir et jevnere utseende. Fordi etterbehandling kan endre dimensjonene litt, som for eksempel beleggtykkelse på en motflate, bør tegningen angi hvilke overflater som er maskert eller holdt fri for behandling.
Vanlige årsaker til kvalitetsproblemer
- Uklare tegninger med manglende toleranser eller motstridende notater.
- Funksjoner som verktøyet ikke kan nå, for eksempel dype smale lommer med skarpe innvendige hjørner.
- Tynne vegger som vibrerer eller deformeres under skjæring.
- Etterbehandling som ikke ble vurdert ved dimensjonering.
De fleste av disse problemene forhindres av en tidlig gjennomgang av produksjonsevnen. Gode produsenter vil peke på risikable funksjoner, foreslå små radier eller tykkere ribber, og forklare årsaken til hvert forslag. Kunder som aksepterer rimelige designjusteringer, får vanligvis deler som er lettere å maskinere, enklere å inspisere og mer konsistente fra batch til batch.
Planlegg inspeksjon og etterbehandling sammen med maskinering, fordi dimensjoner, belegg og utseende påvirker hverandre.
Vedlikeholdsveiledning for CNC-utstyr og maskinbearbeidede deler
Vedlikehold påvirker to ting kjøpere bryr seg om: stabiliteten til maskinene som produserer delene deres, og levetiden til delene selv. Å forstå både hjelper deg med å stille informerte spørsmål når du reviderer en leverandør og hjelper deg å ta vare på maskinerte komponenter etter levering.
Maskinvedlikeholdspraksis
Et veldrevet CNC-anlegg følger en vedlikeholdsplan basert på maskinprodusentens anbefalinger og på egen erfaring. Daglige oppgaver inkluderer vanligvis å rense spon fra arbeidsområdet, kontrollere kjølevæskenivå og konsentrasjon, inspisere smøresystemet og verifisere at verktøyholderne og spindelkonen er rene. Ukentlige eller månedlige oppgaver kan omfatte kontroll av veideksler, filtre, lufttilførsel og aksespill. Oppgaver med lengre intervaller inkluderer geometrikontroller, spindeltilstandskontroller og utskifting av sliteartikler. I henhold til generelle veiledning for vedlikehold av maskinverktøy er konsekvent rutinearbeid mer effektivt enn sporadiske store reparasjoner.
| Intervall | Typisk oppgave | Formål |
|---|---|---|
| Hvert skift | Fjern spon, sjekk kjølevæske, tørk av verktøyholdere | Hold skjæresonen ren og stabil |
| Ukentlig | Sjekk smøring, filtre og veideksler | Reduser slitasje på bevegelige deler |
| Månedlig | Inspiser lufttilførsel, belter, inventar og verktøyveksler | Forhindre uplanlagte stans |
| Periodisk | Bekreft aksegeometri og spindeltilstand | Oppretthold posisjonsnøyaktighet |
| Etter behov | Kalibrer sonder og måleverktøy | Hold måleresultatene pålitelige |
Ta vare på ferdige maskinerte deler
- Aluminiumsdeler: hold dem rene og tørre, og unngå kontakt med sterke alkaliske rengjøringsmidler som kan angripe bare eller lett behandlede overflater.
- Stål deler: påfør en beskyttende olje eller belegg hvis de skal lagres over lengre tid, siden bart stål kan korrodere i fuktig luft.
- Plast deler: hold dem borte fra løsemidler og vedvarende høy varme med mindre karakteren er vurdert for disse forholdene.
- Gjengede og glidende funksjoner: bruk egnet smøremiddel, og unngå overstramming, som kan strippe gjenger i mykere materialer.
- Malte eller belagte deler: rengjør med milde rengjøringsmidler og unngå skureputer som kan ripe opp overflaten.
Oppbevaring og håndtering
Presisjonsdeler skal håndteres med rene hender eller hansker og oppbevares i beskyttende emballasje som hindrer kontakt mellom skarpe kanter og ferdige overflater. Deler med kritiske boringer eller gjenger drar nytte av hetter eller plugger. Lagringsområder bør være tørre og rimelig stabile i temperatur, noe som begrenser korrosjon og dimensjonsbevegelser, spesielt i plast som absorberer fuktighet. Tydelig merking ved tegningsnummer og revisjon hindrer også bruk av en utdatert del i en sammenstilling.
Kunder som planlegger å etterbestille samme del bør holde tegningsrevisjonen og inspeksjonsrapporten sammen, og de bør fortelle produsenten når endringer er gjort. En integrert plattform lagrer denne informasjonen, noe som gjør gjentatte bestillinger raskere og reduserer sjansen for at en eldre revisjon blir produsert ved en feiltakelse.
Rutinemessig maskinpleie og fornuftig lagring beskytter både produksjonsnøyaktighet og levetiden til ferdige deler.
Velge en CNC-maskinprodusent og -leverandør for langsiktige prosjekter
Å velge en CNC-maskinprodusent er ikke bare et teknisk valg, men også en relasjonsbeslutning. Den rette partneren bør forstå produktet ditt, kommunisere tydelig og tilpasse seg etter hvert som volumet og designet utvikler seg. Når du sammenligner kandidater, se forbi maskinlisten og vurder hvordan hvert enkelt selskap styrer hele prosessen fra forespørsel til levering.
Spørsmål verdt å stille en leverandør
- Hvilke materialer og prosesstyper kan du håndtere internt, og hvilke er outsourcet?
- Gir du tilbakemelding om produksjonsevne før produksjon, og hvem gir det?
- Hvordan dokumenterer du inspeksjonsresultater, og kan du dele dem med hver forsendelse?
- Kan du støtte prototyper, små batcher og gjentatte bestillinger på samme plattform?
- Hva surface treatments are available, and are they managed under the same project?
- Hvordan håndterer du designendringer og revisjonskontroll?
Leverandører som svarer åpent og spesifikt på disse spørsmålene er vanligvis bedre forberedt på å støtte et langsiktig forhold. Vage svar eller en motvilje mot å diskutere prosessdetaljer er et signal om å be om mer informasjon før du legger inn en betydelig bestilling.
Hvorfor en one-stop-plattform hjelper langsiktige partnerskap
Vurder et produkt som starter som en idé og beveger seg gjennom prototyping, validering, pilotbygging og pågående forsyning. Hvis hvert trinn bruker en annen leverandør, blir designhensikten gjentatte ganger forklart, filer formateres på nytt, og små misforståelser akkumuleres. Når samme produsent håndterer designstøtte, 3D-printing, CNC-maskinering, replikering av silikonform og overflatebehandling, bærer kunnskapen bygget i tidlige stadier videre. Dette er fordelen som en integrert smart produksjonsplattform gir en voksende virksomhet.
Jiaheng posisjonerer seg som en pålitelig langsiktig partner for industriell utvikling. Dens one-stop-tjeneste lar kundene fullføre reisen fra design til produkt på en enkelt plattform, noe som sparer tid og koordinering. For kjøpere som trenger en CNC-maskinleverandør som også kan støtte prototyper, små batcher og etterbehandling, fjerner denne strukturen flere overleveringer som vanligvis bremser prosjekter.
Forbereder en god forespørsel
- Gi en 3D-modell i et vanlig nøytralt format sammen med en 2D-tegning som viser kritiske dimensjoner.
- Oppgi materiale, mengde, etterbehandlingsbehov og målleveringsvindu.
- Beskriv funksjonen til delen slik at ingeniører kan komme med bedre forslag.
- Nevn eventuelle sammenkoblingsdeler, monteringsforhold eller miljøeksponering.
En fullstendig forespørsel reduserer frem og tilbake og lar produsenten raskt foreslå en fornuftig prosessplan. Det viser også at kjøperen forstår delen som støtter et produktivt arbeidsforhold fra første børs.
Velg en partner som kan støtte prototype, liten batch og etterbehandling sammen, så designkunnskapen bærer fra trinn til trinn.
Vanlige spørsmål om CNC maskineringstjenester
Hva are CNC machining services?CNC maskinering services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Hva is an integrated smart manufacturing platform?Det er et sammenhengende produksjonsmiljø der designdata, prosessplanlegging, maskinering, kvalitetsregistrering og logistikk administreres sammen. Plattformen holder revisjoner, notater og inspeksjonsresultater knyttet til hver del. For kjøpere betyr dette klarere kommunikasjon, færre overleveringer og mer konsistente gjentatte bestillinger. |
Hvilke materialer kan brukes til CNC-maskinerte deler?Vanlige valg inkluderer aluminiumslegeringer, rustfritt stål, legert stål, messing, kobber og titan, samt ingeniørplast som POM, nylon, akryl og PEEK. Riktig valg avhenger av styrke, vekt, miljø, temperatur og etterbehandlingsbehov. En produsent kan anbefale passende alternativer etter å ha gjennomgått søknaden din. |
Hvor nøyaktig er CNC-bearbeiding?Generell maskineringsveiledning behandler ofte ca. pluss eller minus 0,05 mm som et vanlig utgangspunkt, og strammere toleranser kan oppnås når delens design, materiale, feste og inspeksjonsmetode tillater det. Strammere verdier trenger vanligvis mer prosesskontroll, så det er fornuftig å bruke dem kun på funksjoner som påvirker passform og funksjon. |
Når bør jeg velge CNC-bearbeiding i stedet for 3D-utskrift?CNC maskinering is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Kan CNC-bearbeiding brukes til både prototyper og små batcher?Ja. Fordi prosessen er drevet av et program, kan den produsere én prototype eller gjenta den samme delen over en batch med konsistente resultater. For noen utseendefokuserte små partier kan replikering av silikonform også vurderes. En one-stop-produsent kan gi deg råd om hvilken rute som passer din mengde og materiale. |
Hva information should I send when I request a quotation?Send en 3D-modell, en 2D-tegning som markerer kritiske dimensjoner, materialet, mengden, krav til etterbehandling og målplanen din. En kort beskrivelse av hvordan delen brukes hjelper ingeniører med å foreslå forbedringer. Fullstendig informasjon forkorter tilbudsprosessen og reduserer senere endringer. |
Hva surface finishes are available after machining?Typiske alternativer inkluderer avgrading, perleblåsing, polering, anodisering for aluminium, maling og ulike belegg. Det passende alternativet avhenger av materialet, miljøet og utseendet du trenger. Nevn eventuelle overflater som må forbli ubehandlet, for eksempel presisjonspasninger, slik at etterbehandlingsplanen kan redegjøre for dem. |
Tydelige tegninger, realistiske toleranser og tidlig kommunikasjon med din CNC-maskinleverandør er de mest pålitelige måtene å unngå forsinkelser på.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
