- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

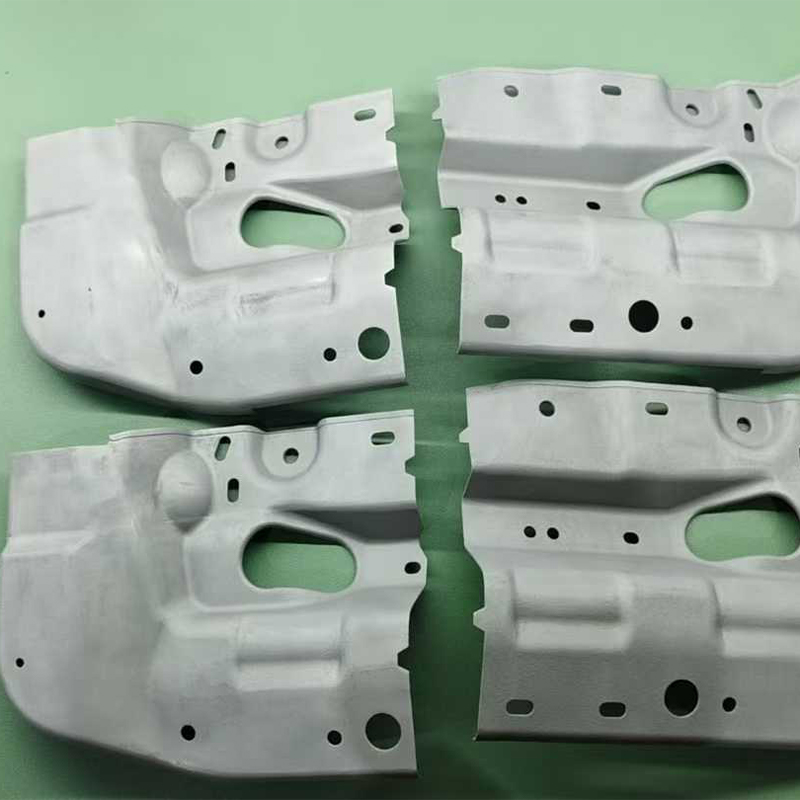
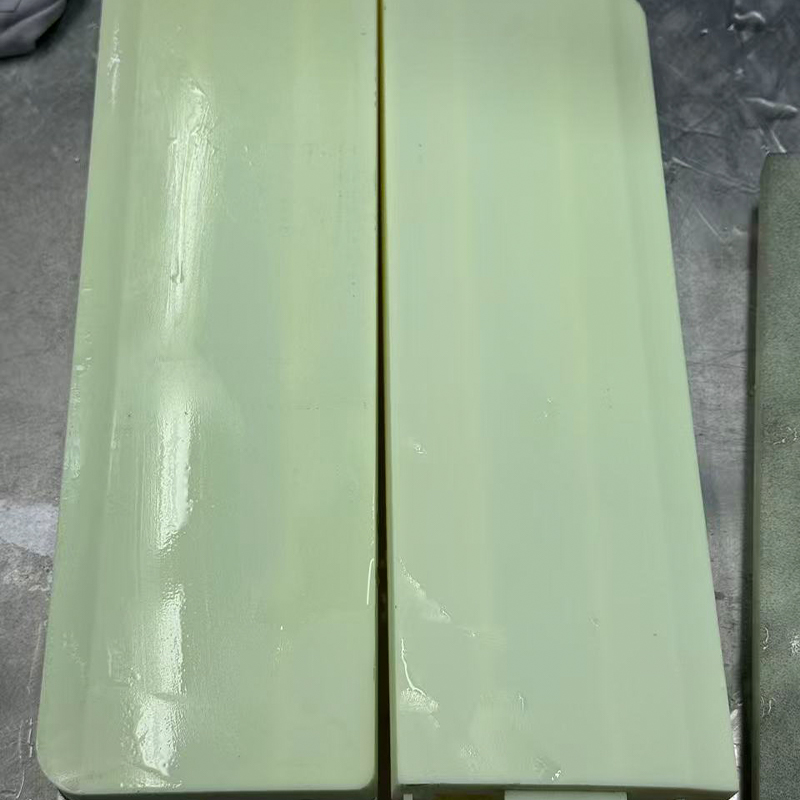
Vakuumstøpetjenester: Hvordan det fungerer og når det skal brukes
Vakuumstøpetjenester : Det korte svaret for kjøpere av prototyper og små partier
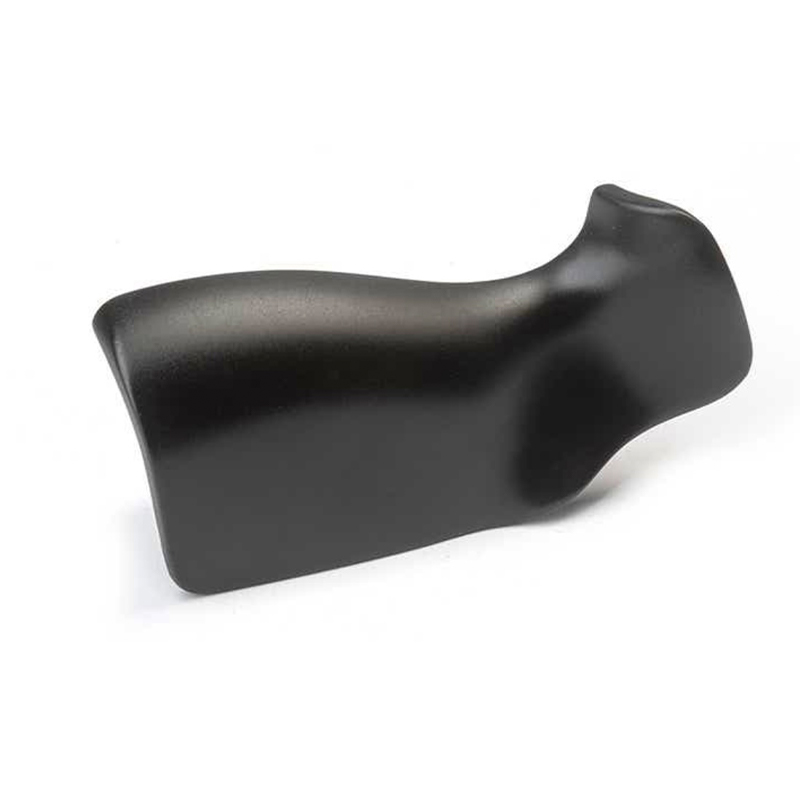
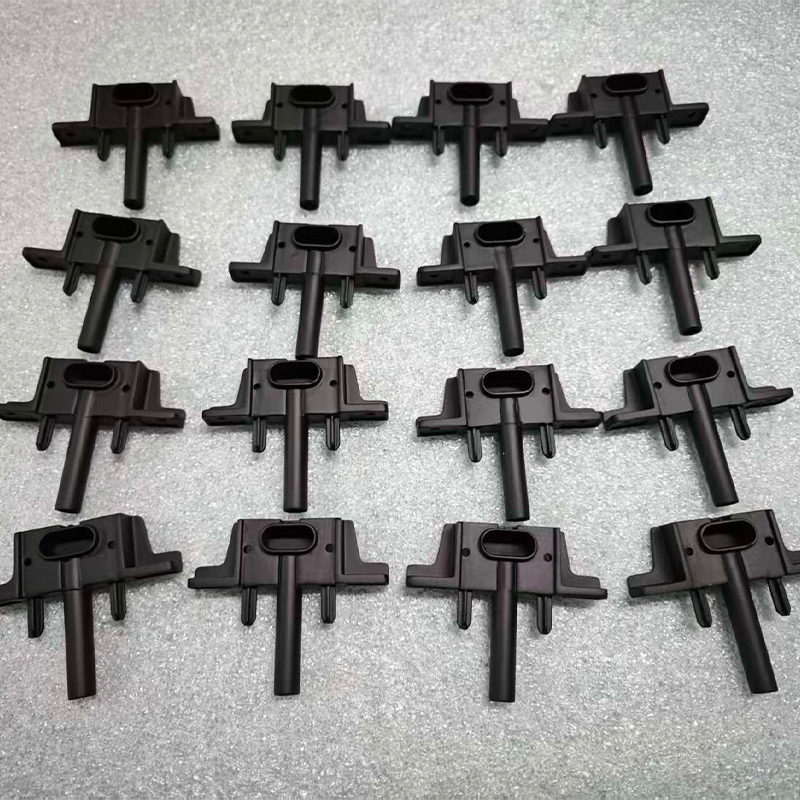
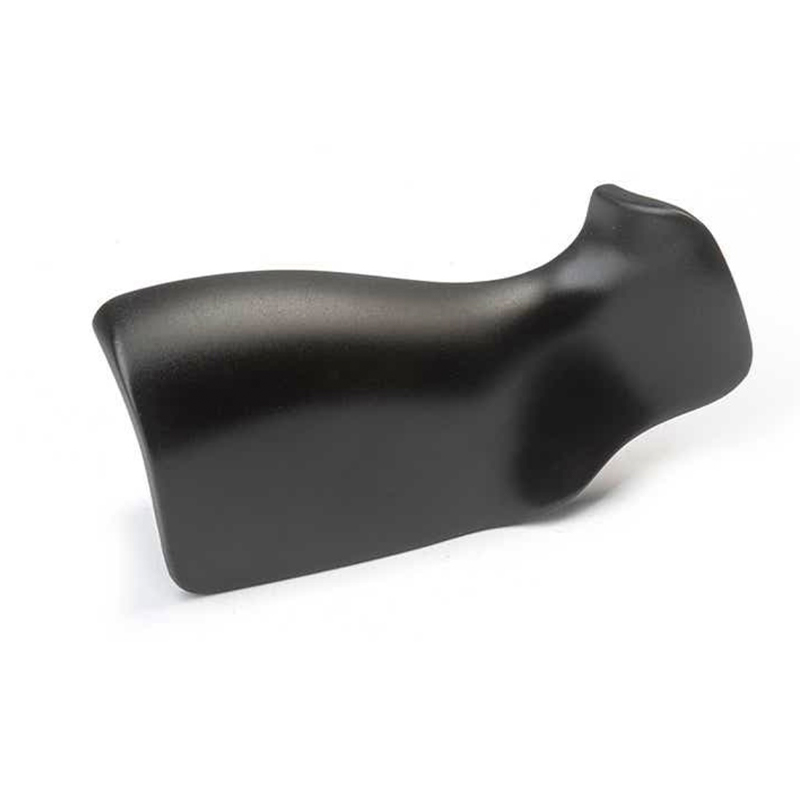
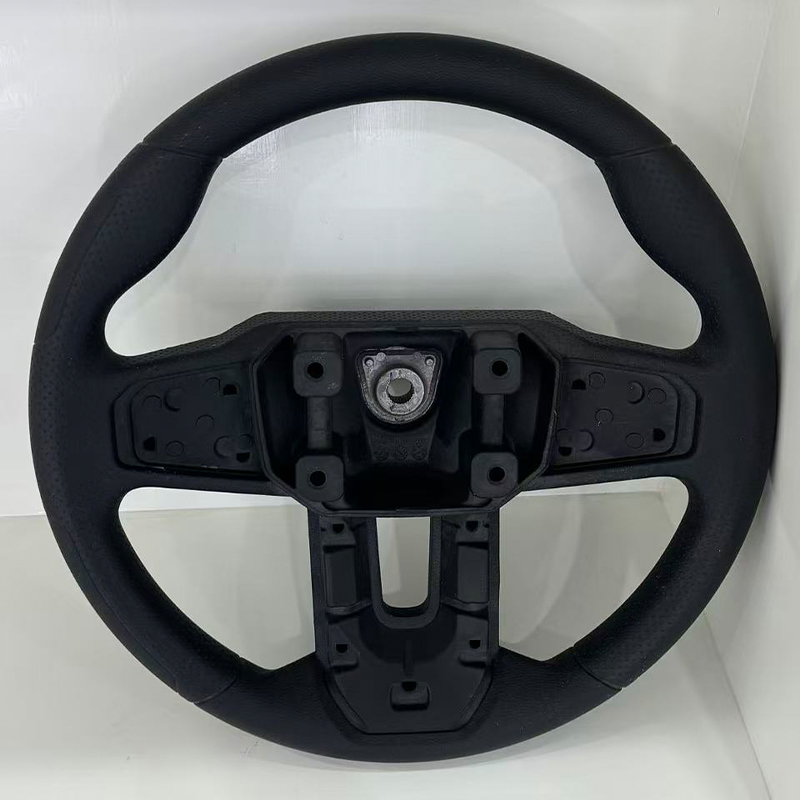
Se for deg dette: teamet ditt har en 3D-printet master som endelig ser riktig ut, en designgjennomgang om tre uker og et behov for tjue hus som føles og oppfører seg som produksjonsdeler. Å skrive ut tjue kopier ville ta for lang tid og fortsatt se ut som utskrifter, og hardt verktøy ville være for tidlig. Vakuumstøpetjenester løser akkurat dette gapet. En leverandør bygger en silikonform rundt masteren din, heller en polyuretanharpiks i den under vakuum og herder kopiene i en varm ovn. Resultatet er en liten batch, typisk rundt 10 til 30 stykker per form, med fine overflatedetaljer og et utvalg av harpikser som imiterer ABS, polypropylen, gummi eller klar plast.
Den ene setningen er konklusjonen. Resten av denne veiledningen forklarer hvorfor det fungerer, hvor det slutter å fungere, og hvordan man orienterer en vakuumstøpeprodusent slik at den første batchen er brukbar i stedet for en læringsøvelse. Vi holder språket praktisk: hva prosessen er god på, hva du skal se etter på en tegning, og hvilke spørsmål du bør stille en leverandør før du sender filer.
Hvem denne veiledningen er for
- Produktutviklere som trenger deler av utseende eller funksjon for anmeldelser, tester og pilotbygg.
- Innkjøps- og innkjøpsteam som sammenligner en vakuumstøpeleverandør med trykking eller maskinering på kort sikt.
- Startups som forbereder markedsføringsprøver og investordemoer før de forplikter seg til sprøyteformer.
- Ingeniører som ønsker å validere passform, montering og ergonomi med deler som ser ut og føles nærme endelige.
Vakuumstøping kalles noen ganger uretanstøping eller polyuretanstøping. Alle tre navnene beskriver den samme arbeidsfamilien: et fleksibelt silikonverktøy, en todelt flytende harpiks og et vakuumkammer som fjerner innestengt luft. Fordi verktøyet er silikon og ikke stål, er ledetiden for verktøyet kort og designendringer er lettere å absorbere. Den fleksibiliteten er hovedårsaken til at kjøpere søker etter en vakuumstøpeprodusent når de står mellom en prototype og full produksjon.
Noen få raske forventninger bidrar til å sette tonen. Vakuumstøping kopierer overflaten til masteren, så masteren betyr mye. Formen har begrenset levetid, og derfor passer prosessen til korte kjøringer. Harpiksene imiterer vanlig plast, men er ikke identiske med dem, så enhver test som avhenger av eksakte materialdata bør planlegges med det i tankene. Og prosessen belønner tidlige samtaler med leverandøren om veggtykkelse, skillelinjer og ferdig.
Vakuumstøping gjør en god mester til et lite parti med produksjonslignende deler uten tid og verktøyinnsats fra stålformer.
Hvordan vakuumstøping fungerer trinn for trinn
Når du ser sekvensen, svarer de fleste sitatspørsmål seg selv. Prosessen har fem trinn, og hvert trinn har en typisk måte å gå galt på. Å kjenne dem hjelper deg med å lese en leverandørs tidsplan og finne hvor en endringsforespørsel vil koste tid.
- Master forberedelse: masteren er vanligvis 3D-printet eller CNC-maskinert, deretter slipt, grunnet og polert. Hver ripe på masteren vil vises på hver casting, så dette stadiet setter kvalitetstaket.
- Formboks og skilleplan: masteren er opphengt i en boks med porter og ventiler plassert der harpiks skal komme inn og luft skal ut. Skillelinjen er valgt for å skjule sømmer på ikke-kritiske ansikter.
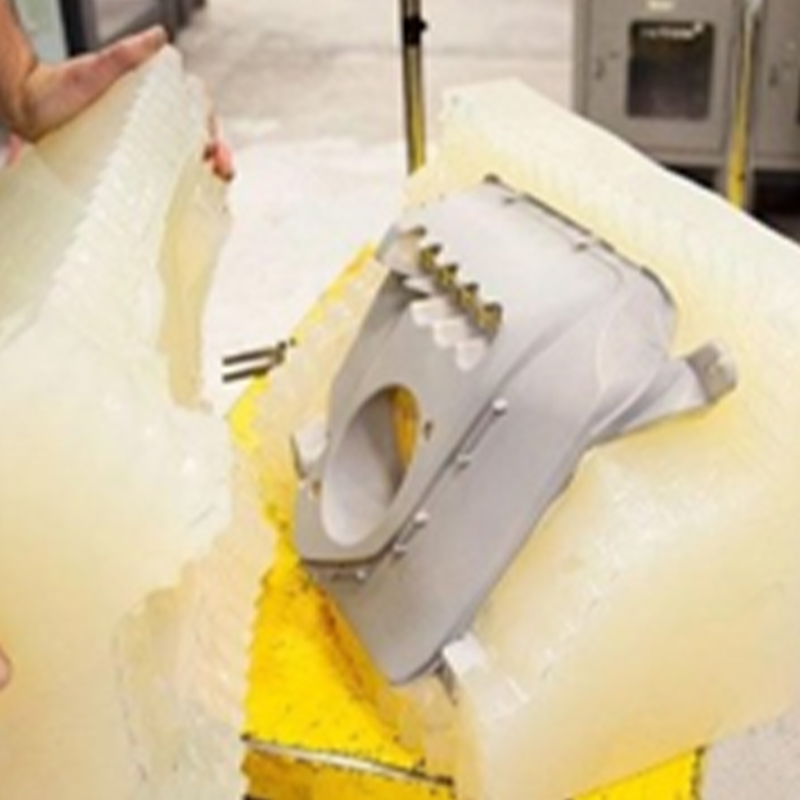
- Silikonhelling og herding: flytende silikon helles over masteren, vanligvis under vakuum, og herdes i en ovn. Deretter skjæres blokken opp langs den planlagte skillelinjen og masteren fjernes.
- Harpiksstøping under vakuum: de to harpikskomponentene veies, blandes, avgasses og helles i den lukkede formen inne i et vakuumkammer. Vakuumet trekker luft fra hulrommet slik at harpiks kan nå tynne vegger og fin tekstur.
- Herding, avforming og etterbehandling: formen går inn i en varm ovn, vanligvis i området 60 til 70 grader Celsius i noen timer. Deler blir deretter fjernet fra formen, trimmet, slipt, malt eller strukturert som prosjektet krever.
Vakuumet er detaljen som gir prosessen navnet og fordelen. Uten den forblir små luftlommer fanget i hjørner og under ribbeina, og etterlater bobler og korte fyllinger. Med den flyter harpiksen jevnere inn i hulrommet, og derfor viser vakuumstøpte deler ofte renere overflater og skarpere tekstur enn enkel åpen helling.
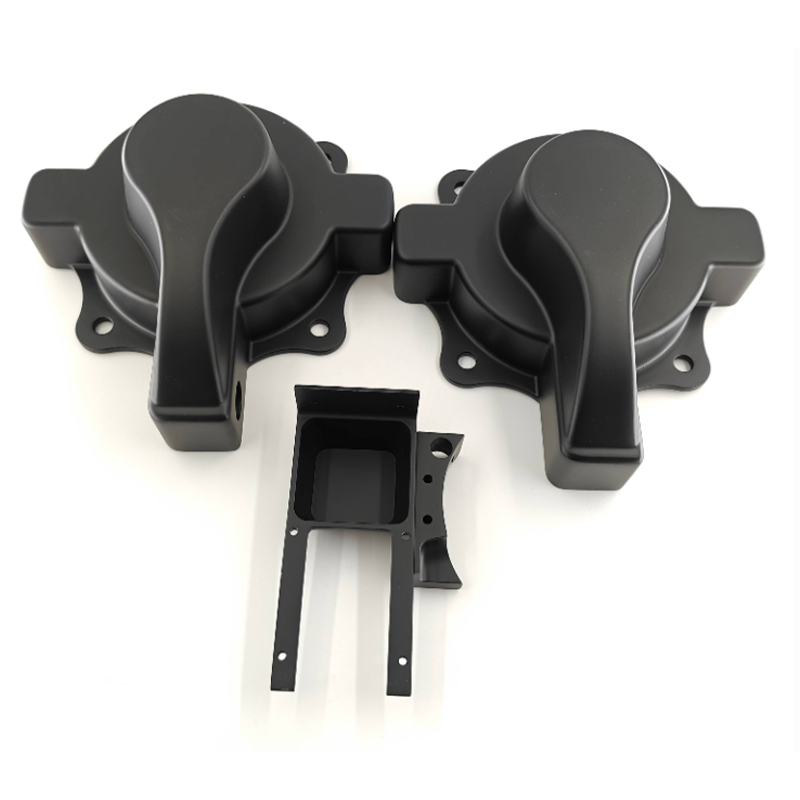
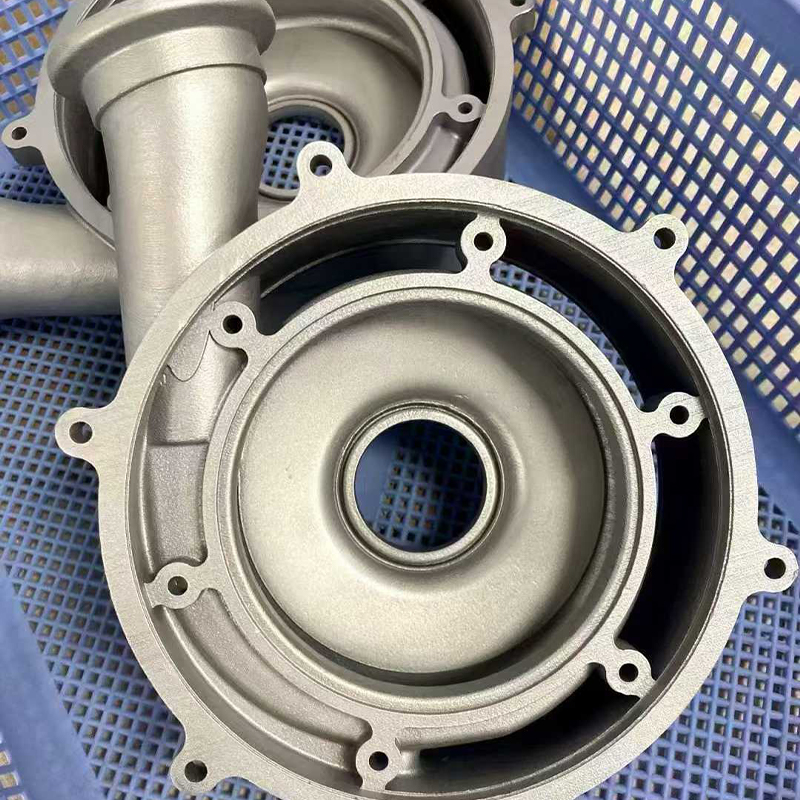
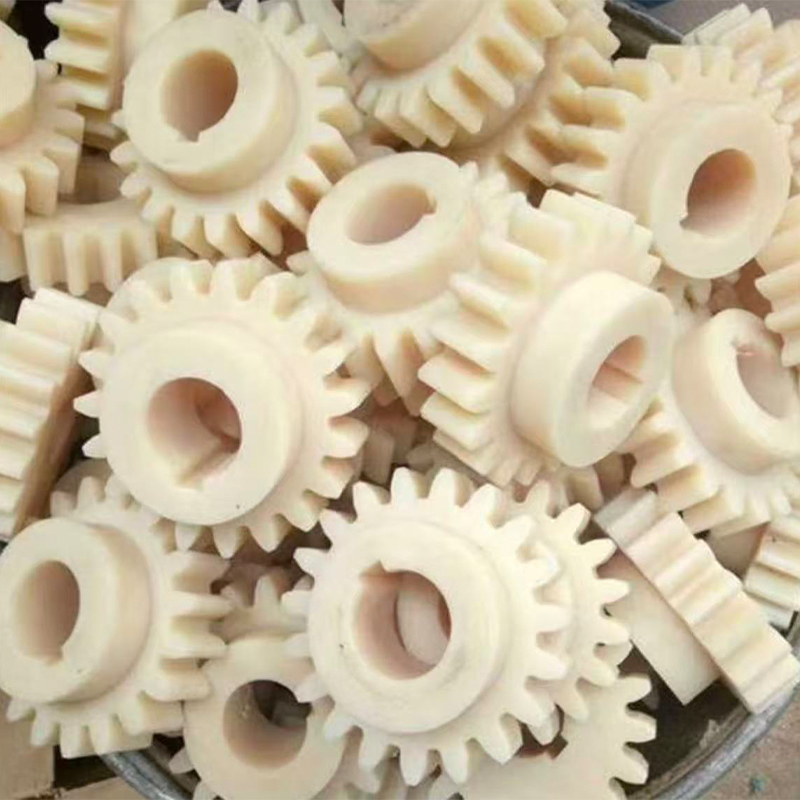
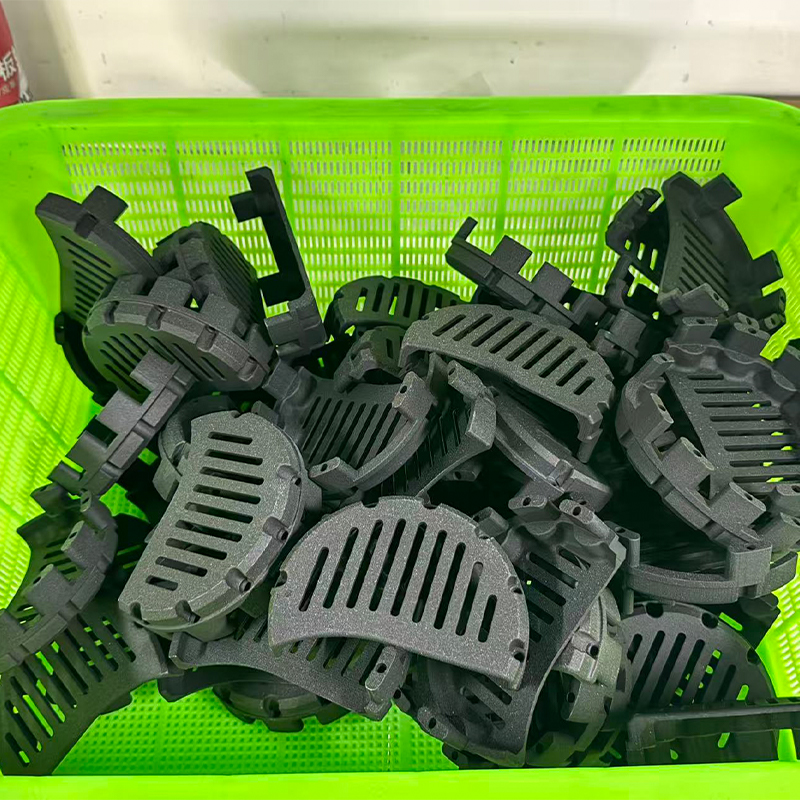
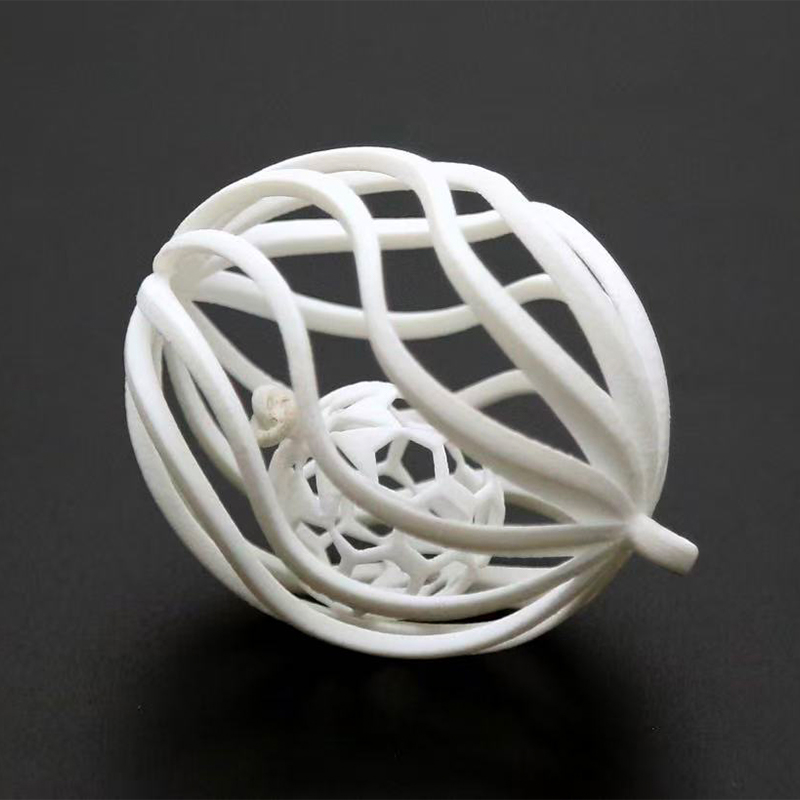
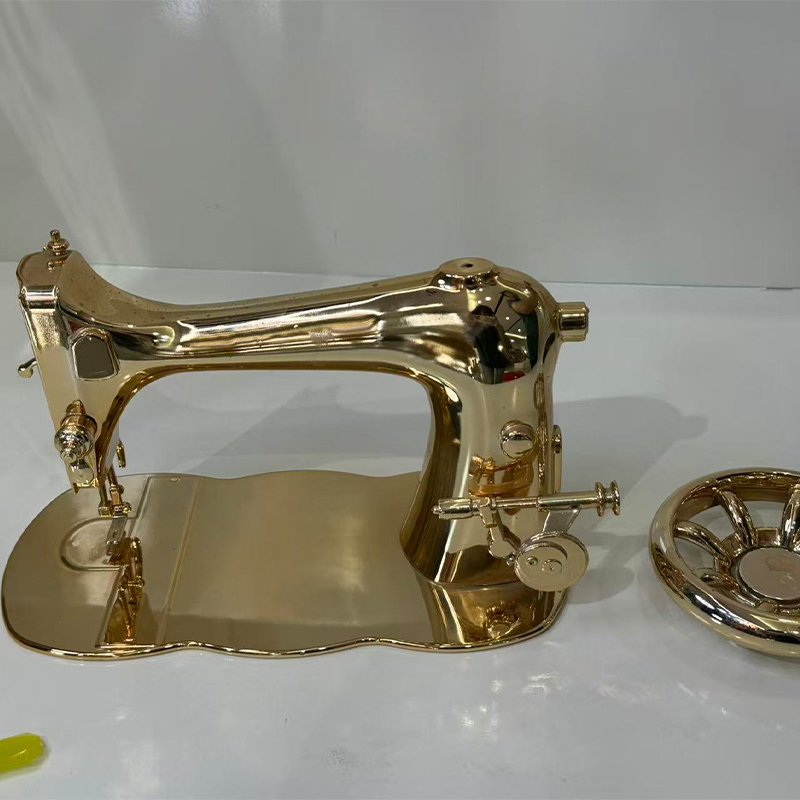
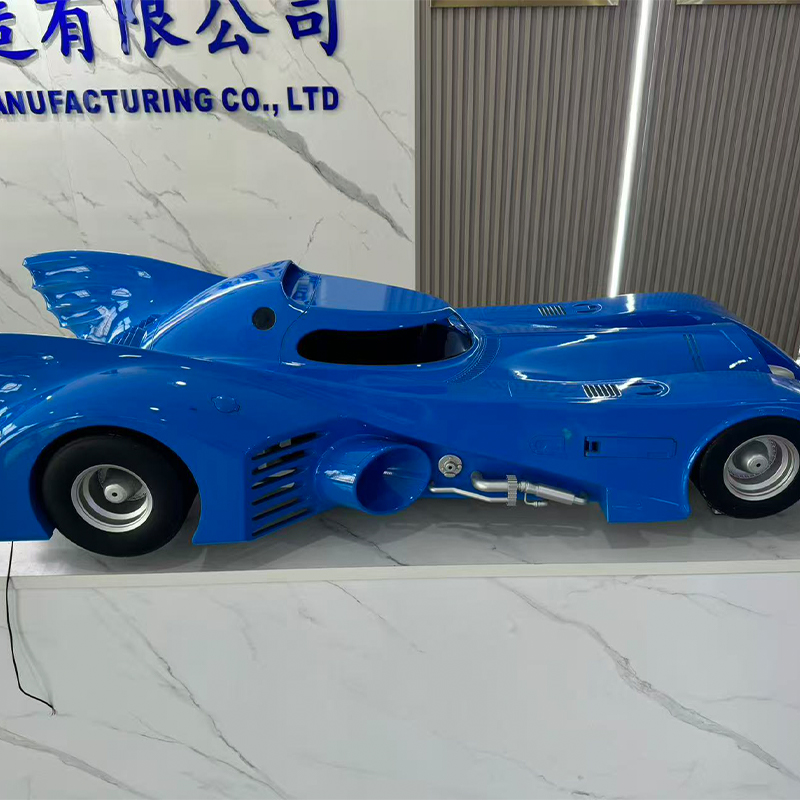
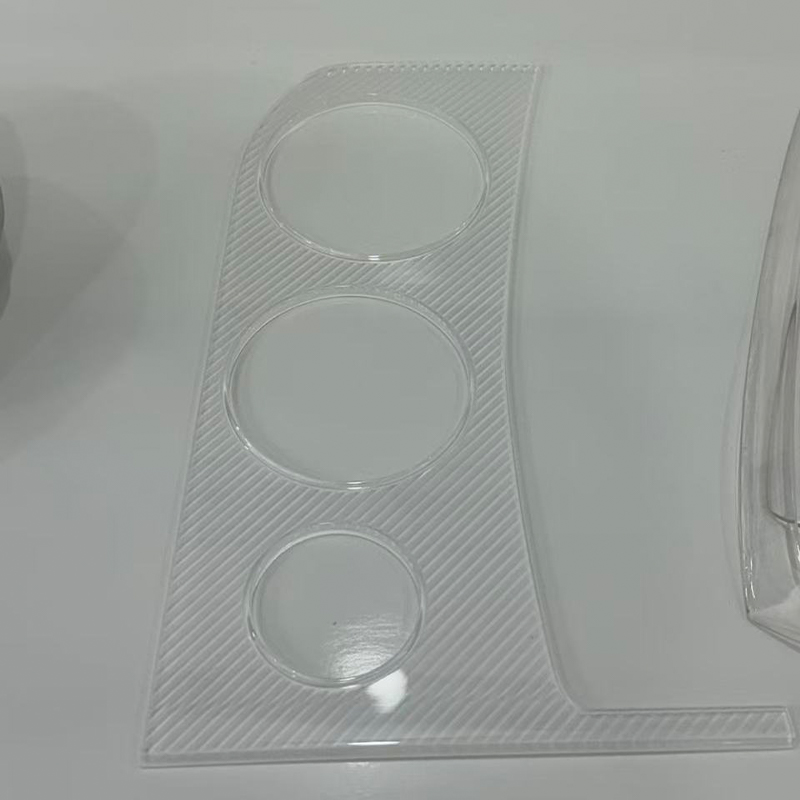
Hvordan utstyret ser ut
Verktøy som former formen
| Verktøy som lager delene
|
Hvor prosjekttiden går
Kjøpere spør ofte hvorfor et parti med fem deler fortsatt tar flere arbeidsdager. Årsaken er at det faste arbeidet, forberede masteren og lage formen, ikke krymper med kvantitet. Diagrammet nedenfor viser en illustrerende fordeling av prosjekttid for tre batchstørrelser.
Etter hvert som partiet vokser, tar støping og herding en større andel mens masterpreparering tar en mindre. Behandle tallene som en planleggingshjelp og ikke som en målt industristatistikk.
Diagrammet viser at for en svært liten batch er klargjøring av master og form den største delen av timeplanen, noe som forklarer hvorfor en forespørsel om fem deler sjelden er fem ganger raskere enn en forespørsel på tjue deler. Etter hvert som mengden øker, tar støpe- og herdesykluser mer av kalenderen fordi hver påfylling fyller ett hulromsett og venter deretter i ovnen. Ved den største batchen i diagrammet er det antatt en andre form slik at to støpinger kan løpe parallelt, noe som hindrer herdeandelen i å vokse videre. Etterbehandling og inspeksjon holder seg på omtrent en femtedel av innsatsen i alle tre tilfellene, en påminnelse om at maling, trimming og kontroll er en stående del av leveransen. For kjøpere som jobber med Jiahengs replikeringstjeneste for silikonform, er dette mønsteret nyttig når de skal bestemme om de skal bestille noen ekstra stykker i den første batchen, siden det faste arbeidet allerede er utført.
Det faste arbeidet med master og mold dominerer små partier, så å bestille noen ekstra stykker i første omgang er vanligvis effektivt.
Vanlige typer vakuumstøpeharpikser og deres egenskaper
Vakuumstøping bruker ikke samme termoplast som sprøytestøping. Den bruker todelte polyuretansystemer formulert for å imitere dem. Matchen er god nok for mange passform-, følelses- og funksjonskontroller, men ikke identisk i alle eiendommer. Kortene nedenfor oppsummerer familiene en vakuumstøpeleverandør vanligvis tilbyr.
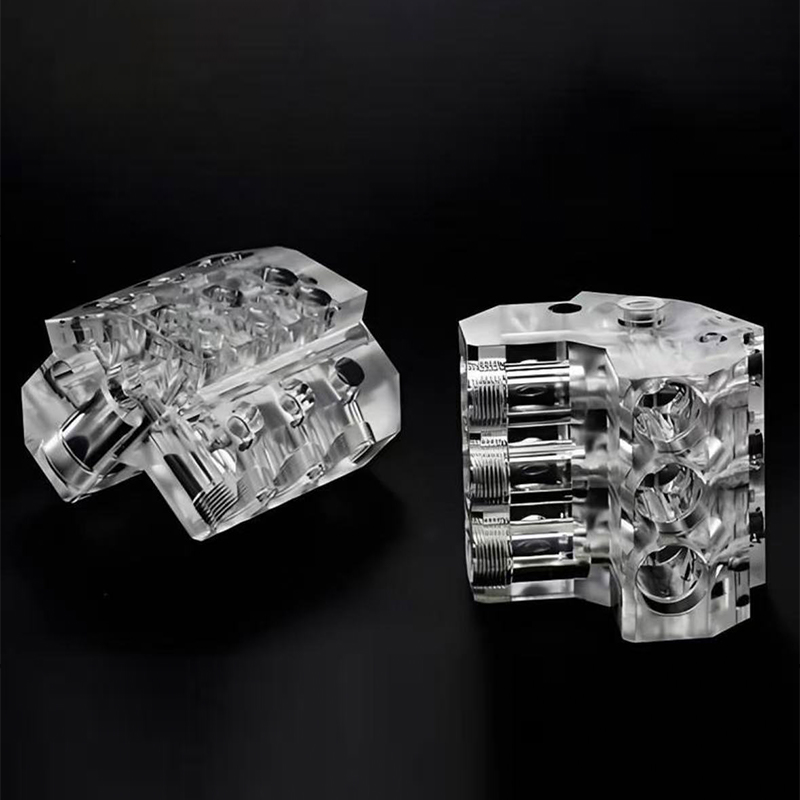
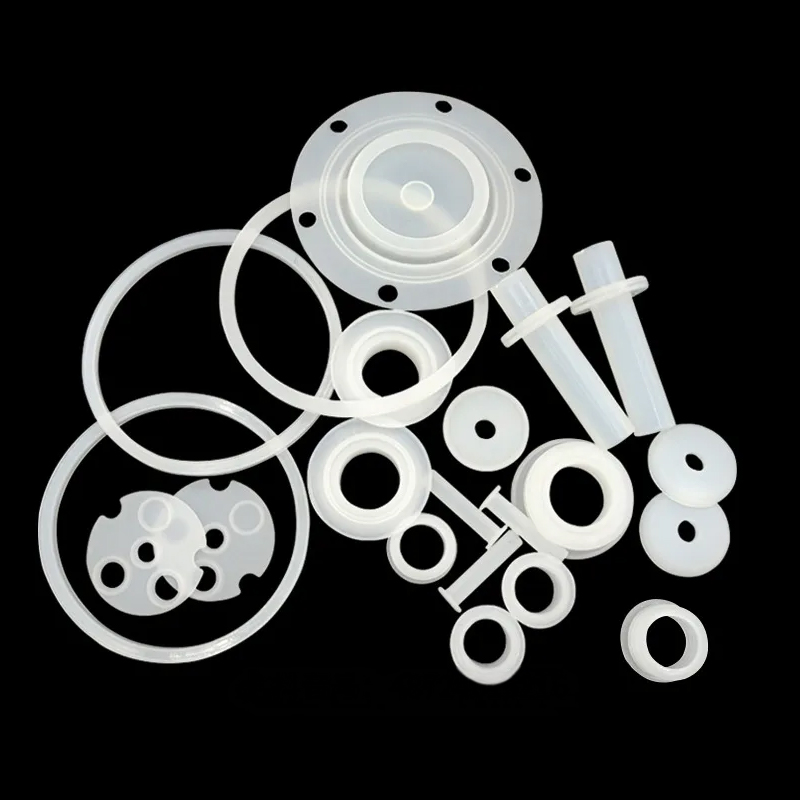
ABS-lignende stiv harpiks Stiv, formstabil og lett å male. Et vanlig valg for hus, braketter og kapslinger som trenger en fast følelse. PP-lignende semi-fleksibel harpiks Litt fleksibel med god utmattelsesadferd. Egnet for trykknapper, funksjoner i levende hengselstil og fleksible klips. Gummilignende harpiks Tilgjengelig på tvers av en rekke Shore A-hardhetsverdier. Brukes til tetninger, grep, pakninger og myke overflater. Gjennomsiktig harpiks Vannklar eller tonet, ofte polert etter avforming. Brukes til linser, lysledere, deksler og utstillingsvinduer. Høytemperatur harpiks Beholder stivheten ved høyere brukstemperaturer. Velges for deler nær motorer, lamper eller oppvarmede enheter. Flammehemmende harpiks Utviklet for sakte brenning for elektronikkskap og demonstrasjonsenheter som møter strengere interne kontroller.
Farge håndteres vanligvis ved å tilsette pigment til harpiksen før helling, noe som gir solid farge hele veien gjennom delen. Det er nyttig for deler som vil bli håndtert eller ripet opp under testing, fordi en brikke ikke avslører en annen farge under. For høyglans eller metallisk utseende legges det normalt til en malt finish etter støping.
| Harpiksfamilie | Følelse og oppførsel | Typiske bruksområder | Etterbehandlingsalternativer |
|---|---|---|---|
| ABS-lignende stiv | Fast, stabil, gode detaljer | Hus, dekker, konstruksjonsprøver | Sliping, maling, teksturering |
| PP-lignende semi-fleksibel | Tøff, bøyer seg uten å sprekke | Klips, trykknapper, fleksible lokk | Lett sliping, maling med grunning |
| Gummi-lignende | Myk til fast elastikk | Pakninger, grep, pakninger, myke taster | Maling med fleksible belegg |
| Gjennomsiktig | Klar, kan poleres | Linser, lysrør, vinduer | Polering, klart belegg |
| Høy temperatur | Stiv ved forhøyet temperatur | Deler nær varmekilder | Maling, maskinering av små detaljer |
Matchende harpiks til applikasjonen
Å velge en harpiks starter med spørsmålet om hva delen må bevise. Hvis testen er en snap-fit montering, er en semi-fleksibel harpiks ofte mer informativ enn en stiv. Hvis prøven er for en messe, kan en stiv harpiks med en malt finish se nærmere et sluttprodukt enn en rå. Varmekartet nedenfor gir en redaksjonell oversikt over hvilke familier som vanligvis passer til hvilke oppgaver.
Mørkere celler indikerer en sterkere generell passform. Karakterene er et utgangspunkt for en samtale med din leverandør, ikke en erstatning for materialdata på en bestemt karakter.
Varmekartet viser at stiv ABS-lignende harpiks dekker det bredeste spekteret av hverdagsoppgaver, inkludert hus, passformtester og utseendemodeller, og det er derfor det er det vanlige utgangspunktet i mange prosjekter. Gummilignende harpiks skiller seg ut i tetnings- og grepsøylen, hvor fleksibilitet er hele poenget med delen. Gjennomsiktig harpiks er det klare valget for linser og lysledere, og det fungerer også godt for markedsføringsmodeller der visuell påvirkning er viktig. Høytemperatur og semifleksible harpikser passer begge funksjonell testing, men av forskjellige grunner: en for varmeeksponering og den andre for gjentatt bøying. Når en del har to konkurrerende behov, for eksempel en stiv kropp og en myk tetning, kan en leverandør støpe dem separat eller bruke overstøpeteknikker, noe som er en grunn til å diskutere montering tidlig med en vakuumstøpeprodusent.
Velg harpiksen etter spørsmålet delen må svare på: stivhet, fleksibilitet, klarhet, varmebestandighet eller utseende.
Applikasjoner og utvalgspunkter for vakuumstøpetjenester
Vakuumstøping dukker opp i flere bransjer enn de fleste kjøpere forventer, hovedsakelig fordi behovsmønsteret er det samme overalt: en håndfull produksjonslignende deler, snart, fra et design som fortsatt kan endre seg. De to kolonnene nedenfor parer typiske bruksfelt med utvalgspunktene som avgjør om vakuumstøping er riktig kall.
Typiske bruksområder
| Utvalgspunkter å sjekke
|
En rask beslutningsvei
- Hvis du bare trenger en eller to deler, er utskrift eller maskinering direkte raskere enn å lage en form.
- Hvis du trenger omtrent 10 til 30 deler med et produksjonsutseende, er vakuumstøping vanligvis verdt en nærmere titt.
- Hvis du trenger hundrevis av deler eller nøyaktige termoplastiske data, planlegg hardt verktøy eller en annen rute.
- Hvis designet fortsatt er i endring, hold masteren fleksibel og støp en første liten batch før du skjærer stål.
Team spør noen ganger om vakuumstøping kan erstatte lavvolumproduksjon helt. Det kan for visse produkter, for eksempel spesialutstyr med svært lav årlig etterspørsel, men formlevetiden og harpiksforskjellene betyr at det oftere er en bro enn en destinasjon. Tenk på det som scenen som lar deg teste, selge prøver og samle tilbakemeldinger mens produksjonsverktøyet bygges.
Vakuumstøping passer til midten av produktreisen: flere deler enn utskrift gir mening for, færre enn hardt verktøy trenger.
Detaljert sammenligning: Vakuumstøping vs 3D-utskrift, CNC-bearbeiding og sprøytestøping
De fleste prosjekter bruker flere prosesser i rekkefølge, så sammenligningen nedenfor handler mindre om å velge en vinner og mer om å velge et stadium. Hver rute har et mengdeområde hvor det er behagelig og et punkt hvor det begynner å slite.
| Faktor | Vakuumstøping | 3D-utskrift | CNC maskinering | Sprøytestøping |
|---|---|---|---|---|
| Typisk mengde | Ca 10 til 30 per form | 1 til noen få | 1 for å gjenta batcher | Hundrevis og over |
| Verktøyinnsats | Silikonform, kort | Ingen | Inventar og programmer | Herdet eller aluminiumsform, lengre |
| Overflatedetalj | Veldig bra, kopier mester | Laglinjer mulig | Maskinert finish | Utmerket, verktøydefinert |
| Material | Imiterte polyuretanharpikser | Harpiks, nylon, noen metaller | Ekte metaller og plast | Produksjon av termoplast |
| Designendring | Ny mester, ny form | Umiddelbar | Nytt program | Kostbar verktøymodifikasjon |
| Typisk rolle | Produksjonslignende pilotdeler | Tidlige konseptmodeller | Funksjonell metal parts | Volumproduksjon |
I praksis viser tabellen til en fornuftig rekkefølge. Skriv ut det første konseptet for å sjekke formen, avgrens designet, og bruk deretter en godt ferdig trykt master som grunnlag for en silikonform. Støp antall deler som trengs for tester, anmeldelser eller prøver. Når designet setter seg og mengdene øker, gå mot et produksjonsverktøy. Jiaheng støtter de tidlige og mellomste stadiene på én plattform: harpiks, nylon og metall 3D-utskrift, avansert maskinering og silikonformreplikering, slik at masteren, formen og etterbehandlingen kan koordineres uten å overføre filer mellom leverandører.
Radardiagrammet nedenfor sammenligner tre av disse rutene på tvers av seks kvaliteter som kjøpere nevner oftest. Karakterene er redaksjonelle og illustrative. De er ment å vise form, ikke for å rangere leverandører eller forutsi ytelse på en bestemt del.
Radardiagrammet viser vakuumstøping med dens største rekkevidde mot overflatefinish og detaljreplikering, fordi silikonformen kopierer masteren tett og vakuumet hjelper harpiksen til å oppnå fin tekstur. Tredimensjonal utskrift strekker seg lengst mot små batchhastigheter og geometrifrihet, og det er derfor det er så nyttig for det første konseptet og for former som ikke kan støpes. CNC-maskinering presser utover på mekanisk styrke, siden delen er kuttet fra en solid blokk av det virkelige materialet. Vakuumstøping sitter i midten på styrke og geometri, som er en ærlig refleksjon av imitasjonsharpiksene og behovet for å åpne en form langs en skillelinje. Sammen forklarer de tre formene hvorfor en trinnvis tilnærming har en tendens til å fungere godt: print for å utforske, støpe for å presentere og teste, og maskin eller form når styrke eller volum krever det.
Bruk utskrift til å utforske, vakuumstøping for å presentere og teste, og maskinering eller sprøytestøping når styrke eller volum krever det.
Designtips og toleranser for vakuumstøpte deler
De fleste skuffelser med støpte deler går tilbake til noen få designvalg som kunne vært justert før masteren ble bygget. Tipsene nedenfor er de en produsent mest sannsynlig kommer til å ta opp under en gjennomgang av produksjonsevnen, så å ta tak i dem tidlig sparer en runde med revisjoner.
Veggtykkelse og ribber
Sikt etter vegger i et moderat område, ofte nevnt som omtrent 1,5 til 3 mm for mange små deler, og hold tykkelsen rimelig jevn. Tykke klumper krymper mer etter hvert som de herder og kan etterlate synkemerker. Svært tynne seksjoner fylles kanskje ikke, spesielt langt fra porten. Ribbene skal være tynnere enn veggen de støtter, noe som reduserer overflatemerker på motsatt side.
Trekk, underskjæringer og skillelinjer
Silikon er fleksibelt, så underskjæringer som ville fange en stiv stålform kan ofte frigjøres ved å strekke formen. Likevel gjør litt trekk på vertikale flater utformingen jevnere og reduserer slitasje på verktøyet. Fortell leverandøren hvilke ansikter som er synlige, fordi de vil prøve å plassere skillelinjen på en skjult kant eller et naturlig steg i designet.
Toleranser og krymping
Generell veiledning for vakuumstøping oppgir ofte toleranser på omtrent pluss eller minus 0,2 til 0,3 mm på små dimensjoner, eller rundt 0,3 prosent på større, med noe variasjon etter harpiks og geometri. Harpikskrymping under herding og liten bevegelse av silikonet bidrar begge. Av denne grunn hjelper det å markere kun de virkelig kritiske dimensjonene på tegningen. Hvis en boring eller paringsoverflate må ha en tettere passform, vil mange leverandører bearbeide denne funksjonen etter støping.
Overflatefinish og tekstur
Den støpte overflaten speiler mesteren. En polert master gir blanke deler, og en perleblåst eller teksturert master gir matte deler. Hvis det endelige utseendet inkluderer maling, vil leverandøren vanligvis pusse lett og påføre grunning og fargestrøk. Fordi Jiaheng gir maling og andre overflatebehandlinger i samme arbeidsflyt, kan fargetilpasning og glansnivå avtales under samme prosjekt og ikke gjennom en separat etterbehandlingsleverandør.
| Funksjon | Praktisk veiledning | Grunn |
|---|---|---|
| Veggtykkelse | Hold jevn, moderat tykkelse | Reduserer synkemerker og korte fyllinger |
| Ribb | Tynnere enn tilstøtende vegg | Begrenser overflatemerker |
| Utkast | Lite trekk på vertikale flater | Forenkler utformingen, forlenger levetiden på formen |
| Kritiske dimensjoner | Merk kun de som betyr noe | Fokuserer inspeksjon og etterbehandling |
| Tekstur | Bygg den inn i masteren | Tekstur transfers directly to castings |
Selv vegger, fornuftig trekk og en kort liste over kritiske dimensjoner fjerner de fleste problemene man ser i første støp.
Kvalitetskontroll og etterbehandling for støpte deler
En pålitelig vakuumstøpeleverandør kontrollerer kvaliteten på flere punkter, ikke bare på slutten. Den tidligste sjekken er mesteren, fordi en feil der er kopiert inn i formen og hver del etter den. En ny sjekk skjer etter første støping, når leverandøren sammenligner delen med tegningen og ser etter bobler, korte fyllinger og blink. En siste kontroll dekker den ferdige batchen.
- Hovedinspeksjon: dimensjoner, overflatetilstand og funksjonsskarphet før formen lages.
- Første artikkelsjekk: den første støpingen måles og undersøkes før resten av partiet helles.
- In-batch observasjon: fargekonsistens, bobleinspeksjon og synlig blink overvåkes når deler kommer ut.
- Sluttkontroll: kritiske dimensjoner, passform, finish og emballasje gjennomgås før forsendelse.
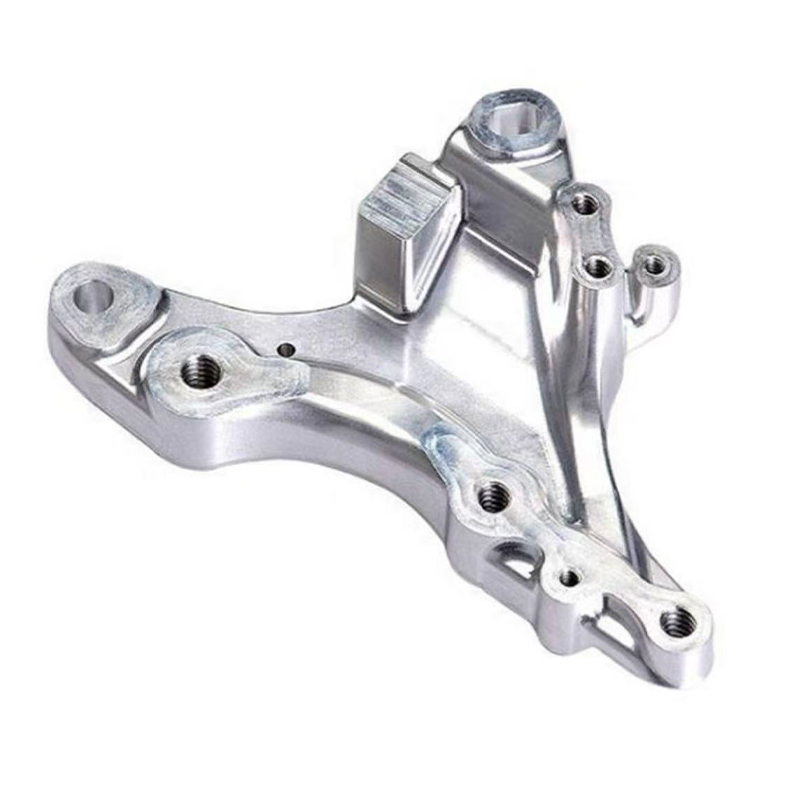
Etterbehandling er der en støpt del enten ser ut som en prototype eller ser ut som et produkt. Trimming fjerner porter og ventiler. Lett sliping renser skillelinjen. Maling legger til farge, glans eller tekstur, og maskering tillater to farger på en del. For gjennomsiktige deler forbedrer polering og klart belegg klarheten. Montering, putetrykk, lasermerking og innlegg kan også ordnes når prøven skal oppføre seg som sluttproduktet.
Kommunikasjon er like viktig som måling. Legger du ved en referanseprøve, en fargekode eller et bilde av utseendet du er ute etter, har avslutningsteamet noe konkret å matche. En kort skriftlig brief med finishmål, synlige ansikter og kritiske dimensjoner reduserer sjansen for omarbeiding.
Kvalitet i vakuumstøping begynner ved masteren og fortsetter gjennom hver støping, så spør leverandørene hvordan de sjekker hvert trinn.
Vedlikeholdsveiledning for silikonformer og støpte deler
Vedlikehold i vakuumstøping har to sider: ta vare på verktøyene som lager delene, og ta vare på delene når de er i hendene dine. Begge påvirker konsistensen, spesielt når du planlegger å omorganisere.
Ta vare på silikonformen
En silikonform er et forbruksverktøy. Generelle bransjeveiledninger siterer vanligvis en levetid på omtrent 15 til 25 støpegods, kortere for fine detaljer, tynne egenskaper eller aggressive harpikser, og noen ganger lengre for enkle former. Hver påfylling utsetter silikonet for varme og kjemisk kontakt, slik at kantene mykner og overflatedetaljer blekner gradvis. God håndtering forlenger levetiden uten å gjøre formen til en langsiktig ressurs.
- Rengjør hulrommet forsiktig etter hver påfylling og unngå skarpe verktøy som kan hakke i overflaten.
- Påfør et slippmiddel som er egnet til harpiksen, i lette jevne strøk, for å lette avformingen og begrense riving.
- Oppbevar formen flatt på et kjølig, tørt sted, vekk fra direkte sollys og varmekilder.
- Hold de to halvdelene på linje når de lagres, slik at hulrommet ikke faller sammen eller forvrenges.
- Inspiser skillelinjen og de tynne delene før hver helling, og trekk ut formen når blink eller riving øker.
Behold mesteren også. En ren, godt merket master lar leverandøren lage en støpeform på nytt når den første slites ut, og den beskytter investeringen du har gjort i å forberede overflaten. Hvis masteren ble skrevet ut, oppbevar den vekk fra fuktighet og sterkt lys slik at den ikke deformeres eller misfarges.
Ta vare på ferdige deler
| Harpiks type | Oppbevaring og håndtering | Rengjøring |
|---|---|---|
| ABS-lignende stiv | Oppbevares unna langvarig varmeeksponering | Mild såpe og vann, myk klut |
| PP-lignende semi-fleksibel | Unngå å holde seg bøyd i lange perioder | Mild såpe og vann |
| Gummi-lignende | Holdes unna oljer og sollys | Fuktig klut, ingen sterke løsemidler |
| Gjennomsiktig | Pakk inn for å unngå riper | Myk lofri klut, mildt rengjøringsmiddel |
| Malte deler | Unngå stabling uten polstring | Myk klut, ingen slipeputer |
Støpte polyuretandeler kan være følsomme for fuktighet, varme og enkelte løsemidler over tid, spesielt i de første dagene etter avforming. Ved å la deler sette seg i romtemperatur før montering eller maling reduseres sjansen for små dimensjonsforskyvninger. For deler som skal lagres i flere måneder, hjelper beskyttende emballasje og et stabilt miljø at fargen og formen holder seg tro mot den godkjente prøven.
Behandle formen som et verktøy med kort levetid og mesteren som en keeper: begge bestemmer hvor repeterbar din neste batch skal være.
Arbeide med en produsent og leverandør av vakuumstøping
Gode resultater kommer vanligvis fra å behandle leverandøren som en ingeniørpartner i stedet for en salgsautomat for deler. En kort orienteringssamtale i starten sparer ofte flere dager senere. Disse spørsmålene hjelper deg å bedømme om en vakuumstøpeleverandør er satt opp til å gjøre det.
- Bygger du masteren i hus, og hvilke teknologier bruker du til det?
- Hvilke harpiksfamilier er tilgjengelige, og kan du dele de typiske egenskapene for hver?
- Hvor mange støpegods planlegger du per form, og hvordan håndterer du større mengder?
- Hvilke etterbehandlingstrinn, som maling, polering eller teksturering, håndteres på ett sted?
- Hva inspiserer du, og hvilke dokumenter kan jeg motta med forsendelsen?
- Hvordan håndteres designendringer når masteren er godkjent?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. nærmer seg disse spørsmålene som en OEM- og ODM-produsent. Designteamet gjør klientideer om til praktiske, attraktive produktdesign, og dens evner inkluderer 3D-utskrift i harpiks, nylon og metall, avansert maskinering, replikering av silikonform for effektiv produksjon av små partier, og overflatebehandlinger som maling. Fordi disse trinnene sitter på én plattform, kan en kunde gå fra design til ferdig prøve uten å forklare prosjektet på nytt til flere leverandører.
Hvordan forberede en nyttig forespørsel
- En 3D-modell i et vanlig nøytralt format, pluss en tegning som fremhever kritiske dimensjoner.
- Målmengden, harpiksfamilien du har i tankene og enhver farge- eller finishreferanse.
- En kort merknad om hvordan delen skal brukes: vist, håndtert, montert, oppvarmet eller bøyd.
- Ditt nødvendige leveringsvindu og om du forventer designendringer mellom batch.
En fullstendig forespørsel lar leverandøren foreslå en fornuftig mastermetode, harpiks og etterbehandlingsplan i første svar. Det signaliserer også at du forstår delen, som vanligvis fører til en mer nyttig teknisk samtale. Over tid kan en leverandør som oppbevarer filene, formhistorikken og sluttnotatene dine bestille raskere og holde partiene konsistente, noe som er den stille fordelen med å jobbe med én langsiktig partner.
Del delens formål, ikke bare dens geometri, og leverandøren din kan anbefale en bedre harpiks, finish og prosessplan.
Utforsk Jiaheng Vakuumstøpetjenester
Hvis du er klar til å gå fra en mastermodell til et lite parti med produksjonslignende deler, kan du se gjennom servicedetaljene, materialalternativene og prosjektprosessen på den dedikerte siden for Vakuumstøpetjenester fra Jiaheng. Teamet støtter OEM- og ODM-prosjekter og kan gi råd om masterpreparering, harpiksvalg, etterbehandling og batchplanlegging på én plattform.
Send 3D-filen din, målmengde og ferdighetskrav for å starte en samtale med Jiaheng-teamet.
Vanlige spørsmål om vakuumstøpetjenester
Hva er vakuumstøpetjenester?Vakuumstøping services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Hvor mange deler kan en silikonform produsere?Generell veiledning siterer ofte omtrent 15 til 25 støpte per form, med færre for svært detaljerte eller tynnveggede deler og noen ganger mer for enkle former. Ved behov for et større parti kan leverandøren lage tilleggsformer og støpe parallelt. Det nøyaktige antallet avhenger av geometri, harpiks og håndtering. |
Hva er forskjellen mellom vakuumstøping og 3D-utskrift?3D-utskrift builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Når bør jeg velge vakuumstøping i stedet for sprøytestøping?Velg vakuumstøping når du trenger rundt 10 til 30 deler raskt, designet kan fortsatt endre seg, og du ennå ikke ønsker å forplikte deg til et hardt verktøy. Sprøytestøping er vanligvis den beste ruten når mengder når hundrevis eller tusenvis og når du trenger eksakte termoplastiske produksjonsegenskaper. |
Hvilke toleranser kan jeg forvente fra vakuumstøpte deler?Generell veiledning angir omtrent pluss eller minus 0,2 til 0,3 mm for små dimensjoner, med større deler som viser proporsjonalt større variasjon. Harpikskrymping og muggbevegelse spiller begge en rolle. Hvis en funksjon trenger en tettere passform, kan leverandøren bearbeide den etter støping, så merk kritiske dimensjoner tydelig på tegningen din. |
Hvilke materialer er tilgjengelige for vakuumstøping?Typiske alternativer inkluderer ABS-lignende stiv harpiks, PP-lignende semifleksibel harpiks, gummilignende harpiks i flere hardhetsnivåer, transparent harpiks, høytemperaturharpiks og flammehemmende harpiks. Farger kan pigmenteres i harpiksen eller påføres ved maling. Leverandøren din kan anbefale en familie etter å ha lært hvordan delen skal brukes. |
Kan vakuumstøpte deler males eller struktureres?Ja. Støpte deler aksepterer sliping, grunning og maling, og tekstur kan bygges inn i masteren slik at den overføres til hver støping. Putetrykk, lasermerking og polering for klare deler er også vanlig. Avtal målene før masteren lages slik at overflateforberedelsen matcher det endelige utseendet. |
Hva skal jeg sende for å få et tilbud på vakuumstøping?Send en 3D-modell, en tegning med kritiske dimensjoner, målmengde, foretrukket harpiksfamilie, farge eller finishreferanse og leveringsvinduet ditt. Et kort notat om hvordan delen brukes hjelper ingeniørene med å velge en passende metode. Mer fullstendig informasjon reduserer frem og tilbake og gjør det første svaret raskere. |
En klar mester, en definert finish og en realistisk mengde er de tre inngangene som mest forbedrer et vakuumstøpeprosjekt.
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
