- 3D-utskriftstjenester

- CNC maskineringstjenester

- Vakuumstøpetjenester

- Overflatebehandlingstjenester

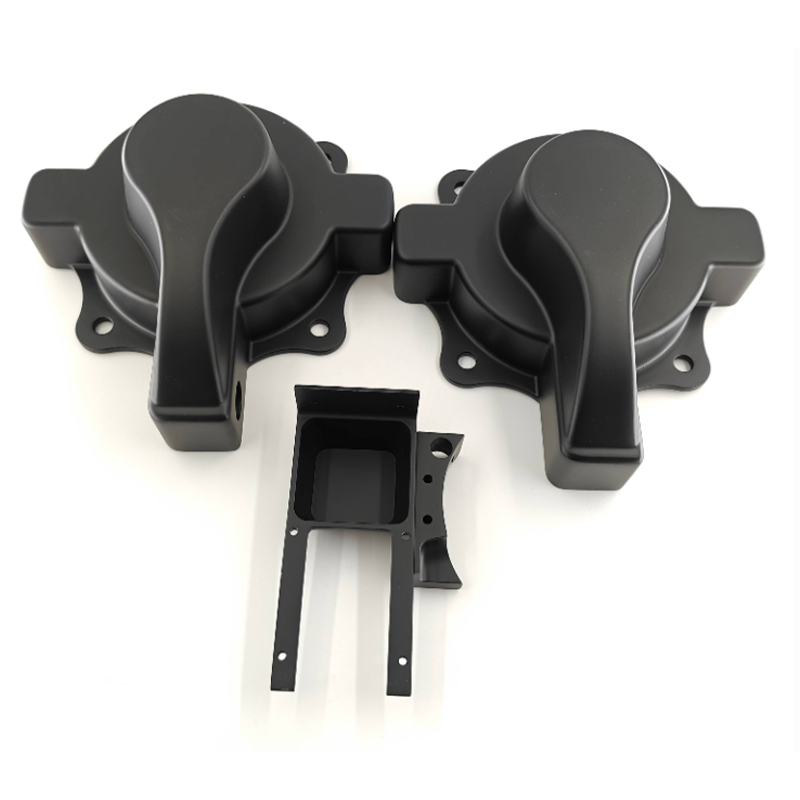
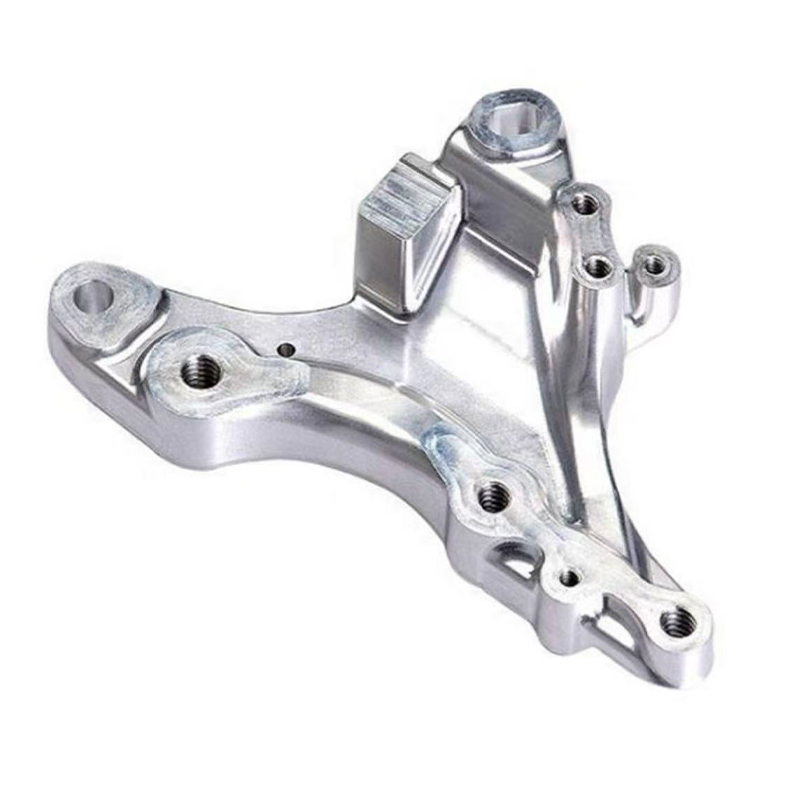
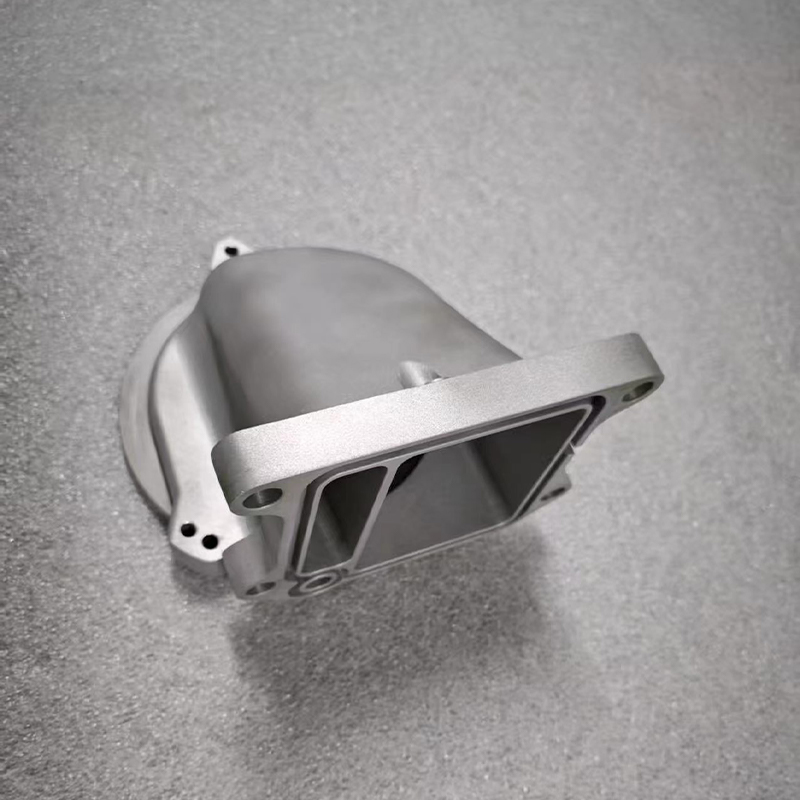
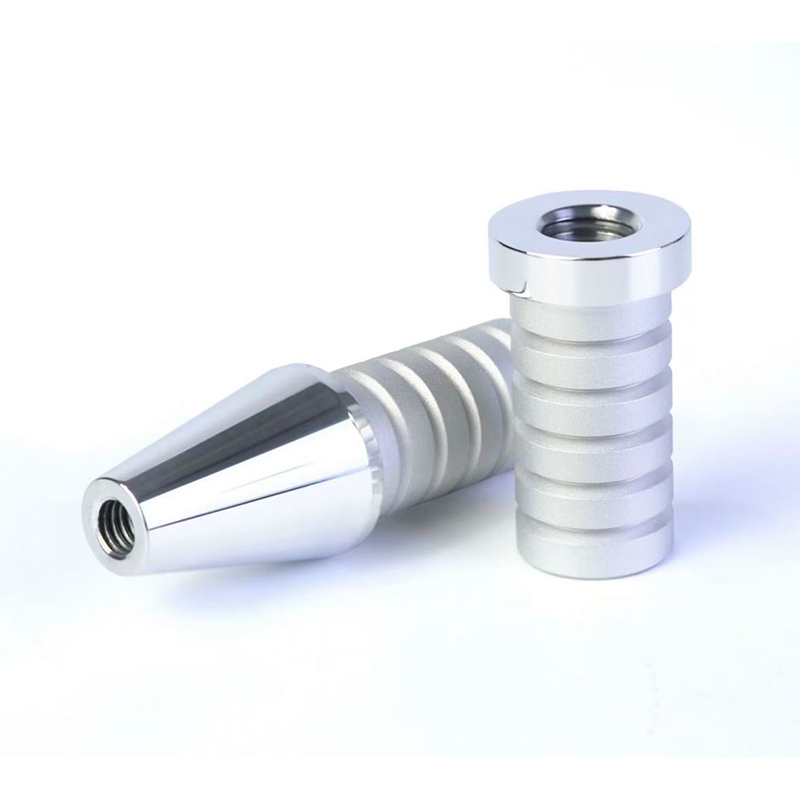
CNC Maskineringstjenester Guide: 3-akse, 4-akse, 5-akse sammenlignet
Hva CNC maskineringstjenester leverer for aluminium og metalldeler
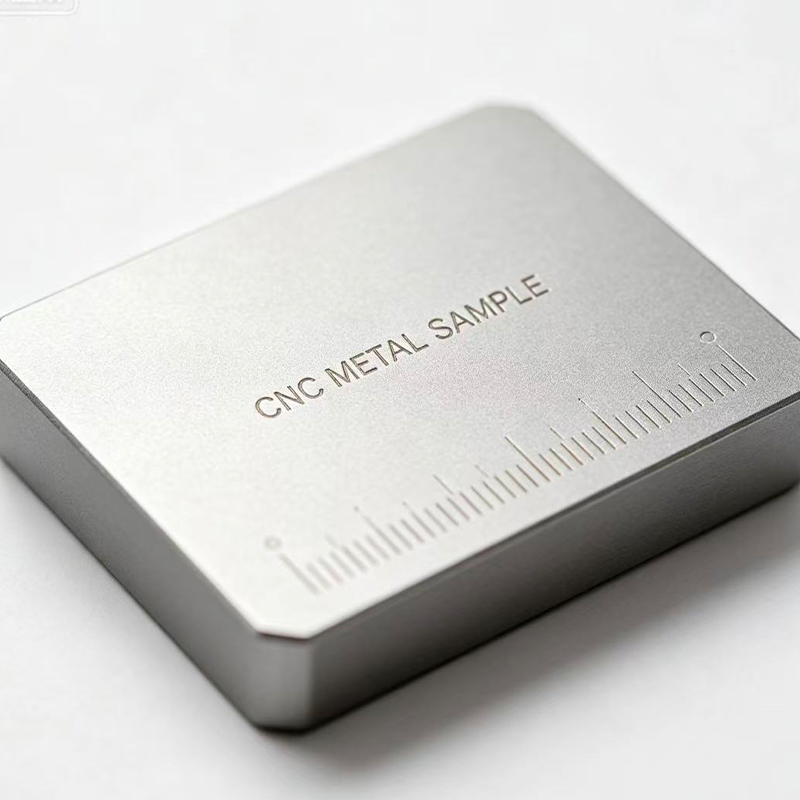
En pålitelig CNC maskineringstjenester partner skal kunne ta del fra tegning til ferdig komponent med stramme, repeterbare toleranser, konsistent overflatefinish og materialegenskaper som samsvarer med designhensikten. CNC maskinering bruker datastyrte skjæreverktøy for å fjerne materiale fra en solid blokk eller stang i en nøyaktig programmert sekvens, og det er derfor det fortsatt er standardvalget for deler som trenger dimensjonsnøyaktighet som additiv- eller støpeprosesser ikke alltid kan garantere alene. Kjøpere som søker etter en aluminium cnc service eller en bredere metall cnc-tjenester leverandøren prøver vanligvis å løse ett av tre problemer: de trenger en funksjonell prototype maskinert til endelig toleranse, de trenger en repeterbar produksjonsserie av strukturelle eller mekaniske komponenter, eller de trenger kompleks geometri som krever samtidig flerakset verktøybevegelse.
Denne siste kategorien er hvor skillet mellom standard tre-akset maskinering og 5-akset cnc maskineringstjenester blir viktig. En femakset maskin kan nærme seg et arbeidsstykke fra nesten hvilken som helst vinkel i et enkelt oppsett, noe som reduserer reposisjoneringsfeil og åpner for geometrier, for eksempel buede overflater, underskjæringer og vinklede funksjoner, som ellers ville kreve flere inventar eller separate operasjoner. En erfaren maskinbearbeiding av aluminium leverandøren vil typisk evaluere delens geometri, toleransekrav og materialoppførsel før han anbefaler om treakset, fireakset eller femakset maskinering er riktig passform for et gitt prosjekt.
Avsnittene som følger dekker de vanlige CNC-prosesstypene og deres egenskaper, hvordan CNC-systemer er strukturert og hvordan de kutter materiale, hvor hver konfigurasjon passer best, en detaljert sammenligning side om side, praktisk vedlikeholdsveiledning og svar på spørsmålene kjøpere oftest stiller før de velger en CNC maskinering Services partner.
Den riktige tilnærmingen til CNC-bearbeiding avhenger av delens geometri og toleransekrav, ikke bare av hvor mange akser en maskin annonserer.
Vanlige typer CNC maskineringstjenester og deres egenskaper
De fleste tilbydere av CNC maskinering Services organisere deres kapasitet rundt et lite antall etablerte konfigurasjoner, hver definert av hvor mange akser skjæreverktøyet eller arbeidsstykket kan bevege seg langs samtidig. Dette påvirker direkte kompleksiteten til geometrien som kan produseres, antall oppsett en del trenger og den oppnåelige toleransen.
| Konfigurasjon | Typiske materialer | Passer best for |
|---|---|---|
| 3-akset fresing | Aluminium, bløtt stål, ingeniørplast | Flat og trappet geometri, braketter, plater |
| CNC dreiing | Aluminiumsstang, rustfritt stål, messing | Sylindriske deler, aksler, foringer, beslag |
| 4-akset maskinering | Aluminiumslegeringer, legert stål | Deler som trenger rotasjonsfunksjoner på flere flater |
| 5-akset CNC-bearbeiding | Aluminium, titan, rustfritt stål | Komplekse konturerte overflater, geometri i romfartsstil, enkeltoppsett presisjonsdeler |
Treakset fresing forblir arbeidshestkonfigurasjonen for en stor del av hverdagsdelene, siden den håndterer flate flater, lommer og trinnfunksjoner effektivt og til lavere kostnad per del enn mer komplekse oppsett. CNC-dreiing er standardprosessen når en del er grunnleggende sylindrisk, for eksempel aksler, foringer eller gjengede beslag, og en aluminium cnc service fokusert på runde deler vil typisk parre dreiesentre med strømførende verktøy for å legge til sekundære freseoperasjoner uten et separat oppsett. Fireakset maskinering legger til en rotasjonsakse som lar arbeidsstykket presentere flere flater til skjæreverktøyet uten manuell reposisjonering, noe som forbedrer både nøyaktighet og syklustid for deler med funksjoner på mer enn én side.
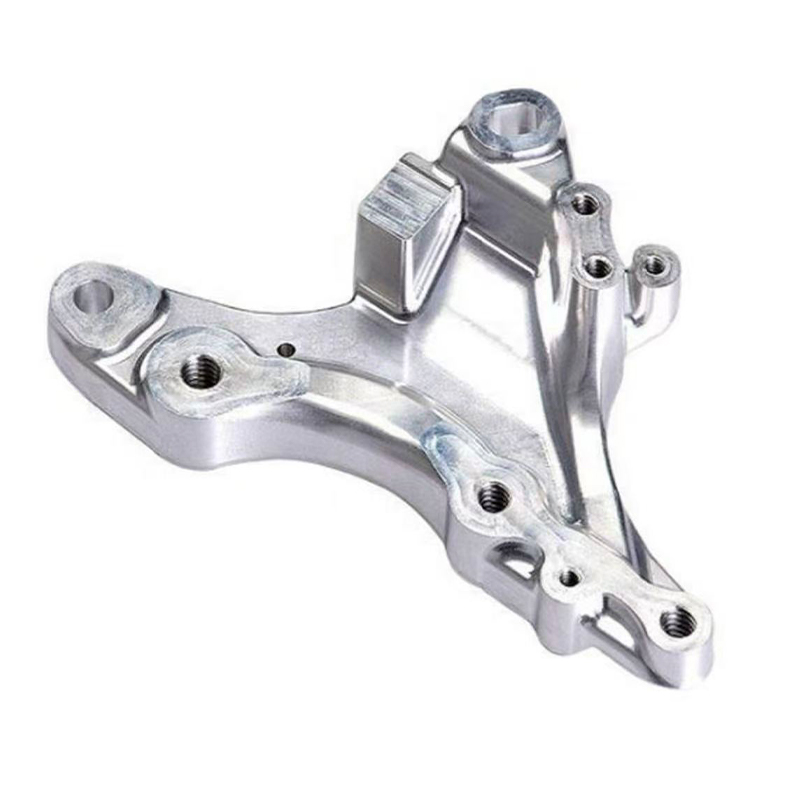
I den øvre enden av kompleksitet, 5-akset cnc maskineringstjenester la skjæreverktøyet nærme seg et arbeidsstykke fra praktisk talt alle vinkler i ett kontinuerlig oppsett. Dette er spesielt verdifullt for aluminiumsmaskineringsprosjekter som involverer konturerte overflater, vinklede monteringsfunksjoner eller tynnveggede strukturelle deler der gjentatt omplassering vil introdusere kumulativ toleransestabling. Kjøpere som vurderer en maskinbearbeiding av aluminium for en ny del bør dette bordet behandles som et startfilter, siden veggtykkelse, nødvendig toleranse og overflatefinishspesifikasjoner til slutt bestemmer hvilken konfigurasjon som er passende.
Å matche delgeometrien til konfigurasjonen av høyre akse reduserer oppsett, forbedrer toleransekontroll og forkorter den totale ledetiden.
Hvordan CNC maskineringssystemer fungerer: Prinsipper og struktur
Hver CNC maskinering Services operasjonen følger den samme underliggende logikken: en CAD-modell konverteres til CAM-verktøybaner, disse verktøybanene blir oversatt til maskinlesbar G-kode, og maskinens kontroller utfører den koden for å flytte et roterende skjæreverktøy i forhold til et fast eller roterende arbeidsstykke. Det som endres mellom maskintyper er hvor mange retninger den relative bevegelsen kan oppstå i, og hvor stivt maskinstrukturen holder toleransen under skjæring.
Strukturelle kjernekomponenter
- En stiv maskinseng og søyle som motstår nedbøyning under skjærekrefter, noe som direkte påvirker oppnåelig toleranse og overflatefinish
- En spindelenhet som roterer skjæreverktøyet med hastigheter som passer til materialet, med høyere spindelhastigheter som vanligvis kreves for aluminium enn for hardere legeringer
- Lineære og roterende akser, drevet av kuleskruer eller lineære motorer, som plasserer verktøyet eller arbeidsstykket med repeterbar nøyaktighet
- En verktøyveksler som automatisk bytter skjæreverktøy mellom operasjoner, noe som reduserer manuell intervensjon under lengre produksjonskjøringer
- Kjølevæske- og sponevakueringssystemer som håndterer varme og fjerner materiale bort fra skjæresonen, spesielt viktig for aluminium, som genererer lange, trevlete spon ved høye matehastigheter
For et maskintilbud 5-akset cnc maskineringstjenester , har de ekstra roterende aksene typisk form av et tappbord eller et roterende spindelhode, som begge tillater verktøyet å vippe i forhold til arbeidsstykket i stedet for å kreve at arbeidsstykket reorienteres manuelt. Denne egenskapen betyr mest på deler med sammensatte kurver eller funksjoner som ikke er justert til et enkelt X-Y-Z-gitter, siden det lar verktøyet holde seg vinkelrett på skjæreoverflaten gjennom hele operasjonen, forbedre overflatefinishen og redusere verktøyslitasje sammenlignet med å nærme seg en vinklet overflate utenfor aksen.
Materialoppførsel former også maskinoppsettet. Maskinering av aluminium kjører generelt med høyere spindelhastigheter og matingshastigheter enn stål eller titan fordi materialet er mykere og mer termisk ledende, men det krever også nøye sponhåndtering og passende verktøybelegg for å unngå oppbygging av kant på skjæreverktøyet. En dyktig metall cnc-tjenester leverandøren justerer spindelhastighet, matehastighet og kjølevæskestrategi basert på den spesifikke legeringen som kuttes i stedet for å bruke et enkelt generisk program på tvers av alle materialer.
Maskinstivhet, aksekonfigurasjon og materialspesifikke skjæreparametere bestemmer sammen toleransen og finishen en CNC-leverandør konsekvent kan levere.
Applikasjonsscenarier og utvalgskriterier for CNC-bearbeiding av aluminium og metall
Velge rett CNC maskinering tilnærmingen starter med å matche delfunksjon og geometri til en prosess som er i stand til å møte toleranse- og volumkrav økonomisk. Tabellen nedenfor viser vanlige applikasjonsscenarier sammen med utvalgsfaktorene som betyr mest.
Vanlige applikasjonsscenarier
| Nøkkelvalgskriterier
|
En del med funksjoner på bare én eller to flater håndteres ofte effektivt med treakset fresing eller dreiing, noe som holder syklustider og kostnader forutsigbare. En del med sammensatte kurver, underskjæringer eller vinklede bosser på flere flater er en sterkere kandidat for 5-akset cnc maskineringstjenester , siden konsolidering av operasjoner i ett enkelt oppsett reduserer toleransestablingen som kommer fra omplassering av en del mellom flere armaturer. Materialvalg styrer også prosessbeslutninger: aluminium er generelt foretrukket for lette konstruksjonsdeler og varmeavledende komponenter, mens rustfritt stål eller legert stål velges når høyere styrke, slitestyrke eller korrosjonsmotstand er nødvendig, selv om disse materialene vanligvis maskinerer langsommere enn aluminium.
Ordrevolum former også økonomien til CNC-arbeid. En enkelt prototype eller en håndfull enheter rettferdiggjør sjelden omfattende armaturdesign, mens en produksjonsserie på flere hundre identiske deler drar nytte av investeringer i dedikert feste og optimaliserte verktøybaner som reduserer syklustiden per del. Selskaper som henter fra en CNC maskinering Services leverandøren undervurderer for første gang ofte hvor mye armaturdesign og programmeringstid bidrar til total ledetid på komplekse deler, spesielt for femakset arbeid der simulering av verktøybane er avgjørende for å unngå verktøykollisjoner.
Geometrisk kompleksitet og nødvendig toleranse, ikke delstørrelse alene, avgjør om et prosjekt trenger treakset, fireakset eller femakset maskinering.
Detaljert sammenligning: Aluminium CNC-bearbeidingstoleranse og syklustid
Linjediagrammet nedenfor sammenligner omtrentlige oppnåelige toleranseområder på tvers av vanlige CNC-konfigurasjoner, fra standard treakset fresing til femakset maskinering, ettersom delens kompleksitet øker. Disse verdiene representerer generelle industriområder i stedet for noen enkelt maskins garanterte spesifikasjoner, og faktiske resultater avhenger av maskinens tilstand, verktøy og materiale.
Diagrammet illustrerer et konsistent mønster på tvers av CNC-konfigurasjoner: etter hvert som antallet kontrollerbare akser øker, blir oppnåelig toleranse generelt strammere fordi færre manuelle reposisjoneringstrinn er nødvendig under byggingen. Femakset maskinering har en tendens til å holde de strammeste toleransene vist her fordi delen forblir fiksert i et enkelt oppsett gjennom hele operasjonen, og eliminerer de små innrettingsfeilene som samler seg når en del løsnes og festes på nytt mellom operasjoner på maskiner med lavere akse. Standard treakset fresing forblir svært kapabel for enklere geometri, men krever vanligvis ytterligere oppsett for funksjoner på flere flater, noe som introduserer flere muligheter for kumulative feil. Generelle dreieoperasjoner, selv om de er utmerket for sylindrisk nøyaktighet, viser et bredere område her fordi det reflekterer en bred blanding av delkompleksitet i stedet for en enkelt funksjonstype. For kjøpere som veier en aluminium cnc service mot a 5-akset cnc maskineringstjenester leverandør, forklarer denne trenden hvorfor strammere toleranse, multi-face deler ofte rutes til fem-akset utstyr selv om timeprisen for det utstyret vanligvis er høyere enn for enklere tre-akset arbeid.
Toleransen strammer seg vanligvis når akseantallet øker, hovedsakelig fordi færre oppsett betyr mindre kumulativ innrettingsfeil.
Bransjevedtak av flerakset og aluminium CNC-bearbeiding
Bruken av mer avanserte CNC-konfigurasjoner har vokst jevnt og trutt ettersom maskinkostnadene har moderert seg og CAM-programvare har blitt mer i stand til å generere kollisjonsfrie verktøybaner med flere akser. I følge generelle industriproduksjonsrapporter har aluminium forblitt et av de mest bearbeidede metallene på tvers av flere sektorer på grunn av dets gunstige styrke-til-vekt-forhold og bearbeidbarhet. Det stablede søylediagrammet nedenfor illustrerer en omtrentlig fordeling av bruk av maskinkonfigurasjon på tvers av tre brede etterspørselssegmenter, uttrykt som relative andeler i stedet for absolutte produksjonsvolumer.
Mønsteret på tvers av segmenter viser at treakset maskinering fortsatt bærer en meningsfull andel av prototyparbeid, i stor grad fordi mange tidligfasedeler har relativt enkel geometri som ikke krever fleraksekapasitet. Etter hvert som applikasjoner beveger seg mot lavvolumproduksjon og spesielt strukturelle komponenter eller komponenter i romfartstil, øker andelen som tilskrives femakset maskinering merkbart, noe som gjenspeiler den økende utbredelsen av konturert flerflategeometri i disse kategoriene. Denne trenden er i tråd med bredere bransjekommentarer som antyder at etterspørselen etter 5-akset cnc maskineringstjenester har utvidet seg etter hvert som flere bransjer tar i bruk lette aluminiumskomponenter med kompleks geometri i stedet for tyngre eller mer monteringsintensive design. For en metall cnc-tjenester leverandør, peker dette mot verdien av å opprettholde en blandet flåte av treakset, fireakset og femakset utstyr i stedet for å spesialisere seg snevert, siden prosjektmiksen kan endre seg betydelig avhengig av hvilket applikasjonssegment en kunde opererer i. Kjøpere som vurderer leverandører bør spørre direkte hvilken andel av en butikks kapasitet som er femakset hvis prosjektrørledningen deres inkluderer kompleks geometri.
Fem-akset kapasitetsandel øker med geometrisk kompleksitet, noe som gjør en butikk med blandet konfigurasjon mer tilpasningsdyktig på tvers av prototyping, lavvolum og strukturelle prosjekter.
Overflatefinish og matehastighetsforhold i CNC-bearbeiding av metall
Overflatefinishkvalitet og maskineringsmatingshastighet er nært knyttet variabler som hver metall cnc-tjenester tilbyder må balansere mot prosjektfrister. Raskere matingshastigheter reduserer generelt syklustiden og kostnadene, men kan etterlate mer uttalte verktøymerker med mindre de er paret med etterbehandling. Spredningsplottet nedenfor illustrerer et generelt, illustrerende forhold mellom matehastighet og resulterende overflateruhet på tvers av et utvalg av vanlige aluminiumsmaskinering.
De spredte punktene trender oppover fra nedre venstre til øvre høyre, noe som indikerer at når matehastigheten øker, har overflateruheten også en tendens til å øke innenfor denne illustrerende prøven. Dette generelle forholdet er godt dokumentert i maskineringspraksis: høyere matehastigheter fjerner materialet raskere, men etterlater bredere, mer synlige spissmerker mellom verktøypassasjer med mindre en etterbehandling med redusert matehastighet legges til etterpå. Spredningen av punkter på hvert matehastighetsnivå reflekterer også at verktøyets tilstand, materialhardhet og kjølemiddelpåføring introduserer variasjon selv ved en fast mateinnstilling, og det er grunnen til at erfarne maskinister sjelden stoler på matehastigheten alene for å forutsi finishkvaliteten. For prosjekter med strenge kosmetiske krav eller krav til tetningsoverflate, en maskinbearbeiding av aluminium vil typisk programmere en grovbearbeiding ved høyere matehastigheter etterfulgt av en langsommere etterbehandling for å oppnå den nødvendige overflateruheten uten å forlenge den totale syklustiden mer enn nødvendig. Kjøpere som spesifiserer stramme krav til overflatefinish bør kommunisere dette tidlig, siden det påvirker både programmeringsstrategi og tilbudt ledetid.
Overflatefinish og matingshastighet avveier mot hverandre, så tette kosmetiske eller tette overflater krever vanligvis en dedikert langsommere etterbehandling.
Maskinutnyttelse: Et øyeblikksbilde av kapasitet for CNC-maskinbearbeiding
Maskinutnyttelse er en praktisk indikator på hvor effektivt en CNC maskinering Services shop styrer utstyret sitt på tvers av prototyping og produksjonsarbeid. Et butikkdrevet utstyr med svært lav utnyttelse kan indikere underutnyttet kapasitet eller planleggingsineffektivitet, mens en butikk som kjører nær full utnyttelse på komplekst femakset utstyr kan ha lengre ledetider for nye bestillinger. Måleren nedenfor viser et illustrerende bruksøyeblikksbilde for en femakset maskineringscelle over en typisk produksjonsperiode.
Et brukstall i dette generelle området antyder at en butikk kjører sitt høyverdige femakse utstyr på en betydelig del av tilgjengelige skifttimer, samtidig som den beholder en viss planleggingsfleksibilitet for å imøtekomme nye eller presserende bestillinger. Utnyttelse under dette intervallet peker ofte på underinvestering i salgspipeline eller overkapasitet i forhold til etterspørsel, mens vedvarende utnyttelse over omtrent nitti prosent ofte signaliserer at en butikk er nær kapasitetsbegrenset, noe som kan føre til lengre oppgitte ledetider for nytt femakset arbeid. Denne beregningen er en grunn til at kjøpere vurderer 5-akset cnc maskineringstjenester Leverandører bør spørre direkte om gjeldende ledetider i stedet for å stole på markedsført kapasitet alene, siden en teknisk kapabel maskin som er fullbooket ikke hjelper et prosjekt med en kortsiktig deadline. Butikker som opprettholder en blanding av treakset, fireakset og femakset utstyr har generelt mer fleksibilitet til å flytte arbeid med lavere kompleksitet bort fra begrensede femakseceller, noe som bidrar til å holde den totale gjennomstrømningen mer forutsigbar for kundene.
Å bekrefte gjeldende maskinutnyttelse og ledetid er like viktig som å bekrefte teknisk kapasitet når du velger en CNC-partner.
Vedlikeholdsveiledning for CNC maskineringsutstyr
Konsekvent delkvalitet fra en CNC maskinering Services leverandøren er sterkt avhengig av disiplinert utstyrsvedlikehold. Spesielt fleraksemaskiner akkumulerer slitasje over flere bevegelige ledd og roterende komponenter, noe som gjør forebyggende omsorg til en større faktor for langsiktig nøyaktighet enn på enklere utstyr.
Sjekkliste for rutinemessig vedlikehold
- Inspiser spindellagre og overvåk spindelavløpet regelmessig for å fange tidlige tegn på slitasje før det påvirker overflatefinishen
- Sjekk kuleskruer, lineære føringer og roterende aksekomponenter for tilbakeslag og smør etter en fastsatt tidsplan
- Bekreft verktøyholderens tilstand og verktøyskifterkalibrering for å unngå dimensjonsfeil introdusert av inkonsekvente verktøyseter
- Overvåk kjølevæskekonsentrasjon og filtrering, siden nedbrutt kjølevæske akselererer verktøyslitasje og kan påvirke aluminiumsoverflatekvaliteten
- Kjør periodiske aksekalibreringskontroller, spesielt på roterende akser som brukes i 5-akse cnc-maskintjenester, for å bekrefte at posisjoneringsnøyaktigheten ikke har avviket
- Hold kontrollprogramvare og postprosessorer oppdatert for å opprettholde kompatibilitet med gjeldende CAM-programmering og unngå verktøybanefeil
Intervaller for forebyggende vedlikehold bør skaleres med faktisk maskinbruk og materialene som kuttes i stedet for å følge en fast generisk kalender. En maskin som kjører nesten kontinuerlige produksjonsskifter på hardere legeringer som rustfritt stål vil generelt trenge hyppigere verktøy- og spindelinspeksjon enn en som hovedsakelig brukes til lettere bearbeiding av aluminium. Roterende akser på maskiner med fem akser fortjener spesiell oppmerksomhet, siden selv liten kalibreringsdrift i et tappbord kan oversettes til sammensatte posisjonsfeil over en kompleks, flersidig verktøybane. Butikker som tilbyr pålitelige metall cnc-tjenester dokumenterer vanligvis disse vedlikeholdsintervallene internt og spor spindel- og akseytelsesdata over tid, noe som muliggjør tidlig oppdagelse av slitasje før det påvirker leverte deler.
Materialhåndteringspraksis er også viktig for konsistente resultater. Aluminiumsmateriale bør lagres på en måte som unngår overflateforurensning og håndteringsskader før maskinering, siden overflatefeil kan påvirke festenøyaktigheten og den endelige kosmetiske finishen. Vedlikehold av klare registreringer av materialbatch- og varmebehandlingssertifikater, der det er aktuelt, støtter sporbarhet for deler som brukes i strukturelle eller sikkerhetsrelevante applikasjoner.
Roterende aksekalibrering og spindeltilstandsovervåking fortjener spesiell oppmerksomhet på fleraksemaskiner for å forhindre gradvis nøyaktighetsdrift.
Velge en CNC maskineringstjenester Partner
Velge en CNC maskinering Services partner for et spesifikt prosjekt handler om å matche kapasitet, kommunikasjon og nedstrømsstøtte til det delen faktisk krever. En leverandør som kun maskinerer deler uten å se på design for fabrikerbarhet, setter mer risiko på kjøpers side, spesielt for kompleks geometri som kan trenge små designjusteringer for å unngå overdreven vanskeligheter med verktøytilgang eller tynne, ustøttede veggseksjoner. Se etter en partner som vurderer tegninger for bearbeidbarhetsproblemer, for eksempel dype lommer som krever lang, mindre stiv verktøy, før du forplikter deg til en produksjonskjøring.
Det er også verdt å vurdere om en tilbyder kan støtte et prosjekt utover den første maskineringsoperasjonen. Mange deler krever sekundær etterbehandling som anodisering, perleblåsing eller maling, og det å ha en produsent eller leverandør som kan koordinere disse trinnene sammen med maskinering reduserer koordineringsinnsatsen sammenlignet med å administrere separate leverandører på hvert trinn. Leverandører som også tilbyr 3D-utskrift for tidlig prototyping og silikonformreplikering for lavpris, høypresisjon små batch-produksjon gir kundene et bredere sett med verktøy for å validere et design før de forplikter seg til full CNC-produksjon.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opererer i dette området som en OEM kommersiell 3d-utskriftstjenesteprodusent og ODM stor 3d-utskriftstjenesteleverandør, og dens evne strekker seg til avansert maskinering sammen med 3D-utskrift i harpiks, nylon og metall. Selskapets designteam jobber med kunder for å gjøre tidlige konsepter om til praktiske, fabrikerbare produktdesign, noe som er spesielt verdifullt når en del blir evaluert for CNC-produksjon og små justeringer av geometrien kan redusere bearbeidingstiden. Silikonformreplikeringsprosessen støtter lavpris, høypresisjon små batch-produksjon når et design er validert, og overflatebehandlinger som maling påføres internt for å bringe ferdige deler til en presentasjonsklar tilstand. Fordi designstøtte, CNC-maskinering, 3D-utskrift og etterbehandling sitter på én enkelt plattform, jobber klienter med denne typen one-stop CNC maskinering Services partneren kan gå fra konsept til prototype til produksjonsklare aluminium- eller metalldeler uten å administrere flere eksterne leverandører, noe som har en tendens til å redusere både koordineringskostnader og total prosjekttid. Enten en kjøper er en designstudio-grossist som kjøper et lite parti med presisjonskomponenter eller en produsent som skalerer til gjentatt produksjon, viser denne typen integrert støtte seg generelt sett mer verdifull over levetiden til et produkt enn en enkelt maskins spesifikasjonsark.
En leverandør som kombinerer designtilbakemelding, CNC-bearbeiding og etterbehandling under ett tak, reduserer koordineringsrisikoen gjennom hele produktutviklingssyklusen.
Ofte stilte spørsmål
Når trenger et prosjekt 5-akset cnc-bearbeidingstjenester i stedet for standard 3-akset fresing?Fem-akset maskinering anbefales generelt når en del har egenskaper på flere vinklede eller buede flater som ellers ville kreve flere separate oppsett på en tre-akset maskin. Konsolidering av disse operasjonene i ett kontinuerlig oppsett reduserer kumulativ toleransefeil og forbedrer ofte den totale syklustiden til tross for den høyere timehastigheten for femakset utstyr. |
Hvilke toleranser kan en cnc-tjeneste i aluminium vanligvis oppnå?Oppnåelig toleranse avhenger av maskinkonfigurasjon, delgeometri og oppsettstrategi, men godt vedlikeholdt CNC-utstyr kan generelt holde toleranser i området noen få hundredeler av en millimeter for aluminiumsdeler, med strammere toleranser mer konsekvent oppnåelig på flerakset utstyr som krever færre oppsett. |
Er CNC-maskinering egnet for både prototyper og produksjonskjøringer?Ja, CNC-bearbeiding er mye brukt til begge formål fordi den samme prosessen og, i mange tilfeller, den samme programmeringen kan bære en del fra første prototype til produksjon av lavt eller mellomvolum, noe som er verdifullt for å validere passform og funksjon før den skaleres videre. |
Hvilke materialer støtter metall cnc-tjenester vanligvis i tillegg til aluminium?Utover aluminium inkluderer vanlige materialer rustfritt stål, legert stål, messing og titan, hver valgt basert på styrke, korrosjonsbestandighet eller vektkrav. Materialvalg påvirker spindelhastighet, matehastighet og verktøyvalg, så det bør bekreftes tidlig i tilbudsprosessen. |
Hva bør jeg se etter i en maskineringstjeneste for aluminium for et langsiktig partnerskap?Se etter en produsent eller leverandør som tilbyr en blandet flåte av treakset, fireakset og femakset utstyr, tydelig design-for-produserbarhet-tilbakemelding, intern etterbehandlingsevne og transparent kommunikasjon om gjeldende ledetider og maskinbruk for å holde gjentatte bestillinger forutsigbare. |
-
 Titanlegering Ti6Al4V 3D-utskriftstjeneste
-
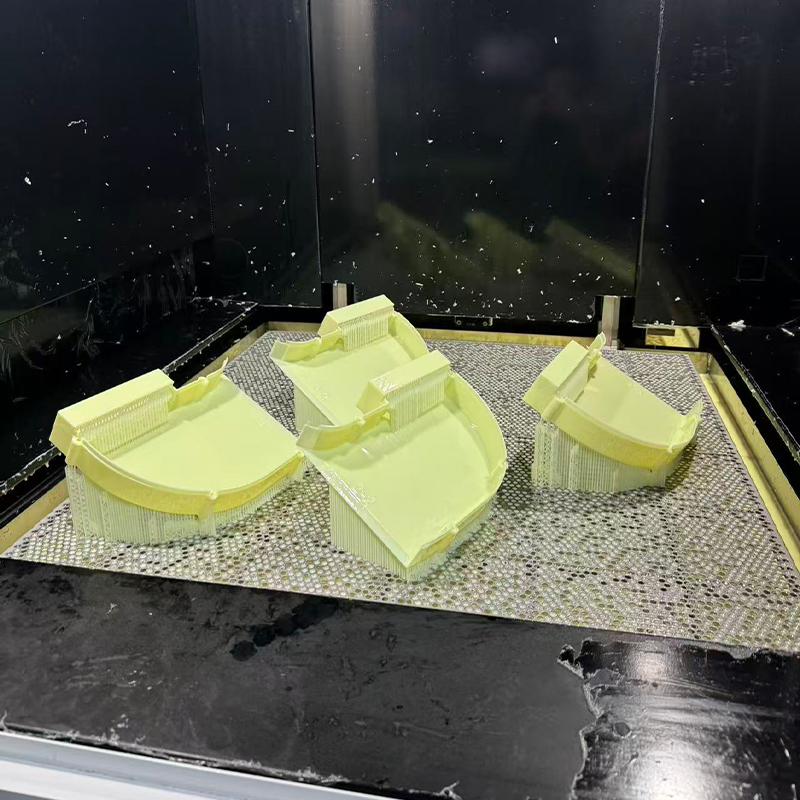 Gul ABS-lignende harpiks 3D-utskriftstjeneste
-
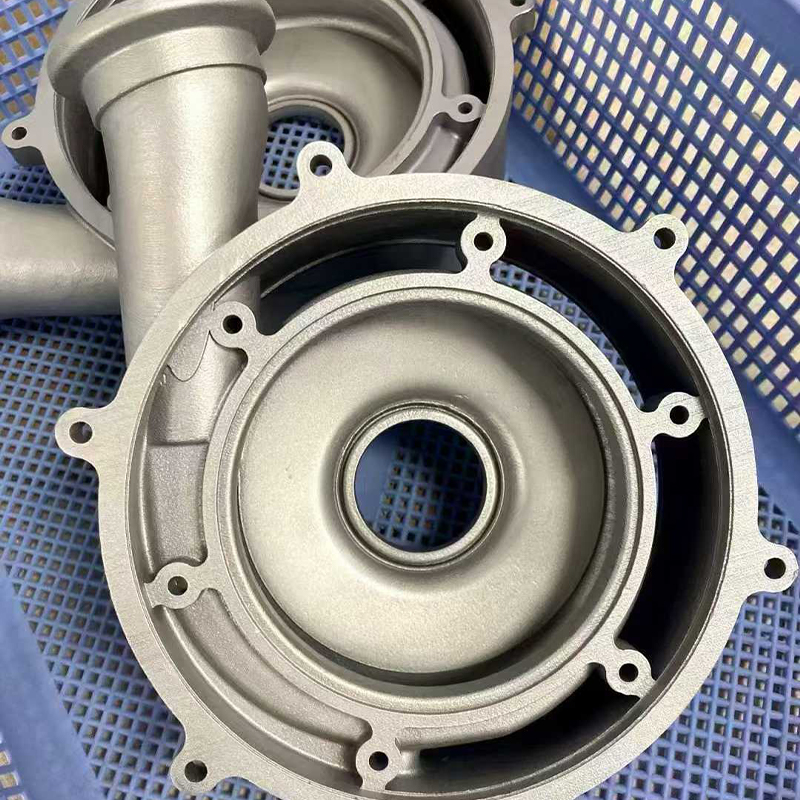 Rustfritt stål 316L 3D-utskriftstjeneste
-
 PPS+CF karbonfiberforsterket materiale 3D-utskriftstjeneste
-
 HT-PLA høytemperatur PLA-materiale 3D-utskriftstjeneste
-
 Standard FDM Materials 3D-utskriftstjeneste (PLA, PETG, ABS)
Kontaktinformasjon
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADD
-

Bygning 7, nr. 188, Hongni-seksjonen av Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Opphavsrett © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integrert Smart Manufacturing Platform Produsenter
