




One-Stop Presisjons Manufacturing Solutions Leverandører
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en Kina one-stop presisjons produksjonsløsninger produsent og OEM/ODM fabrikk. Vi tar en del fra CAD-data gjennom prosessvalg, produksjon, etterbehandling, inspeksjon og pakking, slik at et program kan fullføres på én plattform i stedet for å deles på separate leverandører.
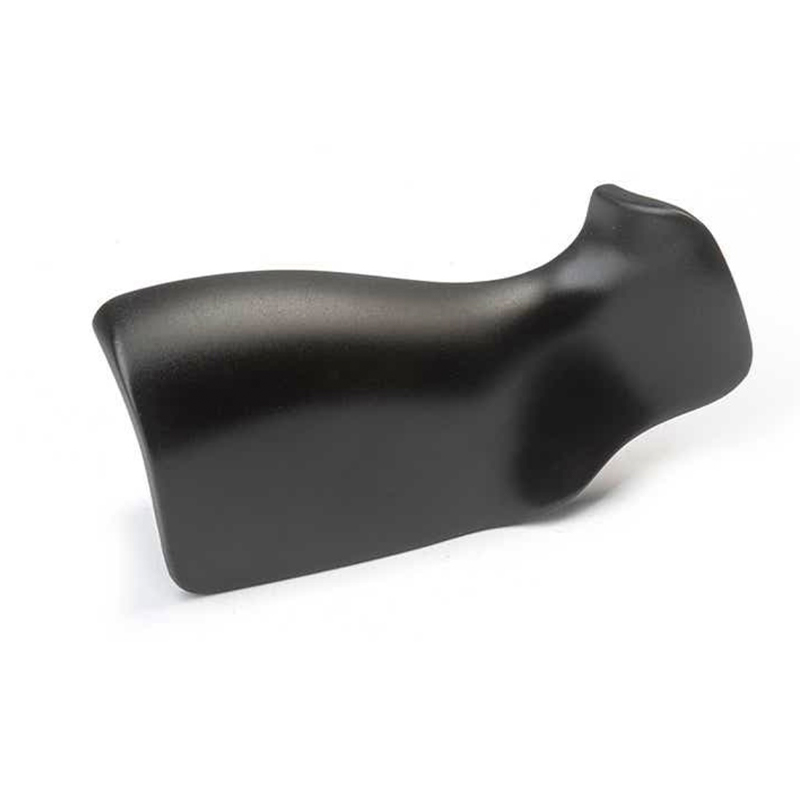
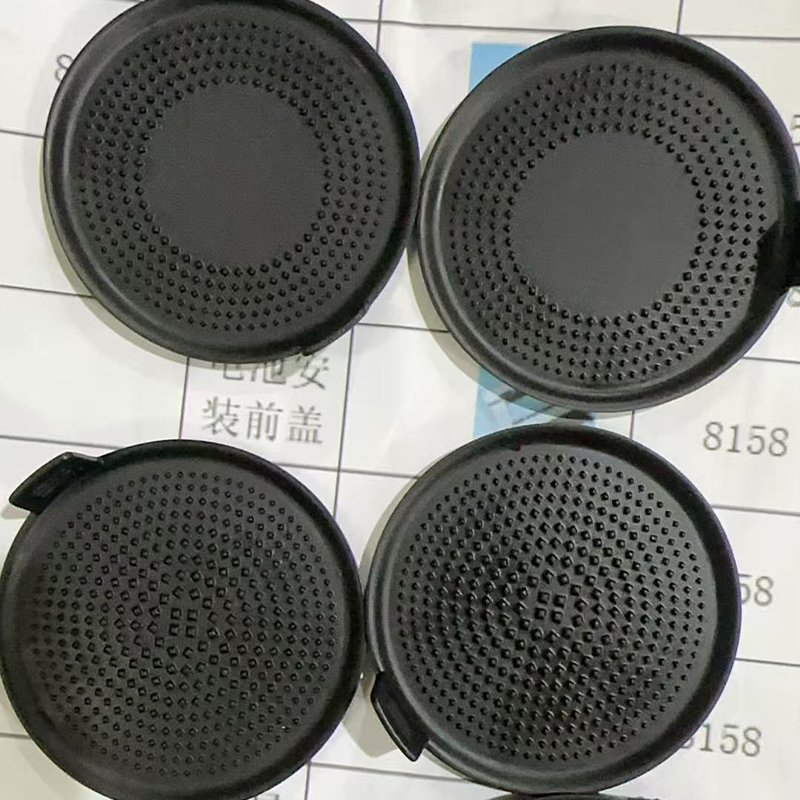
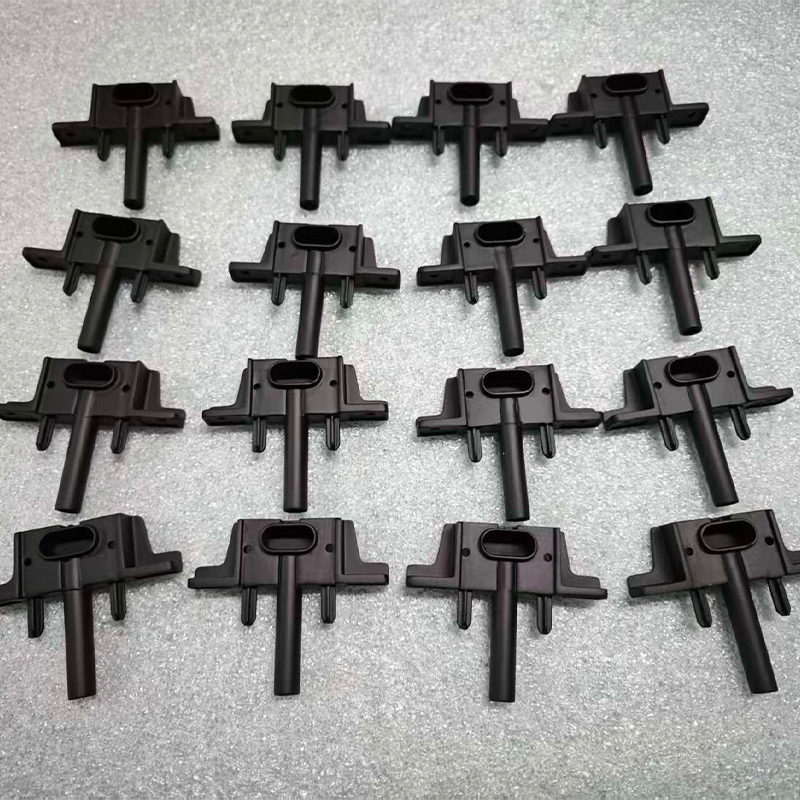
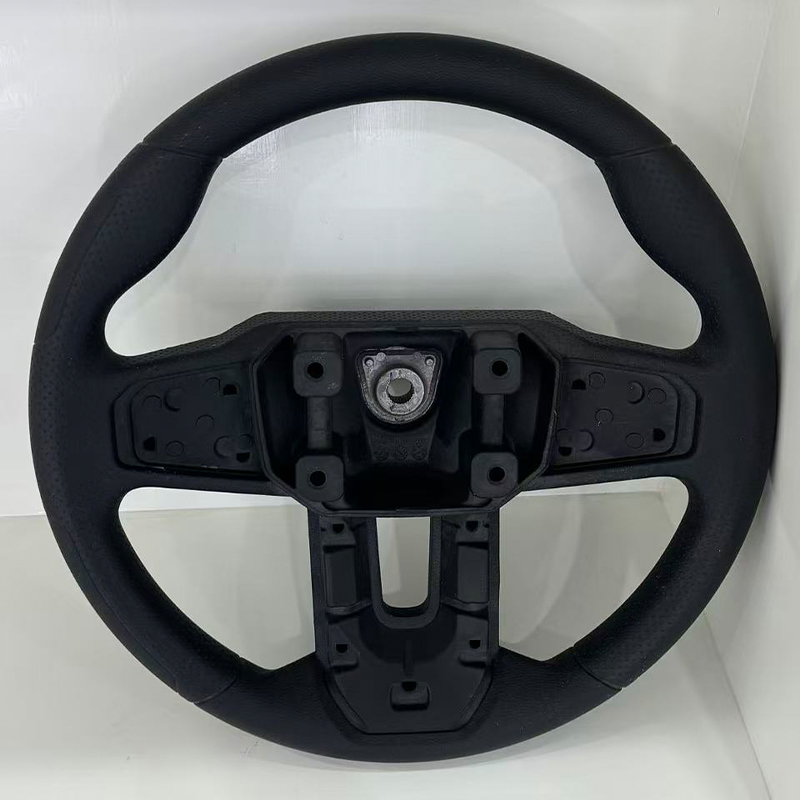
Vårt utvalg dekker industriell 3D-utskrift i harpiks, nylon og metall, presisjons-CNC-bearbeiding, silikonform vakuumstøping og en full overflatebehandlingsavdeling. Vi aksepterer prototypeprøver, tilpassede deler og små-til-stor batch-kontraktproduksjon for bilindustrien, forbrukerelektronikk, UAV og eVTOL, robotikk og medisinsk rehabiliteringstilbehørsprogrammer.
Hva vi produserer
Vår One-Stop Presisjons Manufacturing Solutions Leverandører tjenesten er organisert rundt fire produksjonsavdelinger som deler ett ingeniør- og kvalitetssystem. Et enkelt prosjekt kan bevege seg mellom dem uten å gjengi hele omfanget: et harpiksmastermønster kan skrives ut, etterbehandles, støpes i silikon og deretter støpes i en uretan som etterligner ABS eller PP.
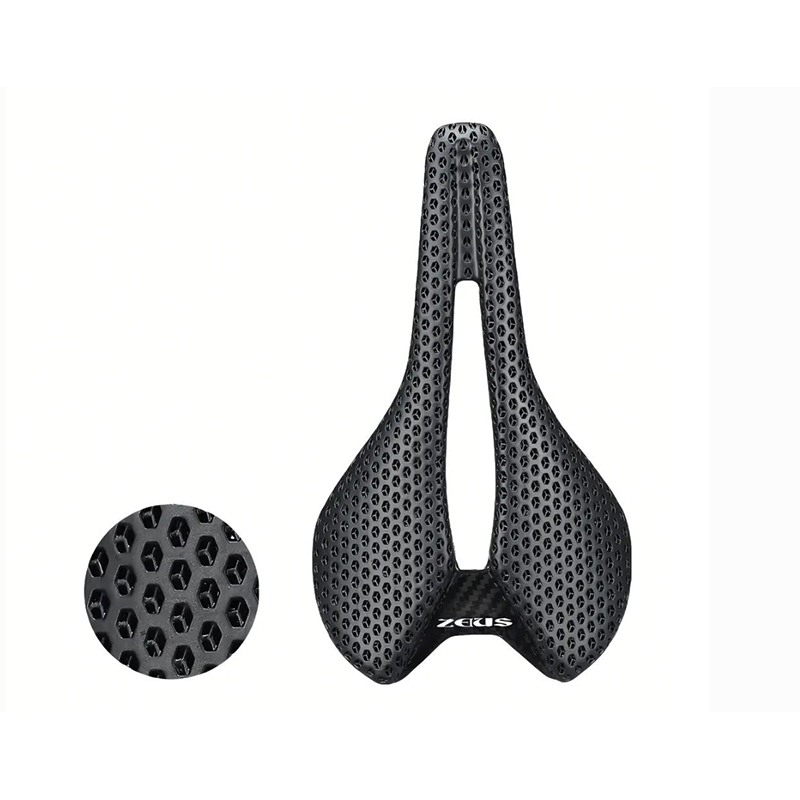
- 3D-utskrift: SLA og DLP fotopolymerharpiks, SLS nylon, SLM metall og FDM ingeniørplast.
- CNC maskinering: fresing, dreiing og presisjonsfresing på 3-akset til 5-akset og høyhastighets portalutstyr.
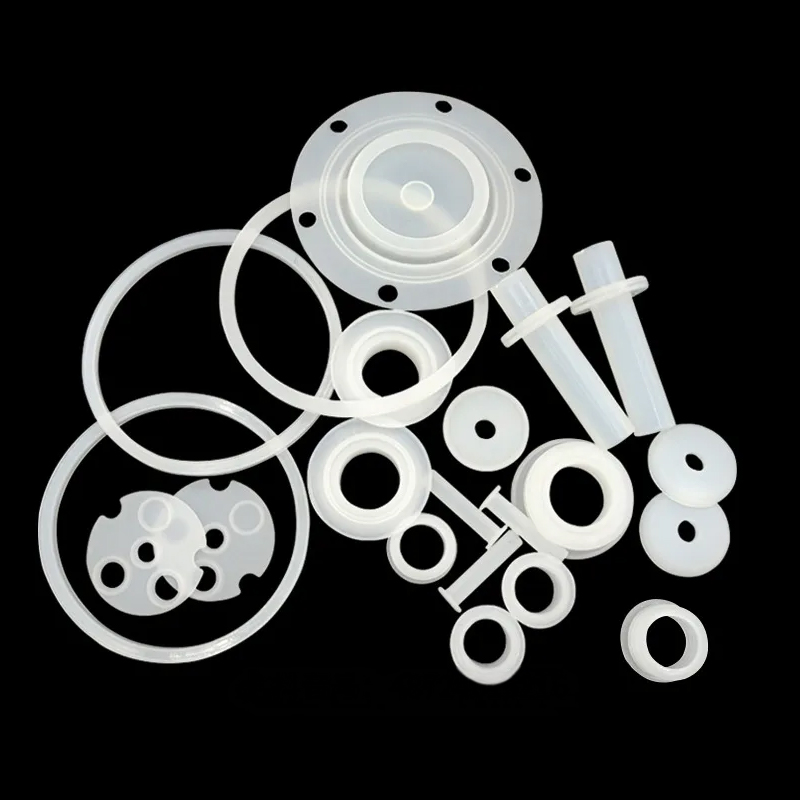
- Vakuumstøping: silikonformer, lavtrykks uretanstøping, kompresjonsstøpte silikondeler og gummideler.
- Overflatebehandling: maling og belegging, galvanisering og anodisering, lasergravering, dekal- og silketrykk, sliping, polering og sandblåsing.
Vår Available Range and Where Each Process Fits
Prosessvalg er drevet av geometri, materialbehov, overflateforventning og mengde. Tabellen nedenfor viser hvordan vi plasserer hver servicelinje og delfamiliene den vanligvis betjener.
| Servicelinje | Typiske materialer | Application Fit | Mengdebånd |
|---|---|---|---|
| SLA Resin 3D-utskriftstjeneste | ABS-lignende, off-white, transparent, svart, fleksibel harpiks | Konseptmodeller, utseendeprototyper, silikonformmestere | 1 til titalls stykker |
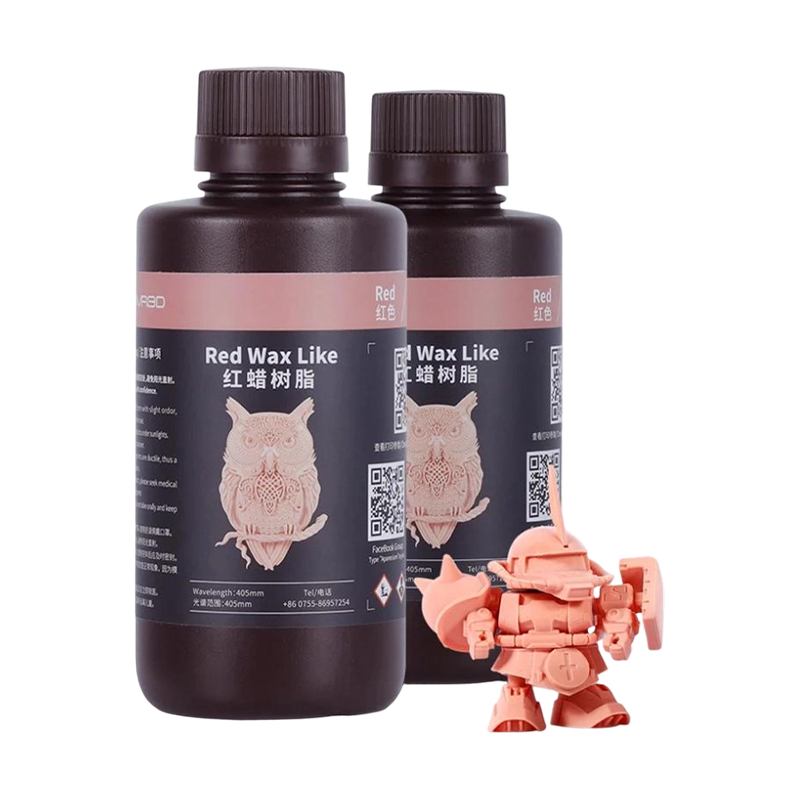
| DLP Resin 3D-utskriftstjeneste | Støpeharpiks med rød voks og findetaljerte harpikser | Smykker, figurer, tannmodeller, små presisjonsdeler | Små deler, høy detalj |
| SLS Nylon 3D-utskriftstjeneste | Hvit nylon, svart nylon, nylon glassfiber | Snappasninger, tynnveggede hus, funksjonelle sluttbruksdeler | Engangs til nestede bygg |
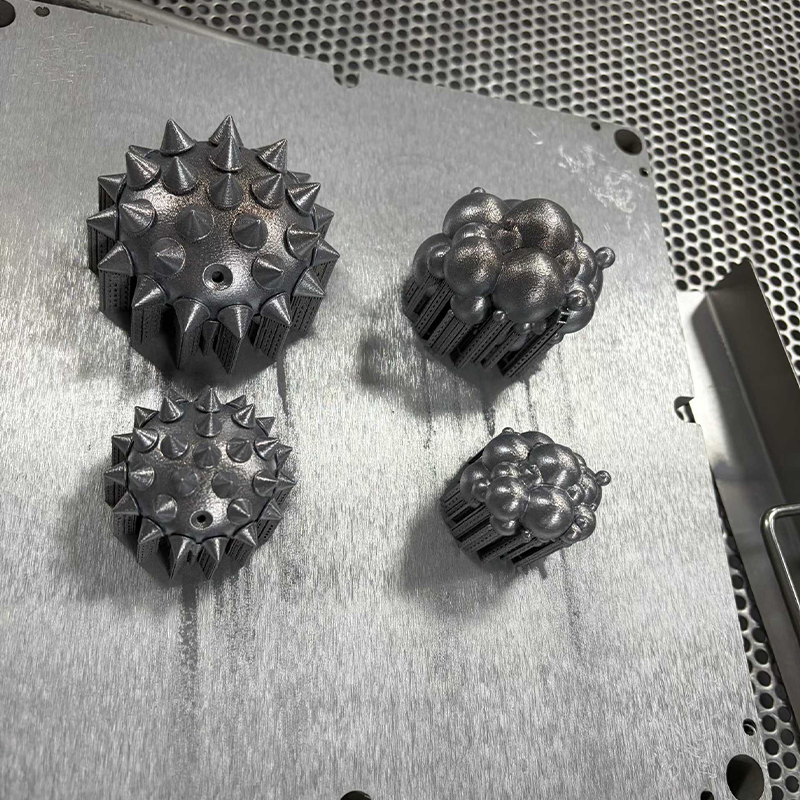
| SLM Metal 3D-utskriftstjeneste | Rustfritt stål 316L, AlSi10Mg, Ti6Al4V, H13 / S136 verktøystål | Lette braketter, varmeavledningskanaler, verktøyinnsatser, medisinsk tilbehør | Prototype til liten batch |
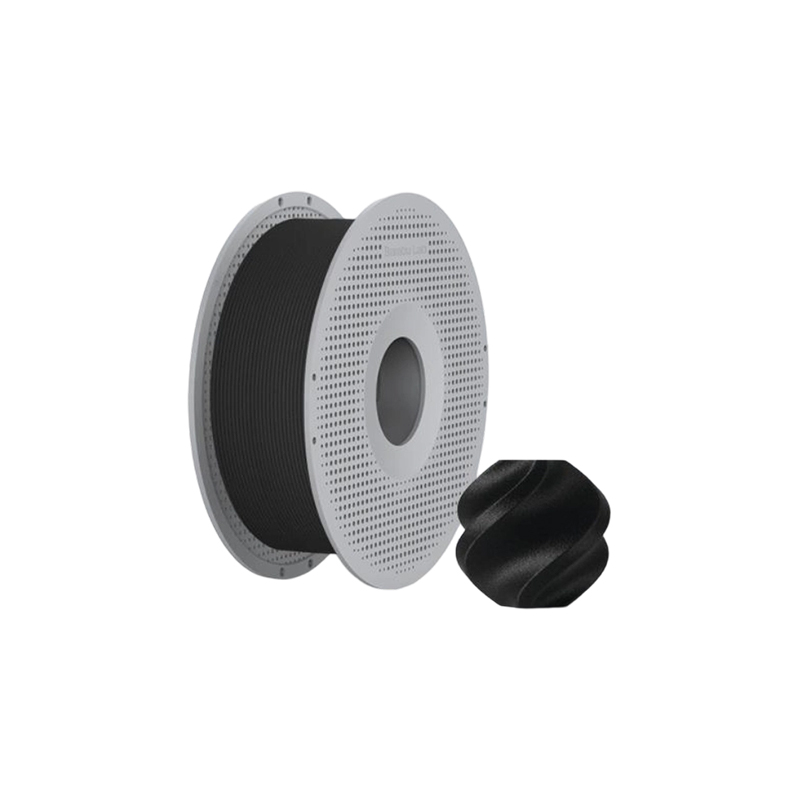
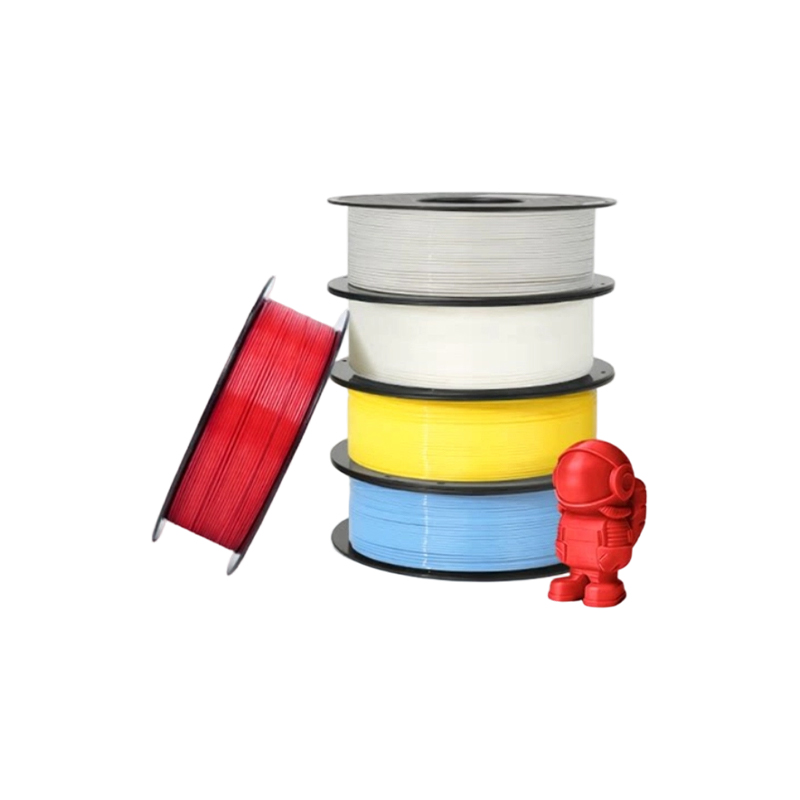
| FDM Plastic 3D-utskriftstjeneste | PLA, PETG, ABS, HT-PLA, PAHT CF, PPS CF | Jigger, inventar, store innkapslinger, høytemperatur og karbonforsterkede deler | Enkeltenheter til små opplag |
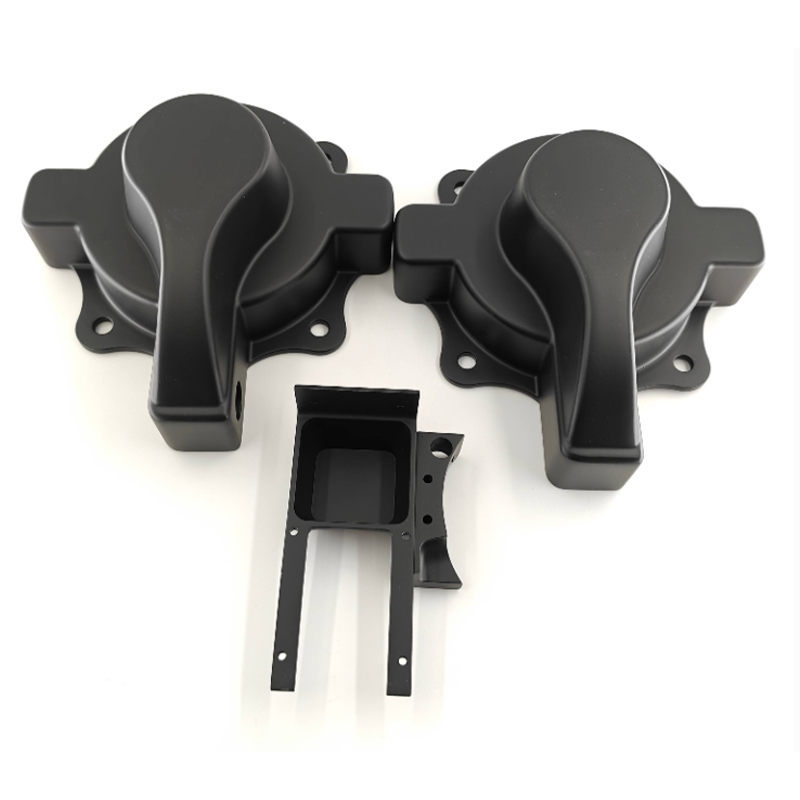
| CNC freseservice og CNC dreieservice | Teknisk plast og bearbeidbare metaller | Prismatiske hus, aksler, foringer, presisjonsgrensesnitt | Prototype for å gjenta batch |
| Vakuumstøping | PP-lignende, ABS-lignende og gummiuretaner | Forproduksjonshus, deksler, pakninger, overstøpte grep | Lavpris liten batch fra en silikonform |
| Maling og maling (matt / blank finish) | Primere, fargestrøk, matte og blanke toppstrøk | Utseendedeler, fargetilpasning, teksturkontroll | Gjelder på tvers av alle avdelinger |
3D-utskrift: Matchende teknologi til delkrav
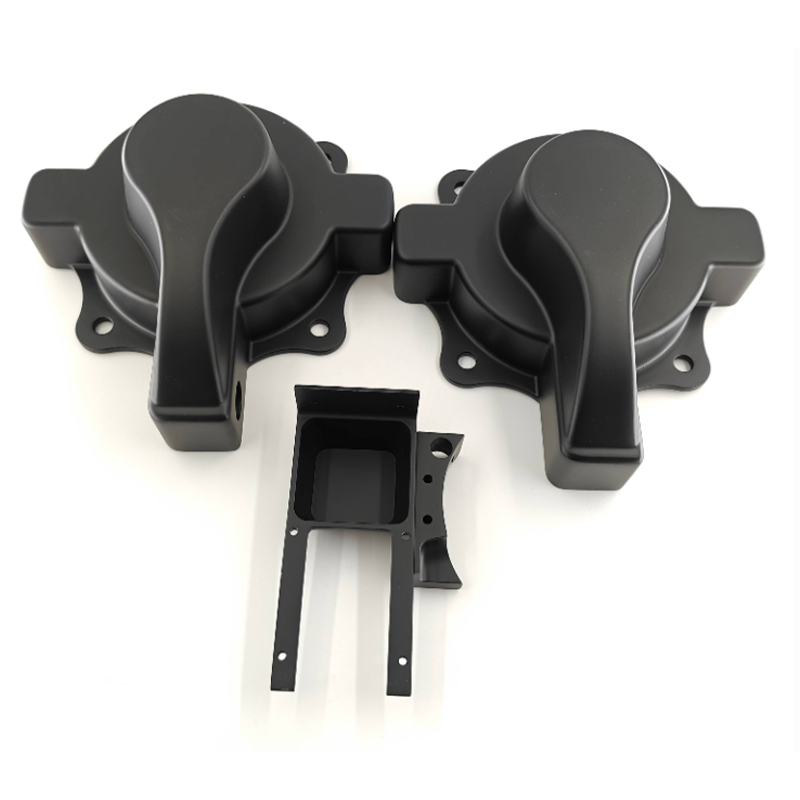
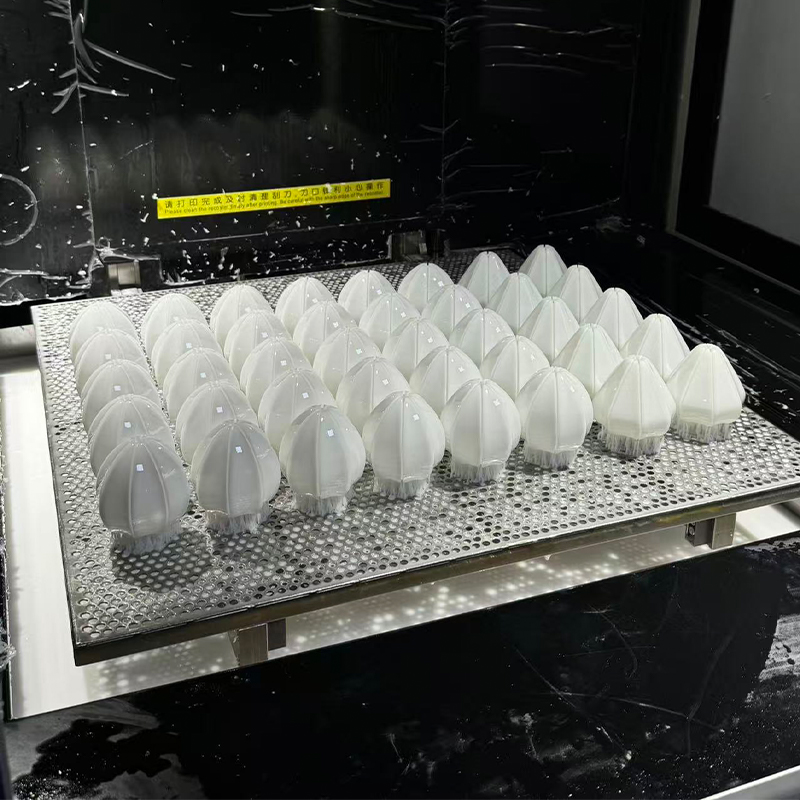
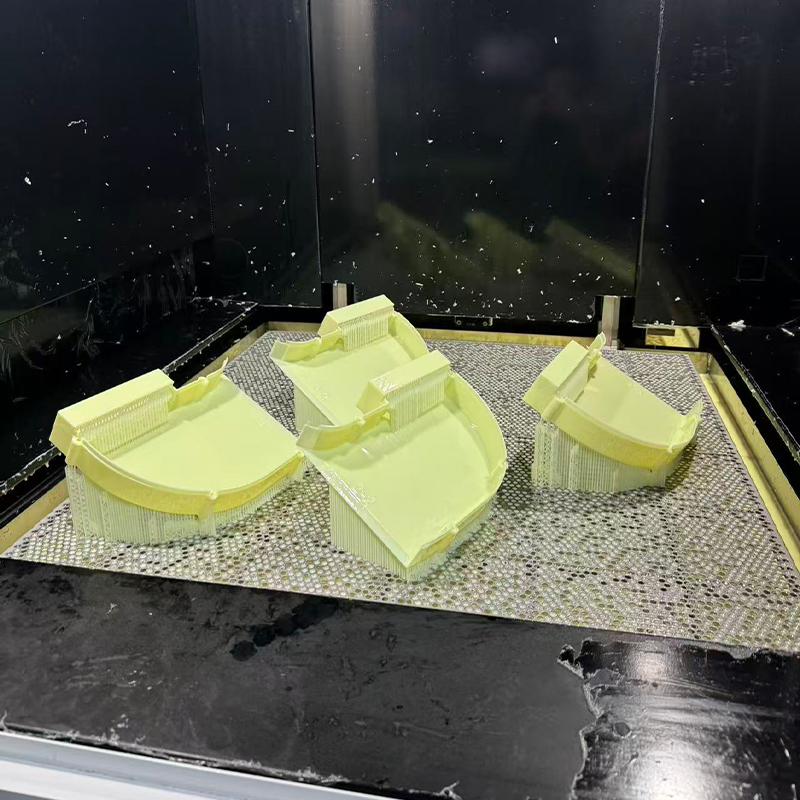
Harpikstrykk dekker utseende og mastermønsterarbeid. Vår SLA-linje har et maksimalt byggevolum på 1,7 x 0,8 x 0,65 m, noe som gjør at bilstyling-seksjoner i full størrelse og store kabinetter kan produseres i ett stykke. DLP bruker full-lags eksponering for raskere bygg og finere tekstur, som passer til små deler der overflatedetaljer er det styrende kravet.
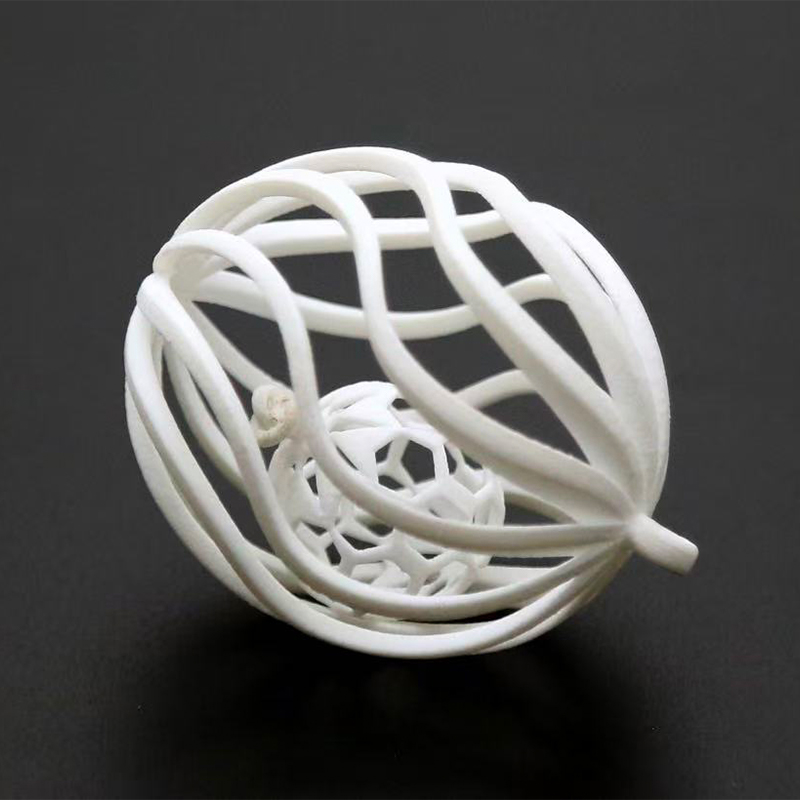
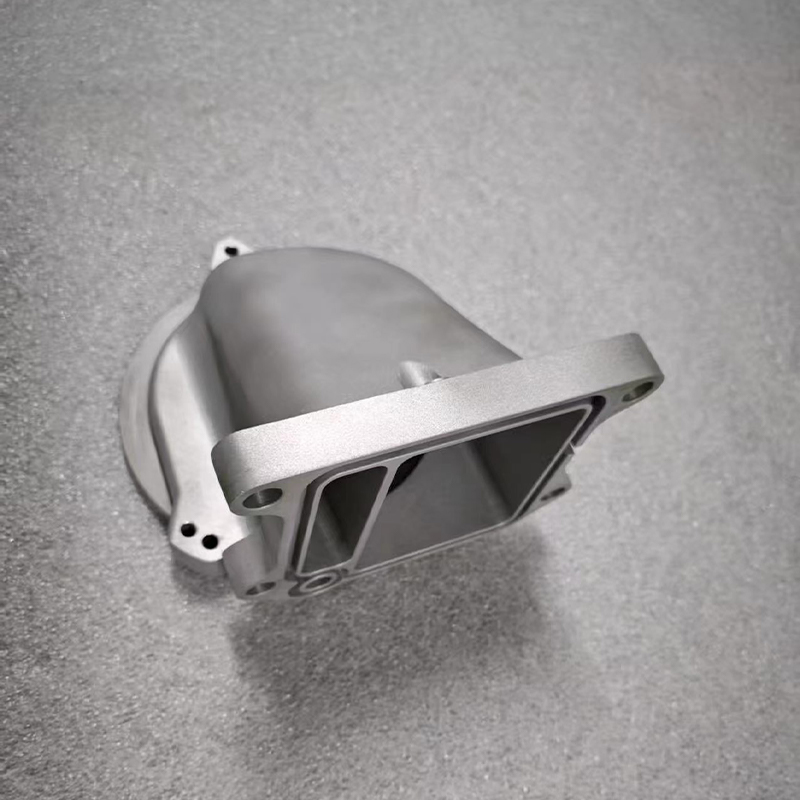
Nylonsintring trenger ingen støttestrukturer, så interne kanaler, levende hengsler og nestede sammenstillinger kan bygges i en enkelt operasjon. Glassfiberforsterket nylon øker stivheten og varmebestandigheten for braketter og konstruksjonshus. Metallutskrift med 316L, AlSi10Mg, Ti6Al4V eller H13 / S136 produserer nesten 100 % tette funksjonelle metalldeler, inkludert konforme kjøleinnsatser og lette braketter som ellers ville kreve montering i flere deler.
FDM Engineering Materials
- Standard FDM-materialer (PLA, PETG, ABS): generell inventar, deksler og visuelle modeller.
- HT-PLA: tjeneste med høyere temperatur enn standard PLA for jigger og hus.
- PAHT CF: karbonfiberforsterket høytemperatur nylon for stive, varmeeksponerte funksjonsdeler.
- PPS CF: karbonfiberforsterket PPS for kjemisk og termisk motstand i krevende armaturer.
CNC maskinering og vakuumstøping
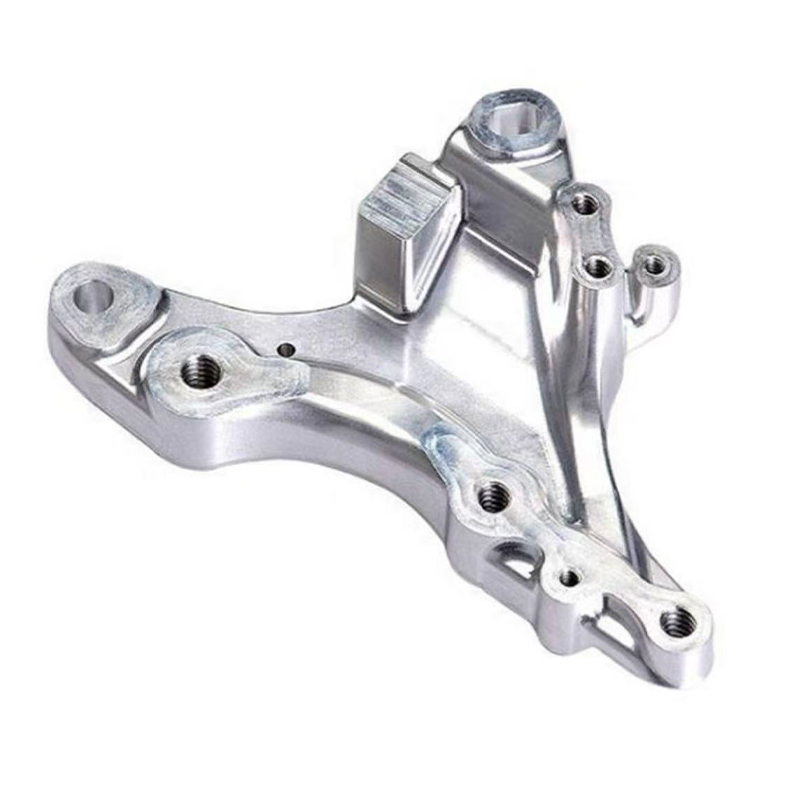
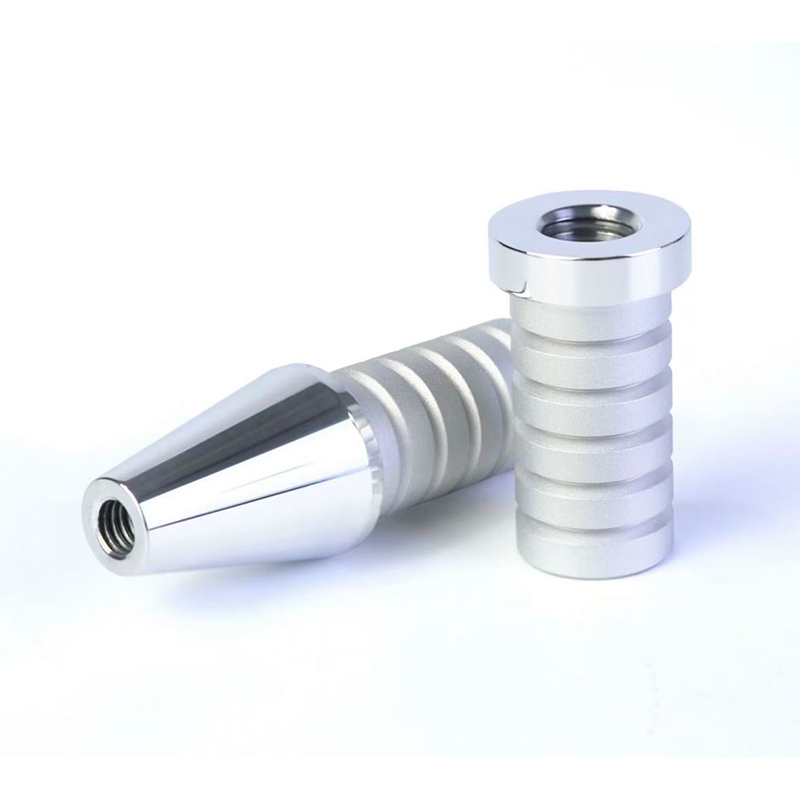
Vår machining department integrates high-speed gantry milling machines, 3-axis to 5-axis machining centers and CNC lathes. Milling covers prismatic housings, panels and precision interfaces; turning covers rotational parts such as shafts, bushings and threaded components. Where a part needs both, we machine it in one setup sequence so datum relationships stay consistent.
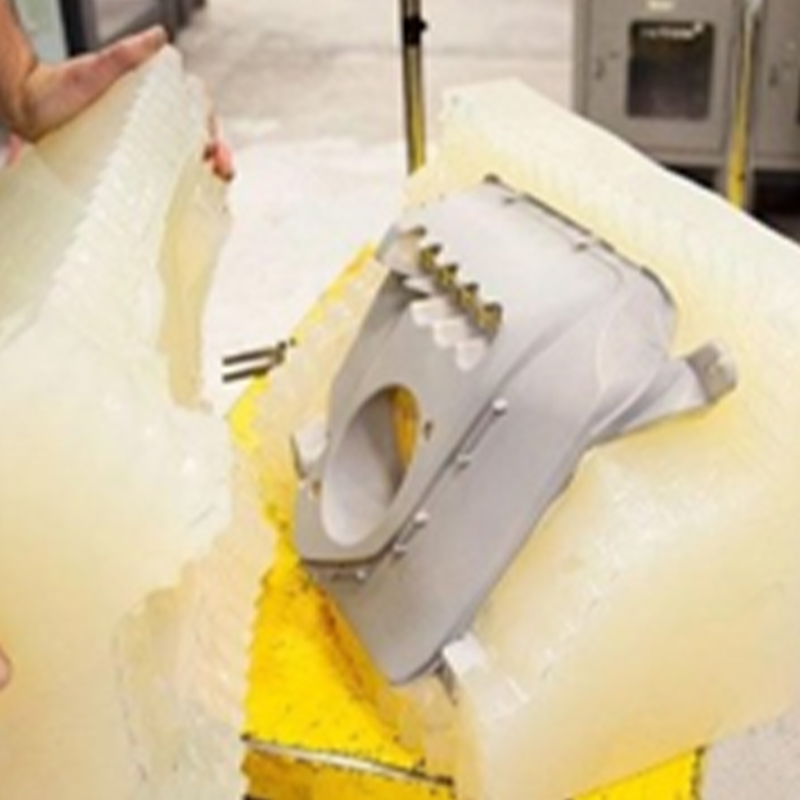
Vakuumstøping bruker en 3D-trykt eller CNC-maskinert master for å bygge en silikonform, og støper deretter uretan under vakuum eller lavt trykk. Dette er den kostnadseffektive ruten for pre-produksjonspartier på 10 til 100 stykker i PP-lignende, ABS-lignende eller gummimaterialer, og den aksepterer de samme innsatsene, gjengene og snapfunksjonene som den endelige støpte delen. Kompresjonsstøpt silikon dekker pakninger, tetninger og myke komponenter som må forbli fleksible.
Overflatebehandling og utseendekontroll
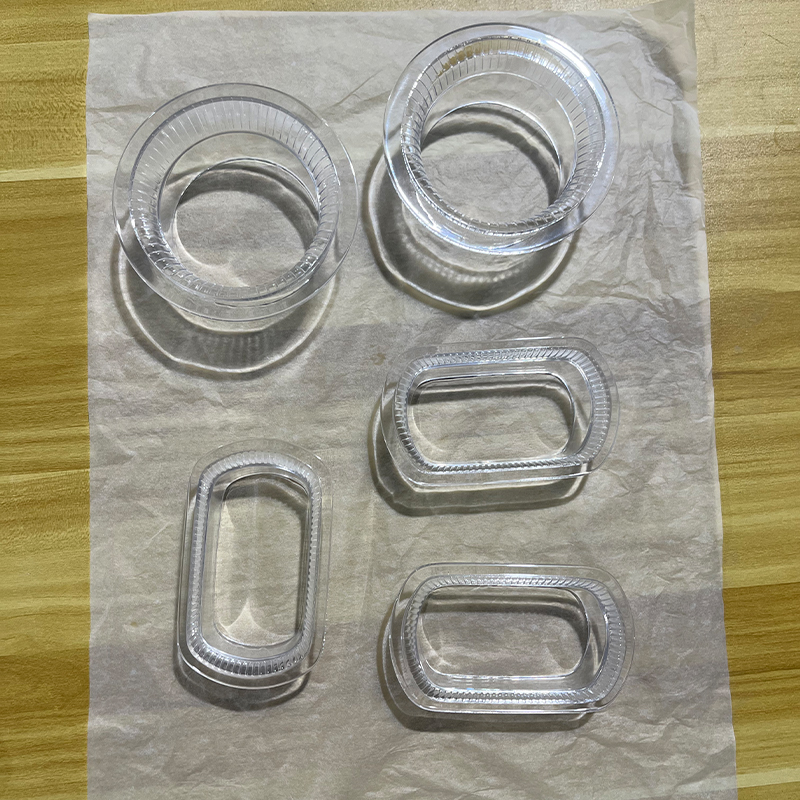
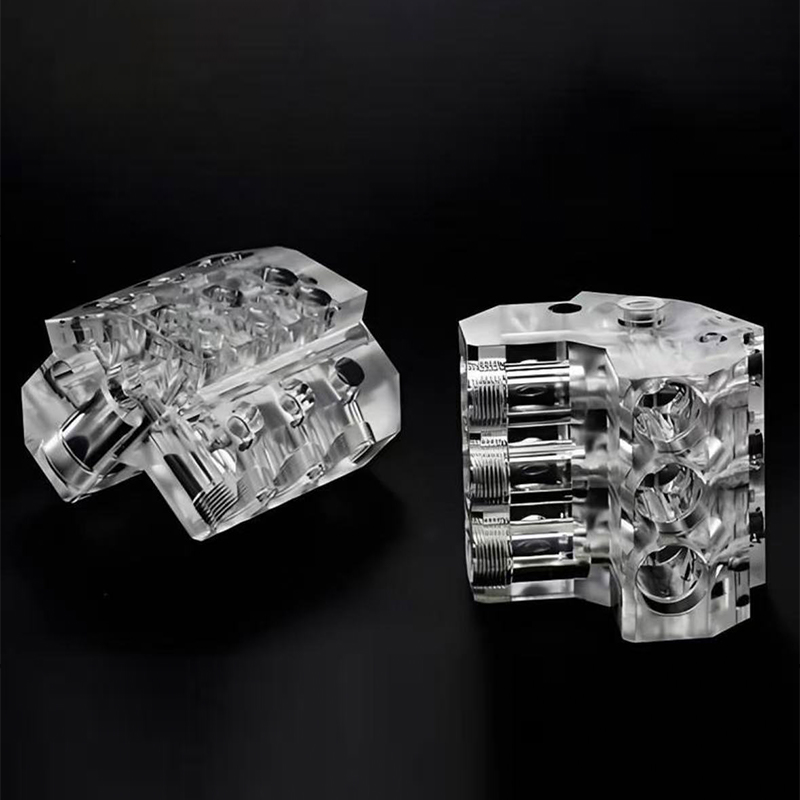
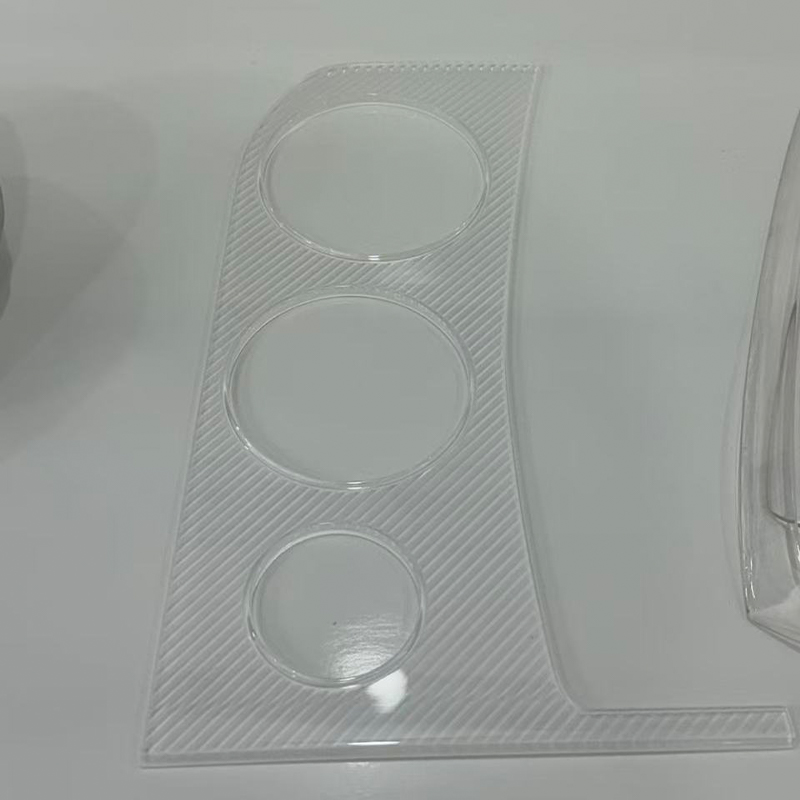
Etterbehandling avgjør om en prototype kan leses som en produksjonsdel. Vi påfører myke og harde belegg, galvanisering og anodisering, lasergravering, dekal- og silketrykk, sliping, polering og sandblåsing, og matt eller blank maling. Transparente deler kan leveres semi-transparente eller helt transparente med kontrollert klarhet.
- Farge og tekstur: malingssystemer tilpasset en medfølgende prøve eller fargereferanse.
- Merking: lasergravering og silketrykk for logoer, vekter og delenummer.
- Metall utseende: anodisering og galvanisering for hus og trimdeler.
- Optiske deler: polering og transparent behandling for linser, lysledere og vinduer.
Kvalitetskontroll og aksept
Vi kjører full-prosess inspeksjon: inngående råvarekontroll før lagring, periodisk prøvetaking under produksjon, og ferdige delers dimensjons- og utseendeverifisering før forsendelse. Hvert skreddersydde arbeidsstykke inspiseres mot den avtalte dimensjonstoleransen og utseendestandarden, som holder presisjonen konsistent mellom prototype og batchproduksjon.
Konfidensialitet håndteres som en produksjonskontroll, ikke et løfte. Kundeprosjekter separeres i lukkede verksteder, ansatte signerer taushetserklæringer, og tegningsfiler holdes på et isolert internt nettverk som blokkerer uautorisert ekstern overføring.
Informasjon vi bruker for å konfigurere løsningen din
Et brukbart sitat avhenger av arbeidspunktet til delen, ikke av et kategorinavn. Vi utarbeider prosessrute og pris fra følgende input.
- 3D-data: STEP, STL, IGES eller native CAD, med revisjonsnivået identifisert.
- Materiale og finish: nødvendig polymer- eller metallkvalitet, farge, glansnivå og tekstur.
- Kritiske dimensjoner: toleranser, datum og eventuelle tilpasnings- eller parringskrav.
- Antall og batchplan: prototypeantall, pilotbatch og forventet repetisjonsvolum.
- Funksjon: belastning, temperatur, kjemisk eksponering, påvirkning og levetid.
- Krav til grensesnitt: innsatser, gjenger, magneter, tetningsflater og monteringsrekkefølge.
- Dokumentasjon: inspeksjonsrapport format, merking og emballasjekrav.
Prosjektstøtte, levering og servicevennlighet
Vår engineering team reviews the design before production and raises optimization suggestions that reduce downstream cost, such as wall thickness adjustments, draft for molding, or splitting a part that cannot be printed or machined in one piece. Technical communication continues during processing so details can be adjusted without restarting the job.
Ferdige deler blir inspisert, beskyttet og pakket for eksportforsendelse, og vi følger opp bruksspørsmål og gjentar produksjonskrav etter levering. Reserve- og reservedeler kan kjøres på nytt fra de beholdte digitale dataene, noe som er nyttig for inventar og servicekomponenter med lavt volum.
Ofte stilte spørsmål
Hvilken prosess bør brukes for en forproduksjonsbatch på 50 hus?
Vakuumstøping er normalt den mest økonomiske ruten ved den mengden. Vi bygger en silikonform fra en trykt eller bearbeidet master og støper i en ABS-lignende eller PP-lignende uretan, som gir produksjonsrepresentativt utseende og mekanisk oppførsel uten verktøyinvestering.
Kan du produsere store modeller i ett stykke?
Ja. SLA-utstyret vårt dekker et maksimalt byggevolum på 1,7 x 0,8 x 0,65 m, slik at stylingmodeller i full størrelse og store vedlegg kan skrives ut som enkeltdeler og deretter etterbehandles til ønsket farge og glans.
Hvordan håndterer du deler som trenger både maskinering og trykking?
Vi kombinerer rutene i ett prosjekt. Et typisk eksempel er en trykt eller støpt kropp med maskinerte metallinnsatser, eller en metall SLM-brakett som deretter CNC-maskinert på sine kritiske grensesnitt for å holde den spesifiserte toleransen.
Hvilken toleranse- og inspeksjonsdokumentasjon kan gis?
Deler inspiseres i forhold til dimensjonstoleransen og utseendestandarden som er avtalt ved ordrebekreftelse, med råvaresjekker, prøvetaking underveis og sluttinspeksjon av forsendelsen registrert. Inspeksjonsrapportformatet er definert med bestillingen slik at det samsvarer med din innkommende kvalitetsprosess.
Hvordan beskyttes designkonfidensialitet?
Prosjekter separeres i lukkede verksteder, alle ansatte signerer taushetserklæringer, og tegningsfiler lagres på et isolert internt nettverk som hindrer uautorisert ekstern overføring.
Kan du støtte gjentatte bestillinger og oppfølging etter salg?
Ja. Vi beholder de digitale dataene og prosessruten for hver del, slik at gjentatte batcher og erstatningskomponenter kan reproduseres konsekvent, og vi følger opp bruksproblemer og reproduksjonsforespørsler etter levering.


